





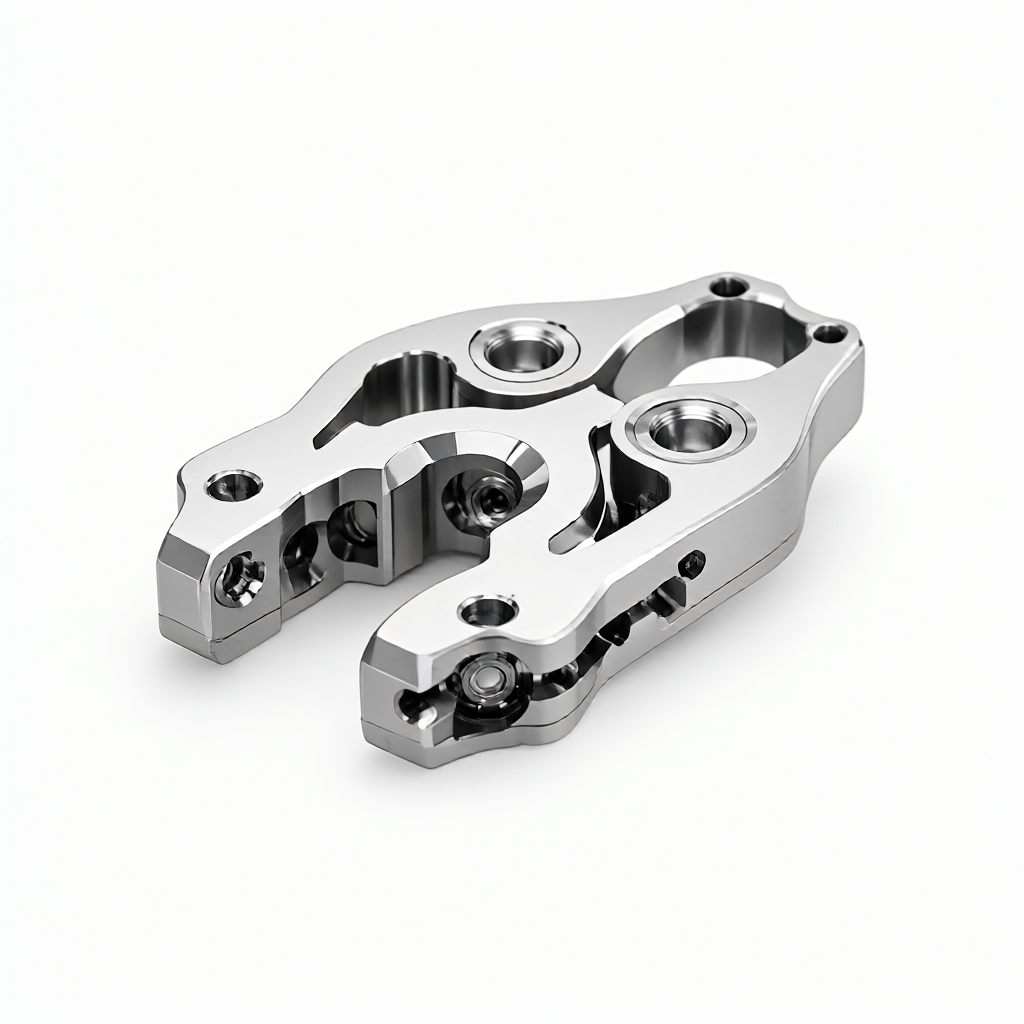
Spécifications et capacités de traitement
CNC de précision usinage robotique chirurgical pince pièces de précision, conçu pour les dispositifs médicaux de haute précision. nous utilisons titane (Ti-6Al-4V), acier inoxydable médical (316L) ou alliage cobalt-chrome (CoCr), grâce au fraisage à 5 axes ou au processus de composition de fraisage automobile, pour obtenir un ajustement micrométrique des dents de la pince. tolérance de taille critique contrôlée dans ± 0,01 mm, rugosité de surface jusqu'à Ra0, 4 μm, assurant la douceur et la durabilité lors du serrage des tissus biologiques. soutien de la structure personnalisée, des dents et des dimensions selon les dessins du client, la taille caractéristique minimale peut être de 0,5 mm.
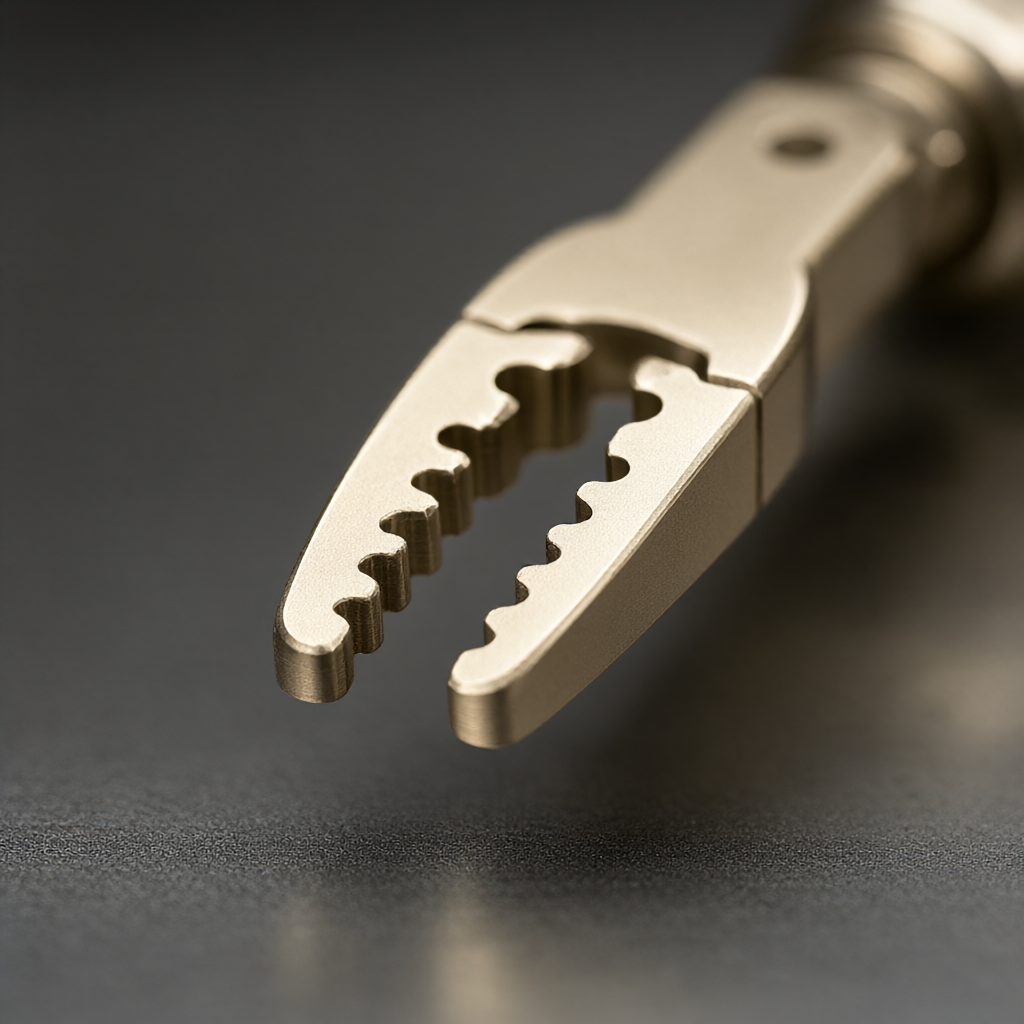
- Classe de matériaux:Titane Ti-6Al-4V (bonne biocompatibilité, haute résistance), acier inoxydable médical 316L (résistant à la corrosion, facile à stériliser), cobalt-chrome CoCr (résistant à l'usure, haute résistance), plastique d'ingénierie PEEK (isolant, léger).
- Gamme de dimensions:Longueur 50-300mm, diamètre Φ2- 50mm, structure complexe personnalisée selon le schéma.
- Précision des tolérances:Dimensions critiques ± 0,01 mm, tolérance de position ≤ 0,02 mm.
- Traitements de surface:Polissage électrolytique (miroir Ra0, 2 μm), passivation, sablage, anodisation (alliage de titane).
- Détails des caractéristiques:Peut traiter des micropores (minimum 0,2 mm), des cavités profondes, des parois minces (minimum 0,3 mm d'épaisseur de paroi).
Industrie applicable vs application typique
Ce composant de pince est principalement utilisé dans les robots chirurgicaux endoscopiques, les systèmes chirurgicaux endoscopiques et les instruments de navigation orthopédique. Les positions d'installation spécifiques comprennent: actionneur d'extrémité du bras robotique, porte-aiguilles, pince à pince et porte-spécimens. Pendant la procédure, la pince doit être ouverte et fermée fréquemment pour saisir les vaisseaux sanguins, les nerfs ou les fragments de tissu, avec des exigences extrêmement élevées en matière de résistance à la fatigue, de stabilité dimensionnelle et de finition de surface. Tout excès de bavure ou de rugosité peut entraîner une déchirure des tissus ou des difficultés de stérilisation, ce qui les rend extrêmement sensibles à la précision et au traitement de déstress de l'usinage CNC.
Qualité extérieure et cohérence de volume
Les pièces médicales ont des exigences strictes en matière d'apparence, toute rayure peut devenir un point de reproduction bactérien ou entraîner des résidus de milieu de stérilisation. notre principale force réside dans la surface lumineuse élevée et l'apparence sans défauts. assurer zéro différence d'apparence de la 1ère à la 1000ème pièce grâce à l'utilisation de pinces flottantes, de mesures sans contact et d'outillage spécial tout au long du processus. surface polie électrolytiquement pour obtenir un effet miroir, sans empreintes visibles, couleur oxydée ou texture inégale, répondant aux normes esthétiques et d'hygiène de qualité médicale.
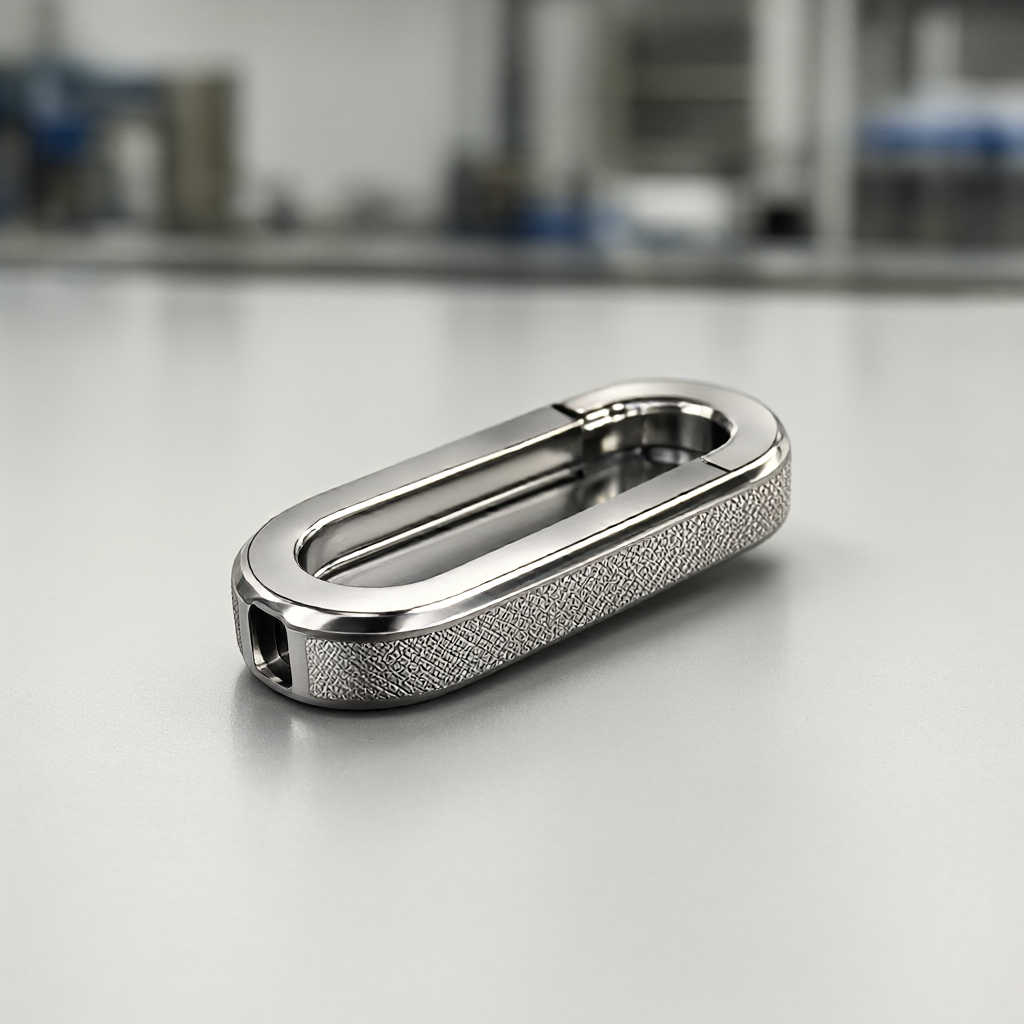
- Finition de surface:Rugosité Ra0, 2 - 0,4 μm après polissage électrolytique, sans imperfections visuelles.
- Contrôle sans scratch:Le processus de traitement utilise une pince flexible spéciale pour éviter les dommages mécaniques; le traitement ultérieur est effectué tout au long de l'opération de gant.
- Cohérence entre batch:Établir un contrôle statistique du processus SPC avec une taille critique Cpk≥ 1,33, assurant l'interchangeabilité des pinces par lot.
Processus et équipements·Capacité et délai de livraison
En nous appuyant sur un groupe de 72 équipements CNC, y compris un centre d'usinage à 5 axes, une machine composite de fraisage automobile et une machine à passer, nous avons atteint une capacité d'usinage intégrée pour les surfaces complexes et les axes minces. pour les pinces robotiques chirurgicales, le processus combiné « tournage + fraisage à 5 axes » est généralement utilisé: d'abord le tournage CNC enlève la marge du corps, puis le fraisage à 5 axes de la structure dentée complexe et évitant l'intérieur de la pince, et enfin la finition de la face du véhicule et du molet. Ce réduit le nombre de pinces et minimise l'erreur cumulative. Pour la production en série, nous établissons une bibliothèque d'outils spéciale avec des procédures de travail standard (SOP) pour assurer l'équilibre entre l'efficacité et la qualité. les commandes en vrac sont généralement livrées en série dans les 15-25 jours, avec des cycles d'épreuve courts, ce qui permet une itération rapide avec les nœuds du projet de R & D.
| Caractéristiques | Ti-alliage Ti-6Al-4V | Acier inoxydable médical 316L |
|---|---|---|
| Densité | 4.43 g/cm³ (plus léger, charge réduite du bras robotisé) | 7.93 g/cm³ (plus lourd, mais plus fort) |
| Biocompatibilité | Excellent, souvent utilisé dans les implants | Bon et largement utilisé en dehors de l'appareil |
| Difficulté de traitement | Difficile à usiner, nécessite des outils spéciaux, cycle légèrement plus long | Facile à traiter et rentable |
| Traitement de surface | Anodisation/Electropolissage | Passivation/Electropolissage |
Qualité et inspection·Processus personnalisé
La qualité est la ligne de vie des dispositifs médicaux. nous effectuons quatre niveaux de « inspection entrante → première confirmation de pièce → inspection de processus → inspection complète de l'expédition ». équipé d'une machine à mesurer tridimensionnelle (CMM), d'un projecteur optique et d'un rugosimètre, la taille de l'ajustement critique de la pince, le coaxialisme et la finition de surface sont inspectés à 100%.(Mill Cert) et le rapport d'inspection dimensionnelle. Le processus de personnalisation est transparent et efficace: après réception des dessins, les ingénieurs fournissent des conseils DFM (fabricabilité) dans les 24 heures, indiquant les risques potentiels de traitement; puis organiser l'épreuve, après confirmation de l'erreur, entrer dans la production en série, enfin inspecter complètement l'emballage et l'expédition, soutenir la traçabilité à chaque chemin de coupe.
FAQ: Questions fréquemment posées sur le traitement des pinces robotiques chirurgicales
1. Quelle tolérance peut-on faire avec les dents des pinces?
La tolérance de la surface d'ajustement critique peut atteindre ± 0,01 mm et la tolérance de la forme, telle que le parallélisme, est contrôlée à 0,02 mm. Pour les instruments chirurgicaux de précision, nous recommandons généralement une inspection CMM à grande échelle pour assurer une ouverture et une fermeture en douceur après l'assemblage.
2. Quelles sont les options de traitement de surface pour répondre aux exigences de stérilisation?
Passivation après polissage électrolytique (EP) est recommandé. polissage électrolytique réduit la rugosité de la surface en dessous de Ra0, 4 μm, élimine les micropores, facilite l'autoclavage à haute température et ne laisse aucun résidu de milieu. anodisation optionnelle en alliage de titane augmente la résistance à la corrosion.
3. Quelle est la durée du cycle d'épreuve et peut-il coopérer avec les nœuds R & D d'urgence?
Le cycle d'épreuve standard est de 3-5 jours ouvrables. si la livraison urgente est nécessaire, le canal accéléré peut être lancé, en utilisant les ressources de la machine inactive pour compresser à 24-48 heures de sortie de l'échantillon (selon la complexité de la structure), sous réserve de confirmer l'intégrité du dessin.
4. Quelle est la durée de livraison en vrac et comment assurer la cohérence de l'apparence du lot?
Production en série 15-25 jours de livraison. processus critique est surveillé par SPC, en utilisant des appareils pneumatiques spéciaux et des matériaux d'enveloppe anti-rayures, assurez-vous que plus de 100 pièces de surface moyenne en série n'ont pas de rayures, une différence de couleur cohérente, chaque lot est accompagné d'un enregistrement d'échantillonnage d'apparence.
5. Est-ce que la personnalisation des griffes Alien par le modèle 3D du client est prise en charge?
Support. Acceptant les fichiers au format STEP/IGS/SLDPRT, les ingénieurs peuvent effectuer des analyses DFM, optimiser les trajectoires d'outils pour traiter les caractéristiques à cavité profonde ou à paroi mince, éviter les déformations et recommander une conception raisonnable de dessin ou d'évitement de vide pour faciliter l'assemblage ultérieur.
S'il y a un besoin d'usinage pour les pièces de pince robotique chirurgicale, nous vous invitons à envoyer vos dessins 3D ou dessins 2D à l'entrée de demande. notre équipe d'ingénierie fournira une estimation DFM et un devis dans les 24 heures pour vous aider à raccourcir votre cycle de R & D et à cibler un fournisseur fiable.



