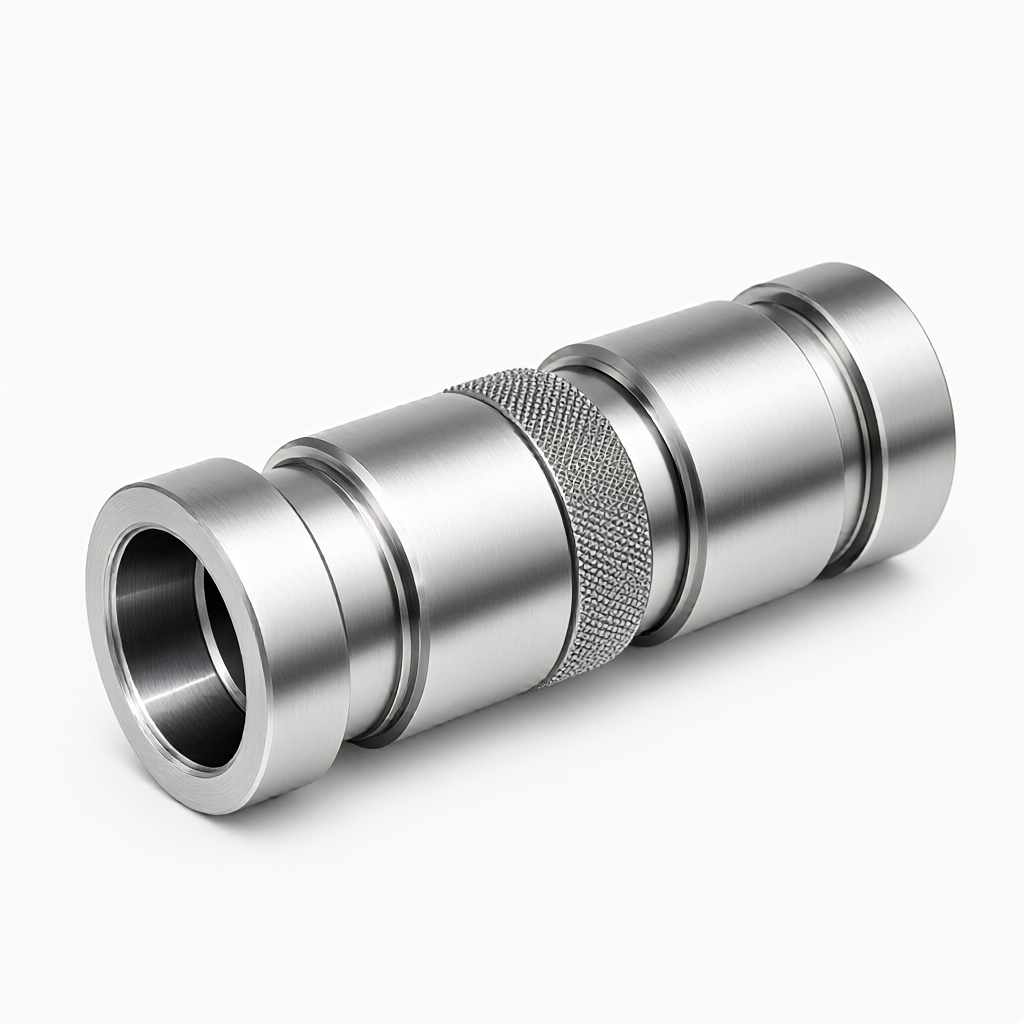
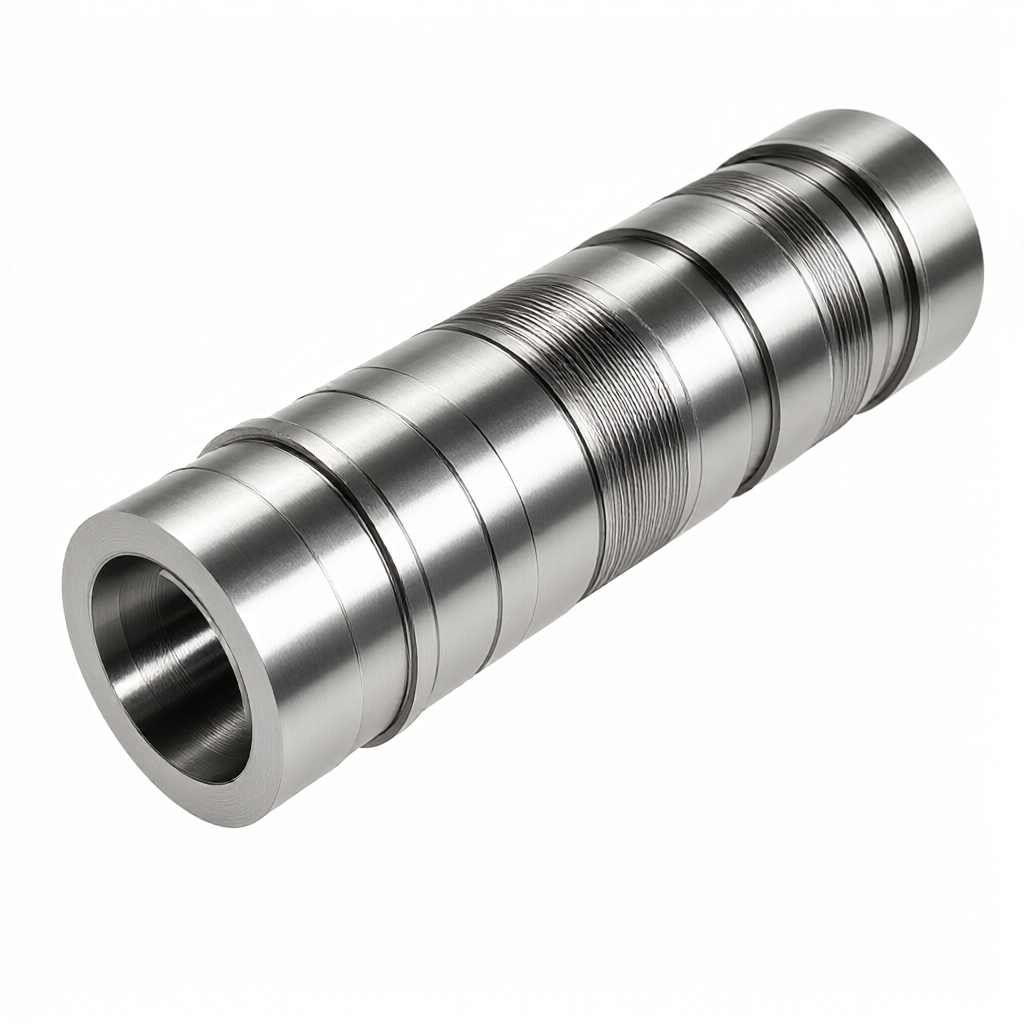
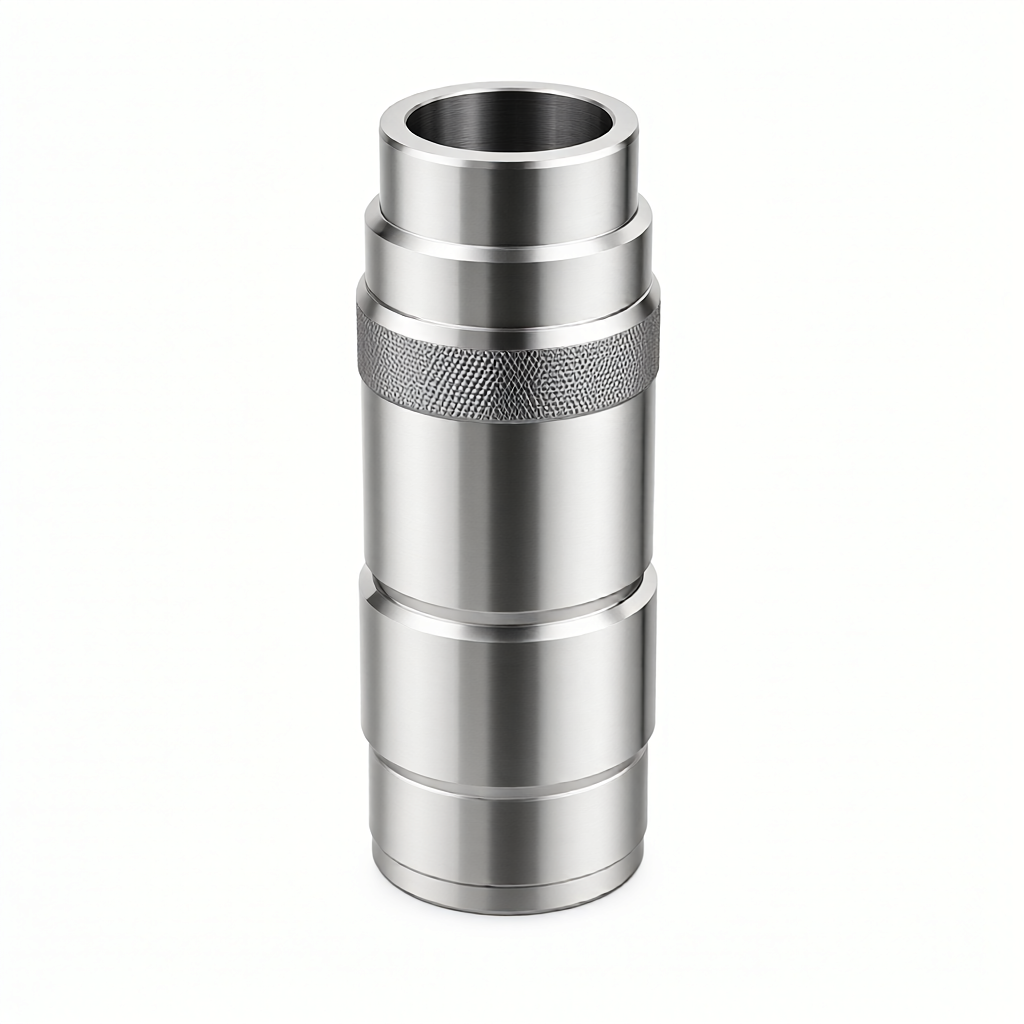
CNC tournage usinage hydraulique excavatrice cylindre tuyau en acier sans soudure
Le cylindre de pelle hydraulique pour la précision de la paroi intérieure, la résistance du matériau et la durée de vie de fatigue exigent des exigences strictes, l'usine fournit des services de tournage CNC, utilise des tuyaux en acier sans soudure de haute qualité comme ébauche, grâce au tour CNC et au processus de combinaison avec la machinerie, réalise le contrôle de la taille du trou intérieur ± 0,01 mm et la finition de surface Ra0,4 μm, prend en charge la personnalisation de différents alésages et spécifications de course selon le dessin.
Spécifications et capacités de traitement
Pour le cylindre hydraulique de l'excavatrice, le noyau réside dans la rondeur, la cylindricité et l'uniformité de la dureté de surface du trou intérieur. nous avons la capacité combinée de tournage de grand diamètre et de rectification de haute précision pour assurer le cylindre sans déformation et sans fuite dans des conditions de haute pression.
Spécifications et capacités de traitement
Classe de matériauxUtilisé couramment 20 #, 45 #acier rond ou tuyau en acier, peut également choisir 40Cr, 42CrMo et d'autres aciers de structure en alliage selon les besoins du client, afin d'améliorer la résistance à la fatigue.
Gamme de tailles: diamètre intérieur typique 60-350 mm, diamètre extérieur 80-400 mm, longueur 500-3000 mm, support de personnalisation non standard.
Normes de toléranceLa tolérance dimensionnelle du trou intérieur est contrôlée à ± 0,01 mm et le degré de coaxialité est ≤ 0,02 mm, ce qui répond aux exigences d'ajustement d'étanchéité de précision
Traitement de surfaceLa paroi intérieure peut être chromée, phosphatée ou nitrurée, et la paroi extérieure supporte la peinture, le polissage ou la peau déoxydée pour améliorer la résistance à la corrosion.
Contrôle de Wall ThickÉpaisseur de paroi minimale de 5 mm et épaisseur de paroi maximale de 50 mm, optimisation du poids de la structure en fonction des besoins en pression de course.
Secteurs applicables vs applications typiques
Ce produit est principalement utilisé dans les systèmes hydrauliques de base des machines de construction, les positions d'assemblage et les fonctions spécifiques sont les suivantes:
Flèche d'excavatrice avec cylindre de bâtonEn tant que pièce mobile principale, elle est soumise à des charges d'impact alternatives, ce qui nécessite que la paroi intérieure du cylindre soit résistante à l'usure et à la déchirure, afin d'éviter une défaillance prématurée du joint du piston.
Moteur hydraulique du mécanisme de rotationUtilisé pour entraîner la rotation du grand bras de la pelle, nécessite une stabilité à haute vitesse de rotation avec un faible coefficient de frottement.
Cylindre d'essence avec connexionCoopérer avec le marteau de concassage, le bois de grattage et d'autres accessoires, résister à des mouvements à très haute fréquence, sur la durée de vie du cylindre de fatigue extrêmement élevée.
Mécanisme hydraulique de levage pour véhicules spéciauxConvient pour les équipements lourds tels que les véhicules de travail en hauteur, les camions à benne basculante, en mettant l'accent sur les performances sans fuite sous pression statique à long terme.
Processus et support d'équipement
Pour assurer la stabilité du cylindre dans tout le processus, de l'usinage brut à l'affûtage final, nous nous appuyons sur un groupe de 72 équipements CNC pour la production collaborative.
Processus de traitement principal
Découpage et préchauffageSélection de tubes en acier sans soudure à paroi épaisse, recuit sous contrainte pour éliminer la contrainte résiduelle et empêcher la déformation ultérieure du traitement.
Tournage CNCUtilisez un tour CNC lourd pour épaissir le cercle extérieur et la face d'extrémité du cylindre, laissez la quantité d'usinage 0,2 - 0,5 mm.
Percer et percer un trou intérieurPour les gros alésages, une perceuse à trou profond ou une machine à alésage de cylindre est utilisée pour le traitement semi-fini, afin d'assurer la rectitude de la paroi du trou.
Grinding de précision: Il s'agit d'un processus critique, utilisant une rectifieuse sans centre de haute précision pour rectifier la paroi intérieure en miroir afin d'atteindre une finition Ra0, 4 - 0,8 μm et d'assurer la durée de vie du joint.
Traitement de surfacePlaquage de chrome dur sur la paroi intérieure (épaisseur 10-25 μm) ou traitement de phosphatation pour améliorer la résistance à l'abrasion et la résistance à la rouille.
Capacité, délai de livraison et inspection de la qualité
Nous offrons un service unique du dessin au produit fini, avec un contrôle strict de la conformité des lots.
Référence du cycle de production pour différentes exigences de volume
Types d'ordres
Cycle prévu
Description des caractéristiques
Échantillons/Prototype
5-7 jours de
Réponse rapide, vérification de la faisabilité des dessins avec les recommandations de DFM
Petites quantités (100-500 pièces)
15-20 jours
Écoulement flexible pour les tests R & D ou le réapprovisionnement d'urgence
Large volume (plus de 1000 pièces)
25 à 35 jours
Production à grande échelle avec optimisation des coûts et forte cohérence des lots
Processus de contrôle de la qualité:
Inspection des entrées entrantesAnalyse spectrale et détection ultrasonique des tuyaux en acier sans soudure pour s'assurer qu 'il n'y a pas de fissures internes incluses.
Confirmation du premier article: La première pièce est testée à grande échelle, y compris le profil du trou intérieur, le saut de la face d'extrémité, et peut être traitée en masse après avoir été qualifiée.
Inspection du processus: Contrôler les dimensions critiques toutes les 50 pièces pour surveiller l'effet de l'augmentation de la température de la meuleuse sur la précision.
Inspection complète de l'expéditionInspection complète à 100% des dimensions du diamètre intérieur, de la rugosité et de l'aspect de la surface, accompagnée d'un rapport de mesure tridimensionnel.
Questions fréquemment posées sur les achats (FAQ)
Combien peut atteindre la dureté de la paroi interne du cylindre hydraulique?
Après trempe de surface ou traitement de galvanoplastie au chrome dur, la dureté de la paroi intérieure peut être stabilisée dans la gamme HV800-1000, améliorant considérablement la résistance à l'usure et prolongeant la durée de vie du joint du piston.
Est-ce que le traitement de trous profonds et la personnalisation de trous filetés sont pris en charge?
Support. nous avons un centre d'usinage de liaison 4 axes, qui peut usiner avec précision les trous d'arbre à goupilles, les trous de boulon et les interfaces filetées sur la paroi du cylindre, la tolérance de position est contrôlée dans ± 0,05 mm.
Qu 'est-ce que le MOQ (MOQ)?
Prend en charge l'épreuve personnalisée à partir de 1 pièce, la production en série n'a pas de limite de quantité minimale stricte, peut être organisée de manière flexible en fonction de la stratégie d'inventaire du client.
Comment traiter les rayures ou les raclures sur la paroi intérieure du cylindre?
Nous disposons d'une station de finition indépendante après le ponçage, qui élimine les défauts de surface grâce à une inspection visuelle optique combinée à un contrôle manuel, garantissant ainsi une expédition sans défaut.
Une garantie matérielle (MTC) peut-elle être fournie?
Tous les cylindres en acier sont livrés avec la garantie des matériaux d'origine et les informations de traçabilité du numéro de four, et sont accompagnés d'un rapport d'essai d'un tiers ou d'un auto-test pour assurer la conformité des matériaux.
Obtenir un devis avec un plan personnalisé
Si vous êtes à la recherche d'un fournisseur de cylindres hydrauliques avec des avantages de haute finition et de cohérence de volume, bienvenue à fournir des dessins CAO ou des modèles 3D à l'équipe d'affaires. nous effectuerons une analyse DFM et fournirons un devis détaillé avec itinéraire de processus, recommandations de matériaux et délais de livraison dans les 24 heures. envoyer des dessins peut commencer le processus d'épreuve rapide et aider votre projet de pelle à arriver sur le marché comme prévu.
Obtenir un devis avec un plan personnalisé.
Envoyez votre plan STEP / DWG / PDF et nos ingénieurs répondent sous 2 heures avec un devis détaillé incluant une analyse DFM gratuite et des conseils de procédé — sans engagement.
Envoyez-nous votre plan — nous nous occupons du reste
Envoyez votre plan STEP / DWG / PDF et recevez sous 2 heures un devis détaillé avec analyse DFM gratuite et conseils sur le procédé. Sans quantité minimale — dès 1 pièce.