





Mécanique et limites de défaillance de la sélection des matériaux en alliage d'aluminium pour les joints robotisés
Dans la conception du robot collaboratif, du bras robotique à six axes et du boîtier de réducteur de charge lourde, la sélection de l'alliage d'aluminium au niveau des articulations détermine directement la durée de vie de la machine et la stabilité du rythme. la sélection ne peut pas être considérée uniquement en termes de rendement, mais doit tenir compte de la limite de fatigue, de la résistance au fluage, du contrôle de la déformation de soudage et de la force de liaison du traitement de surface. Beaucoup d'ingénieurs dans la sélection initiale de l'aluminium 6061 ou 7075, souvent négliger l'effet de concentration de contrainte sous charge dynamique, ce qui entraîne des microfissures dans le trou de siège du roulement du joint après des centaines de milliers de cycles. la bonne approche est basée sur le rayon de travail maximum du joint, le couple de pointe et la charge d'impact, calculer la contrainte admissible, puis faire correspondre la qualité du matériau à l'état du traitement thermique.
Pour les bras articulés à mouvement alternatif à grande vitesse, les gains de perte de poids en alliage d'aluminium sont significatifs. par rapport aux joints en acier, le poids en alliage d'aluminium est réduit de 60% à 70%, ce qui peut réduire considérablement l'inertie du moteur d'entraînement et améliorer la vitesse de réponse. mais le coefficient de dilatation thermique de l'aluminium est environ 2,3 fois celui de l'acier, dans le système de servo-circuit ouvert, la dérive dimensionnelle causée par la différence de température affectera directement la précision de la position. Par conséquent, la phase de sélection des matériaux doit évaluer simultanément l'effet de la conductivité thermique du matériau et du coefficient de dilatation thermique linéaire sur l'espace articulaire.
Comparaison des paramètres de classe dominante et analyse des cas applicables
Les alliages d'aluminium couramment utilisés pour les joints robotiques sont principalement divisés en série 6000 (Mg-Si) et série 7000 (Zn-Mg-Cu). série 7000 est plus résistant mais légèrement moins résistant à la corrosion, série 6000 propriétés complètes sont équilibrées et faciles à usiner.
| Classe/statut | Résistance à la traction (MPa) | Résistance au rendement (MPa). | Densité (g/cm³) | Limite de fatigue (MPa) | Les principaux avantages | Applications communes typiques |
|---|---|---|---|---|---|---|
| 6061-T6 pour | 310 | 275 | 2.70 | 103 | Bonne usinabilité, résistance à la corrosion, soudage viable | Support non porteur, bras articulé à petite charge, boîtier de capteur |
| 7075-T651 | 570 | 505 | 2.85 | 296 | Haute résistance, rapport rigidité/poids élevé, résistance à l'usure | Armes articulées lourdes, disques de bride de réducteur, sièges de roulement de haute précision |
Il ressort des données que la limite de fatigue du 7075-T651 est proche de 300 MPa, bien au-dessus des 103 MPa du 6061, ce qui signifie que sous charge alternative, le 7075 peut supporter un facteur de sécurité plus faible. Cependant, les performances de soudage du 7075 sont extrêmement médiocres, si la structure du joint doit être soudée au laser ou rivetée, il est nécessaire d'utiliser 6061 ou 6082 comme matériau de base. 6082-T6 en tant que mise à niveau à haute résistance du 6061, la limite d'élasticité peut atteindre 270-300 MPa, et conserve une bonne soudabilité, ce qui est un compromis entre la résistance et le processus de fabrication.
Contrôle de la déformation et conception de tolérance pour l'usinage CNC
La chaleur générée lors de la coupe de l'aluminium est susceptible de provoquer une déformation plastique microscopique, en particulier le bras articulaire à paroi mince. Lors du traitement du matériau 7075, les contraintes internes résiduelles sont le principal risque de défaillance. Le processus recommande d'utiliser plusieurs passes de coupe, la marge de finition/finition de fraisage est contrôlée à 0,2 - 0,3 mm, l'utilisation d'outils en carbure à grande vitesse, la vitesse de rotation 8000-12000 tr/min, l'alimentation est ajustée en fonction de la longueur du porte-à-à-faux. Pour les bras articulés dont le rapport longueur/diamètre est supérieur à 10, il est recommandé d'ajouter un traitement de vieillissement intermédiaire ou de laisser plus de 48 heures de refinition après la fin du traitement pour soulager les contraintes résiduelles.
La conception de tolérance doit tenir compte de la dérive thermique. tolérance H7 ou H8 est généralement nécessaire pour les trous de roulement de joint, Ra 0,8 rugosité. si la température ambiante fluctue ±5°C, le 7075 a un coefficient de dilatation thermique linéaire de 23,6 μm/(m·K) et une pièce de 100mm de long produira un changement dimensionnel de 2,36 μm. Les joints de précision doivent être réservés à cette tolérance pendant la phase de conception ou utiliser un ajustement d'interférence pour compenser l'écart thermique lors de l'assemblage. Dans l'usinage CNC, l'utilisation d'un atelier thermostatique (20±1°C) peut réduire considérablement les fluctuations dimensionnelles et assurer la cohérence des lots.
Effets du traitement de surface sur la friction et l'apparence des articulations
Les joints robotiques nécessitent non seulement une résistance structurelle, mais l'apparence est également la clé de l'interaction homme-machine. la surface en alliage d'aluminium est exposée et facilement oxydée, et le coefficient de frottement est instable, affectant la durée de vie du roulement. Les méthodes de traitement courantes comprennent l'anodisation, l'oxydation micro-arc et le revêtement PVD. L'épaisseur du film d'oxyde anodisé est généralement de 15-25μm, la dureté peut atteindre plus de HV300, la résistance à l'usure est grandement améliorée. Pour les sites de mouvement à haute fréquence, l'anodisation dure (Type II/III) est recommandée, avec une épaisseur de film de 25-40μm et une meilleure résistance à la corrosion. oxydation micro-arc génère une couche composite céramique-métal sur la surface, dureté HV600+, adaptée aux joints à usure élevée.
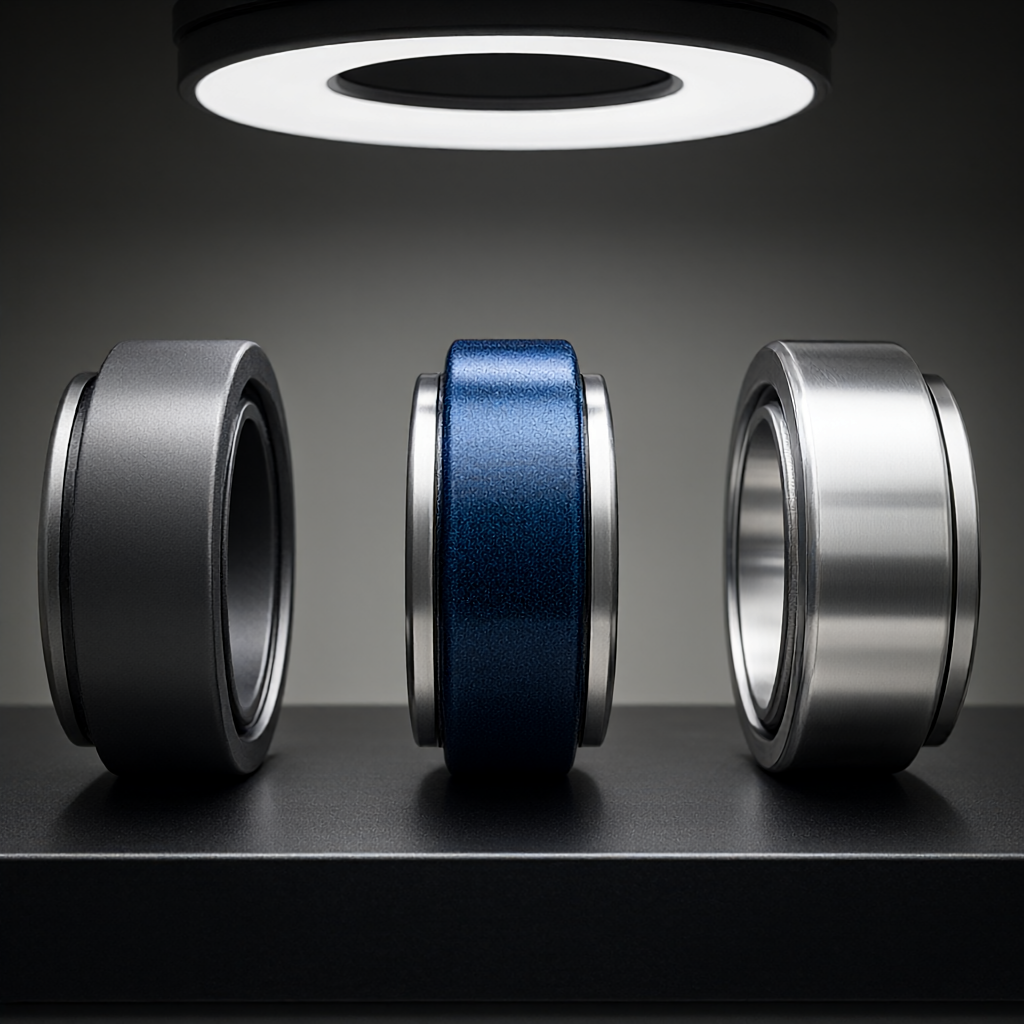
En termes de qualité d'apparence, surface lumineuse élevée et pas de rayures sont au cœur de la cohérence de la masse. si l'anodisation directe après usinage, les lignes de couteau apparaîtront, affectant l'esthétique. il est recommandé que la surface visuelle critique soit finement fraisée de 0,1 mm, ou en utilisant un processus de polissage électrolytique, pour atteindre une finition inférieure à Ra0, 4 μm. galvanisation (par exemple, nickel, chrome) augmentera la qualité et le risque de corrosion, moins utilisé dans les joints robotisés, sauf s'il y a des besoins spéciaux de résistance à la corrosion. Avant le traitement de surface doit être strictement dégraissé et déoxydé pour éviter l'écaillage causé par la force de liaison insuffisante de la couche de film.
Processus décisionnel de sélection et recommandations d'optimisation DFM
Les ingénieurs dans la sélection doivent suivre le processus de « calcul de la charge-primaire des matériaux-validation du processus-optimisation DFM ». Tout d'abord, calculez le moment de flexion maximal et le couple du joint et déterminez la contrainte admissible. si la contrainte admissible est supérieure à 250 MPa, choisissez directement 7075-T651; si dans la gamme de 100-250 MPa, 6082-T6 ou 6061-T6 peuvent être satisfaits, et le coût est inférieur et le traitement est plus tolérant aux pannes. L'optimisation DFM se concentre sur l'évitement de la concentration de contrainte sur les angles aigus, les coins arrondis au-dessus de R3 doivent être conçus à la jonction du bras articulé et de la bride; les trous de siège du roulement évitent les trous traversants et adoptent une structure à trous submergés pour réduire le poids et améliorer la rigidité locale.
Dans la production en série, la stabilité du lot du matériau est essentielle. Lors de l'achat, le fournisseur devrait fournir un rapport sur la composition chimique et les propriétés mécaniques de chaque lot de four, avec une inspection complète des dimensions critiques à 100%.Pour les coquilles articulaires complexes, il est recommandé de faire un essai d'essai en petites quantités, d'effectuer un essai de brouillard salin (48 heures sans rouille rouge) et un essai de fatigue (10 cycles) pour vérifier la fiabilité à long terme du traitement de surface.
Questions fréquemment posées (FAQ)
Comment choisir les 7075 et 6061 dans les joints robotiques?
Regardez les exigences de charge et de fatigue. charge élevée, joints longue durée de vie choisir 7075-T651; faible charge, besoin de soudure ou sensible au coût choisir 6061-T6. 7075 ne peut pas être soudé, 6061 peut être soudé au gaz ou TIG.
Les joints en aluminium ont-ils besoin d'anodisation?
Un must. coefficient de frottement en aluminium nu est grand et facile à corroder. anodisation dure (épaisseur du film supérieure à 25μm) peut améliorer considérablement la résistance à l'usure et à la corrosion, c'est le processus standard pour les sièges de roulement articulés.
7075 Comment contrôler la déformation sous contrainte après traitement?
Utilisez plusieurs passes de coupe avec une marge de finition de 0,2 à 0,3 mm, laissez reposer 48 heures après le traitement pour relâcher la contrainte ou traitez-le dans un atelier à température constante avec une tolérance contrôlée à ± 0,01 mm.
L'usinage CNC à paroi mince des bras articulés est-il facile à déformer?
facile. mince paroi (



