





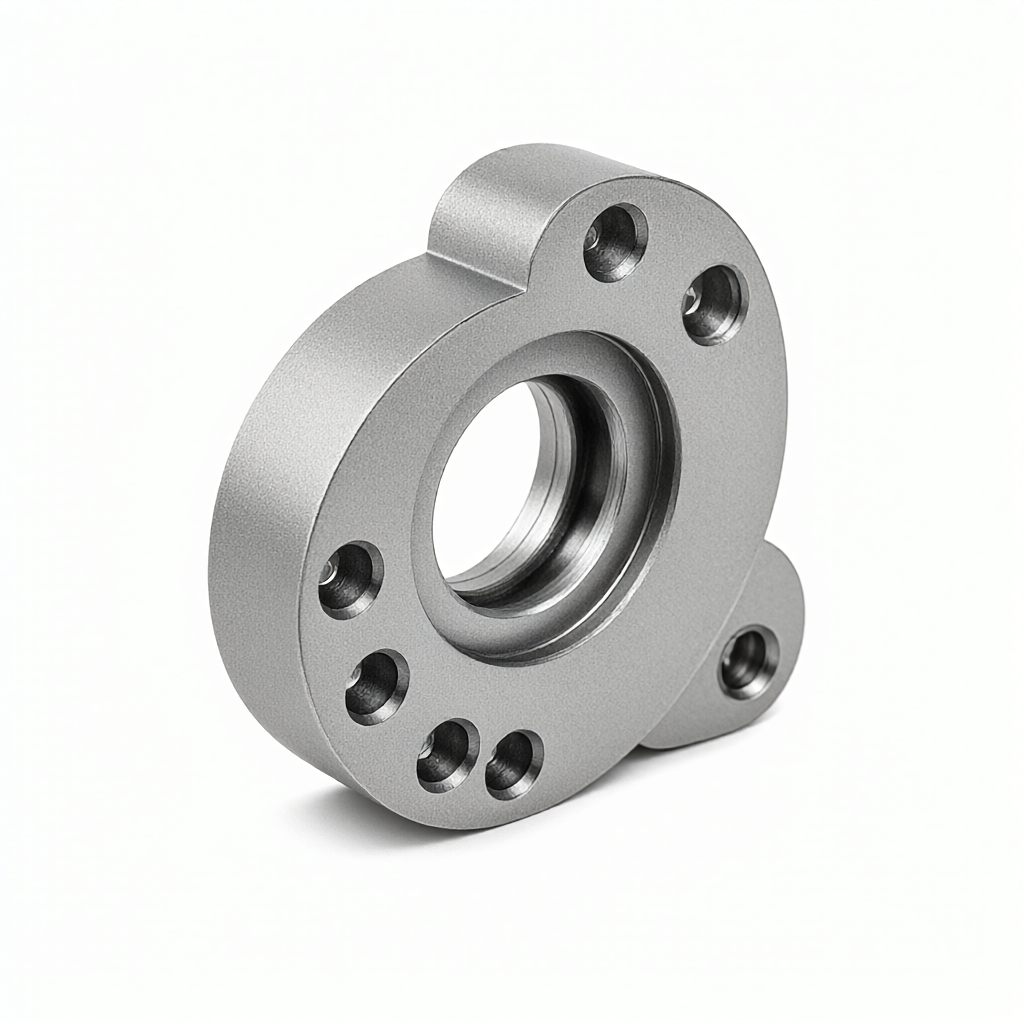
En el procesamiento de piezas aeroespaciales, el pulido electrolítico (EP) antes de la anodización es un paso de pretratamiento clave para eliminar las ondulaciones superficiales que quedan al fresar, tornear o taladrar. Para piezas estructurales de aleación de aluminio, a menudo quedan líneas microscópicas de Ra 0,8–1,6 μm después del acabado mecánico. Si se anodiza directamente, la capa de película aparecerá desigual en condiciones claras y oscuras y una distribución de poros desordenada debido a sustratos desiguales. En casos severos, la estanqueidad al aire y la resistencia a la corrosión se verán afectadas. Mediante el pulido electrolítico controlado, la rugosidad de la superficie se puede reducir a menos de Ra 0,4 μm, mejorando significativamente la consistencia de la apariencia de la película de óxido. Este artículo combina prácticas de ingeniería de tratamiento de superficies y mecanizado de precisión CNC para analizar la ventana de parámetros del proceso EP, la idoneidad del material y los puntos de control colaborativo con anodizado, ayudando a los ingenieros y a adquisiciones a evaluar sus límites aplicables y criterios de aceptación.
El mecanismo físico y el ámbito de aplicación del pulido electrolítico para eliminar las ondulaciones de la superficie.
La esencia del pulido electrolítico es el "microcorte": bajo un campo eléctrico de CC o CA, las microprotuberancias metálicas se disuelven preferentemente debido a la alta densidad de corriente, logrando la eliminación de picos macroscópicos y el llenado de valles. Para los grados de aviación comúnmente utilizados, como Al 7075-T6, cuando el sustrato Ra ≤ 1,2 μm, EP puede reducir Ra a 0,3-0,5 μm en 1-3 minutos, eliminando más del 90 % de las marcas de corte direccionales. Si el Ra inicial > 2,0 μm, es necesario pretratarlo con papel de lija 320# o pulido por vibración; de lo contrario, EP producirá fácilmente picaduras locales de sobredisolución. El acero inoxidable 316L también es adecuado, pero el sistema de electrolitos es diferente (mezcla de ácido fosfórico y ácido sulfúrico) y se requiere un voltaje más alto (12-15 V). Las aleaciones de cobre como Cu-Ni 90/10 tienen una conductividad eléctrica extremadamente fuerte y deben limitar estrictamente la densidad de corriente a ≤ 20 A/dm² para evitar la deformación por tensión térmica.
Comparación de parámetros clave del proceso de pulido electrolítico de aleaciones de aluminio para aviación
La selección de parámetros debe estar vinculada al grado de la aleación, la complejidad geométrica de la pieza y el espesor de la película de óxido posterior. La siguiente es una ventana de proceso típica (basada en datos medidos reales de la línea de producción de ShowyMetal):
| parámetro | 7075-T6 (piezas estructurales complejas) | 2024-T4 (piel/marco) |
|---|---|---|
| electrólito | Ácido fosfórico 40–60% en peso, ácido sulfúrico 10–20% en peso | Ácido fosfórico 50–70% en peso, ácido crómico 2–5% en peso |
| temperatura | 60–70 °C | 50–60 °C |
| Densidad actual | 25–40 A/dm² | 15–25 A/dm² |
| Voltaje | 8–12 V | 10–15 voltios |
| tiempo de procesamiento | 60-180 segundos | 90-240 segundos |
| Ra esperado | ≤0,4 µm | ≤0,5 µm |
Nota: 7075 es propenso a la fragilización por hidrógeno. Es necesario neutralizarlo y enjuagarlo inmediatamente después de la EP y controlar el tiempo de residencia.< 60 s;2024 因含铜相,EP 液需定期补充铬酸维持钝化膜,否则表面易发黄。
Tres puntos clave del control sinérgico del pulido y anodizado electrolítico
1. El espesor de la película coincide con la planitud del sustrato.
Los sellos de aviación requieren una película de óxido de 8 a 12 μm y un nivel de hermeticidad ≥ AS9102C Clase B. El sustrato Ra debe ser ≤ 0,4 μm. Si Ra todavía es> 0,6 μm después de EP, el espesor de la película de óxido es delgado en los valles corrugados y es probable que se produzcan microfisuras. Se recomienda agregar 30 segundos de limpieza alcalina (5 % NaOH, 40 °C) después de EP para eliminar los residuos electrolíticos y luego decapar y activar (2 % HNO₃) para garantizar una interfaz limpia.
2. Efecto de la fluctuación de voltaje sobre la uniformidad de los poros de la membrana.
Si la ondulación de la fuente de alimentación es >5% durante EP, la densidad de corriente en las microáreas se distribuirá de manera desigual, lo que resultará en una disolución excesiva o insuficiente local, formando un defecto de "ojo de pez". Elija una fuente de corriente constante en lugar de una fuente de voltaje constante y controle la ondulación dentro< 1%。对于带深腔结构,需设置辅助阴极棒确保电场均匀。
3. Estrategia de control de coherencia de lotes
En la línea de producción CNC de 72 unidades, se configuran 2 tanques dedicados de forma independiente para el proceso EP para evitar interferencias de múltiples cavidades. Se midió Ra en la primera pieza de cada lote utilizando un interferómetro de luz blanca (aumento de 10x, promedio de 5 puntos) y se registró Cpk ≥ 1,33. El electrolito se actualiza cada 20 lotes y se controla que la concentración de iones Fe/Al sea ≤ 10 g/L para evitar que la acumulación de impurezas reduzca la eficiencia del pulido.

Modos de falla comunes y soluciones para evitarlas
- pozos locales: Motivo: la densidad de corriente excede el límite o el electrolito está sobrecalentado localmente; Evitación: reduzca J a 25 A/dm² y aumente la velocidad de la paleta agitadora a 300 rpm.
- Nebulización de superficies: Motivo: enjuague incompleto después de EP, la niebla ácida residual se oxida; Evitación: enjuague a contracorriente en tres etapas (agua pura → agua desionizada → agua pura), tiempo total ≥ 2 minutos.
- Mala adherencia de la película: Causa: el decapado y la activación no se realizaron a tiempo después del EP y la película de pasivación de la superficie lo bloqueó; Cómo evitarlo: el decapado debe completarse dentro de los 10 minutos posteriores a la EP para evitar la oxidación natural.
Efectos diferenciales de diferentes técnicas de procesamiento sobre los efectos del pulido electrolítico.
La superficie después del fresado CNC (articulación de 5 ejes) es en su mayoría líneas cortas isotrópicas, Ra 0,8–1,2 μm, y la respuesta EP es buena; las líneas axiales largas Ra de las piezas torneadas pueden alcanzar entre 1,5 y 2,0 μm y deben pulirse direccionalmente con una correa abrasiva de 400# antes de EP; Los ejes de diámetro pequeño (Ø3–Ø10 mm) procesados por la máquina centradora son propensos a dejar marcas de herramienta debido a una mala eliminación de viruta, y se recomienda utilizar 320# en su lugar. El rectificado micrométrico reemplaza el EP directo y evita concentraciones de tensión de micromuescas. Si la pieza de plegado de chapa contiene R< 0.5 mm 内圆角,EP 液渗透性差,应拆分为平面件处理或改用化学抛光。

Estándares de aceptación y recomendaciones de métodos de prueba.
Los clientes aeroespaciales suelen citar AMS 2750 o especificaciones corporativas que requieren Ra ≤ 0,4 μm, sin picaduras visibles y sin diferencia de color después de EP. Combinación de pruebas recomendada: ① Interferómetro de luz blanca (ZMap3D) para medir Ra y Rz, área de muestreo 3×3 mm, ≥5 puntos; ② Microscopio estereoscópico 10× para comprobar la distribución de los microporos; ③ Prueba de cien rejillas (ASTM D3363) para verificar la resistencia de unión de la película de óxido posterior ≥ 5B. ShowyMetal está equipado con coordenadas tridimensionales, medidores de rugosidad y equipos de medición óptica, y puede proporcionar informes de inspección a gran escala y mapas de distribución de Ra post-EP según los requisitos del pedido.

¿Cuándo se requiere electropulido en lugar de pulido químico o mecánico?
El pulido mecánico (vibración/esmerilado) es eficiente para piezas planas, pero es ineficiente y fácil de deformar para cavidades profundas y piezas con formas especiales; el pulido químico (CP) puede manejar geometrías complejas, pero el límite superior de control de Ra es de aproximadamente 0,5 a 0,8 μm y el costo del tratamiento de líquidos residuales es alto; EP es más rentable en escenarios donde se requiere Ra ≤ 0,4 μm y un alto acabado (grado visual A). Si las piezas están hechas de aleación de titanio, EP no es aplicable y en su lugar se debe utilizar la combinación mecánica + CP. Se recomienda tomar una decisión integral basada en el material, la complejidad geométrica, el Ra objetivo y el tamaño del lote.
¿El electropulido es adecuado para todos los grados de aleaciones de aluminio para aviación?
Las series de alta resistencia como 7050 y 7085 pueden ser EP, pero es necesario reducir la densidad de corriente entre un 10% y un 15% y acortar el tiempo; Debido al alto contenido de magnesio del 5086, el EP es propenso a la deposición de sales de magnesio, por lo que es necesario aumentar la temperatura del electrolito a 75 °C y reforzar el enjuague. Los parámetros específicos deben verificarse mediante pequeños experimentos.
¿Puedo omitir el decapado y anodizar directamente después del pulido electrolítico?
No recomendado. Hay una película de micropasivación en la superficie del EP y la oxidación directa provocará fluctuaciones en el espesor de la película y en la porosidad. El proceso estándar es EP → neutralización y enjuague → activación de decapado (2% HNO₃, 20–30 s) → preelectrólisis → oxidación, que puede mejorar la unión de la membrana y la resistencia a la corrosión.
¿Cómo determinar la frecuencia de reemplazo del líquido de pulido electrolítico durante la producción en masa?
Basado en una concentración total de iones Al/Fe ≤ 10 g/L, monitoreo de pH 0,5–1,0. Por lo general, el líquido debe cambiarse cada 20 a 25 piezas en un lote de 7075. Dado que la fase que contiene cobre de 2024 precipita rápidamente, es necesario agregar ácido crómico cada 15 a 18 piezas y monitorear la conductividad.
¿Puede el pulido electrolítico eliminar los poros en piezas de aluminio fundido a presión en caliente?
no puedo. EP solo actúa sobre los contornos microscópicos de la superficie y los poros internos deben eliminarse mediante fundición a presión al vacío o tratamiento térmico. Si hay poros precipitados en la superficie, EP expandirá sus aberturas. Se recomienda someterse a un tratamiento con solución sólida a 200-240 °C antes de evaluar la viabilidad de la EP.
¿Cómo proponer requisitos técnicos claros para el pulido electrolítico + anodizado a los proveedores?
Marque en el dibujo: ① Objetivo Ra ≤ 0,4 μm; ② Parámetros del proceso EP (voltaje, tiempo, tipo de electrolito); ③ Espesor de la película de óxido (como 10 ± 1 μm) y requisitos de sellado; ④ Estándares de prueba (interferómetro de luz blanca + prueba de cien rejillas); ⑤ Consistencia del lote Cpk ≥ 1,33. Proporcionar elementos de riesgo relacionados con EP en DFMEA para facilitar que los proveedores desarrollen planes de control.
En resumen, el pulido electrolítico es un pretratamiento clave antes del anodizado de aleaciones de aluminio para aviación. Su valor fundamental radica en controlar de manera estable la rugosidad de la superficie por debajo de Ra 0,4 μm, garantizando así la consistencia de la apariencia y la confiabilidad funcional de la película de óxido. Al seleccionar, se deben considerar el grado del material, la complejidad geométrica, el tamaño del lote y los criterios de aceptación. Si tiene a mano piezas de aluminio aeroespacial con cavidades profundas o estructuras con formas especiales, puede enviar dibujos 2D/3D al equipo de ingeniería de ShowyMetal. Recomendaremos ventanas de parámetros EP y planes de proceso completo basados en el análisis DFM, y admitiremos la creación de prototipos de lotes pequeños y la entrega de lotes en 15 a 25 días.



