





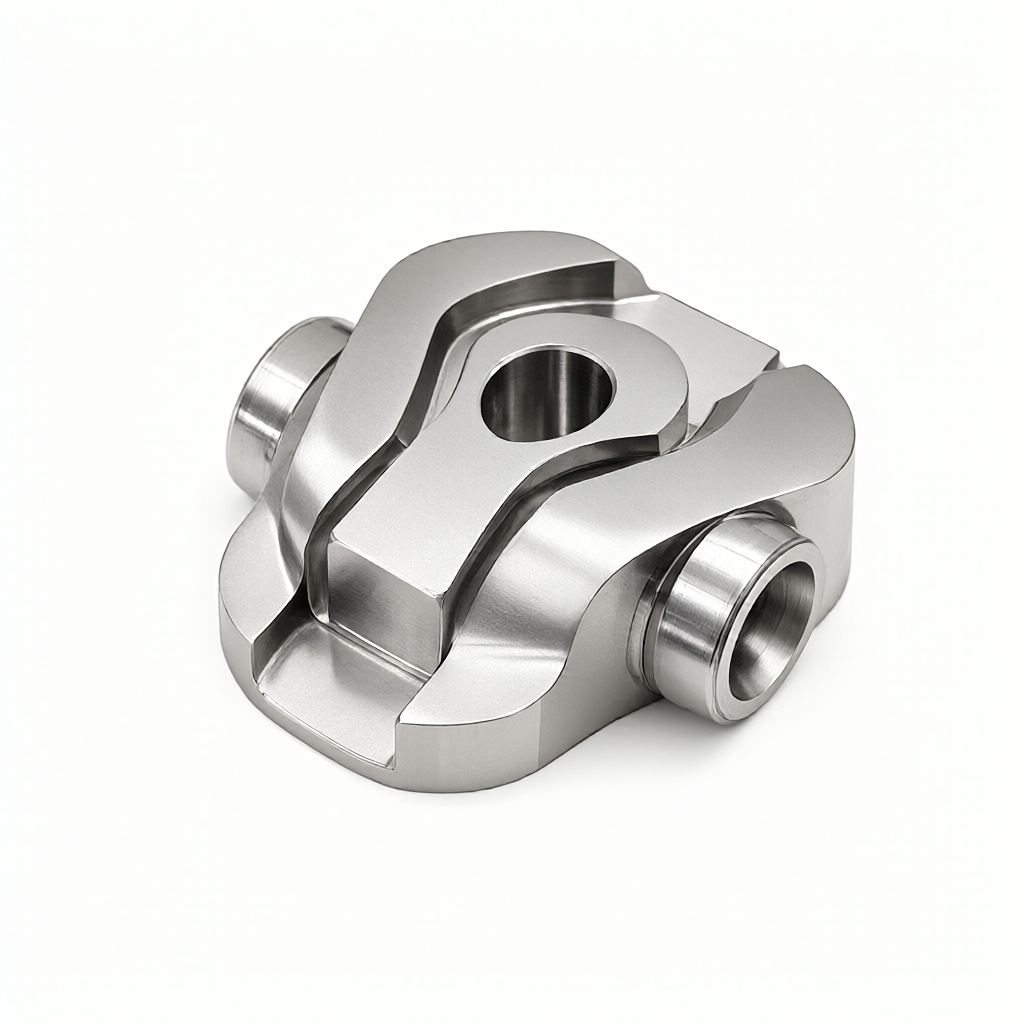
Análisis del rendimiento de mecanizado y mecanismo de desgaste de herramientas de acero inoxidable 155PH.
El acero inoxidable 155PH es un acero inoxidable martensítico endurecido por precipitación de grado aeronáutico, conocido por su alta resistencia y buena resistencia a la corrosión. Sin embargo, su extremadamente alta tendencia al endurecimiento por trabajo y su resistencia al corte hacen que su dificultad de mecanizado sea mucho mayor que la de los aceros inoxidables convencionales como 303 y 316L. Como fabricante personalizado de piezas CNC de precisión, debemos realizar una evaluación integral desde las propiedades metalúrgicas, la selección de herramientas hasta las estrategias de parámetros cuando trabajamos con materiales tan difíciles de mecanizar. El núcleo de la palabra clave principal "dificultad de mecanizar acero inoxidable 155PH" radica en equilibrar la dureza (HRC 40-45) y la integridad de la superficie para evitar fallas por fatiga debido a tensiones de tracción residuales. Este artículo analizará sus características mecánicas de corte y el camino de optimización basado en la práctica de la ingeniería.
Influencia específica de las propiedades del material en las fuerzas de corte.
La dureza de 155PH en estado de solución sólida (estado recocido) es de aproximadamente 30 HRC, que aumenta a 40-45 HRC después del tratamiento de envejecimiento, acompañado de un endurecimiento por trabajo significativo. Su resistencia a la tracción puede alcanzar más de 2000 MPa y su límite elástico es cercano a 1800 MPa. Esta característica de alto refuerzo hace que la fuerza de corte aumente directamente entre un 30% y un 50% y las virutas sean intermitentes, lo que puede causar fácilmente vibraciones y astillamiento de la herramienta. Además, el material tiene una baja conductividad térmica (aproximadamente 14 W/m·K), por lo que es difícil eliminar el calor de corte a través de las virutas. Aproximadamente el 80% del calor permanece en la superficie de la pieza de trabajo, lo que puede provocar fácilmente desgaste térmico de la herramienta y deformación térmica de la pieza de trabajo. En el caso de piezas estructurales aeroespaciales, si no se controla este efecto térmico, se producirán desviaciones dimensionales y la expansión de microfisuras superficiales.
- Alta dureza:El alargamiento del 155PH es bajo (alrededor del 4-6%), pero la energía de fractura es aún mayor que la de los materiales frágiles, lo que resulta en una gran deformación plástica de la capa de corte y un alto consumo de energía.
- Tendencia a pegarse el cuchillo:A altas temperaturas, los elementos del grupo del hierro son propensos a unirse por difusión con acero de alta velocidad o carburo cementado ordinario, agravando el desgaste por adherencia.
- Sensibilidad al estrés residual:Las piezas de aviación tienen requisitos extremadamente altos en cuanto a la integridad de la superficie. Un corte inadecuado provocará tensiones de tracción residuales y reducirá la vida útil.
Selección de materiales de herramientas y estrategia de combinación de recubrimientos.
En vista de las características de alto desgaste abrasivo y desgaste oxidativo del 155PH, la elección del material de la herramienta determina directamente el costo y la eficiencia del procesamiento. Aunque el carburo cementado convencional (tipo K o N) tiene alta resistencia, carece de tenacidad a altas temperaturas y es propenso a astillarse. Por lo tanto, recomendamos utilizar herramientas de metal duro con recubrimientos PVD AlTiN o TiAlN. Estos recubrimientos pueden formar una densa capa protectora de Al₂O₃ a altas temperaturas, resistiendo eficazmente la oxidación y reduciendo el coeficiente de fricción. Para el mecanizado de cavidades complejas, las herramientas de CBN (nitruro de boro cúbico) muestran una excelente estabilidad dimensional bajo corte en seco a alta velocidad, pero sus costos son altos y generalmente solo se usan para procesos de acabado o cuellos de botella. Además, con respecto a los parámetros geométricos de la herramienta, se recomienda utilizar un ángulo de inclinación negativo (-6° a -8°) para mejorar la resistencia del borde y establecer el ángulo de desviación principal en 45° o 58° para optimizar el espacio de eliminación de viruta.

| Tipo de herramienta | Escenarios aplicables | Ventajas | limitación |
|---|---|---|---|
| Carburo sólido+TiAlN | Mecanizado de desbaste, semiacabado | Rendimiento de alto costo y buena durabilidad. | Ligeramente menos estable térmicamente a altas velocidades |
| Herramientas de corte de micropartículas de CBN | Mecanizado fino, acabado de alto brillo. | Excelente estabilidad dimensional y resistencia a la oxidación. | Costo extremadamente alto y riesgo de fragilidad. |
| Carburo+AlCrN | Acabado de alta dureza (HRC45+) | La resistencia a altas temperaturas es mejor que TiAlN | Es necesario controlar el efecto de la tensión residual superficial. |
Optimización de parámetros de corte y soluciones de refrigeración y lubricación.
Al procesar 155PH, siga el principio de desbaste de "baja velocidad, gran profundidad de corte" y el principio de acabado de "alta velocidad, pequeña profundidad de corte". La velocidad de corte recomendada (Vc) para el mecanizado en desbaste es de 80-120 m/min, la velocidad de avance (fz) de 0,08-0,12 mm/diente y utilice fluido de corte a baja temperatura o sistema MQL (lubricación de cantidad mínima). En la etapa de acabado, para controlar la rugosidad de la superficie a Ra 0,4-0,8 μm, Vc se puede aumentar a 150-200 m/min, pero se debe combinar con suficiente enfriamiento para suprimir el desgaste del radio de la punta de la herramienta. Vale la pena señalar que 155PH es sensible a los métodos de enfriamiento. Las grandes cantidades tradicionales de fluido de corte pueden provocar una tensión térmica desigual en la pieza de trabajo. Se recomienda utilizar un taladro con refrigerante interno presurizado o MQL, que no solo puede eliminar el calor sino también evitar microfisuras causadas por el enfriamiento repentino de la pieza de trabajo. Para piezas de eje delgadas, es necesario utilizar estructuras de soporte para evitar vibraciones, lo que reducirá significativamente la vida útil de la herramienta y deteriorará la calidad de la superficie.
Sugerencias de configuración de parámetros clave
- Velocidad del husillo:Según el cálculo del diámetro de la herramienta, asegúrese de que Vc esté dentro del rango recomendado para evitar la acumulación de calor causada por la baja rotación y la alta profundidad de corte.
- Cantidad de cortes en la espalda (ap):El desbaste puede ser de 4 a 6 mm, el acabado puede ser de 0,3 a 0,5 mm.
- Corte en seco/corte en húmedo:Las piezas de aviación generalmente no requieren residuos de aceite ni requisitos de lubricación específicos, y es necesario aclarar las especificaciones de proceso del cliente.
Control de integridad de superficies y gestión de tensiones residuales
En la cadena de suministro aeroespacial, las piezas no sólo deben estar dimensionadas, sino que tampoco deben tener defectos superficiales ni tensiones de tracción residuales. La capa superficial de 155PH sufrirá cambios microestructurales después del mecanizado. Si la tensión de tracción residual es demasiado grande, se inducirá fisuración por corrosión bajo tensión (SCC). Reducimos los picos y valles de la superficie controlando el margen de acabado (recomendado 0,2-0,5 mm) y utilizando herramientas de alto acabado. En términos de detección, la difracción de rayos X (DRX) se utiliza para medir la tensión residual y garantizar que se encuentre en un estado de tensión de compresión o cerca de cero. Además, la prueba de rugosidad de la superficie requiere el uso de un interferómetro de luz blanca o un medidor de rugosidad de contacto para configurar el parámetro S para evitar engaños por un solo valor Ra. Si se encuentra tensión de tracción local, generalmente es necesario agregar un tratamiento de revenido a baja temperatura o fortalecimiento por impacto con láser (LSP) en el proceso posterior, pero esto debe confirmar la ruta del proceso con el cliente.

Modos de falla comunes y soluciones de ingeniería para evitarlas
En la producción real, los modos de falla comunes de las piezas 155PH incluyen transferencia de marcas de herramientas, quemaduras superficiales y grietas por tensión. La transferencia de marcas de cuchillas suele deberse a la pasivación de la herramienta o a parámetros inadecuados. Es necesario establecer un sistema de seguimiento online de la herramienta o de sustitución periódica. Las quemaduras superficiales a menudo resultan de un enfriamiento insuficiente o de una velocidad de rotación demasiado baja, lo que hace que la temperatura local exceda la temperatura de templado del material y cambie la dureza. La solución es introducir imágenes térmicas infrarrojas para controlar la temperatura de la zona de corte o ajustar la posición de la boquilla MQL. Para problemas de consistencia de lotes, recomendamos establecer un gráfico SPC (control estadístico de procesos) para monitorear los valores de Cpk de las dimensiones críticas y la rugosidad de la superficie, e intervenir inmediatamente en los ajustes del proceso cuando el Cpk sea inferior a 1,33. Este tipo de mantenimiento preventivo garantiza la confiabilidad de las piezas de calidad aeroespacial mejor que las inspecciones post mortem.
Puntos principales de mantenimiento e inspección de precisión en la producción en masa.
En la producción en masa de piezas aeroespaciales, ligeras diferencias en los materiales entre lotes pueden provocar fluctuaciones en el comportamiento del procesamiento. Implementamos inspección de material entrante (IQC) para verificar el valor de dureza y la composición química en el certificado de material. En el primer proceso de confirmación de artículo, se requiere una máquina de medición de coordenadas (MMC) tridimensional para una inspección a gran escala, centrándose en verificar la coaxialidad, la planitud y otras tolerancias de forma y posición. Durante el proceso de fabricación, se realiza una inspección completa o un muestreo de dimensiones críticas cada 50 a 100 piezas, y se utiliza un proyector óptico o un escáner láser para la medición sin contacto para evitar rayar la superficie de alto brillo con un lápiz de contacto. Antes del envío, además de la inspección dimensional convencional, se deben realizar pruebas de penetrantes (PT) o pruebas de partículas magnéticas (MT) para verificar si hay microfisuras. Para tratamientos superficiales posteriores, como anodizado o galvanoplastia, es necesario reservar los márgenes de procesamiento correspondientes y comunicar el impacto de los componentes del baño de tratamiento en la película de pasivación de superficies 155PH.

Preguntas frecuentes Preguntas frecuentes
¿Qué debo hacer si la superficie del acero inoxidable 155PH se vuelve negra después del mecanizado?
El ennegrecimiento de la superficie suele deberse a oxidación a alta temperatura o residuos de fluido de corte. Se recomienda comprobar si la velocidad de corte es demasiado baja, lo que dificulta el desprendimiento del borde reconstruido o si el caudal de MQL es insuficiente. Ajuste el método de enfriamiento y aumente el margen de acabado. Si ha ocurrido, se puede reparar mediante pulido mecánico o limpieza con láser.
¿Qué parte de la herramienta se desgasta más rápido al procesar 155PH?
Generalmente en el arco de la punta de la herramienta y en el área de desgaste del flanco. Debido a la alta dureza del material y la mala conductividad térmica, es difícil disipar el calor y es propenso a agrietarse térmicamente. Se recomienda utilizar herramientas con un radio de punta pequeño (R0,2-R0,3 mm) y un ángulo de borde afilado para reducir las fuerzas de corte.
¿Cómo evaluar el riesgo de vida por fatiga de las piezas 155PH?
Además de las tolerancias dimensionales, se debe prestar atención al estado de tensión residual de la superficie. Confirme que la superficie tenga tensión de compresión o tensión de tracción baja mediante inspección XRD. Si hay signos de expansión microscópica de grietas, se requiere un análisis metalográfico para verificar la integridad estructural y, si es necesario, pruebas de partículas magnéticas para descartar grietas en la superficie.
¿Se puede soldar el 155PH con otros materiales metálicos?
155PH tiene poca soldabilidad y es propenso a sufrir grietas en frío. Requiere precalentamiento y control estricto del contenido de hidrógeno. Por lo general, las piezas de aviación utilizan conexión mecánica o soldadura por difusión. Si es necesaria la soldadura, se recomienda utilizar materiales de aportación a base de níquel y realizar un tratamiento de envejecimiento post-soldadura para eliminar tensiones.
¿Cómo controlar la desviación dimensional del 155PH en la producción en masa?
La desviación dimensional se debe principalmente al desgaste no compensado de la herramienta o a fluctuaciones en la dureza del material. Implemente una estricta gestión de la vida útil de las herramientas y procedimientos de compensación en línea. Al mismo tiempo, asegúrese de que los proveedores de materiales proporcionen lotes de dureza estable, realicen mediciones de espesor o inspecciones de muestreo de dureza de los espacios en blanco antes del procesamiento y ajusten los parámetros de corte en función de la dureza real medida.
Conclusión y sugerencias de cooperación.
El desafío del mecanizado de acero inoxidable 155PH es equilibrar la eficiencia, la precisión y la integridad de la superficie. Mediante la selección científica de herramientas, la optimización de parámetros y un estricto sistema de inspección, se puede evitar eficazmente el riesgo de falla y cumplir con los estrictos requisitos de las piezas de calidad aeronáutica. ShowyMetal tiene 72 máquinas CNC y capacidades de inspección completas, y es bueno manejando materiales tan difíciles. Si tiene necesidades de procesamiento de 155PH u otras piezas de aleación especial, puede proporcionar dibujos para comunicarse con nuestro equipo de ingeniería. Le proporcionaremos análisis DFM y sugerencias de procesos gratuitos para ayudarle a optimizar su plan de diseño y garantizar la coherencia y confiabilidad de la producción en masa. Envíe sus archivos de diseño ahora para iniciar el proceso de cotización rápido.



