





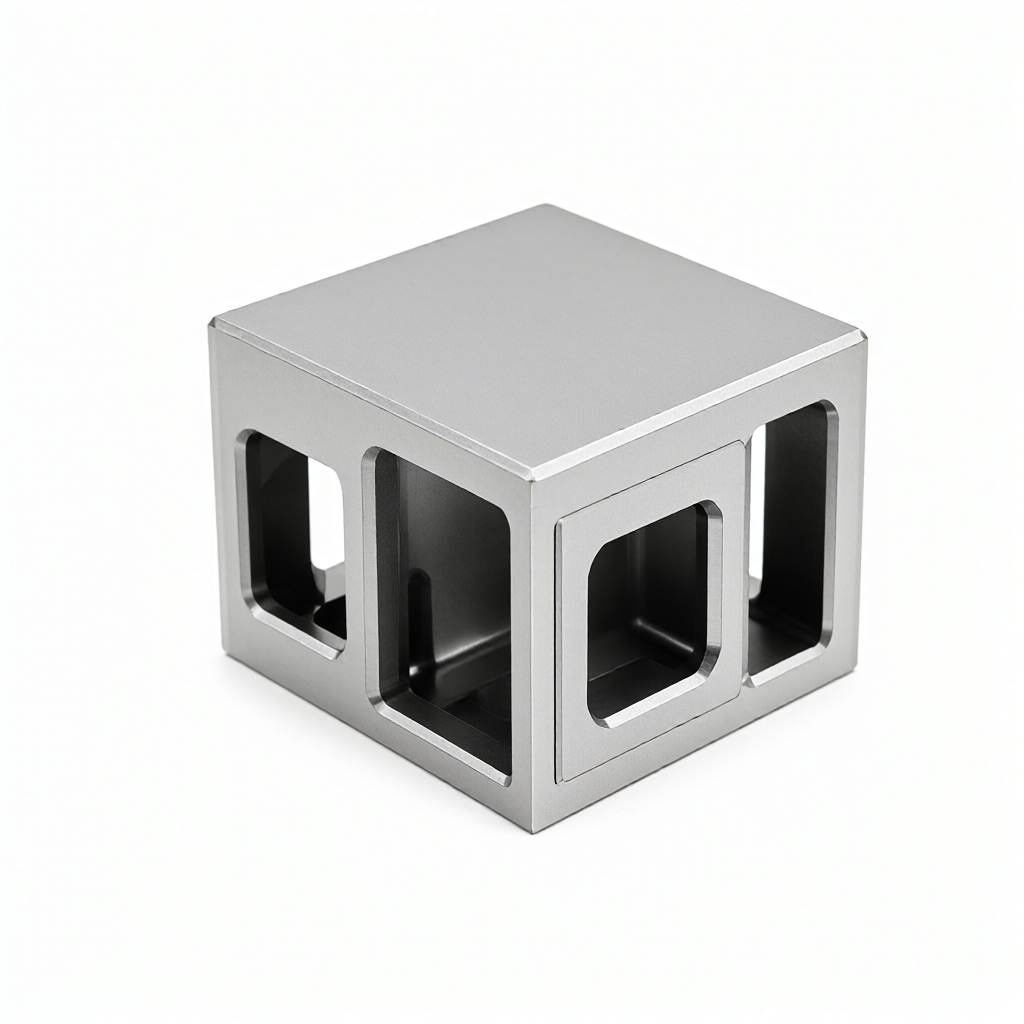
En vista de los problemas de envejecimiento y recuperación elástica causados por la liberación de la tensión de corte en soportes complejos en el mecanizado CNC de piezas aeroespaciales, la fabricación de precisión requiere un control colaborativo basado en las características del tratamiento térmico del material y los procesos de enlace multieje. Esta guía analiza las reglas de distribución de tensión residual de los soportes de aleación de aluminio y titanio después del torneado-fresado de compuestos y el fresado de 5 ejes, y proporciona curvas de temperatura de horno de envejecimiento específicas, ajustes de referencia de sujeción y estrategias de compensación de tamaño para garantizar que la tolerancia final de la pieza de trabajo sea estable dentro de ±0,01 mm y lograr el estándar de entrega de apariencia de acabado superficial Ra0,4μm.
Fuentes de tensión residual y mecanismo de deformación de stents complejos.
Los soportes de aviación suelen utilizar aleación 7075-T6 o Ti-6Al-4V. Cuando el mecanizado de desbaste elimina la capa superficial endurecida y la tensión interna de fundición/forja de las piezas de la máquina, se producirá una redistribución de la tensión. Si no se lleva a cabo un tratamiento eficaz para aliviar la tensión, la pieza de trabajo se deslizará y rebotará lentamente con el tiempo después del acabado, lo que dará como resultado dimensiones fuera de tolerancia de los orificios de posicionamiento clave y las superficies de montaje.
- estrés de corte: La zona de deformación plástica producida por el fresado a alta velocidad está bajo presión. Después de la descarga, la superficie está bajo tensión y el interior bajo presión, lo que provoca deformaciones en los bordes.
- estrés térmico: La diferencia de temperatura local causada por el calor de corte forma una distribución gradual de la tensión térmica residual después de que se enfría la pieza de trabajo.
- estrés tisular: La transformación de fase microscópica de la aleación es desigual y se produce una deriva dimensional debido al ajuste lento de la distorsión de la red después de un almacenamiento prolongado.
La experiencia en ingeniería muestra que el tamaño de los brackets complejos de paredes delgadas cambia más drásticamente entre 24 y 48 horas después del fresado fino y luego se estabiliza gradualmente. Por lo tanto, insertar un proceso de alivio de tensiones antes del acabado es clave para garantizar la coherencia entre lotes.
Especificaciones de parámetros del proceso de envejecimiento para alivio de tensiones
El alivio del estrés del envejecimiento no es una solución sólida de fortalecimiento. Su núcleo es la relajación del estrés a altas temperaturas. Para los soportes de aleación de aluminio 7055-T6, la temperatura de envejecimiento recomendada es de 410 °C a 425 °C y el tiempo de retención se calcula en función del espesor de la pared, generalmente de 2 a 4 horas por cada 10 mm de espesor de pared.
Nota: Una temperatura de envejecimiento excesivamente alta hará que la resistencia del material disminuya (la dureza disminuye en 2-3HBS), afectando las propiedades mecánicas finales; si el tiempo de retención es insuficiente, la tasa de alivio de tensión será inferior al 80% y la recuperación elástica no podrá suprimirse de manera efectiva.
Para la aleación de titanio Ti-6Al-4V, la temperatura de recocido para aliviar la tensión suele ser de 520 °C a 540 °C y se lleva a cabo al vacío o en una atmósfera protectora para evitar la oxidación de la superficie. El tiempo de conservación del calor es mayor y es necesario cubrir el espesor máximo de la sección transversal para garantizar que la temperatura central alcance el valor establecido.
Comparación de procesos antes y después del envejecimiento para aliviar el estrés
Los diferentes esquemas de alivio de tensión tienen diferencias significativas en su impacto sobre la precisión final y el tiempo de entrega. La siguiente tabla compara los tres esquemas principales de envejecimiento natural, envejecimiento forzado con alivio del estrés y alivio del estrés por vibración.
| programa de alivio del estrés | Materiales aplicables | Ciclo/Consumo de energía | tasa de alivio del estrés | Estabilidad dimensional | Escenarios aplicables |
|---|---|---|---|---|---|
| envejecimiento natural | aleación de aluminio | 7-30 días | 60-70% | medio | Piezas estructurales no críticas, plazo de entrega generoso |
| Envejecimiento forzado para aliviar el estrés | Aleación de aluminio/titanio | 8-12 horas | 85-95% | alto | Soportes para llaves de aviación, requisitos de alta precisión |
| Alivio del estrés por vibración | Acero/acero inoxidable | 1-2 horas | 40-60% | medio bajo | Soporte de soldadura grande para aliviar la tensión de soldadura |
En la producción en masa, aunque el envejecimiento forzado para aliviar la tensión aumenta el consumo de energía del tratamiento térmico, comprime en gran medida el tiempo del ciclo y puede alcanzar una tasa de alivio de la tensión de más del 85%. Es la solución preferida para soportes de aviación de precisión. Para soportes gruesos con un espesor de pared superior a 50 mm, se recomienda combinar el envejecimiento natural con el acabado para evitar el riesgo de engrosamiento de la veta provocado por el envejecimiento forzado.
Estrategia de sujeción antideformación en el procesamiento de compuestos de torneado y fresado de cinco ejes
Los brackets complejos tienen características multifacéticas y de formas especiales, y la deformación por sujeción es otra fuente importante de distorsión en el procesamiento. Cuando se utiliza un centro de mecanizado de 5 ejes, se debe seguir el principio de "una sujeción, posicionamiento múltiple", y primero se debe utilizar adsorción al vacío, sujeción hermética o soporte de garra suave para reducir el impacto de la fuerza de corte en el extremo voladizo.
- Autoapriete de garra blanda: Utilice la deformación elástica de materiales para sujetar piezas de paredes delgadas para evitar la concentración de tensiones locales.
- soporte dedal: Al mecanizar cavidades profundas, utilice pasadores eyectores hidráulicos para apoyar desde la parte inferior y eliminar el espacio libre de la herramienta.
- Optimización de ruta: Adopte una estrategia de fresado hacia abajo para reducir la fuerza de corte radial y evitar el deterioro de la ondulación de la superficie causado por la vibración de las paredes delgadas.
Entre las 72 máquinas CNC de ShowyMetal, el centro compuesto de torneado y fresado es particularmente adecuado para procesar soportes con cuerpos giratorios y características planas. Puede completar múltiples procesos de torneado, fresado y taladrado mediante una sola sujeción, lo que reduce la acumulación de errores de posicionamiento repetidos.
Compensación dimensional y detección en línea en bucle cerrado
A pesar del envejecimiento por alivio de tensiones, el mecanizado seguirá produciendo nuevas tensiones de corte. Es necesario establecer un modelo de compensación de tamaño: después de procesar la primera pieza, se mide la deformación real, se calcula el coeficiente de compensación y se aplica a los lotes siguientes.

- Inspección de la primera pieza a tamaño completo: utilice una máquina de medición de coordenadas tridimensional (CMM) para recopilar puntos característicos clave.
- Comparación de datos: compare el valor medido real con el valor nominal CAD para generar un vector de desviación.
- Postprocesamiento CAM: superponga compensación de desviación en la trayectoria de la herramienta y realice microsobrecorte.
- Seguimiento de lotes: Se realizará una inspección aleatoria cada 50 piezas producidas. Si el valor de Cpk es inferior a 1,33, el monto de la compensación se ajustará inmediatamente.
Este control de circuito cerrado garantiza la estabilidad de una precisión de ±0,01 mm en la producción en masa y, combinado con una inspección completa al 100% antes del envío, intercepta eficazmente la salida de productos defectuosos.
Tratamiento superficial y control de calidad de la apariencia.
Los soportes de aviación tienen requisitos extremadamente altos en cuanto a la integridad de la superficie. Después del alivio de la tensión y el envejecimiento, las incrustaciones de óxido o las manchas de sal se adhieren fácilmente a la superficie y deben limpiarse a fondo. El espesor del anodizado posterior (como el estándar QAQ-300) debe controlarse entre 10 y 25 μm y se debe reservar un incremento de la capa de óxido.

- Arenado y cepillado: Unifica la textura de la apariencia, elimina las marcas de las cuchillas de mecanizado y mejora la consistencia visual.
- Pulimento de alto brillo: Para superficies herméticas o superficies de contacto, se requiere un pulido espejo después del fresado fino para alcanzar Ra0,4μm para evitar el punto inicial de concentración de tensiones.
- prueba: Utilice un medidor de rugosidad para detectar el acabado de la superficie y un interferómetro de luz blanca para detectar microarañazos y garantizar que no haya rayones ni defectos.
La calidad de la apariencia no tiene que ver sólo con la estética, sino también con la susceptibilidad a la corrosión por tensión. La superficie de alto brillo reduce los defectos microscópicos y mejora la vida útil a la fatiga en entornos aeroespaciales.
Preguntas frecuentes
¿Es necesario un envejecimiento para aliviar la tensión antes de terminar el soporte de aleación de aluminio para aviación?
Para soportes complejos con un espesor de pared superior a 20 mm o requisitos de tolerancia superiores a ±0,02 mm, se recomienda encarecidamente realizar un envejecimiento forzado con alivio de tensión para eliminar la tensión residual del desbaste y garantizar la estabilidad dimensional a largo plazo después del acabado.
¿Cuáles son las consecuencias de que la temperatura del envejecimiento para aliviar el estrés sea demasiado alta?
La temperatura excesiva provocará un envejecimiento excesivo de las aleaciones de aluminio y una resistencia reducida; Las aleaciones de titanio pueden inducir la transformación de fase y reducir las propiedades de fatiga. Se deben seguir estrictamente las especificaciones del tratamiento térmico correspondientes al grado del material y se debe controlar la uniformidad de la temperatura del horno.
¿Cómo juzgar si el efecto de alivio del estrés es suficiente?
La distribución de tensiones superficiales se puede medir con un medidor de tensiones residuales. Si el valor de tensión es inferior a 50 MPa y los puntos de medición están distribuidos uniformemente, se considera suficiente; o se puede verificar directamente mediante una prueba de estabilidad dimensional después del acabado (como una nueva prueba de 72 horas).
¿Puede el mecanizado de 5 ejes evitar completamente la deformación del soporte?
El mecanizado de 5 ejes puede reducir significativamente la deformación de sujeción al optimizar la postura de la herramienta y reducir la cantidad de tiempos de sujeción, pero no puede eliminar por completo la tensión de corte interna. Es necesario cooperar con estrategias de compensación de tamaño y envejecimiento para aliviar el estrés para lograr un control de alta precisión.
¿Cómo garantizar la coherencia de la apariencia en la producción en masa?
Establezca parámetros estandarizados del proceso de tratamiento de superficies (densidad de corriente, temperatura, tiempo) y realice una inspección completa de la apariencia antes del envío. Se utilizan y afilan regularmente herramientas de fresado de precisión de alto acabado para garantizar que los productos por lotes no tengan rayones ni diferencias de color.
Conclusiones y recomendaciones de acción.
La fabricación de precisión de soportes complejos para aviación es un reflejo integral de la ciencia de los materiales, el tratamiento térmico y la tecnología CNC multieje. A través del envejecimiento científico con alivio de tensión, el procesamiento de compuestos de torneado y fresado de cinco ejes y la compensación de tamaño de circuito cerrado, la recuperación elástica se puede controlar de manera efectiva para cumplir con estrictos requisitos de tolerancia y apariencia. Si su proyecto implica el procesamiento CNC de precisión de soportes de aviación, puede proporcionar dibujos o modelos 3D. Nuestro equipo de ingeniería le proporcionará análisis DFM y sugerencias de optimización de procesos para ayudar a que el proyecto se implemente de manera eficiente.



