





Las causas principales de los errores de posición del sistema de orificios en el mecanizado CNC de piezas aeroespaciales
En la fabricación de piezas estructurales aeroespaciales, la tolerancia posicional del sistema de orificios es un indicador clave que determina la interferencia del ensamblaje, la uniformidad de la distribución de tensiones y la vida a fatiga. Las aleaciones de aluminio de aviación comunes (como 7075-T6, 2024-T3) o las piezas de aleación de alta temperatura a menudo requieren múltiples orificios pasantes o ciegos distribuidos en superficies curvas complejas, y sus tolerancias de posición generalmente se controlan entre Ø0,1 mm y Ø0,25 mm, o incluso más. Si se producen errores acumulados durante el proceso de mecanizado, es fácil forzar la presión del pasador durante el montaje, lo que provoca una concentración de tensión local y acorta la vida útil de las piezas bajo cargas cíclicas diferenciales de gran altitud y alta presión. Comprender las fuentes de errores es el primer paso para formular una estrategia de control.
Varillaje de cinco ejes y deformación del dispositivo: el principal mecanismo físico de desviación de posición
A diferencia del mecanizado tradicional de tres ejes, las piezas aeroespaciales en su mayoría requieren un varillaje de cinco ejes para completar el procesamiento del sistema de múltiples caras. Los errores se originan principalmente en tres enlaces:Error geométrico de máquina herramienta(Como error de oscilación del eje B/eje C, deformación térmica del husillo),Deformación de sujeción de la pieza de trabajo(Deformación elástica de piezas de paredes delgadas debido a fuerzas de corte) yError de conversión de referencia(Las sujeciones múltiples provocan que el origen del sistema de coordenadas se desvíe). Por ejemplo, al procesar una fila de orificios para pasadores de Φ10 con intervalos de 20 mm en un marco de pared delgada de aleación de aluminio 7075, si la fuerza de sujeción es desigual, se producirá una deformación a nivel de micras después de liberar la tensión en la pieza, lo que provocará directamente que la desviación de posición relativa entre los orificios exceda el estándar. Además, si el error no lineal del eje de oscilación de una máquina herramienta de cinco ejes no se calibra regularmente mediante una barra de bolas o un interferómetro láser, la desviación de posicionamiento también se amplificará durante la rotación espacial.
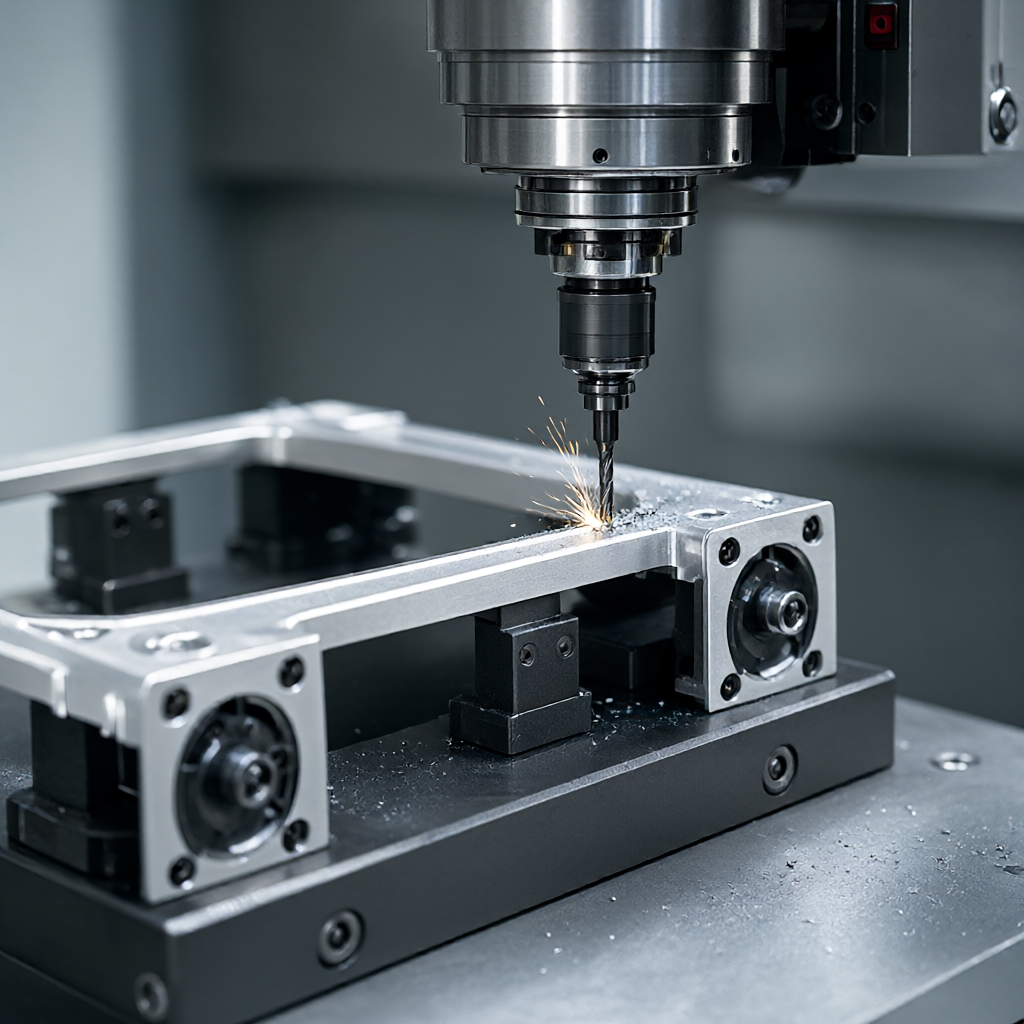
El impacto del diseño de accesorios de alta rigidez y el proceso de preestirado en la precisión
Para piezas estructurales aeroespaciales de paredes delgadas, el tornillo de banco inflable tradicional o la adsorción al vacío a menudo no son lo suficientemente rígidos. En la práctica de la ingeniería, se utiliza a menudo.Abrazadera elástica de aleación de aluminio personalizadaoSistema de posicionamiento cero de cambio rápido, combinado con accionamiento hidráulico, para controlar la fuerza de sujeción dentro de un rango de distribución uniforme. Una solución más avanzada es introducirProceso de preestiramiento: Antes del procesamiento, se aplica una fuerza de pretensión inversa a la pieza a través de herramientas especiales para compensar la deformación de liberación de tensión durante el procesamiento. Por ejemplo, para un cierto tipo de placa de nervadura de ala, al fresar orificios de refuerzo, primero se aplica una fuerza de tracción uniforme de 0,5 a 1,0 MPa a la superficie de la placa y luego se libera después de equilibrar la tensión, lo que puede reducir significativamente la cantidad de deformación. Aunque este método aumenta el número de pasos, puede mejorar la estabilidad posicional entre un 30% y un 50%.
Comparación de múltiples soluciones: análisis de las ventajas y desventajas del varillaje tradicional de tres ejes, cinco ejes y posicionamiento asistido por láser
Existen diferencias significativas en la capacidad de las diferentes soluciones de procesamiento para controlar la posición del sistema de orificios. La siguiente tabla compara el rendimiento de tres soluciones principales en la producción en masa de piezas aeroespaciales:
| Tipo de plan | Equipo/proceso típico | Características de las piezas aplicables | capacidad de control de posición | Principales limitaciones |
|---|---|---|---|---|
| Tres ejes tradicionales más múltiples giros | Fresadora de alta velocidad de tres ejes + fijación personalizada | Estructura relativamente simple, pieza perforada por un solo lado | Al invertir manualmente el punto de referencia, el error acumulativo es grande (±0,05-0,1 mm) | El número de tiempos de sujeción es elevado, el riesgo de deformación es alto y la eficiencia es baja. |
| Sujeción única del varillaje de cinco ejes | Centro de mecanizado de varillaje de 5 ejes + posicionamiento cero | Superficies curvas complejas, agujeros multifacéticos, piezas de paredes delgadas | Todos los sistemas de orificios se pueden completar en una sola operación de sujeción con una buena consistencia de referencia (±0,02-0,05 mm) | La precisión geométrica de las máquinas herramienta es extremadamente alta y la programación compleja. |
| Cinco ejes + interferencia láser/asistencia visual | Máquina herramienta de 5 ejes + sistema de posicionamiento visual online | Componentes aeroespaciales de ultraprecisión, prueba de la primera pieza | Compensación en tiempo real de deformación térmica y errores de sujeción (±0,01-0,02 mm) | La inversión en equipos es alta, los costos de mantenimiento son altos y es necesario evaluar la aplicabilidad de los lotes. |
Para la producción en masa, el varillaje de cinco ejes combinado con el posicionamiento de punto cero es un equilibrio entre rentabilidad y precisión; mientras que los sistemas de asistencia visual en línea son más adecuados para la verificación de prototipos de lotes pequeños de alto valor o escenarios de precisión extrema.
Optimización de la trayectoria de la herramienta y compensación térmica: garantía de precisión a nivel de software
en software de programación CNC (como UG NX, PowerMill)Estrategia de trayectoria de herramientas multiejeAfecta directamente la ubicación. se le debe dar prioridadMétodo de cabezal oscilante de eje fijooMétodo del eje B fijo de cuatro ejes, para evitar movimientos violentos del eje de giro al procesar sistemas de orificios clave para reducir los errores de posicionamiento dinámico. Al mismo tiempo, se debe habilitar la máquina herramienta.Modelo de compensación térmica. Los talleres de aviación suelen mantener una temperatura y humedad constantes (20 ± 1 ℃), pero el husillo de la máquina herramienta seguirá produciendo alargamiento térmico después de un corte continuo. A través del programa diario del motor térmico del turno de la mañana (como acelerar el husillo a 3000-5000 rpm y dejarlo en ralentí durante 15 minutos) y la tabla de compensación de deformación térmica en el software, el error térmico se puede controlar a nivel de micras. Además, el mecanizado de agujeros debe utilizardividido en orden grueso y finoEstrategia: Deje un margen de 0,1 a 0,2 mm durante el fresado en desbaste, reemplácela con una broca nueva durante el fresado fino y utilice un avance pequeño (0,05 a 0,1 mm/rev) y alta velocidad (según la selección del material) para garantizar la suavidad de la pared del orificio y la estabilidad dimensional.
Métodos de prueba y criterios de aceptación: cómo cuantificar los errores posicionales
La detección de posición no puede basarse únicamente en calibradores, sino que debe utilizarMáquina de medición de coordenadas (MMC)oSistema óptico de medición de coordenadas.. Los criterios de aceptación deben definir claramente el datum (Datum): normalmente la superficie de montaje principal de la pieza se utiliza como datum A y el eje del orificio central se utiliza como datum B/C. Durante la inspección, es necesario medir las coordenadas espaciales del eje de cada orificio del pasador, calcular la diferencia de diámetro del vector entre su posición teórica y la posición medida, y luego tomar el valor máximo y compararlo con la zona de tolerancia. Por ejemplo, si el dibujo requiere una posición de Ø0,15, la longitud del vector de desviación del eje de cualquier orificio no deberá exceder los 0,15 mm. Al mismo tiempo, es necesario combinarReglas de pasar/pararVerifique el tamaño límite del orificio para evitar que las desviaciones del diámetro del orificio causadas por el desgaste de la herramienta oculten los problemas de posicionamiento. Para piezas por lotes, se recomienda realizar una inspección por muestreo a gran escala de acuerdo con AQL 1.0 y conservar el informe de inspección CMM completo y el gráfico de tendencias SPC como evidencia clave para las auditorías de clientes de aviación.

Para consultas: brinde asesoramiento de evaluación rápida sobre dibujos y tamaños de lotes
Si está buscando un proveedor con capacidades de procesamiento de sistemas de orificios de grado aeronáutico, la clave es evaluar la precisión del equipo de la fábrica, el control de la estabilidad térmica y las capacidades de inspección de circuito cerrado. ShowyMetal cuenta con 72 equipos CNC, que cubren centros de mecanizado de 3/4/5 ejes y centros compuestos de torneado y fresado, que admiten el procesamiento de precisión de materiales como aluminio, acero, acero inoxidable y aleaciones de alta temperatura. Nuestros pedidos al por mayor se pueden entregar rápidamente en un plazo de 15 a 25 días, con una precisión de ±0,01 mm y un acabado superficial de Ra0,4 μm. Para los requisitos especiales de las piezas aeroespaciales, brindamos servicios integrales, desde sugerencias de DFM, diseño de accesorios, programación de cinco ejes hasta inspección de tamaño completo de CMM para garantizar la coherencia de los lotes. Bienvenido a enviar sus dibujos 3D y dibujos de ingeniería 2D. Proporcionaremos planes de proceso personalizados y cotizaciones precisas basadas en el espesor de la pared, el grado del material y los requisitos de tolerancia de posición de las piezas.
La posición del sistema de orificios está fuera de tolerancia durante el mecanizado CNC de piezas de aviación. ¿Qué aspectos se deben comprobar primero?
Se debe dar prioridad a la verificación de los datos de calibración del eje de giro de la máquina herramienta, la deformación de sujeción de la pieza de trabajo y la compensación del alargamiento térmico de la herramienta. Se recomienda volver a probar el punto de referencia en blanco a través de CMM para eliminar la acumulación de tolerancias del material entrante y luego analizar si los registros de la máquina térmica y las trayectorias de la herramienta durante el procesamiento son razonables.
¿Puede el mecanizado simultáneo de 5 ejes eliminar completamente el error de posición acumulativo del sistema de orificios?
No se puede eliminar "completamente", pero puede reducir significativamente el error de conversión de referencia causado por múltiples sujeciones. La principal ventaja de los 5 ejes es "una sujeción, procesamiento multifacético" y mantener un punto de referencia unificado. Todavía necesita cooperar con un sistema de posicionamiento de punto cero de alta precisión y compensación térmica para controlar el error a nivel de micras.
Las piezas estructurales aeroespaciales de aleación de aluminio de paredes delgadas se deforman después del procesamiento. ¿Cómo garantizar la precisión de la posición sin sacrificar las horas de trabajo?
Se puede adoptar la estrategia de "preestirado + acabado de corte de pequeña profundidad". Aplique una fuerza de preestiramiento uniforme durante la etapa de sujeción para compensar la tensión residual, reduzca la profundidad de corte de cada cuchilla a 0,05-0,1 mm durante el acabado y déjela reposar durante 24 horas después de terminar el torneado/acabado antes de realizar la prueba para permitir que la tensión se libere por completo. La inspección del proceso de ShowyMetal incluye volver a realizar pruebas después del reposo, lo que puede controlar eficazmente la deformación.
En la producción en masa, ¿cómo garantizar la coherencia posicional de cientos de sistemas pin-hole?
La clave es el control del proceso. Se deben utilizar herramientas calibradas del mismo lote, se debe ejecutar un programa de motor térmico estandarizado y se debe utilizar SPC (control estadístico de procesos) para monitorear los valores medidos reales de las posiciones de los orificios de la llave. Una vez que los datos de la CMM muestren una tendencia de deriva, detenga la máquina inmediatamente para verificar la precisión geométrica de la máquina herramienta o el desgaste del accesorio para evitar el desguace del lote.
¿Qué materiales especiales y tratamientos de superficie se utilizan comúnmente en la aviación respaldada por ShowyMetal?
Admite aleaciones de alta temperatura como aleación de aluminio 7075/2024/6061, acero inoxidable 316L, acero endurecido por precipitación 17-4PH e Inconel. El tratamiento de la superficie incluye anodizado, chorro de arena, niquelado no electrolítico, etc. Se pueden proporcionar soluciones de soporte junto con un tratamiento térmico posterior o requisitos de pruebas no destructivas para garantizar que las piezas cumplan con los estándares de ensamblaje de aviación.



