





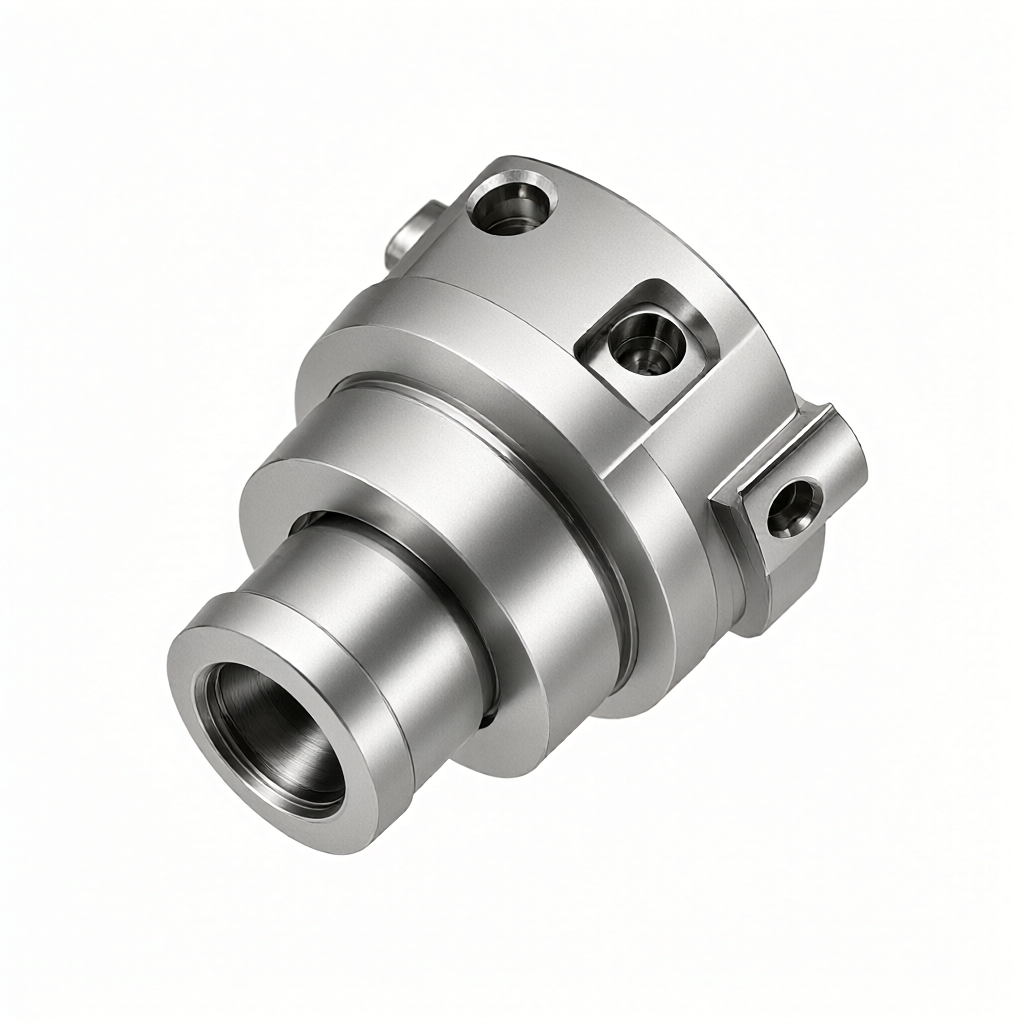
En el mecanizado CNC de piezas aeroespaciales, la integración multiproceso es una estrategia clave para controlar los errores acumulados y acortar el ciclo de entrega. Para piezas estructurales de precisión, el torneado, fresado, taladrado, roscado y otras operaciones se pueden completar con una sola sujeción, lo que puede reducir significativamente la superposición de errores causada por el posicionamiento múltiple y reducir el tiempo de respuesta. Este artículo proporcionará un análisis en profundidad de la selección de procesos de mecanizado simultáneo de 5 ejes, torneado-fresado compuesto y sujeción dividida. A través de parámetros y casos específicos, mostrará cómo lograr una doble garantía de apariencia y función bajo el requisito de precisión de ±0,01 mm.
El impacto principal de la integración multiproceso en la precisión de las piezas aeroespaciales
En el proceso de dispersión tradicional, se introducirán errores de posicionamiento cada vez que se vuelva a sujetar, lo que puede provocar superficies de contacto fuera de tolerancia después de una acumulación repetida. El mecanizado integrado unifica el dato reduciendo el número de sujeciones y haciendo más concentrada la distribución dentro de la zona de tolerancia. En el campo aeroespacial, las piezas suelen incluir superficies curvas complejas y estructuras de paredes delgadas, que tienen poca rigidez y pueden provocar fácilmente deformaciones debido a la sujeción repetida. El moldeado de una sola vez o un número mínimo de abrazaderas, combinados con la compensación de la precarga de la abrazadera, pueden suprimir eficazmente la desviación dimensional causada por la liberación de tensión residual, que es la base para garantizar la precisión del ensamblaje final.
- Reducción de errores de posicionamiento: El error de una sola sujeción generalmente se controla dentro de 0,02 mm, y el error acumulativo de múltiples sujeción puede alcanzar 0,05-0,08 mm.
- Unificación de referencia: Establezca un sistema de coordenadas unificado para evitar desviaciones direccionales causadas por la conversión de datos entre diferentes procesos.
- control de deformaciones: Reduzca los cambios en la tensión de sujeción y reduzca la inestabilidad dimensional final de piezas de paredes delgadas causada por la deformación del alivio de tensión.
Selección de ruta de proceso para varillaje de 5 ejes y torneado y fresado combinados
Para piezas estructurales aeroespaciales complejas, la elección de la ruta del proceso determina directamente la eficiencia del procesamiento y la calidad de la superficie. El centro de mecanizado de 5 ejes puede lograr que la herramienta esté siempre perpendicular a la superficie de corte, mantener un ángulo de envoltura de herramienta constante, evitar problemas de la cuchilla fija y mejorar el acabado. La combinación de torneado y fresado es adecuada para piezas con características complejas (como cuchillas y agujeros inclinados) en el cuerpo giratorio. Todo el procesamiento del cuerpo giratorio y del cuerpo no giratorio se puede completar con una sola sujeción.
| Tipo de proceso | Características de las piezas aplicables | Principales ventajas | limitación |
|---|---|---|---|
| multiproceso de 3 ejes | Tipo de tableta, entidad simple | Equipo popular y programación sencilla. | No se pueden procesar agujeros biselados y paredes laterales de cavidades profundas |
| Fresado simultáneo de 5 ejes | Impulsor, soporte de forma especial, superficie curva compleja | Optimización de la postura de la herramienta, finalización unilateral de funciones complejas | El posprocesamiento es difícil y los costos de equipo son altos |
| Torneado y fresado | Ejes con agujeros/hoja inclinados | La sujeción única y de alta eficiencia completa todo el proceso | Requisitos de rigidez extremadamente altos para máquinas herramienta y alto riesgo de interferencias |
La accesibilidad de las herramientas debe evaluarse cuidadosamente al seleccionarlas. En el mecanizado de 5 ejes, es necesario verificar la interferencia entre el mango de la herramienta, la pieza de trabajo y el dispositivo mediante simulación cinemática. Especialmente en el mecanizado de cavidades profundas, la accesibilidad de herramientas cortas que sobresalen es una limitación clave.
Propiedades del material y optimización de los parámetros de corte.
Los materiales de aviación comúnmente utilizados, como Inconel 718, Ti-6Al-4V y Al-7075, tienen enormes diferencias en conductividad térmica y resistencia a la tracción, lo que afecta directamente la vida útil de la herramienta y la integridad de la superficie. La aleación de titanio tiene una conductividad térmica deficiente y las altas temperaturas en el área de corte pueden provocar fácilmente la unión y el desgaste de la herramienta. Por lo tanto, se debe adoptar una velocidad de corte baja (30-50 m/min) y una estrategia de corte de gran profundidad. El acero inoxidable tiene una gran tenacidad y es propenso a endurecerse por trabajo en frío. Es necesario asegurarse de que el filo esté afilado y evitar dificultades en la rotura de la viruta.
- Inconel 718: Velocidad de fresado recomendada 80-120 m/min, avance 0,05-0,1 mm/rev, utilice herramientas de carburo de grano fino y elija recubrimiento TiAlN o AlTiN.
- Ti-6Al-4V: La velocidad de fresado recomendada es de 30 a 60 m/min y se requiere una cantidad mínima de lubricación (MQL) para evitar quemaduras en la superficie de la pieza de trabajo causadas por una mala disipación del calor.
- Al-7075: La velocidad puede alcanzar 300-600 m/min. Preste atención a la eliminación de virutas y rebabas. Se recomienda pulir el filo de la herramienta para evitar que se adhieran virutas de aluminio.
Estrategia de sujeción y tecnología de supresión de deformaciones.
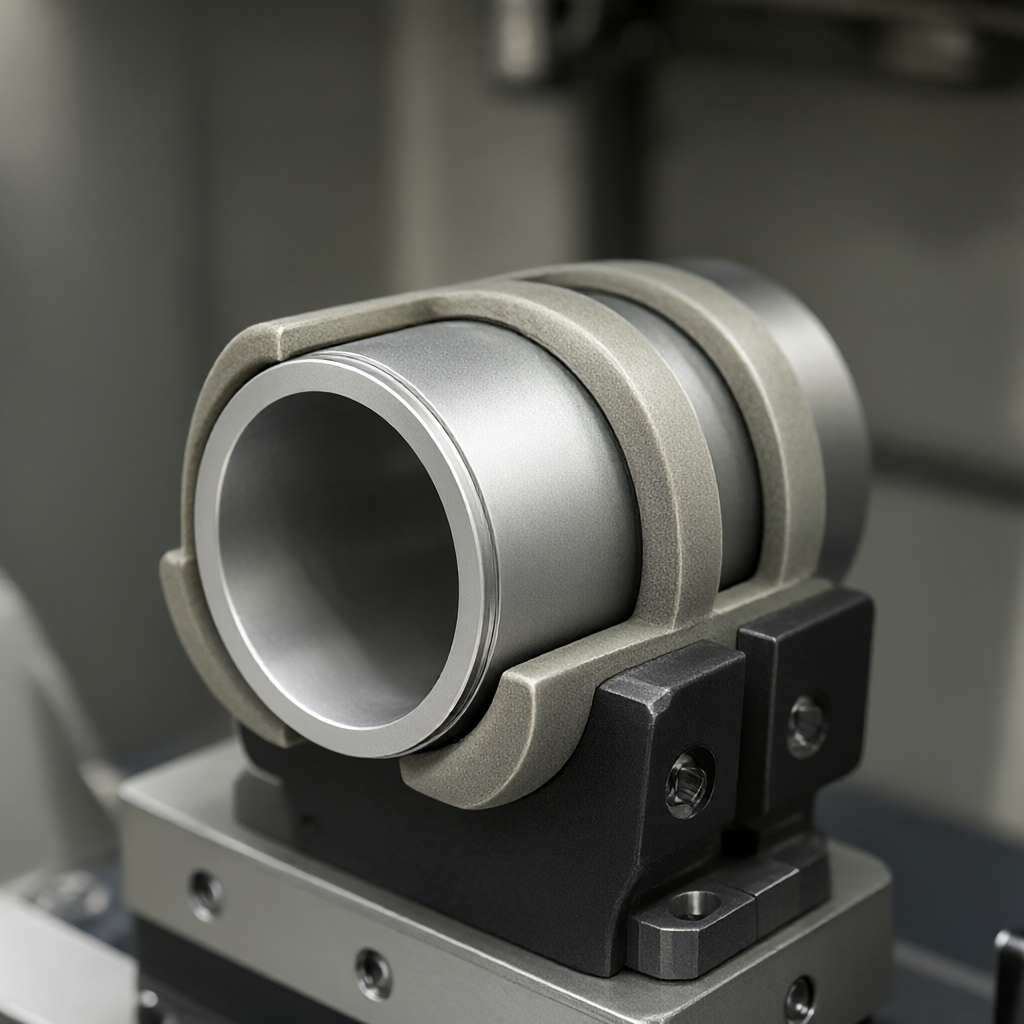
En el mecanizado integrado, el esquema de sujeción debe tener en cuenta tanto la rigidez como la minimización de tensiones. Para piezas de paredes delgadas, se recomienda utilizar ventosas de vacío, garras suaves o abrazaderas flexibles personalizadas para evitar deformaciones causadas por la alta presión local. Al procesar múltiples superficies, es necesario planificar un plano de referencia unificado y utilizar orificios para pasadores de posicionamiento de precisión para garantizar que la precisión de posicionamiento repetible de la sujeción secundaria esté dentro de 0,01 mm. El cálculo de la fuerza de sujeción debe basarse en el límite elástico de la sección transversal más pequeña de la pieza de trabajo, que generalmente se controla por debajo del 50% del límite elástico.
Rectificado suave de mandíbulas y control de precarga
En el proceso combinado de torneado y fresado, el uso de garras blandas finamente rectificadas puede mejorar significativamente la coaxialidad de las piezas giratorias. La precisión del rectificado de la mandíbula blanda debe alcanzar 0,005 mm y se aplica una fuerza de precarga constante durante el proceso de sujeción. Para ejes delgados con una relación de aspecto superior a 8, se recomienda utilizar un marco central o soporte como soporte auxiliar. Sin embargo, se debe prestar atención al impacto de la fricción del soporte en la calidad de la superficie y, si es necesario, se debe aplicar grasa a la superficie de contacto.
Control de calidad de la superficie y consistencia de la apariencia.
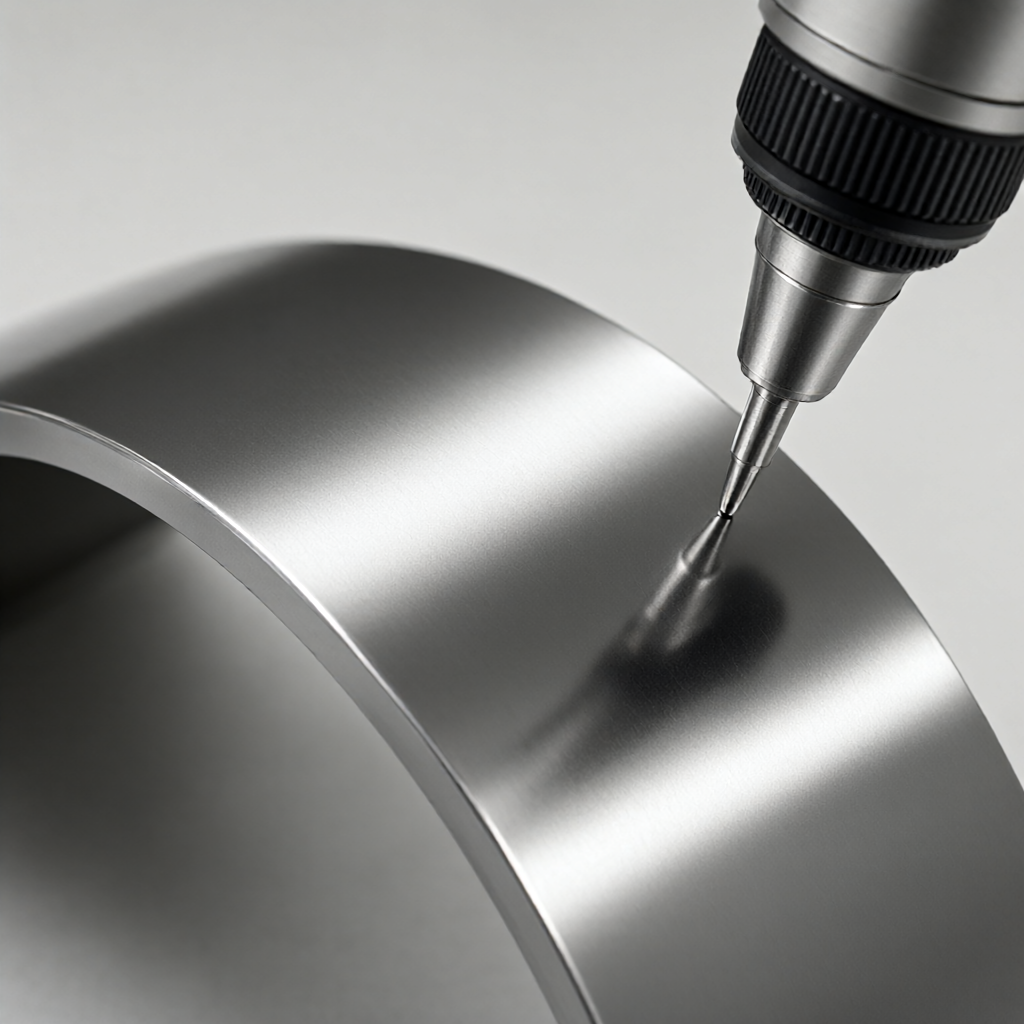
Las piezas aeroespaciales se centran no sólo en el tamaño sino también en la integridad de la superficie. La superficie procesada no debe tener quemaduras, grietas ni marcas evidentes de vibraciones. Al optimizar la velocidad de avance y la velocidad del husillo para minimizar la resistencia dinámica, se puede obtener una rugosidad de Ra 0,4-0,8 μm. La consistencia del lote en la apariencia es la clave para la entrega. Es necesario agregar al programa la configuración automática de herramientas y la lógica de compensación de tamaño, y el monitoreo SP C (control estadístico de procesos) debe realizarse periódicamente utilizando un instrumento de medición de coordenadas. Si se encuentra una desviación de tendencia dimensional, el valor de compensación de la herramienta debe ajustarse a tiempo para evitar el desguace del lote.
- Supresión de parloteo: Evite el uso de velocidades de alimentación dentro del rango de frecuencia de resonancia y determine la ventana de alimentación segura mediante pruebas de corte.
- Alivio del estrés: Se recomienda realizar un recocido de envejecimiento o alivio de tensiones después del procesamiento, especialmente para aleaciones de titanio y aceros de alta resistencia, para eliminar tensiones residuales.
Métodos de inspección y criterios de aceptación.
La aceptación no se limita a la apariencia, sino que también depende de pruebas de precisión. Las superficies de contacto clave se inspeccionan completamente utilizando coordenadas tridimensionales (CMM) y las dimensiones generales se inspeccionan aleatoriamente utilizando calibradores o medidores de paso y parada. Para cavidades internas, la programación de la sonda se puede utilizar para mediciones de profundidad y diámetro de orificio ciego. La rugosidad de la superficie utiliza un medidor de rugosidad de lápiz, la longitud de muestreo L = 12,5 mm y la longitud de evaluación Lr = 63 mm. Todos los datos deben registrarse para formar un informe de prueba completo para garantizar la trazabilidad.
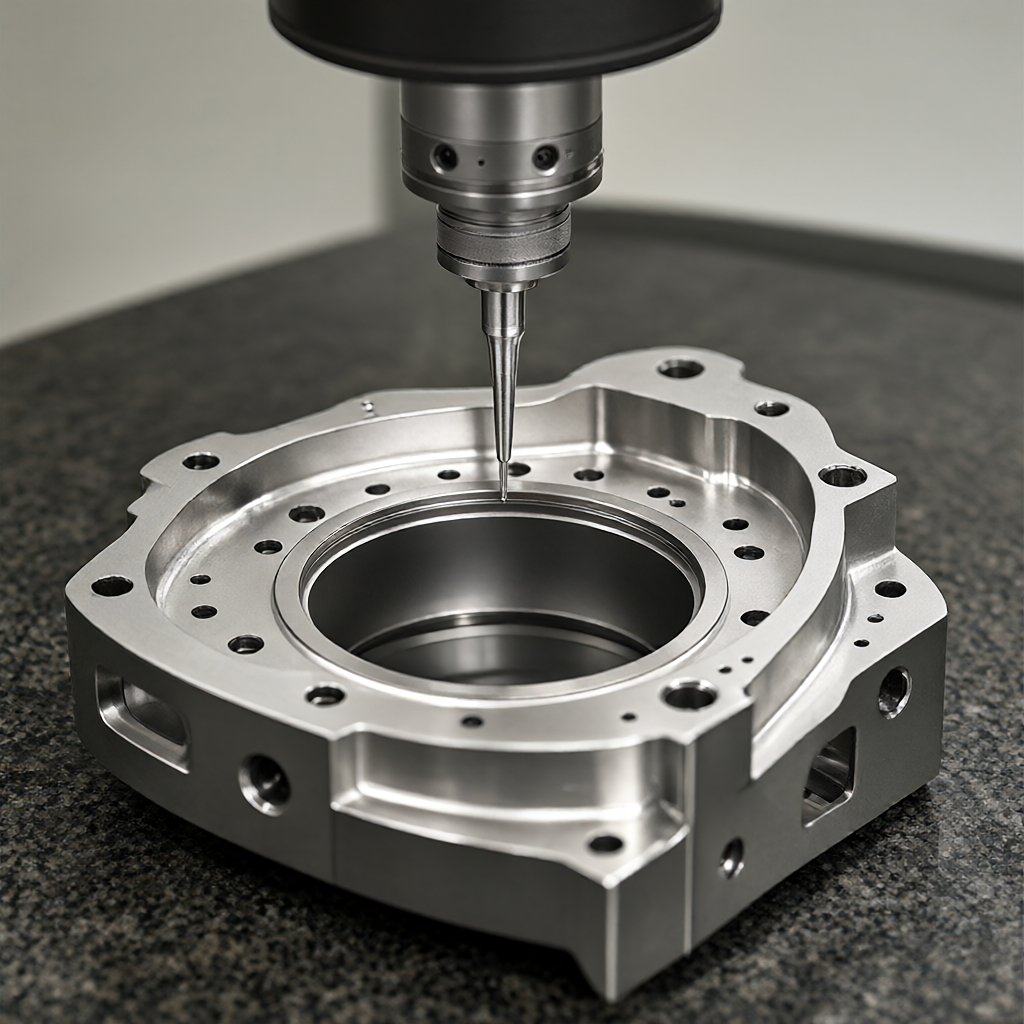
En la producción en masa, la identificación del primer artículo (FAI) es crucial. Se requiere una inspección 100% a gran escala de las características críticas de acuerdo con AS9102 o los requisitos del cliente. Los lotes posteriores se pueden inspeccionar aleatoriamente de acuerdo con AQL 2.5, pero se recomienda mantener una inspección completa en las superficies de contacto clave para reducir los riesgos de ensamblaje.
Preguntas frecuentes
Cómo reducir los errores acumulativos en el procesamiento integrado multiproceso de piezas aeroespaciales
Todos los procesos se completan mediante una sola sujeción, lo que elimina los errores aleatorios causados por el posicionamiento repetido. Utilizando abrazaderas de alta precisión y garras suaves, la precisión de posicionamiento repetible de la sujeción se controla dentro de 0,01 mm para garantizar una referencia unificada.
Cómo prevenir quemaduras superficiales durante el mecanizado CNC de aleaciones de titanio
Utilice aceite de corte a baja temperatura o lubricación de cantidad mínima MQL y reduzca la velocidad de corte a 30-50 m/min para evitar la pasivación de la herramienta. Al mismo tiempo, la velocidad de avance se optimiza para evitar la acumulación de calor por fricción debido a la dificultad en la rotura de la viruta.
¿Qué tipos de piezas estructurales aeroespaciales son adecuadas para el procesamiento combinado de torneado y fresado?
Adecuado para piezas de eje con características complejas como orificios inclinados, palas, chaveteros, etc. Por ejemplo, los ejes de turbina y las secciones de puntal del tren de aterrizaje pueden completar operaciones de torneado, fresado, taladrado, roscado y otras operaciones con una sola sujeción.
Cómo garantizar la uniformidad de la apariencia en la producción en masa
Establezca un control de procesos SPC para monitorear tendencias dimensionales críticas en tiempo real. Unifique las estrategias de compensación y gestión de herramientas, reemplace periódicamente las herramientas desgastadas y utilice la carga y descarga automatizadas para reducir la intervención humana.
¿Cuáles son los principales desafíos del mecanizado de 5 ejes en piezas de paredes delgadas?
El principal desafío es la vibración y la deformación causadas por una rigidez insuficiente de la pieza de trabajo. Es necesario optimizar la trayectoria de la herramienta, utilizar una pequeña profundidad de corte y múltiples golpes, y verificar el impacto de la fuerza de corte en la estabilidad de sujeción en la simulación.
Conclusiones y sugerencias de cooperación.
La fabricación de precisión de piezas aeroespaciales se basa en la integración sistemática de procesos, materiales y pruebas. La integración multiproceso no solo mejora la eficiencia, sino que también garantiza la precisión. ShowyMetal cuenta con 72 equipos CNC, que cubren máquinas herramienta de torneado y fresado de 3/4/5 ejes, que admiten el procesamiento de aluminio, acero, acero inoxidable y plásticos de ingeniería. Estamos comprometidos a ayudar a los clientes a reducir las tasas de desechos y acortar los tiempos de entrega mediante estrictas recomendaciones de DFM, optimización precisa de parámetros e inspección a gran escala. Si tiene requisitos de procesamiento por lotes para piezas de calidad aeronáutica, puede proporcionar dibujos y especificaciones técnicas. Proporcionaremos un análisis de viabilidad detallado y una cotización basada en las capacidades reales del proceso.



