





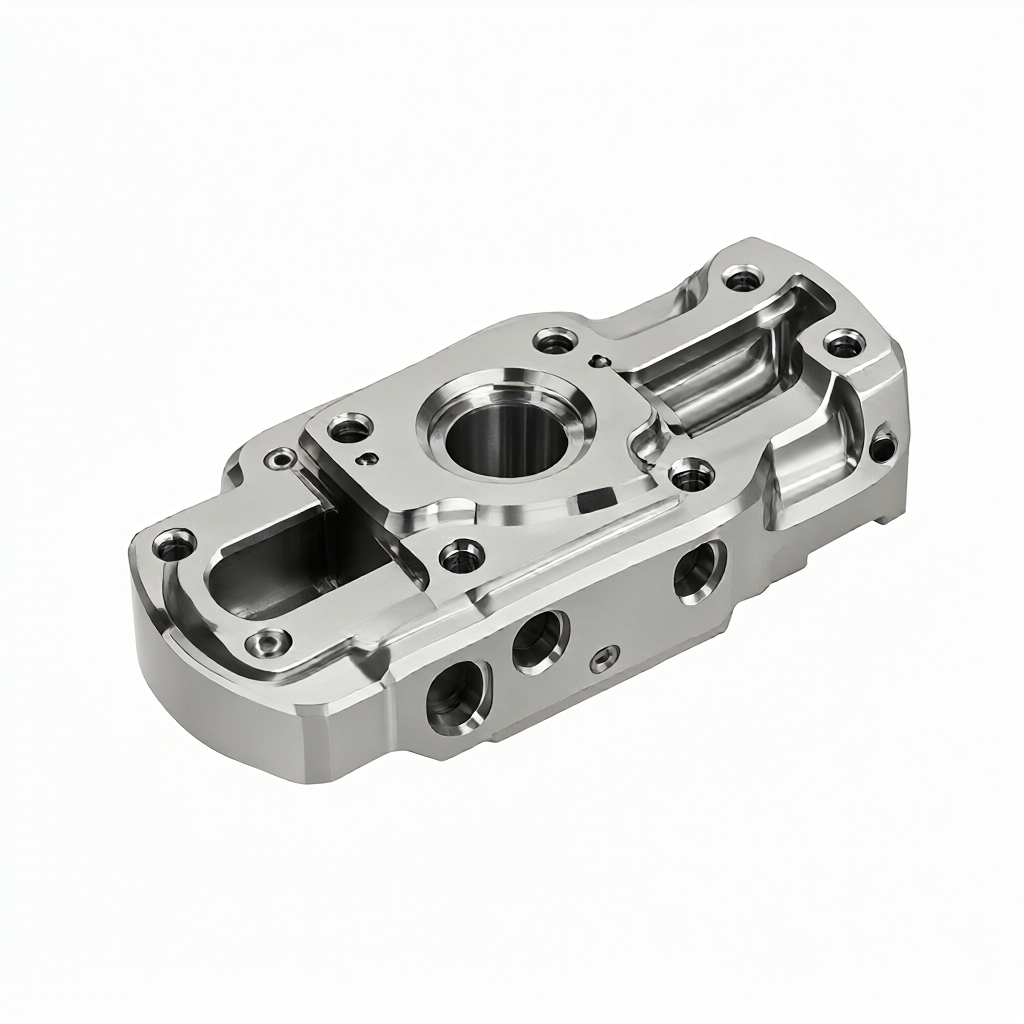
Análisis de las propiedades del material Inconel 718 y de las dificultades de corte.
Inconel 718 es una aleación de alta temperatura a base de níquel que se usa ampliamente en discos de turbinas de motores de aviones, palas de compresores y conectores estructurales debido a su excelente resistencia a la fluencia y a la corrosión. Pero sus propiedades físicas plantean importantes desafíos de mecanizado durante el fresado CNC.El material tiene un límite elástico de aproximadamente 770 MPa a temperatura ambiente y tiene una fuerteEndurecimiento por trabajoefecto. Cuando aumenta la temperatura en la zona de deformación del corte, se produce un deslizamiento de los límites del grano y la dureza puede aumentar rápidamente a más de 600 HV. Si queda demasiada capa endurecida, se producirá directamente un aumento de las fuerzas de corte posteriores y el astillado de la herramienta. Además, la conductividad térmica del Inconel 718 es sólo aproximadamente una décima parte de la del aluminio puro, lo que dificulta que el calor de corte se elimine a través de la pieza de trabajo o las virutas. Más del 80% del calor de corte se concentra cerca del filo de la herramienta, lo que acelera el desgaste por difusión.
- Fuerte tendencia a adherirse:A altas temperaturas, elementos como el hierro y el níquel se difunden y se adhieren fácilmente al carburo de tungsteno en el carburo cementado, provocando un desgaste en forma de media luna.
- Concentración de estrés térmico:Las altas temperaturas locales pueden producir fácilmente tensiones de tracción residuales en la superficie de la pieza de trabajo, lo que reduce la vida útil a la fatiga. Las piezas aeroespaciales son extremadamente sensibles a esto.
- Control del estrés residual:La distribución desigual de la capa endurecida provocará una deformación excesiva de las piezas de paredes delgadas durante el tratamiento térmico posterior.
La influencia de diferentes estados materiales en el proceso de molienda.
El estado metalúrgico inicial de Inconel 718 determina directamente el límite superior de los parámetros de corte. Generalmente las materias primas se dividen enSolución recocida、Solución sólida + estado de envejecimiento (endurecido por envejecimiento)así comoEstado ablandado de forja/barra。Diferencias de parámetros entre el estado de solución sólida y el estado de envejecimiento
Los materiales envejecidos tienen alta dureza (HRC 35-42) y alta resistencia al corte, por lo que se debe adoptar una estrategia de "baja velocidad, gran profundidad de corte y fuerte enfriamiento"; mientras que los materiales de solución sólida tienen mayor tenacidad y una mayor adherencia de la herramienta, por lo que es necesario aumentar adecuadamente la velocidad de avance para facilitar la rotura de la viruta. En la producción real, si el estado no está claro en los dibujos, asegúrese de confirmar el número de calor del material y el registro del tratamiento térmico antes del muestreo para evitar retrabajos del lote.
| Estado de los materiales | Rango de dureza (HRC) | Velocidad de corte recomendada (m/min) | Principales modos de falla |
|---|---|---|---|
| Solución sólida (SA) | 25-30 | 80 - 120 | Adhesión de la punta de la herramienta y desgaste en forma de media luna |
| Estado de envejecimiento (SA+Edad) | 38-44 | 40 - 80 | Desgaste por difusión, desconchado mecánico. |
Comparación de selección de herramientas y tecnología de recubrimiento.
Las herramientas son la clave para controlar los costos de procesamiento de Inconel 718. La solución principal actual esHerramientas de corte de micropartículas de carburo sólidoCooperarRecubrimiento de TiAlN. El recubrimiento de TiAlN puede formar una capa protectora de óxido de aluminio pasivado a altas temperaturas y su temperatura de oxidación puede alcanzar más de 800 °C, lo que prolonga significativamente la vida útil de la herramienta. Para cavidades profundas o piezas de varillaje de múltiples ejes, se recomienda utilizar fresas de extremo con ángulos de hélice grandes (30°-40°) para mejorar las capacidades de eliminación de virutas y reducir las fuerzas de corte axial.
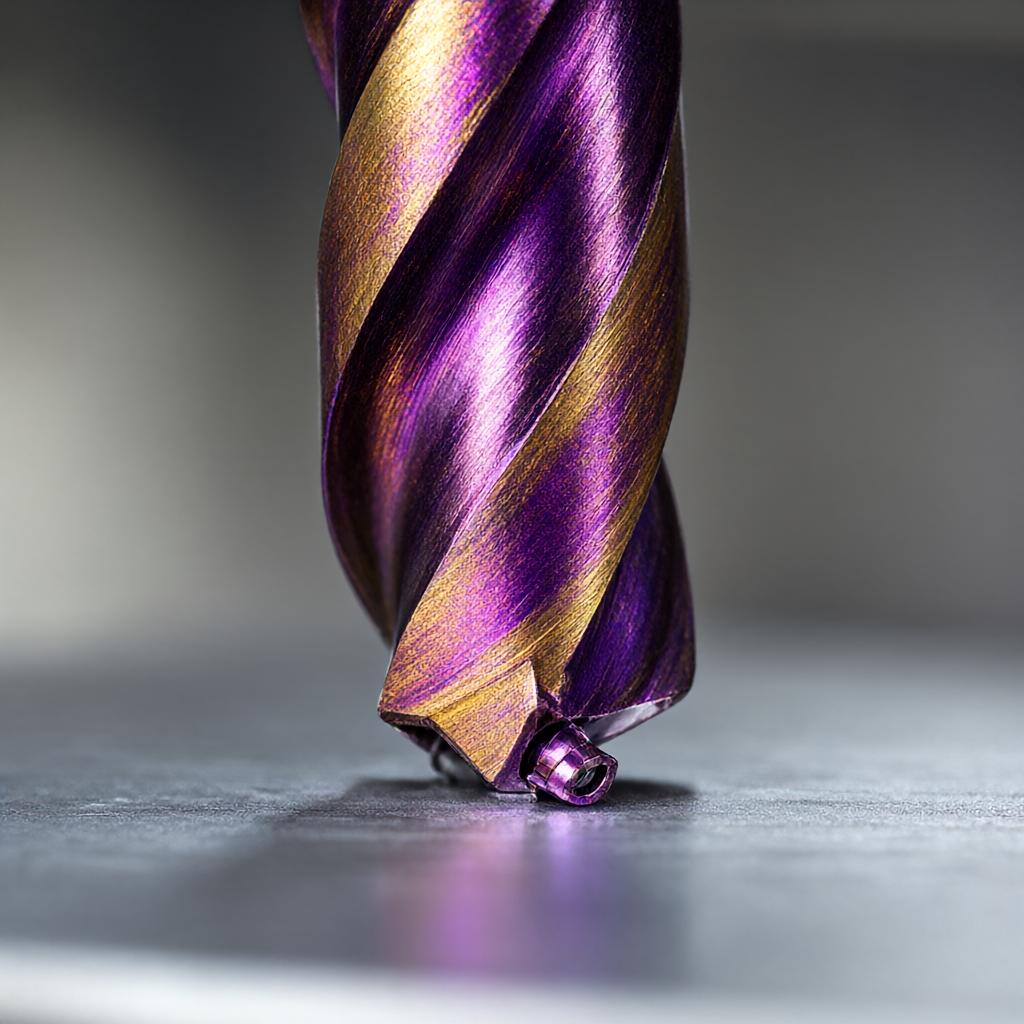
- Carburo ordinario:Adecuado para mecanizado en desbaste o condiciones de trabajo de temperatura media, alto costo y rápido desgaste.
- Carburo recubierto de TiAlN:Adecuado para mecanizado medio y fino, equilibrando la resistencia al desgaste y la eficiencia de corte, es la primera opción para la producción en masa.
- Herramientas de corte superduras PCD/CBN:Inconel 718 es un metal y el PCD (diamante) sufrirá una reacción de grafitización y su uso está estrictamente prohibido. Aunque el CBN (nitruro de boro cúbico) está disponible, es caro y sólo es adecuado para escenarios de acabado extremos.
Estrategia de optimización de parámetros de corte: baja velocidad y gran profundidad de corte
La estrategia tradicional de "alta velocidad y pequeña profundidad de corte" a menudo falla en Inconel 718. Debido a la dificultad para disipar el calor, aumentar la velocidad de rotación aumentará la temperatura de la herramienta y acelerará el desgaste. La práctica de la ingeniería demuestra queBajas RPM y alta profundidad de corte (alta carga de viruta)Esta estrategia puede mantener la temperatura de la zona de corte relativamente estable mientras se utiliza un gran espesor de viruta para obtener un mejor efecto de rotura de viruta.
Para una fresa con un diámetro de 10 mm, al procesar Inconel 718 envejecido, se recomienda controlar la velocidad del husillo a 4000-6000 rpm y el avance por diente (fz) a 0,15-0,25 mm/z. En este momento, se puede controlar la temperatura de corte y la vida útil de la herramienta se puede aumentar en más del 30%.
Garantía de refrigeración, lubricación y integridad de la superficie
El enfriamiento no solo sirve para reducir la temperatura, sino también para reducir el coeficiente de fricción. Para piezas aeroespaciales que son sensibles a la tensión de tracción residual de la superficie, se recomienda utilizarFluido de corte totalmente sintético soluble en aguaoFluido de corte semisintético con microaceite. El corte completamente seco (seco) solo es adecuado para el mecanizado en desbaste, y el mecanizado de acabado debe mantenerse húmedo para inhibir las marcas y rayones de la herramienta.
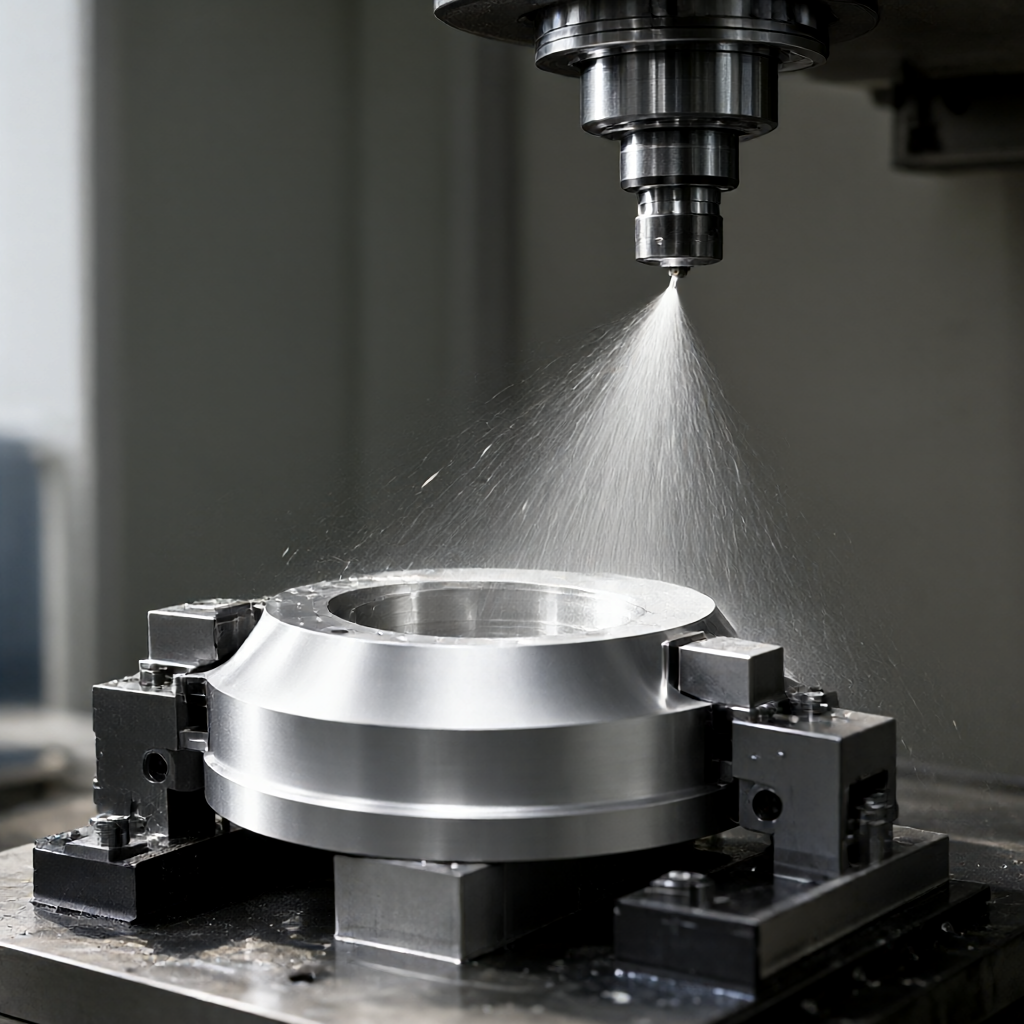
- Dirección del flujo de lubricación:Asegúrese de que el fluido de corte impacte directamente el filo para evitar erosionar la superficie mecanizada y causar desgaste secundario.
- Control del estrés residual:La reducción de la fuerza de corte durante la etapa de acabado ayuda a controlar la tensión residual de la superficie dentro del rango de tensión de compresión, lo que cumple con los requisitos NADCAP para piezas aeroespaciales.
- Rugosidad de la superficie:Mediante la combinación de los procesos anteriores, se puede lograr un acabado de Ra 0,4-0,8 μm, que cumple con los estándares de la mayoría de máscaras y piezas estructurales de aviación.
Estándares de prueba y control de consistencia de lotes
La fabricación de precisión tiene que ver con la repetibilidad. En la producción en masa, implementamos un sistema de control de calidad de tres niveles: "confirmación del primer artículo, inspección del proceso e inspección del envío completo".
Dimensiones clave de detección
- Precisión dimensional:Se utiliza una máquina de medición de coordenadas (CMM) tridimensional para inspeccionar aleatoriamente características clave y la tolerancia se controla dentro de ±0,01 mm.
- Rugosidad de la superficie:Se utiliza un medidor de rugosidad con lápiz óptico para centrarse en detectar las esquinas y las áreas de paredes delgadas de la cavidad interior para evitar que queden marcas de cuchillo.
- Microestructura:Si es necesario, realice una observación con un microscopio metalográfico para garantizar que el espesor de la capa endurecida sea uniforme y que no se produzca sobrecalentamiento ni decoloración.
- Ensayos no destructivos:De acuerdo con los requisitos del dibujo, proporcione un informe de prueba de partículas magnéticas (MT) o de prueba de penetrantes (PT) para excluir microgrietas en la superficie.
Preguntas frecuentes (FAQ)
¿Cómo mejorar la corta vida útil de la herramienta al fresar Inconel 718?
Se recomienda comprobar si los parámetros de corte son demasiado altos, reducir adecuadamente la velocidad de rotación y aumentar el avance por diente; y también confirme si el tipo de recubrimiento coincide. El recubrimiento de TiAlN funciona mejor que el TiCN en aleaciones a base de níquel. El reafilado regular de las herramientas de corte también es una forma eficaz de prolongar su vida útil.
¿Cómo evitar la deformación de la superficie después del fresado con Inconel 718?
La deformación resulta principalmente de la liberación de tensiones residuales y de la deformación térmica. Antes del acabado, es necesario asegurarse de que el producto semiacabado esté completamente libre de tensiones, utilizar parámetros de fuerza de corte bajos durante el acabado y asegurarse de que el refrigerante esté completamente lubricado para evitar el sobrecalentamiento local.
¿Cuál es la diferencia entre los parámetros de molienda para solución sólida y el Inconel 718 envejecido?
La dureza en el estado de envejecimiento es alta, lo que requiere una velocidad de rotación más baja (4000-6000 rpm) y una velocidad de avance menor; el estado de solución sólida tiene alta tenacidad y es fácil de adherir a la herramienta, y se requiere una velocidad de avance ligeramente mayor para facilitar la rotura de la viruta, pero es necesario reforzar el enfriamiento para evitar la adhesión.
¿Por qué no puedo mecanizar Inconel 718 con herramientas de diamante?
Inconel 718 contiene hierro, níquel y otros elementos metálicos que reaccionarán químicamente con el diamante (carbono) a altas temperaturas, provocando que el recubrimiento de la herramienta se caiga rápidamente. Por lo tanto, las herramientas de PCD están estrictamente prohibidas y se deben utilizar carburo o CBN.
¿Cómo garantizar la consistencia del acabado superficial en la producción en masa?
A través de la programación estandarizada, el monitoreo fijo de la vida útil de la herramienta (basado en el monitoreo de la carga del husillo), el uso de bibliotecas de husillos de intercambio automático (TSP) y la confirmación de la rugosidad de la primera pieza en cada lote, las fluctuaciones del valor Ra se pueden controlar dentro del rango de ±0,2μm.
Conclusión y sugerencias de investigación.
El fresado de la aleación de alta temperatura Inconel 718 no es un problema de proceso único, sino una ingeniería sistemática de materiales, herramientas, parámetros y enfriamiento. Dominar la estrategia central de "baja velocidad y gran profundidad de corte", combinada con herramientas recubiertas de TiAlN y refrigeración eficiente, es la clave para equilibrar el coste de la herramienta y la calidad de la superficie.Si tiene necesidades de procesamiento de piezas de Inconel 718 de calidad aeronáutica, se recomienda proporcionar dibujos y descripciones del estado del material. Podemos proporcionar informes gratuitos de evaluación de procesos DFM y predicción de la vida útil de las herramientas en función de sus características específicas (como paredes delgadas, cavidades profundas, superficies curvas complejas) para ayudarlo a optimizar el costo de la lista de materiales y el tiempo de entrega. Bienvenido a enviar dibujos al equipo de ingeniería y le brindaremos sugerencias de parámetros de corte específicos y cotizaciones de lotes.



