





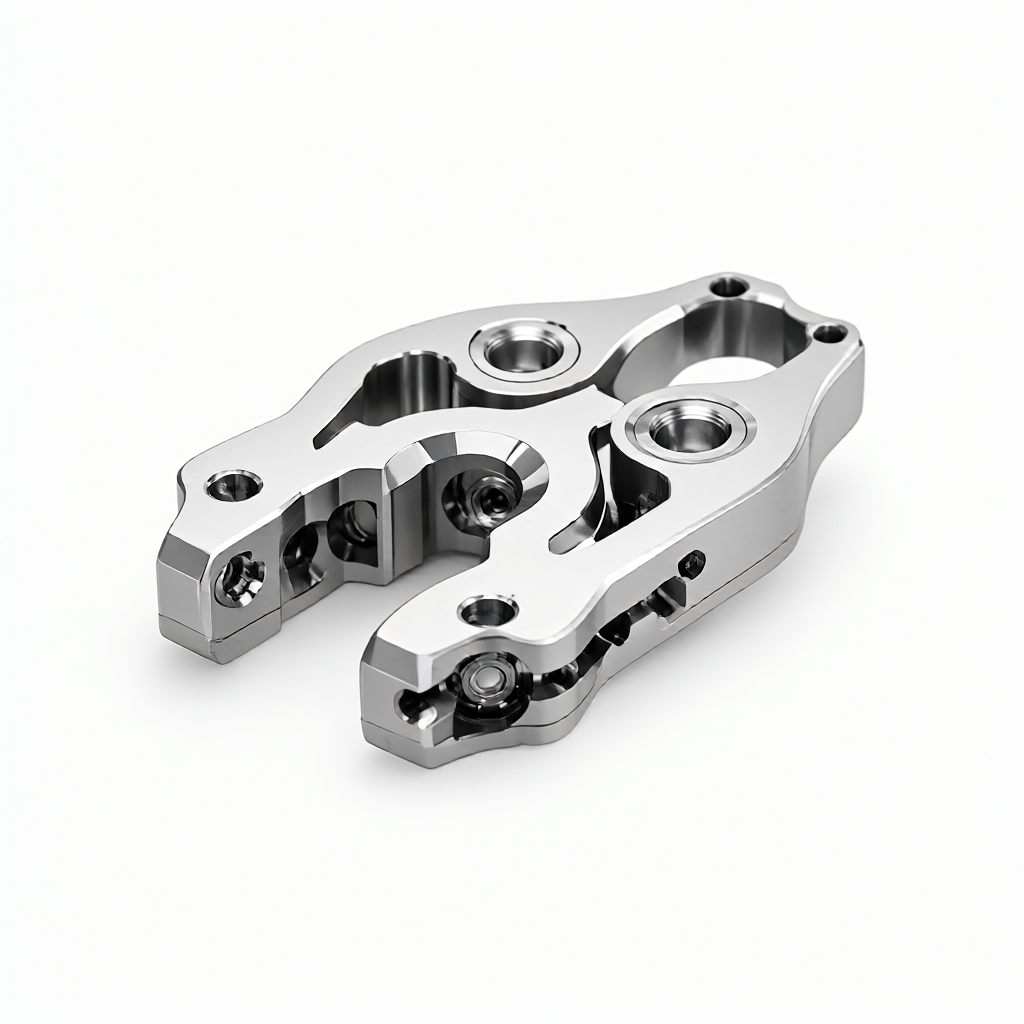
Especificaciones y capacidades de procesamiento.
Componentes de pinza de precisión de robot quirúrgico mecanizados por CNC de precisión, especialmente diseñados para equipos médicos de alta precisión. Utilizamos aleación de titanio (Ti-6Al-4V), acero inoxidable médico (316L) o aleación de cobalto-cromo (CoCr) para lograr un ajuste a nivel de micras de los dientes de la mandíbula mediante procesos compuestos de fresado de 5 ejes o torneado-fresado. La tolerancia dimensional crítica se controla dentro de ±0,01 mm y la rugosidad de la superficie puede alcanzar Ra0,4 μm, lo que garantiza flexibilidad y durabilidad al agarrar tejidos biológicos. Permite personalizar la estructura, la forma y el tamaño de los dientes según los dibujos del cliente, y el tamaño mínimo de la característica puede ser de 0,5 mm.
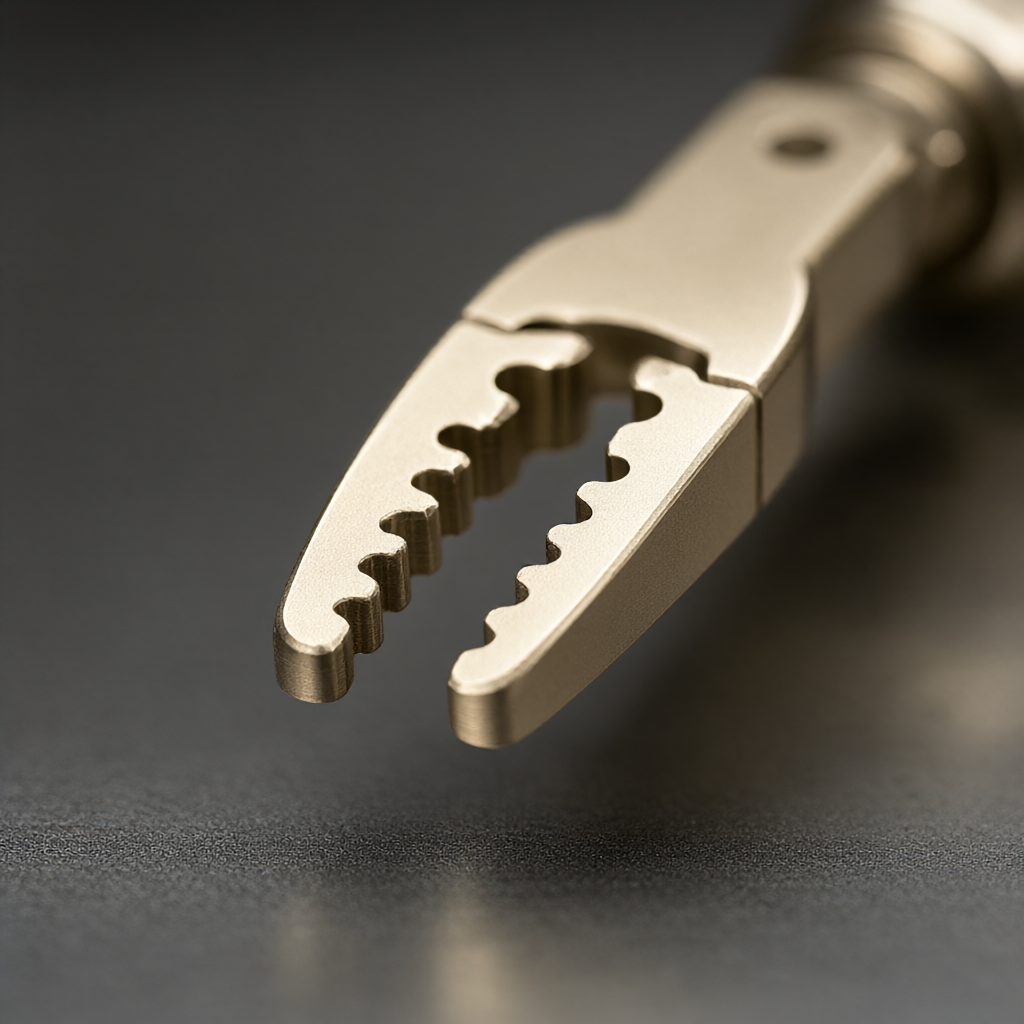
- Grado de material:Aleación de titanio Ti-6Al-4V (buena biocompatibilidad, alta resistencia), acero inoxidable médico 316L (resistente a la corrosión, fácil de esterilizar), aleación de cobalto-cromo CoCr (resistente al desgaste, alta resistencia), plástico de ingeniería PEEK (aislamiento, ligero).
- Rango de tallas:Longitud 50-300 mm, diámetro Φ2-Φ50 mm, estructura compleja personalizada según dibujos.
- Precisión de tolerancia:Las dimensiones clave son ±0,01 mm y la tolerancia geométrica es ≤0,02 mm.
- Tratamiento superficial:Pulido electrolítico (superficie del espejo Ra0,2μm), tratamiento de pasivación, chorro de arena, anodizado (aleación de titanio).
- Detalles de las funciones:Puede procesar microagujeros (mínimo Φ0,2 mm), cavidades profundas y paredes delgadas (espesor de pared mínimo 0,3 mm).
Industrias aplicables y aplicaciones típicas.
Este componente de agarre se utiliza principalmente en robots quirúrgicos endoscópicos, sistemas quirúrgicos laparoscópicos e instrumentos de navegación ortopédicos. Las ubicaciones de instalación específicas incluyen: efector final del brazo robótico, portaagujas, pinzas de agarre y portamuestras. Durante la cirugía, las mandíbulas necesitan abrirse y cerrarse con frecuencia para agarrar vasos sanguíneos, nervios o fragmentos de tejido, lo que impone requisitos extremadamente altos en cuanto a resistencia a la fatiga, estabilidad dimensional y acabado de la superficie. Cualquier rebaba o aspereza excesiva puede causar desgarro del tejido o dificultad en la esterilización, por lo que son extremadamente sensibles a la precisión y al alivio de tensión del mecanizado CNC.
Calidad de apariencia y consistencia del lote.
Las piezas médicas tienen requisitos estrictos en cuanto a la apariencia y cualquier rasguño puede convertirse en un punto de reproducción de bacterias o hacer que quede medio de esterilización. Nuestros puntos fuertes son las superficies brillantes y un aspecto impecable. Al utilizar accesorios flotantes de aire, mediciones sin contacto y herramientas especiales durante todo el proceso, garantizamos cero diferencias en la apariencia desde la primera pieza hasta la pieza número 1000. La superficie está pulida electrolíticamente para lograr un efecto espejo sin huellas dactilares visibles, color oxidado o textura desigual, cumpliendo con los estándares higiénicos y estéticos de grado médico.
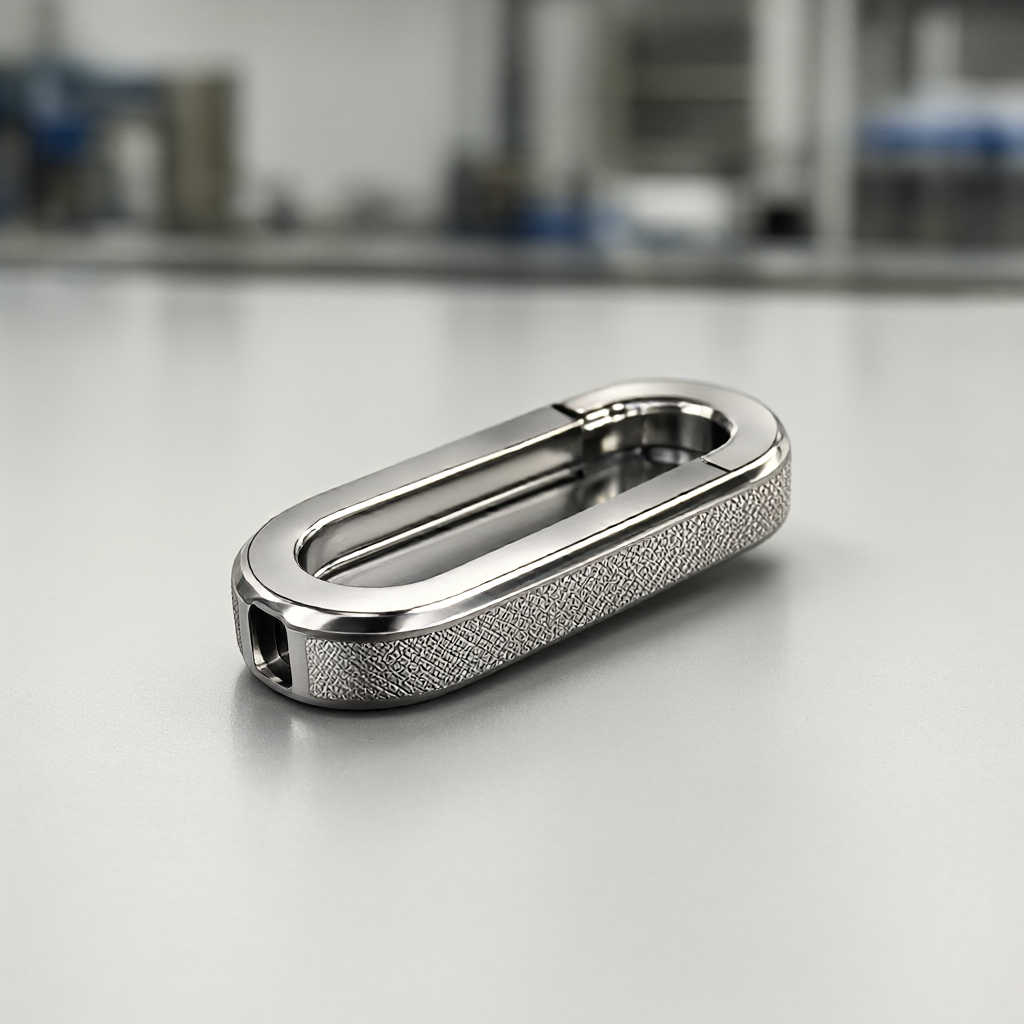
- Superficie lisa:La rugosidad después del pulido electrolítico es Ra0,2-0,4μm, sin defectos visuales.
- Control sin rayones:Durante el procesamiento se utiliza una sujeción flexible especial para evitar daños mecánicos; El procesamiento posterior se realiza con guantes durante todo el proceso.
- Consistencia entre lotes:Establezca un control estadístico del proceso SPC con una dimensión crítica Cpk≥1,33 para garantizar la intercambiabilidad de cada lote de pinzas.
Proceso y equipo · Capacidad y tiempo de entrega
Basándonos en un grupo de 72 equipos CNC, incluidos centros de mecanizado de 5 ejes, tornos, fresadoras y centradoras, hemos logrado capacidades de procesamiento integradas para superficies curvas complejas y ejes delgados. Para las abrazaderas de robots quirúrgicos, generalmente se utiliza un proceso combinado de "torneado + fresado de 5 ejes": primero el torneado CNC elimina el margen del cuerpo principal, luego el fresado de varillaje de 5 ejes de la forma compleja del diente y la estructura de evitación dentro de la abrazadera, y finalmente el torneado fino y el moleteado de la cara del extremo. Esta ruta de proceso reduce el número de tiempos de sujeción y minimiza los errores acumulativos. Para la producción en masa, establecemos una biblioteca de herramientas dedicada y procedimientos operativos estándar (SOP) para garantizar un equilibrio entre eficiencia y calidad. Los pedidos por lotes generalmente se entregan a la producción en masa dentro de 15 a 25 días. El ciclo de creación de prototipos es corto y se puede repetir rápidamente junto con los nodos del proyecto de I+D.
| característica | Aleación de titanio Ti-6Al-4V | Acero inoxidable médico 316L. |
|---|---|---|
| densidad | 4,43 g/cm³ (más ligero, lo que reduce la carga sobre el brazo del robot) | 7,93 g/cm³ (pesado, pero resistente) |
| biocompatibilidad | Excelente, de uso frecuente en implantes. | Bueno, ampliamente utilizado en el exterior de los instrumentos. |
| dificultad de procesamiento | Difícil de procesar, requiere herramientas especiales, tiempo de ciclo ligeramente más largo | Fácil de procesar y rentable |
| tratamiento superficial | Anodizado/Electropulido | Pasivación/Electropulido |
Calidad e inspección · Proceso de personalización
La calidad es el sustento de los dispositivos médicos. Implementamos cuatro niveles de "inspección de material entrante → confirmación del primer artículo → inspección de proceso → inspección de envío completo". Equipado con una máquina de medición de coordenadas tridimensionales (CMM), un proyector óptico y un medidor de rugosidad, realiza una inspección al 100% de las dimensiones clave de alineación, la coaxialidad y el acabado superficial de las mordazas de sujeción. Cuando se envía, se incluye un informe de material completo (Mill Cert) y un informe de inspección dimensional. El proceso de personalización es transparente y eficiente: después de recibir los planos, los ingenieros proporcionarán sugerencias de DFM (fabricabilidad) dentro de las 24 horas e indicarán los posibles riesgos de procesamiento; luego organice las pruebas, confirme que sean correctas y comience la producción en masa, y finalmente inspeccione completamente el embalaje para el envío, respaldando la trazabilidad de cada ruta de herramienta.
Preguntas frecuentes: Preguntas frecuentes sobre el procesamiento de garras de robots quirúrgicos
1. ¿Cuánta tolerancia se puede lograr en los dientes de la mandíbula?
La tolerancia de las superficies de contacto clave puede alcanzar ±0,01 mm y la tolerancia geométrica (como el paralelismo) se controla dentro de 0,02 mm. Para instrumentos quirúrgicos de precisión, generalmente recomendamos la inspección CMM de tamaño completo para garantizar una apertura y cierre suaves después del ensamblaje.
2. ¿Cuáles son las opciones de tratamiento de superficies para cumplir con los requisitos de esterilización?
Se recomienda un tratamiento de pasivación después del pulido electrolítico (EP). El pulido electrolítico reduce la rugosidad de la superficie a menos de Ra0,4μm, elimina los microporos, facilita la esterilización a alta temperatura y alta presión y no deja residuos de medios. Las aleaciones de titanio se anodizan opcionalmente para aumentar la resistencia a la corrosión.
3. ¿Cuánto dura el ciclo de prueba? ¿Puede cooperar con nodos de investigación y desarrollo de emergencia?
El ciclo de prueba estándar es de 3 a 5 días hábiles. Si se requiere una entrega urgente, se puede activar el canal acelerado y se pueden utilizar los recursos de la máquina inactiva para comprimir muestras en 24 a 48 horas (dependiendo de la complejidad estructural), pero es necesario confirmar la integridad de los dibujos.
4. ¿Cuánto dura el tiempo de entrega del lote? ¿Cómo garantizar la coherencia de la apariencia del lote?
La entrega tarda entre 15 y 25 días para la producción en masa. Supervise los procesos clave a través de SPC y utilice abrazaderas neumáticas especiales y materiales de embalaje antirrayas para garantizar que no haya rayones en la superficie y diferencias de color consistentes en lotes de más de 100 piezas. Cada lote viene con registros de inspección de apariencia.
5. ¿Admite la personalización de mordazas de sujeción con formas especiales según el modelo 3D del cliente?
apoyo. Al aceptar archivos en formato STEP/IGS/SLDPRT, los ingenieros pueden realizar análisis DFM, optimizar las trayectorias de las herramientas para manejar cavidades profundas o características de paredes delgadas, evitar la deformación y recomendar diseños razonables de desvío o evitación para facilitar el ensamblaje posterior.
Si tiene necesidades de procesamiento de componentes de pinzas de robots quirúrgicos, envíe sus dibujos en 3D o dibujos de ingeniería en 2D al portal de consultas. Nuestro equipo de ingeniería proporcionará una evaluación y cotización de DFM dentro de las 24 horas para ayudarlo a acortar el ciclo de investigación y desarrollo y asegurar proveedores confiables.



