





Especificaciones y capacidades de procesamiento.
Para las necesidades de disipación de calor de las copas de las lámparas LED, proporcionamos las siguientes especificaciones personalizadas y soporte de proceso para garantizar que las piezas cumplan con los requisitos de diseño térmico y ensamblaje:
- Grado de material: Aleación de aluminio 6061 (buena resistencia, adecuada para piezas estructurales que soportan tensiones), 6063 (conductividad eléctrica y térmica equilibrada, adecuada para piezas de disipación de calor pura), 7075 (alta resistencia, adecuada para soportes de alta resistencia); Los plásticos de ingeniería pueden elegir PVC o ABS como capa aislante.
- Rango de tallas: El tamaño mínimo de procesamiento es 1 mm × 1 mm × 1 mm, la carrera máxima de procesamiento es 400 mm × 300 mm × 200 mm; El espesor típico de la aleta de enfriamiento es de 0,8 mm a 2,0 mm, que se puede ajustar según los resultados de la simulación térmica.
- Tolerancia de precisión: La tolerancia de la superficie de contacto clave es ±0,01 mm y la tolerancia de forma y posición es ≤0,02 mm; la consistencia del área de disipación de calor se controla dentro de ±1% para garantizar una resistencia térmica constante entre lotes.
- tratamiento superficial: Anodizado de color natural (espesor 8-15 μm), ánodo teñido de negro/plata, textura mate pulida con chorro de arena; Oxidación por microarco opcional para mejorar el aislamiento y la resistencia a la corrosión.
- Características estructurales: Admite aletas multidireccionales, orificios huecos, roscas internas/externas (comunes en M2-M6), orificios para pasadores de posicionamiento y estructuras de hebilla; el espesor mínimo de la pared puede ser tan bajo como 0,5 mm (se requieren nervaduras de refuerzo).
Industrias aplicables y aplicaciones típicas.
Este tipo de disipador de calor de aleación de aluminio se usa ampliamente en los siguientes escenarios de iluminación LED para resolver el cuello de botella de la disipación de calor bajo alta densidad de potencia:
Iluminación comercial y alumbrado público exterior.
Una base de disipación de calor integrada está incrustada en la carcasa del cabezal de la farola y las aletas irradian calor hacia afuera; Se instala un radiador de aleación de aluminio en la parte posterior de la lámpara para cooperar con el enfriamiento por convección de aire. Normalmente se utiliza en bombillas LED de 5 W a 100 W, paneles de luz y reflectores.
Iluminación de automóviles y motocicletas.
El soporte de disipación de calor del módulo LED en el conjunto de luces del automóvil debe resistir la vibración y el impacto de la diferencia de temperatura; Proporcionamos procesamiento combinado de torneado y fresado CNC para garantizar la precisión del hilo y los requisitos de equilibrio dinámico. Normalmente se utiliza en faros delanteros, luces traseras y componentes de luces de circulación diurna.
Electrónica de Consumo y Visión Industrial
Los cilindros de las lentes de los proyectores, los disipadores de calor del flash de las cámaras y las piezas de aluminio de la luz de relleno de visión artificial tienen altos requisitos de planitud y suavidad. Utilizamos un centro de mecanizado de 5 ejes para sujetarlos y moldearlos de una sola vez para evitar errores repetidos de posicionamiento.
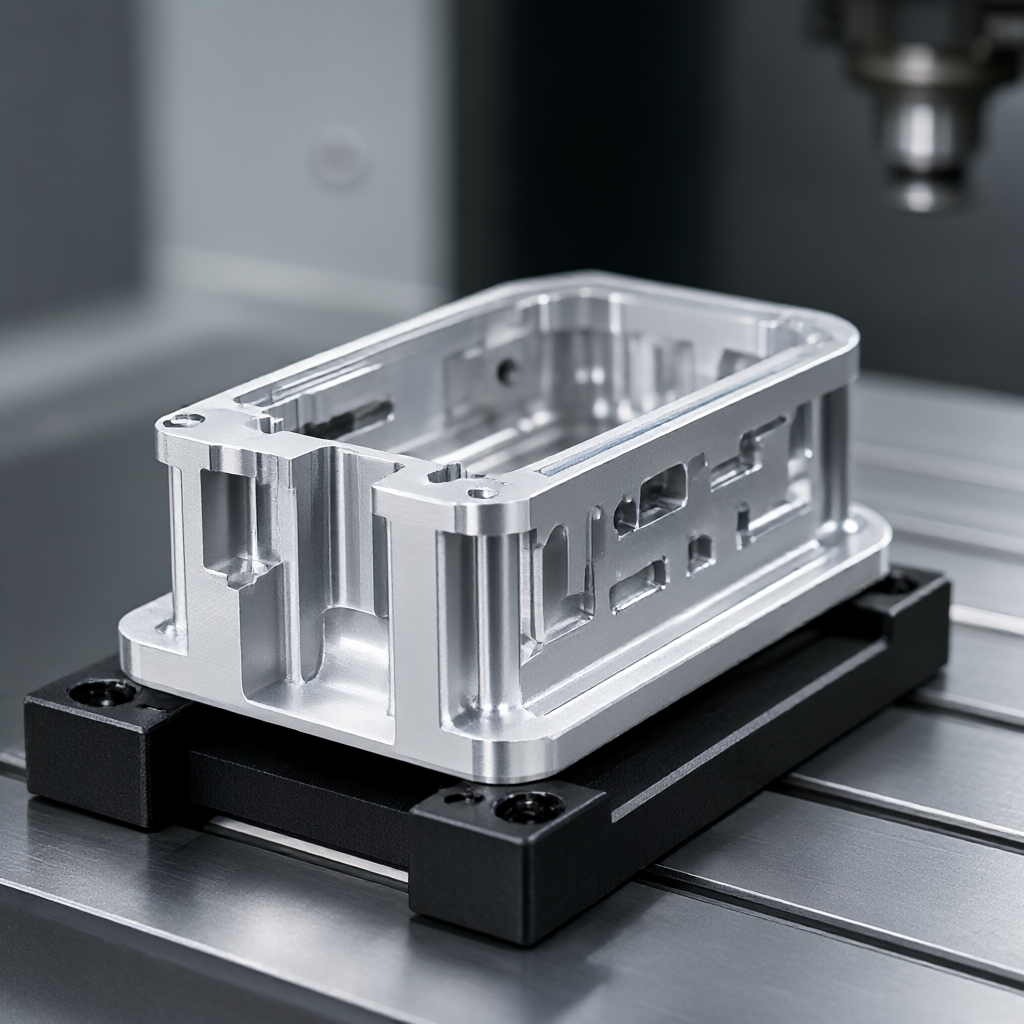
Calidad de apariencia y consistencia del lote.
Las lámparas LED a menudo se exhiben directamente como productos finales, y la apariencia de las piezas de aluminio que disipan el calor determina directamente la textura de toda la máquina. Nuestras ventajas diferenciadoras son:
- alto acabado: La rugosidad de la superficie visible clave es Ra0,4μm. Después del anodizado, muestra un brillo uniforme, sin piel de naranja y sin diferencia de color.
- Control impecable: La trayectoria de fresado está optimizada para evitar marcas de corte, el proceso de pulido y desbarbado se inspecciona de forma independiente y no hay rayones ni residuos de aceite en la superficie.
- consistencia del lote: Bloquee la compensación de la herramienta y el programa después de la primera pieza, y verifique aleatoriamente el coeficiente de resistencia térmica y el espesor de la película de óxido de la superficie de cada lote, CPK ≥ 1,33, para garantizar que miles de piezas sean consistentes.
- Gestión de diferencias de color: La diferencia de color entre lotes de anodizado es ΔE≤1,0. Se pueden proporcionar servicios de comparación de tarjetas de colores para números de colores específicos del cliente.
Configuración de procesos y equipos.
Para hacer frente a las características de los disipadores de calor LED, como "paredes delgadas y fácil deformación, compleja coordinación multieje y altos requisitos de superficie", hemos equipado un grupo de 72 equipos CNC:
- Fresado de alta velocidad de 3 ejes: Adecuado para disipadores de calor planos y estructuras de aletas simples, con alta eficiencia y excelente costo.
- Fresado simultáneo de 4 ejes: Se utiliza para carcasas de lámpara con roscas laterales o orificios de formas especiales y se puede procesar en los cuatro lados con una sola sujeción.
- centro de mecanizado de 5 ejes: Procesamiento de cubiertas de disipación de calor de superficie curva compleja y aletas multiángulo, lo que reduce el número de tiempos de sujeción y mejora la precisión de la posición.
- Máquinas de torneado y centrado CNC: Se utiliza para piezas de disipación de calor del eje, con estructura de orificio interior, combinación de torneado y fresado para lograr rotación y procesamiento axial simultáneos.
- Línea de posprocesamiento: Tanque de anodizado independiente, limpieza ultrasónica y secado al vacío para evitar la contaminación cruzada que da como resultado una mala apariencia.
Inspección de capacidad, entrega y calidad.
| proyecto | Prueba/lote pequeño | producción en masa |
|---|---|---|
| Cantidad mínima de pedido | 1 pieza (sin incluir molde/herramientas) | A partir de 100 piezas |
| Tiempo de entrega típico | 5-7 días (incluida la revisión de DFM) | 15-25 días (dependiendo de la cantidad y el programa de producción) |
| Medios de detección | Tres coordenadas (CMM), medidor de rugosidad, prueba de niebla salina | Inspección de tamaño completo, inspección de muestreo de resistencia térmica, apariencia AQL 1.0/0.65 |
| Documentos de envío | Informe del primer artículo, certificado de material. | Informe de inspección completo, registro del espesor de la película de óxido, informe SGS (si es necesario) |
Cobertura del proceso de calidad: el análisis espectral de los materiales entrantes confirma el grado del aluminio → Las coordenadas tridimensionales del primer artículo confirman las dimensiones clave → Inspección del espesor de las aletas y las rebabas cada 4 horas durante el proceso de fabricación → Inspección de apariencia completa al 100 % antes del envío para garantizar que no haya manchas de oxidación ni exposición del fondo.
Proceso de personalización y preguntas frecuentes
Proceso de personalización
- Consulta de dibujo:Enviar modelo 3D (STEP/IGES) o planos 2D, indicando materiales, tolerancias y requisitos de tratamiento superficial.
- Recomendaciones del DFM: Los ingenieros evalúan la eficiencia de la disipación de calor y la capacidad de fabricación, recomiendan ángulos de aletas, distribución del espesor de las paredes y optimizan los costos.
- Confirmación de prueba: Las muestras se entregan en 5 a 7 días, con informes de prueba y datos de prueba de simulación térmica (opcional).
- Entrega de producción en masa: Los parámetros del proceso están bloqueados, la producción en masa se completa en 15 a 25 días y el embalaje es a prueba de rayones.
Preguntas frecuentes
P1: ¿Cuál es la tolerancia de las piezas de aluminio con disipación de calor LED?
R: La tolerancia de las superficies de contacto clave (como los orificios y roscas de sujeción de la copa de la lámpara) puede alcanzar ±0,01 mm, y las superficies no críticas suelen ser de ±0,05 mm para garantizar un montaje suave y un área de contacto térmico estable.
P2: ¿Cuáles son las opciones de tratamiento de superficie? ¿Afectará la disipación de calor?
R: El espesor de la película anodizada es de 8 a 15 μm y el aumento de la resistencia térmica es insignificante; si se requiere un mayor aislamiento, se puede seleccionar la oxidación por microarco. Todos los tratamientos no afectan la conductividad térmica del material base y generalmente son mejores que la resistencia a la corrosión del aluminio desnudo.
P3: ¿Cuánto dura el ciclo de prueba? ¿Puedes cooperar con proyectos de emergencia?
R: Las pruebas periódicas tardan entre 5 y 7 días. Si el proyecto es urgente, se puede activar el canal de programación de producción prioritario. Las piezas urgentes se pueden entregar en 3-5 días como máximo. Las tarifas del molde/plantilla deben pagarse por adelantado.
P4: ¿Cuánto dura el tiempo de entrega del lote? ¿Cómo organizar más de 1000 piezas?
R: 15-25 días para la producción en masa. Se pueden entregar más de 1.000 piezas en lotes. El 50% del primer lote se completará en 30 días y los envíos posteriores se realizarán semanalmente para reducir la presión del inventario.
P5: ¿Se pueden personalizar las aletas de refrigeración con formas especiales según el dibujo?
R: Compatible. Siempre que el espesor mínimo de la pared sea ≥0,5 mm y la desviación del ángulo sea ≤5 grados, se puede lograr mediante fresado de 3/5 ejes. Se recomienda proporcionar archivos de simulación térmica (Flux/ANSYS) para que podamos optimizar el diseño de las aletas y mejorar la eficiencia de disipación de calor.
Obtener una cotización
Envíe sus dibujos o modelos 3D de piezas de disipación de calor de aluminio para casquillos de lámparas LED y nuestro equipo de ingeniería le brindará sugerencias y cotizaciones de DFM dentro de las 24 horas. Admite precios escalonados: cuanto mayor sea el lote, mejor será el precio unitario. Actúe ahora para garantizar que los hitos del proyecto no se retrasen.



