





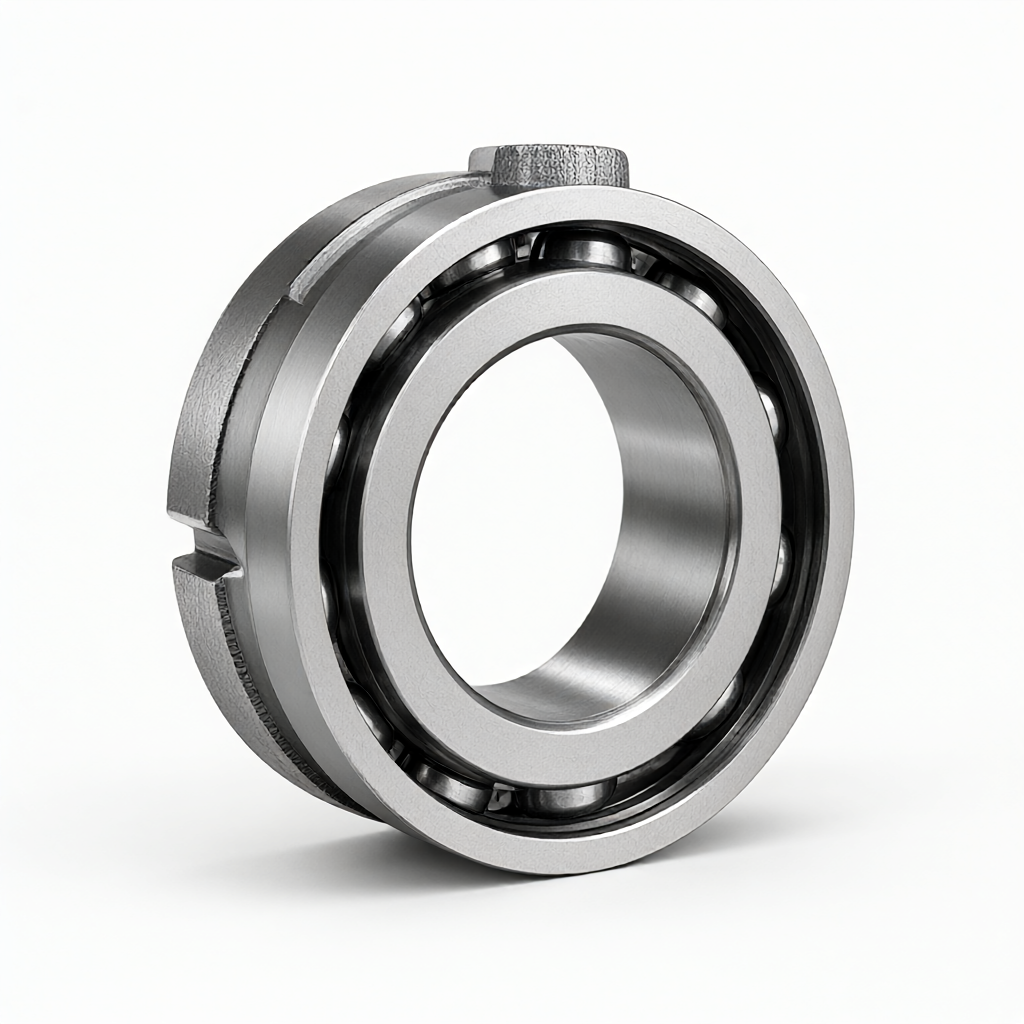
El procesamiento de torneado CNC de piezas de hierro fundido del asiento del cojinete del husillo de la máquina herramienta CNC es adecuado para el ensamblaje de precisión de cajas de husillo de máquinas herramienta medianas y grandes. ShowyMetal proporciona personalización de materiales de hierro fundido gris HT250 de alta tenacidad o hierro dúctil QT450-10. Combina procesos compuestos de torneado y fresado CNC para lograr un procesamiento de alta precisión de una redondez del orificio interior ≤0,005 mm y una coaxialidad ≤0,01 mm. Después de pulir la superficie y aliviar la tensión, se puede seleccionar cromado o anticorrosión Dacromet para garantizar un funcionamiento silencioso y una estabilidad a largo plazo del rodamiento. Admitimos dibujos y pruebas entrantes, y el tiempo de entrega del lote es de 15 a 25 días. También proporcionamos confirmación de la primera pieza e inspección completa de coordenadas tridimensionales durante todo el proceso para ayudarlo a reducir la tasa de reparación del ensamblaje de la caja del husillo.
Especificaciones y capacidades de procesamiento.
Según las características estructurales del asiento del cojinete del husillo, ofrecemos las siguientes capacidades de personalización para garantizar que la resistencia estructural y la precisión dimensional cumplan con ambos estándares:
- Selección de materiales:HT250 (hierro fundido gris, buena absorción de impactos, adecuado para requisitos de alta rigidez), QT450-10 (hierro dúctil, resistencia a la tracción ≥ 450 MPa, adecuado para condiciones de impacto de carga pesada); preparar materiales de acuerdo con el grado especificado en el dibujo y proporcionar informes de materiales.
- Rango de tallas:Diámetro exterior Ø120–Ø350 mm, espesor de pared 8–25 mm, peso 2–15 kg (valor típico, se puede ajustar según el diseño).
- Tolerancias clave:Tolerancia del orificio interior h5–h6 (valor típico Φ50H6 ±0,013 mm), coaxialidad ≤0,01 mm, paralelismo ≤0,02 mm/100 mm.
- Rugosidad de la superficie:Orificio del asiento del rodamiento Ra0,8μm, superficie exterior Ra3,2μm; Las piezas de alta demanda pueden alcanzar Ra0,4μm.
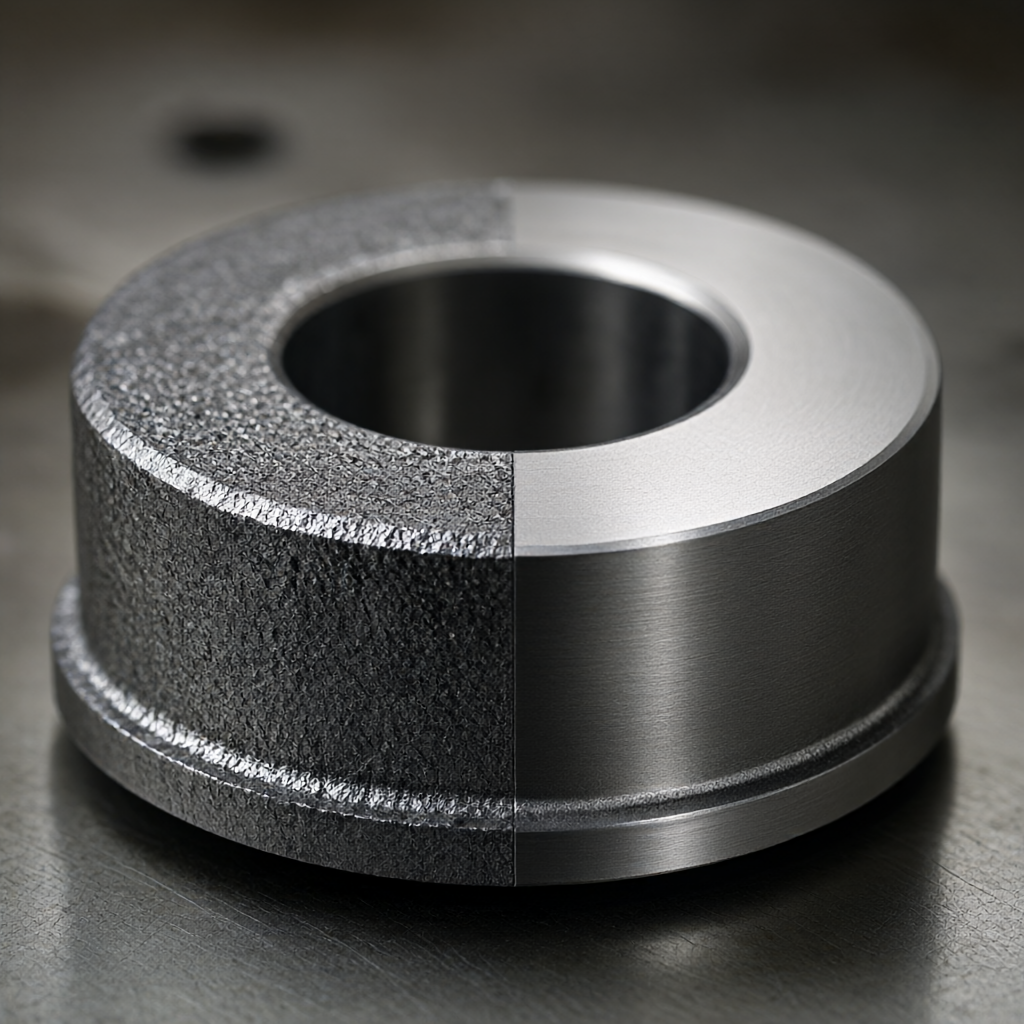
- Tratamiento superficial:Arenado (eliminación de incrustaciones, mejora de la adhesión del recubrimiento), galvanizado, Dacromet (resistencia a altas temperaturas, sin fragilidad por hidrógeno), cromado duro (resistencia al desgaste, espesor de 25 a 50 μm).
- Soporte de personalización:Se aceptan archivos STEP/IGES 3D y dibujos de ingeniería 2D, y la etapa DFM proporciona optimización del espesor de la pared, recomendaciones de ángulos de desmoldeo y recomendaciones de procesos de recocido para alivio de tensiones.
Configuración de procesos y equipos.
Debido a su gran tamaño y masa concentrada, el asiento del cojinete del husillo es propenso a sufrir deformaciones por giro y tensiones internas, y requiere un control coordinado de múltiples procesos. Nuestras 72 líneas de producción CNC están equipadas con máquinas y gestión dedicadas, y los procesos clave adoptan el proceso de “torneado en desbaste – envejecimiento – torneado fino – fresado semiacabado – fresado fino” para garantizar la estabilidad dimensional:
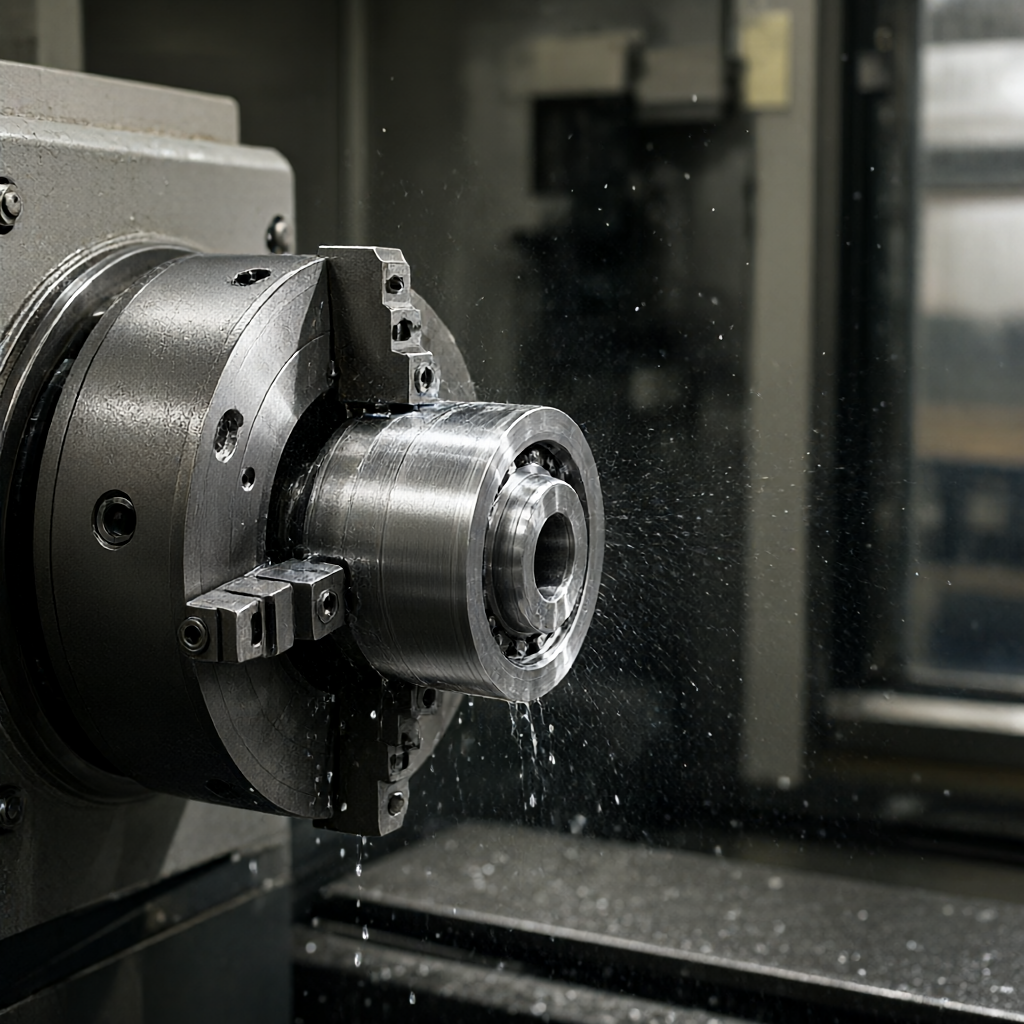
- Torneado CNC:Se utiliza para torneado desbaste y fino de círculos exteriores, caras extremas y orificios interiores, con una velocidad de 1200 a 1800 rpm y una velocidad de avance de 0,15 a 0,25 mm/rev (etapa de acabado) para garantizar la redondez y la cilindricidad.
- Fresado de 4 ejes/5 ejes:Se utiliza para el procesamiento compuesto de la brida de montaje del asiento del rodamiento, el orificio del pasador de posicionamiento y la ranura de aceite. Una sujeción reduce el error acumulativo y la coaxialidad es mejor que ±0,008 mm.
- Tratamiento para aliviar el estrés:Tanto las piezas en bruto como el mecanizado en desbaste se someten a envejecimiento artificial (550 a 570 °C, preservación del calor durante 4 a 6 horas) para eliminar la tensión residual y evitar una desviación dimensional posterior.
- Asistencia que mueve la mente:Los pequeños postes guía, los pasadores de posicionamiento y otras piezas que soportan el asiento del rodamiento se cortan continuamente utilizando una máquina centradora, lo que aumenta la eficiencia en un 30% y logra una mayor consistencia dimensional.
- Sinergia en el tratamiento de superficies:Los procesos de galvanoplastia y chorro de arena se operan en talleres separados para evitar la contaminación cruzada, y la uniformidad del espesor del recubrimiento es de ±5 μm.
Capacidad, calidad y entrega.
La entrega estable y la trazabilidad de la calidad son el núcleo de las decisiones de compra. Hemos establecido un sistema de inspección de tres niveles: “materiales entrantes – proceso – envío”. Todos los datos se conservarán archivados durante 5 años y los informes de inspección de la CMM se podrán recuperar en cualquier momento:
- Ciclo de prueba:Se necesitarán entre 5 y 7 días hábiles (incluido el envejecimiento y el tratamiento de la superficie) para proporcionar el informe de inspección dimensional de la primera pieza y el certificado de material.
- Tiempo de entrega a granel:15 a 25 días (rango típico de 50 a 500 piezas), elasticidad de capacidad a fluctuaciones de pedidos de ±20 %.
- Equipo de inspección:Coordenadas tridimensionales ZEISS Contura (precisión 2,5+0,002L mm), rugosímetro Mitutoyo, instrumento de medición neumático (detección en línea del orificio interior), durómetro (Rockwell/Brinell).
- Estándares de envío:Inspección aleatoria 100% de tamaño completo, las dimensiones clave se inspeccionan estrictamente de acuerdo con AQL 0,65; El embalaje utiliza cajas de madera + desecante + película antioxidante para evitar la oxidación durante el envío o el transporte a larga distancia.
- DFM admite:Revisión gratuita del proceso, que señala áreas potenciales de riesgo de defectos de fundición, recomienda la disposición del refuerzo, optimiza los planes de sujeción y reduce los costos de prueba y error.
Selección de materiales y comparación de tratamientos de superficie.
En diferentes condiciones de trabajo, la combinación de material y superficie del asiento del cojinete del husillo afecta directamente la vida útil y el ciclo de mantenimiento. La siguiente comparación es como referencia de diseño. La selección final debe determinarse en función de la velocidad, la carga y la humedad ambiental:
| Artículo comparativo | HT250 + Dacromet | QT450-10 + cromado duro | HT250 + Galvanizado arenado |
|---|---|---|---|
| resistencia a la tracción | ≈250MPa | ≥450MPa | ≈250MPa |
| Absorción de impactos | Excelente (estructura de lámina de grafito) | Bueno (se requiere almohadilla amortiguadora) | Excelente |
| Resistencia a la corrosión | Resistencia a altas temperaturas de 850°C, niebla salina 720h | Resistente a ácidos y álcalis, niebla salina 480 h, resistente al desgaste | General, niebla salina 120h, tipo económico. |
| Aplicaciones típicas | Taller de carga pesada, baja velocidad y alta temperatura. | Requisitos de alta velocidad, carga pesada y alta resistencia al desgaste. | Velocidad media y baja, ambiente seco, sensible al costo |
| Impacto en el tiempo de entrega | Estándar 15 a 25 días | +3 días (cola de emplatado) | Estándar 15 a 20 días |
Nota: La dureza de la superficie después del cromado duro es HV800–1000 y el coeficiente de fricción se reduce a 0,1–0,15, lo que es adecuado para arrancar y detener el husillo con frecuencia; Dacromet no tiene riesgo de fragilización por hidrógeno y es más adecuado para su uso con sistemas de ejes de acero dorado.
Preguntas frecuentes
¿Puede la tolerancia del orificio interior del asiento del cojinete del husillo alcanzar de manera estable el nivel h5?
Poder. Utilizando torneado y fresado de 4 ejes combinado con un procesamiento de sujeción de una sola vez, la coaxialidad del orificio interior se controla a ≤0,008 mm y la tasa de calificación del lote de grado h5 (como Φ60H5 +0,039/0 mm) es superior al 99 %. Antes del envío, los instrumentos de medición neumáticos se prueban uno por uno y se adjuntan registros de datos.
¿El envejecimiento del alivio de tensión de las piezas de hierro fundido afectará el tiempo de entrega?
Sin impacto. El proceso de envejecimiento se programa después del mecanizado de desbaste y antes del mecanizado de acabado, y se programa en paralelo al tratamiento térmico/tratamiento superficial, sin añadir tiempo calendario adicional; Solo cuando el volumen del pedido aumenta, se puede posponer de 1 a 2 días y se notificará con anticipación durante la etapa DFM.
¿Admite personalización no estándar y optimización de dibujos?
apoyo. Se aceptan archivos STEP/IGES/SolidWorks y el equipo de ingeniería proporcionará comentarios sobre las opiniones de DFM dentro de las 24 horas, incluido el equilibrio del espesor de la pared, el filete de fundición, el ángulo de desmoldeo y las sugerencias de puntos de sujeción. Se puede proporcionar una versión optimizada del dibujo de forma gratuita.
¿Cómo elegir el tratamiento superficial? ¿Existe riesgo de fragilización por hidrógeno?
El Dacromet y la galvanización con chorro de arena no tienen riesgo de fragilización por hidrógeno; Después del cromado duro se requiere un tratamiento de eliminación de la fragilidad por hidrógeno (200 °C/2 h) y una inspección. Si el sistema de eje está hecho de acero de aleación de alta resistencia, se prefiere Dacromet o chorro de arena + recubrimiento epoxi para evitar la fragilización por hidrógeno que puede causar la rotura del eje.
¿Cuál es la cantidad mínima de pedido (MOQ) para pedidos al por mayor?
MOQ 1 pieza (prueba), se recomienda que el tamaño del lote sea ≥50 piezas para diluir el molde y procesar los costos de depuración; El tiempo de entrega para 100-500 piezas es estable entre 15 y 20 días, se pueden entregar ≥500 piezas en varios lotes y el primer lote de muestras se enviará para confirmación dentro de los 7 días.
Inicie su proyecto de personalización de la carcasa del husillo
Envíe planos 3D o planos de ingeniería 2D a su correo electrónico comercial, indicando los materiales, cantidad y fecha de entrega prevista, y le responderemos con un presupuesto y opinión DFM en un plazo de 4 horas. Admite la verificación de pruebas, reduce los riesgos de producción en masa y hace que el ensamblaje de la caja del husillo sea exitoso la primera vez.



