





La vida útil de la herramienta y la frecuencia de cambio de herramienta en el mecanizado de tres ejes de aleación de aluminio determinan directamente el costo general y la estabilidad de entrega de la producción en masa. Para los ingenieros y compradores que utilizan 6061, 6063, 5052 y otras aleaciones de aluminio para el fresado CNC, está lejos de ser suficiente confiar en una vaga experiencia sobre "cuánto durará la herramienta"; Se debe establecer un modelo de cambio de herramienta cuantificable basado en la calidad del material, los parámetros de corte, la geometría de la herramienta y el recubrimiento de la superficie. Este artículo proporciona un marco práctico completo desde el mecanismo de falla, la optimización de parámetros, la comparación de procesos hasta los criterios de aceptación para ayudarlo a controlar con precisión el costo compartido de las herramientas de una sola pieza durante la programación de producción y la cotización.
Características de corte de aleación de aluminio y principales modos de falla del desgaste de la herramienta.
Influencia directa de las propiedades del material en las herramientas de corte.
La conductividad térmica de la aleación de aluminio es de aproximadamente 150 a 200 W/(m·K), que es mucho mayor que la de las piezas de acero, pero tiene una alta plasticidad de corte y es propensa a la adhesión. La dureza del 6061-T6 es de aproximadamente 95 a 105 HV, y la del 5052-H32 es de aproximadamente 55 a 65 HV. Cuanto más blando sea el material, más fácil será que se acumulen virutas de aluminio en la superficie de inclinación de la herramienta (BUE, Built-Up Edge). Una vez que se forma BUE, cambiará el ángulo de inclinación real, lo que provocará una desviación dimensional y una superficie rugosa, que son causas comunes de desviaciones dimensionales en el mecanizado de tres ejes.
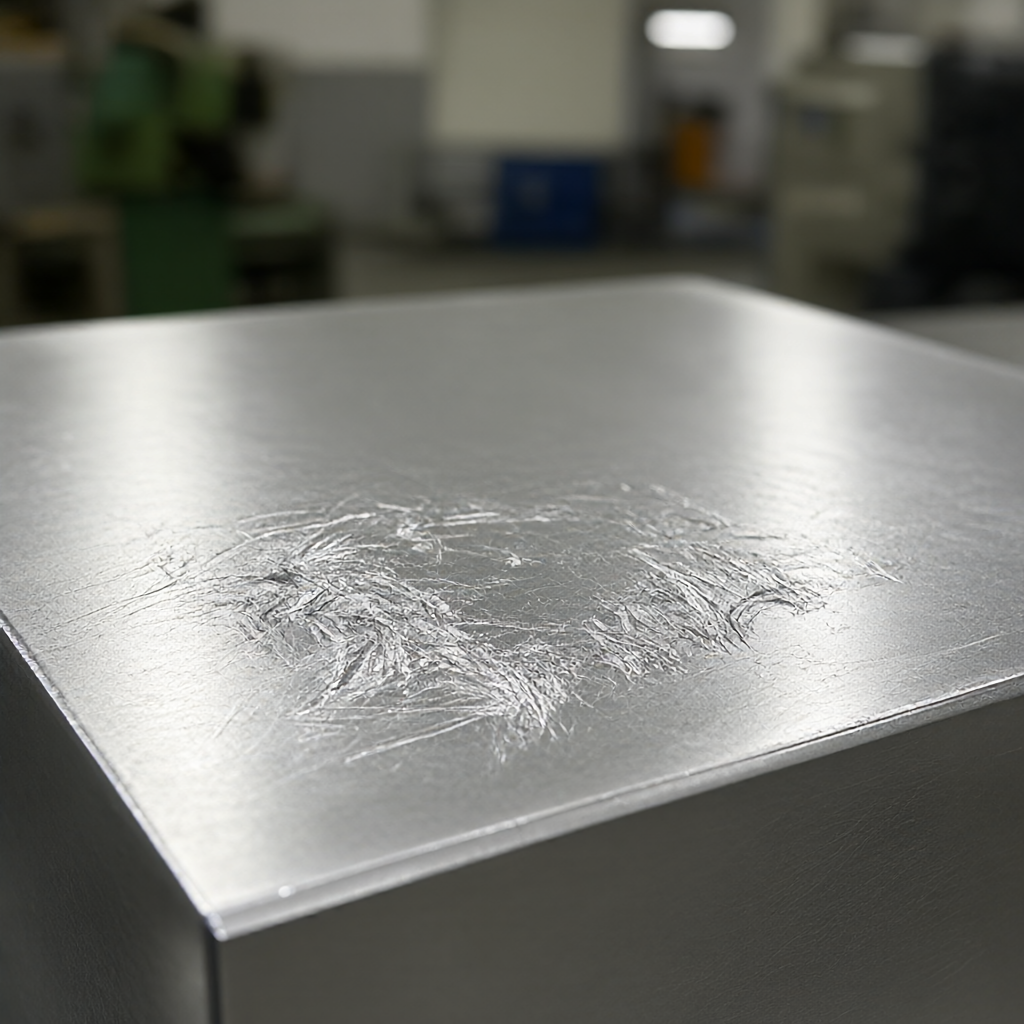
Si el recubrimiento de las herramientas de corte de carburo o aleación de alta temperatura se selecciona incorrectamente, se producirá desgaste por difusión en la interfaz de fricción de la aleación de aluminio. Los recubrimientos de TiN ordinarios funcionan razonablemente bien cuando se fresa en desbaste 6061, pero cuando se acaban los márgenes de fresado por debajo de 0,1 mm, las fresas de mango de microdiámetro de carburo sin recubrimiento o recubiertas de AlTiN tienden a tener una vida más estable. Los modos de fallo suelen presentar tres tipos:Desgaste de la cara de inclinación (VB), desgaste de flanco (VB), astillado. Entre ellos, el desgaste del flanco es la base fundamental para juzgar el reemplazo de la herramienta, en lugar de la sensación subjetiva.
¿Por qué no podemos utilizar piezas de acero para cubrir las aleaciones de aluminio?
El procesamiento del acero se centra en la dureza en caliente y la resistencia al desgaste del carburo o CBN, mientras que las aleaciones de aluminio prestan más atención a la "antiadherencia" y a la capacidad de evacuación de virutas de la herramienta. Si se utiliza la alta velocidad del husillo y la estrategia de gran avance de las piezas de acero, las virutas de aluminio se enrollarán fácilmente alrededor del cuello de la herramienta, lo que provocará una mayor vibración y un mayor riesgo de astillado. Por lo tanto, cuando se mecanizan aleaciones de aluminio en tres ejes, la gestión de la vida útil de la herramienta debe modelarse por separado y los estándares de piezas de acero no se pueden trasplantar directamente.
Parámetros centrales del proceso que afectan la vida útil de la herramienta
Velocidad de corte y compensación de avance
Al mecanizar aluminio 6061 con fresas de carburo, la velocidad de corte Vc generalmente recomendada está en el rango de 300 a 500 m/min. Por cada aumento de 50 m/min en Vc, la vida útil de la herramienta disminuye aproximadamente entre un 30 % y un 40 % según la fórmula de Taylor. El avance fz está limitado por el número de dientes de la herramienta: para una herramienta D10 de 3 dientes, si fz se establece en 0,15 mm/z, la velocidad del husillo debe convertirse con Vc. Durante el desbaste, utilice una profundidad de corte radial grande (80%–100% de D) y una profundidad de corte axial moderada (2D–4D) para mantener estable la temperatura del borde de la herramienta; para fresado fino, la profundidad de corte debe reducirse entre un 20 % y un 30 % de D para mejorar el acabado superficial y prolongar la vida útil de la herramienta.
Principios clave:Mantenga el avance por diente fz en el rango de 0,1 a 0,25 mm/z, para evitar que fz demasiado pequeño haga que la hoja "are" la superficie de la pieza de trabajo en lugar de cortar, lo que acelerará el desgaste del flanco. Para el varillaje de 5 o 4 ejes, si la vida útil de los segmentos de tres ejes se calcula por separado, se debe eliminar el tiempo sin corte durante el accionamiento del varillaje; de lo contrario, las estadísticas de vida se distorsionarán.
Estrategias de enfriamiento y lubricación
El procesamiento de aleaciones de aluminio generalmente utiliza lubricación de cantidad mínima (MQL) o corte en seco. Los fluidos de corte solubles en agua pueden hacer que las virutas de aluminio se expandan, dificulten la eliminación de las virutas y corroan fácilmente la pieza de trabajo. Cuando se utiliza MQL, se recomienda una presión de boquilla de 5 a 8 bar para una cobertura precisa de la zona de corte. Si la pieza de trabajo es una pieza de paredes delgadas o una estructura que se deforma fácilmente, un enfriamiento insuficiente provocará una deformación térmica, lo que provocará desviaciones dimensionales inestables y acortará indirectamente la vida útil efectiva de la herramienta, porque el operador se detendrá con frecuencia para medir y reponer la herramienta.
Selección de geometría y recubrimiento de herramientas.
La herramienta con ángulo de ataque positivo (12°–20°) es adecuada para fresado puro y eliminación suave de virutas; El ángulo de ataque negativo mejora la resistencia del filo y es adecuado para cortes interrumpidos. En términos de recubrimiento, el recubrimiento DLC (carbono similar al diamante) tiene un coeficiente de fricción bajo en el procesamiento de aluminio y reduce significativamente el BUE; El recubrimiento AlTiN tiene mayor dureza y es adecuado para aleaciones de aluminio que contienen silicio (como A380). Una vez que se desprenda la integridad del recubrimiento, la temperatura local aumentará bruscamente y la vida útil disminuirá drásticamente. Por lo tanto, es necesario inspeccionar la adherencia del recubrimiento de las herramientas de corte antes de almacenarlas.
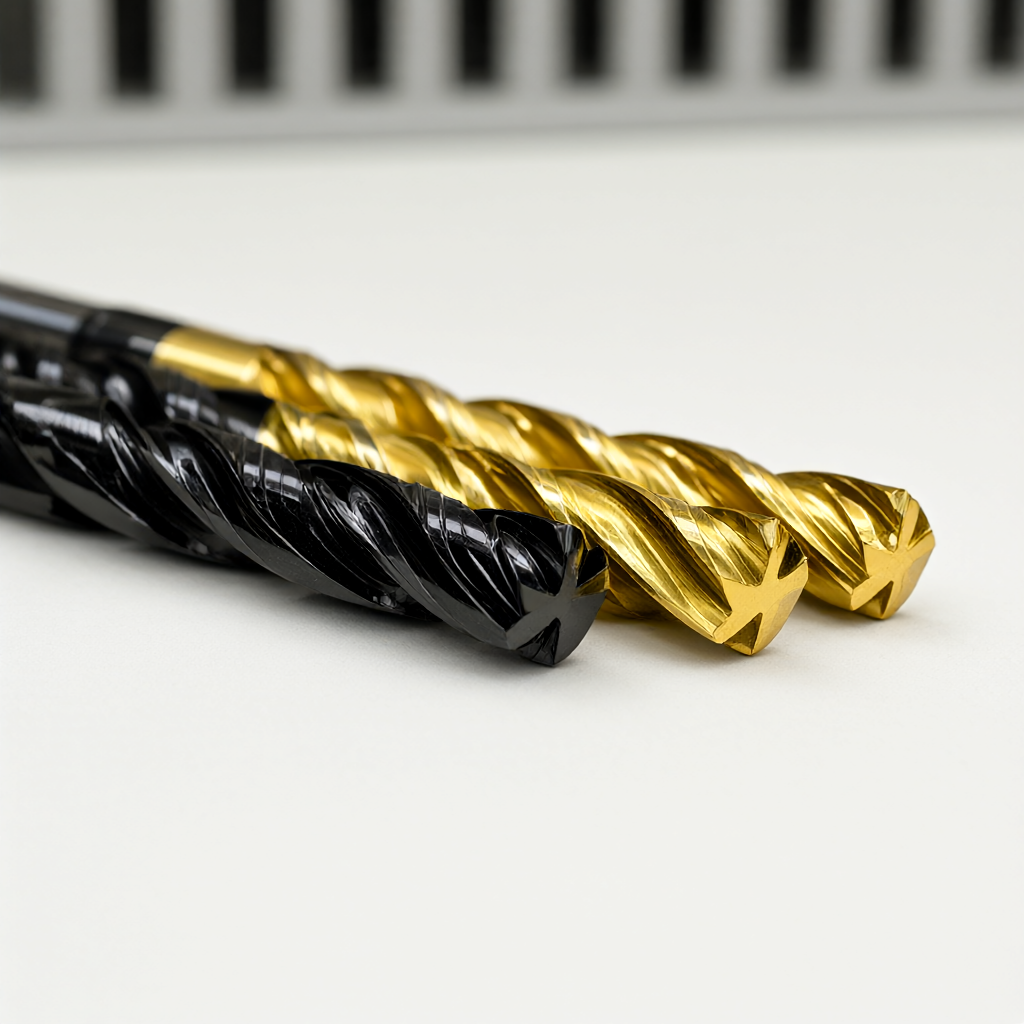
Cálculo de frecuencia de cambio de herramienta y modelo de programación de producción en mecanizado de tres ejes.
Establecer una base de datos de vida útil de la herramienta.
La frecuencia de los cambios de herramientas no debe basarse en conjeturas, sino en datos históricos. Se recomienda establecer una tabla de vida basada en "grado del material × modelo de herramienta × condiciones de trabajo típicas". Por ejemplo: 6061-T6, fresa de carburo D10 de 3 dientes, Vc 400 m/min, fz 0,18 mm/z, fresado de desbaste, vida media medida de 45 a 55 piezas. Los datos deben cubrir las tres etapas del corte de prueba de la primera pieza, el lote intermedio y la pieza final, y la mediana se utiliza como base para la programación de la producción.
Introducido durante la programación de producción.Factor de seguridad 0,8: Si la vida estimada es de 50 piezas, se dispondrá una inspección de cambio de herramienta cada 40 piezas procesadas. Esto evita que la última pieza se deseche debido a un exceso de herramientas y, al mismo tiempo, deja un margen para la entrega. Para pedidos con un tamaño de lote de más de 1000 piezas, se configura un nodo de inspección de herramientas de tamaño completo (incluida la medición del desgaste de flanco) cada 200 piezas.
Criterios de evaluación del desgaste de herramientas.
El cambio de herramienta no se puede juzgar simplemente por "el sonido se vuelve más fuerte" o "la superficie se vuelve blanca". Los estándares cuantitativos son los siguientes:
- Desgaste de flanco VB ≤ 0,2 mm: continuar usándolo y volver a inspeccionar cada 50 piezas.
- VB 0,2–0,3 mm: Uso degradado, solo se permite el semiacabado antes del fresado de acabado, no para uso superficial final.
- VB ≥ 0,3 mm o se produce desconchado: deséchelo inmediatamente y está prohibido reelaborarlo y luego utilizarlo en superficies de dimensiones críticas.
- La rugosidad de la superficie Ra excede el límite superior del dibujo (como deterioro de Ra0.8 a Ra1.2): Incluso si VB no excede el estándar, la herramienta debe cambiarse porque la adhesión microscópica ha afectado la apariencia.
Comparación de diferentes soluciones de herramientas en el mecanizado de tres ejes de aleaciones de aluminio
Al seleccionar un modelo, se debe lograr un equilibrio entre longevidad, costo y calidad de procesamiento. La siguiente es una comparación de dos soluciones típicas, adecuadas para la producción en masa de piezas de aluminio 6061:
| Dimensiones de contraste | Opción A: Revestimiento de carburo + DLC, ángulo de desprendimiento positivo de 3 dientes | Opción B: Acero de alta velocidad + sin recubrimiento, ángulo de ataque negativo de 4 dientes |
|---|---|---|
| Materiales aplicables | 6061, 7075, A380 y otras aleaciones generales que contienen aluminio y silicio | 5052, 1050 y otros aluminio puro o aluminio blando, piezas estructurales de baja resistencia |
| Vida típica (6061 desbaste) | 800–1500 m de longitud de corte o 300–600 piezas | Longitud de corte de 200 a 400 m o de 80 a 150 piezas |
| Costo compartido por herramienta | Menor (larga vida, entre 0,15 y 0,3 yuanes/pieza después de la amortización) | Mayor (vida corta, alrededor de 0,4 a 0,8 yuanes/unidad después de la amortización) |
| Límite superior de calidad de la superficie | Ra0,4–0,8 μm, no es fácil de adherir, con una apariencia muy consistente | Ra0,8–1,6 μm, propenso a BUE, que requiere limpieza frecuente |
| Efecto de la frecuencia de cambio de herramienta | Inspección cada 200 piezas, tiempo de inactividad mínimo | Inspeccionar cada 50 piezas, lo que interfiere con el ritmo del lote. |
| Sugerencias para escenarios aplicables | Pedidos con grandes cantidades, altos requisitos de apariencia y plazos de entrega ajustados | Componentes internos de bajo volumen, sin apariencia y sensibles al costo |
Si el pedido requiere Ra0,4 μm y el tamaño del lote supera las 500 piezas, la opción A es mejor en términos de costo general y consistencia de apariencia; si se trata de un prototipo de producción de prueba o de una pieza estructural interna, la opción B acepta una mayor frecuencia de cambios de herramienta a cambio de una reducción en los costos de adquisición de herramientas. Las estrategias de uso mixto (B para fresado desbaste, A para fresado fino) también son métodos de optimización comunes, pero el margen dimensional del proceso de entrega debe controlarse estrictamente.
Puntos clave del control y la aceptación de la consistencia de las herramientas en la producción en masa
Inspección de proceso y confirmación del primer artículo.
Cuando la frecuencia de los cambios de herramienta es alta, el mayor riesgo es "no recalibrar la herramienta después de cambiarla", lo que resulta en una desviación de la configuración de la herramienta en la dirección Z. Después de cada cambio de herramienta, se debe realizar la calibración de la barra de herramientas del eje Z y el error se controla dentro de ±0,02 mm. El primer proceso de confirmación del artículo debe incluir: inspección visual del desgaste de la herramienta, medición Ra de la rugosidad de la superficie (se recomienda un medidor de rugosidad portátil y se toma el promedio de las mediciones de tres puntos) e inspección por muestreo de tres coordenadas de dimensiones clave. Si el Ra o el tamaño de la primera pieza está fuera de tolerancia, es necesario revisar si la vida útil de la herramienta ha alcanzado un punto crítico o una falla de enfriamiento.
Inspección completa del envío y trazabilidad de la calidad.
Para las piezas de apariencia, la rugosidad microscópica causada por el desgaste de la herramienta es difícil de detectar a simple vista, pero aparecerá como "piel de naranja" o diferencia de color después de pulverizar o anodizar. Por lo tanto, es necesario realizar una inspección del 100 % del brillo o la rugosidad de las superficies de apariencia clave antes del envío. Establecer un sistema de trazabilidad de lotes de herramientas: cada herramienta tiene un código confiable que registra su longitud de corte, tiempo de reemplazo y lote de piezas de trabajo correspondiente. Cuando los clientes se quejan de defectos en la superficie, el lote de herramientas específico y el estado de desgaste se pueden localizar rápidamente para evitar desechar todo el lote.
Lista común para evitar fallas
- Pasivación de herramientas: utilice un microscopio metalográfico para inspeccionar aleatoriamente el filo antes del almacenamiento. Las herramientas con un radio de pasivación superior a 10 μm deben pulirse o desecharse.
- Pelado del revestimiento: Al transportar y almacenar cuchillos, deben colocarse en posición vertical para evitar chocar entre sí; utilice ventosas en lugar de alicates de punta fina al manipularlos.
- La descarga de virutas está bloqueada: las virutas de aluminio se enredan fácilmente. Sople automáticamente las virutas cada 20 piezas o agregue una acción de elevación de cuchilla en el programa.
- Deriva de ajuste de la herramienta: el error térmico en la dirección Z de la máquina herramienta debe compensarse después de 30 minutos de calentamiento. Reiniciar la herramienta después de cambiarla puede eliminar el 90% de la desviación de la dirección Z.
Preguntas frecuentes: Preguntas frecuentes sobre la vida útil de la herramienta en el mecanizado de tres ejes de aleaciones de aluminio
¿Con qué frecuencia es necesario cambiar de herramienta al procesar aleaciones de aluminio?
No hay un tiempo fijo, hay que juzgarlo según la longitud de corte o el número de piezas. Por lo general, el desgaste del flanco de la herramienta de carburo alcanza entre 0,2 y 0,3 mm o la herramienta debe reemplazarse cada 300 a 500 piezas mecanizadas (dependiendo de Vc y fz). Se recomienda establecer una tabla de vida y programar la producción según un factor de seguridad de 0,8.
¿Cuánto más dura una herramienta recubierta con DLC que una recubierta normal?
En condiciones de fresado fino 6061, la vida útil del recubrimiento DLC suele ser entre un 30% y un 50% más larga que la del recubrimiento TiN ordinario debido a su bajo coeficiente de fricción y su fuerte antiadherencia. Sin embargo, el precio es relativamente alto, por lo que las decisiones deben tomarse basándose en la asignación de costos por pieza, en lugar de simplemente mirar el precio unitario de la herramienta.
La frecuencia de cambio de herramientas es demasiado alta, lo que provoca retrasos en la entrega. ¿Cómo optimizar?
Primero, verifique si Vc/fz excede el rango recomendado de la herramienta; en segundo lugar, confirme si el enfriamiento es efectivo; finalmente, considere adoptar la estrategia de "división gruesa y fina", utilizando acero barato de alta velocidad para la sección de desbaste de alto desgaste y carburo de alto rendimiento para la sección de fresado fino, de modo que el ritmo general sea más estable.
¿Cómo determinar rápidamente si la herramienta se ha desgastado más allá del límite?
El método más sencillo: medir el desgaste del flanco VB (microscopio o medidor de desgaste); El método más rápido: procesar 3 muestras, medir Ra y dimensiones críticas. Si Ra se deteriora en más de 0,2 μm o el tamaño excede la tolerancia en un 50%, cambie la herramienta inmediatamente. No se recomienda juzgar basándose únicamente en la sensación de corte.
¿Cómo se utilizan los datos de vida útil de las herramientas para cotizaciones y recomendaciones DFM?
Incorpore el costo compartido de una sola herramienta (precio total de la herramienta ÷ número de piezas de vida) en el modelo de cotización. La etapa DFM recomienda cambiar características con una vida útil corta de la herramienta (como cavidades profundas, fresado interno de diámetro pequeño) a estructuras fáciles de mecanizar, o recomendar que los clientes acepten valores Ra más altos para equilibrar el costo y el tiempo de entrega.
Conclusiones y recomendaciones de acción.
La gestión de la vida útil de la herramienta del mecanizado de tres ejes de aleación de aluminio es esencialmente una colaboración tetradimensional de "parámetro × herramienta × proceso × datos". Sólo cambiando la herramienta de "basada en la experiencia" a "basada en datos" podemos reducir el costo unitario y estabilizar el tiempo de entrega sin sacrificar la calidad de la apariencia. Si está evaluando el costo de la herramienta y el riesgo de apariencia de un nuevo plan de producción en masa de piezas de aluminio, puede enviarnos los dibujos y el tamaño del lote. Con base en la base de datos de procesamiento real de 72 equipos CNC, brindaremos sugerencias de selección de herramientas específicas y predicciones de vida útil, y cooperaremos con la optimización DFM para garantizar que la consistencia del lote y la calidad de la apariencia se encuentren dentro del rango predecible. No dude en enviar dibujos 2D/3D para obtener una cotización detallada que incluya el costo compartido de la herramienta.



