





En el campo de la fabricación de precisión,Tolerancias de mecanizado CNC de tres ejesEs el indicador central que determina si una pieza puede pasar las pruebas funcionales y de ensamblaje. Para los ingenieros y adquisiciones, comprender las tolerancias predeterminadas de ISO 2768 y el sistema de calificación de TI puede reducir significativamente el costo de prueba y error. El fresado de tres ejes normalmente puede alcanzar tolerancias generales de ±0,05 mm a ±0,1 mm. En condiciones bien controladas, con accesorios de precisión e inspección en línea, se puede lograr de manera estable el requisito de alta precisión de ±0,01 mm. Basado en la práctica de producción, este artículo explica en detalle los estándares de tolerancia CNC de tres ejes, los factores que influyen y los métodos de aceptación para ayudarlo a evitar riesgos de procesamiento durante la etapa de diseño.
Análisis del sistema de grados de tolerancia de mecanizado CNC de tres ejes.
Cuanto menor sea la tolerancia, mejor. Tolerancias demasiado estrictas aumentarán significativamente los costos de procesamiento y las tasas de desperdicio. Los estándares de la industria generalmente hacen referencia a ISO 286-1 o GB/T 1804 para su clasificación. En el fresado CNC de tres ejes, las zonas de tolerancia comunes se dividen de la siguiente manera:
- Clase IT12 (tolerancia floja): Adecuado para piezas estructurales o superficies no coincidentes, el error dimensional lineal generalmente se controla dentro de ±0,5 mm.
- Grado IT9-IT10 (tolerancia media): El rango de capacidad de procesamiento predeterminado del CNC de tres ejes. La tolerancia dimensional lineal es mayoritariamente de ±0,1 mm, lo que es adecuado para la mayoría de los conectores mecánicos.
- Nivel IT7 (tolerancia de precisión): Requiere accesorios de precisión y compensación de herramientas, la tolerancia lineal puede alcanzar ±0,05 mm o más y se utiliza a menudo para superficies de contacto y superficies de referencia.
- Nivel IT6 e inferior (alta precisión): Cerca del nivel de ±0,01 mm, que requiere talleres con temperatura constante, herramientas preajustadas e inspecciones dimensionales frecuentes, adecuado para piezas estructurales clave en aplicaciones médicas y de aviación.
Cabe señalar que el mecanizado CNC de tres ejes se dirige principalmente a las tres direcciones lineales de X, Y y Z. Si la pieza involucra tolerancias geométricas como pendiente, forma de arco o verticalidad, la dificultad de control es mayor que la de las dimensiones lineales y los requisitos de tolerancia geométrica (GD&T) deben marcarse por separado.
Factores clave que afectan la precisión de la tolerancia CNC de tres ejes
Para el mismo dibujo, el rendimiento de la tolerancia puede diferir varias veces bajo diferentes condiciones de proceso. Los siguientes cuatro factores determinan directamente si la tolerancia puede cumplir con el estándar:
Desgaste de herramienta y compensación de diámetro
Las herramientas se desgastan naturalmente durante el proceso de corte. Si los parámetros de compensación de la herramienta no se actualizan a tiempo, se producirán errores acumulativos en el tamaño de corte real. Por ejemplo, si el diámetro de una fresa se desgasta 0,02 mm, si no se compensa, la pared del orificio o el diámetro exterior se desviará directamente en 0,02 mm. Por lo tanto, la compensación del radio de la herramienta debe realizarse mediante un corte de prueba o una sonda antes del mecanizado.
Deformación de sujeción de la pieza de trabajo
Las piezas de paredes delgadas o ejes delgados sufrirán deformación elástica bajo la fuerza de sujeción del dispositivo. Después de soltar la abrazadera, la pieza de trabajo rebota, provocando que el tamaño real se desvíe del valor teórico. Para piezas de aleación de aluminio con un espesor de pared inferior a 1 mm, se recomienda reservar un margen de deformación de 0,05 mm a 0,1 mm al calcular las tolerancias o utilizar un proceso de sujeción segmentado.
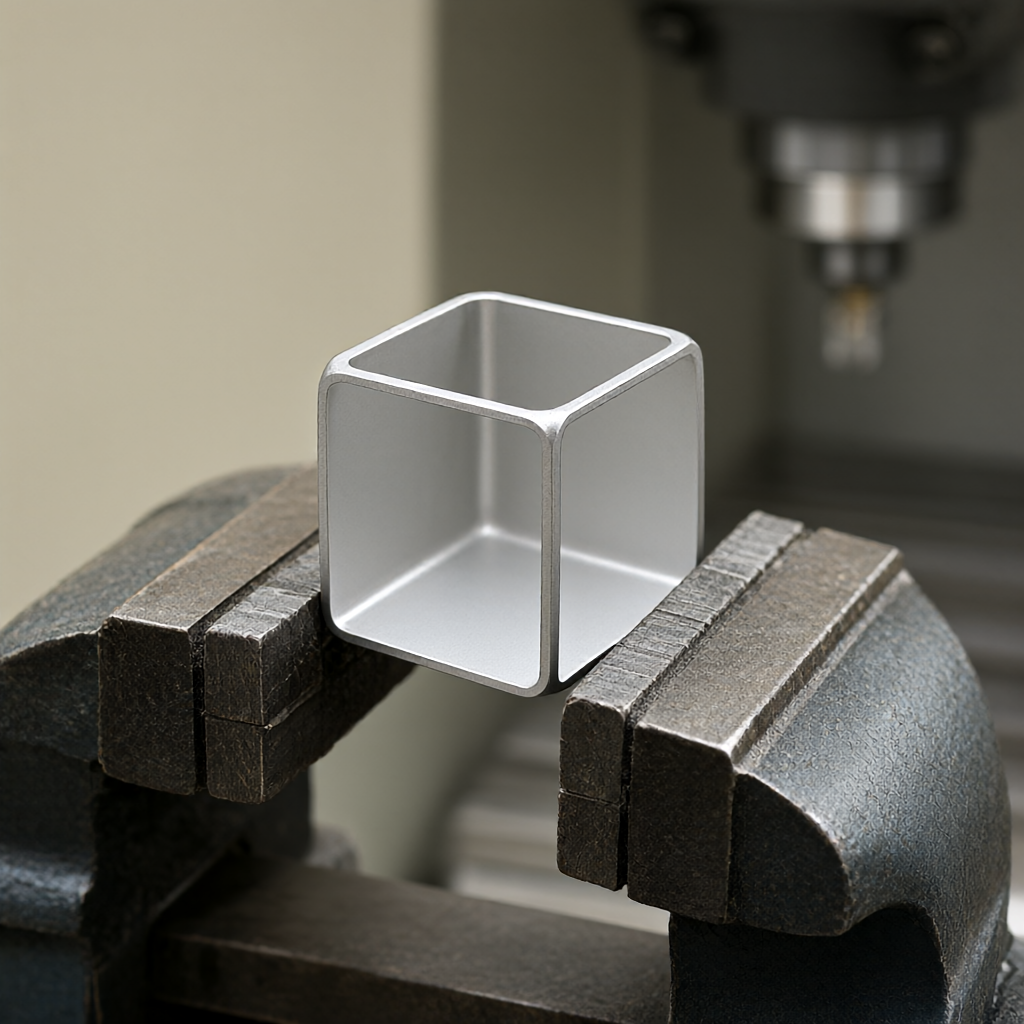
Control de deformación térmica
El calor de corte hace que las guías de la pieza de trabajo y de la máquina herramienta se expandan. En verano o bajo corte continuo a alta velocidad, la deformación térmica puede alcanzar entre 0,01 mm y 0,02 mm. Al procesar piezas de precisión, se recomienda disponer de un tiempo de enfriamiento suficiente de 2 a 4 horas o realizar el acabado final en un ambiente de temperatura constante (20 ± 1 °C).
Propiedades del material y parámetros de corte.
Los diferentes materiales tienen diferente resistencia al corte. Por ejemplo, la aleación de aluminio tiene una fuerza de corte baja, una deformación pequeña y tolerancias fáciles de controlar; mientras que el acero inoxidable 304 tiene un severo endurecimiento por corte, un rápido desgaste de la herramienta y fluctuaciones de tolerancia relativamente grandes. La selección razonable de la velocidad de rotación y el avance para mantener el filo de la herramienta es la base para tolerancias estables.
Comparación de capacidades de tolerancia CNC de tres ejes para materiales comunes
Los diferentes materiales tienen un impacto significativo en la dificultad de alcanzar las tolerancias. La siguiente tabla enumera el rendimiento de tolerancia general y la rugosidad superficial recomendada de materiales comunes bajo mecanizado CNC de tres ejes como referencia en la etapa de diseño:
| Grado de material | Tolerancia lineal general (dentro de 100 mm) | Rugosidad superficial recomendada (Ra) | Dificultades en el control de la tolerancia. |
|---|---|---|---|
| aleación de aluminio 6061 | ±0,02 mm | Ra 0,8-1,6 µm | El material es blando y es fácil hacer que la cuchilla se resbale y se mueva, por lo que es necesario controlar la velocidad de avance. |
| acero calibre 45 | ±0,03 mm | Ra 1,6-3,2 µm | De alta resistencia, la herramienta se desgasta rápidamente y requiere un reemplazo regular de la herramienta. |
| acero inoxidable 304 | ±0,05 mm | Ra 3,2 µm | Mala conductividad térmica, fácil acumulación de virutas, grandes fluctuaciones de tolerancia, que requieren suficiente refrigeración |
| Plástico de ingeniería PEEK | ±0,02 mm | Ra 0,8 µm | El material absorbe humedad y se deforma, y debe almacenarse en un ambiente de temperatura y humedad constante durante 24 horas antes de procesarse. |
Si los requisitos de tolerancia son más estrictos que los valores convencionales de la tabla, se recomienda marcar claramente "mecanizado de precisión" o especificar la tolerancia geométrica en el dibujo, y confirmar con la fábrica de procesamiento de antemano si es necesario utilizar un varillaje de cinco ejes o tecnología compuesta de torneado y fresado.
Método de detección de tolerancia de mecanizado CNC de tres ejes
El cumplimiento de las tolerancias debe depender de datos de medición rastreables. Los métodos de detección comunes incluyen:
- Máquina de medición de coordenadas (MMC): La precisión puede alcanzar ±0,002 mm, que es el estándar de oro para la aceptación de piezas de precisión. Adecuado para detectar tolerancias geométricas complejas, como planitud y coaxialidad.
- Instrumento óptico de medición de imágenes.: Medición sin contacto, adecuada para materiales frágiles o piezas de paredes delgadas para evitar errores dimensionales causados por la fuerza de contacto.
- Medidor de altura y calibrador: La inspección dimensional convencional, precisión ±0,01 mm, debe calibrarse utilizando un bloque estándar y solo es adecuada para la inspección aleatoria de grandes lotes de piezas regulares.
- medidor de rugosidad: La calidad de la superficie afecta directamente la fricción del ensamblaje y el rendimiento del sellado y debe probarse de acuerdo con los estándares GB/T 1031.
En la producción en masa, se recomienda implementar un control de tres niveles: "inspección de tamaño completo del primer artículo + inspección de proceso + inspección de muestreo de envío". CMM debe inspeccionar completamente la primera pieza antes de poder realizar el procesamiento posterior para evitar errores sistemáticos.
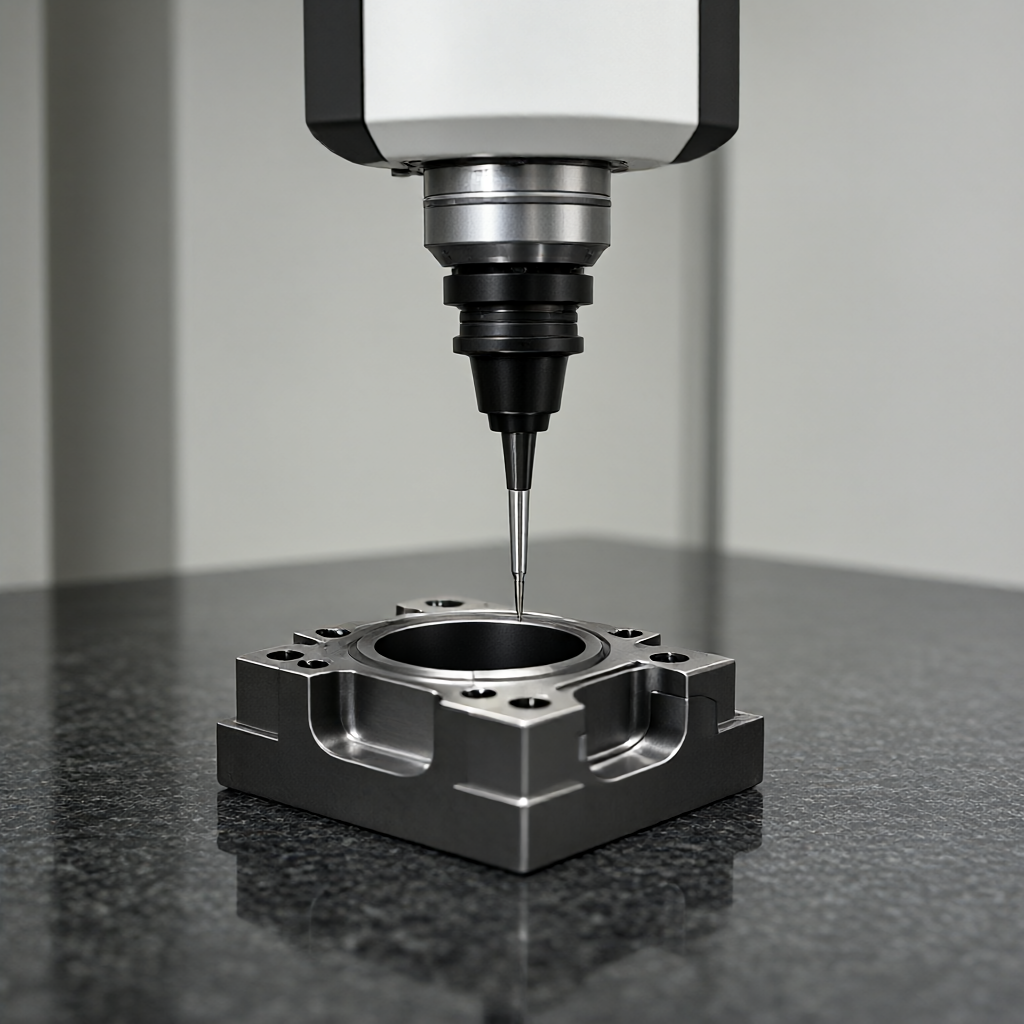
Especificaciones de diseño y marcado para estándares de tolerancia CNC de tres ejes.
El etiquetado irregular en los dibujos es la razón principal de tolerancias excesivas y mayores costos de comunicación. Se deben seguir los siguientes puntos:
Definir niveles de tolerancia predeterminados: Si la tolerancia específica no está marcada, el estándar predeterminado (como GB/T 1804-m o ISO 2768-m) debe indicarse en la barra de título del dibujo para evitar el procesamiento de acuerdo con la "tolerancia media general" predeterminada, lo que resulta en un ajuste demasiado flojo.
Las dimensiones clave están marcadas individualmente: Para dimensiones clave, como superficies de contacto, orificios para pasadores de ubicación y superficies de sellado, las zonas de tolerancia se deben marcar por separado (como Ø20 H7, Ø20 k6) y no se puede confiar en las tolerancias predeterminadas. Las tolerancias de montaje deben calcularse de acuerdo con el estándar GB/T 1800 para garantizar que el espacio o interferencia mínimo cumpla con los requisitos funcionales.
Anotación de tolerancia geométrica (GD&T): El CNC de tres ejes es bueno para controlar las dimensiones lineales, pero tiene un control débil sobre las tolerancias geométricas como la posición y la redondez. Por ejemplo, el requisito de coaxialidad de dos orificios es de 0,05 mm. Controlar simplemente la tolerancia lineal de cada orificio no puede garantizar que la referencia de coaxialidad deba marcarse por separado.
Evite tolerancias estrictas: Marcar ±0,01 mm en la superficie que no es de ajuste y en la superficie que no es de sellado no tiene sentido y aumentará significativamente el tiempo de procesamiento y la tasa de desechos. Siguiendo el principio de “la función primero, económica y razonable”, las dimensiones no críticas se reducen a ±0,1 mm o incluso más.
Estrategia de optimización e investigación de anomalías de tolerancia de CNC de tres ejes
Cuando las tolerancias en la producción en masa continúan desviándose del estándar, solucione el problema de acuerdo con la siguiente lógica:
- Comprobación del estado de la herramienta: Mida el diámetro real de la herramienta después del desgaste y actualice los parámetros de compensación de la herramienta. Para las herramientas de carburo, se establece una cuenta de gestión de la vida útil de la herramienta y el reemplazo o reparación de la herramienta es obligatorio cada 100 piezas procesadas.
- Método de sujeción optimizado: Para piezas de paredes delgadas, utilice métodos de sujeción de baja tensión (como abrazaderas neumáticas, almohadillas de esponja), afloje las abrazaderas y espere de 5 a 10 minutos antes de terminar para permitir que la pieza de trabajo se recupere elásticamente antes de terminar.
- Compensación de deformación térmica: Registre las reglas de cambio dimensional bajo diferentes temperaturas ambiente y establezca un modelo de compensación térmica. Deje que la pieza de trabajo repose en un ambiente de temperatura constante durante al menos 2 horas antes de terminar.
- Ajustes de programas y procesos.: Reduzca la cantidad de corte posterior para el acabado (se recomienda 0,1 mm-0,2 mm) y reduzca la velocidad de avance para mejorar la calidad de la superficie y la estabilidad dimensional. Para piezas con cavidades profundas, organice la secuencia de corte de manera razonable para evitar deformaciones causadas por la concentración de tensiones.
A través de la investigación sistemática anterior, la mayoría de las anomalías de tolerancia del CNC de tres ejes se pueden localizar y resolver en 48 horas, evitando que se deseche todo el lote.
Preguntas frecuentes
¿Cuáles son las tolerancias predeterminadas para el mecanizado CNC de tres ejes?
Si el dibujo no está marcado, GB/T 1804-m (precisión media) o ISO 2768-m generalmente se implementa de forma predeterminada, y la tolerancia dimensional lineal es aproximadamente de ±0,1 mm a ±0,2 mm en el rango de 0,5 mm a 1 mm. Sin embargo, se recomienda que los estándares predeterminados estén claramente marcados en los dibujos para evitar ambigüedades.
¿Puede el CNC de tres ejes alcanzar de manera estable una tolerancia de ±0,01 mm?
Poder. En un taller de temperatura constante, utilizando accesorios de precisión e inspección en línea, el CNC de tres ejes puede lograr una tolerancia de alta precisión de ±0,01 mm. Sin embargo, cabe señalar que esta precisión es sensible al desgaste de la herramienta y a la deformación térmica, por lo que es necesario aumentar la frecuencia de inspección y la gestión de la vida útil de la herramienta.
¿La rugosidad de la superficie afecta las tolerancias?
La rugosidad de la superficie (Ra) no afecta la tolerancia dimensional, pero sí afecta la fricción del ensamblaje, el sellado y la vida a fatiga. Una rugosidad grande (Ra>3,2 μm) hará que el espacio real de la superficie de contacto se haga más grande. Se recomienda marcar en los dibujos tanto la tolerancia dimensional como los requisitos de rugosidad.
¿Cuáles son las diferencias entre las tolerancias CNC de tres ejes para acero inoxidable y aleaciones de aluminio?
La aleación de aluminio tiene una fuerza de corte pequeña, una gran deformación y tolerancias fáciles de controlar (±0,02 mm); El acero inoxidable tiene una conductividad térmica deficiente, es fácil de endurecer y tiene fluctuaciones de tolerancia ligeramente mayores (±0,05 mm). Al mecanizar acero inoxidable, es necesario utilizar herramientas afiladas y suficiente refrigerante para controlar la deformación térmica y la acumulación de filo.
¿Cómo elegir el estándar de tolerancia apropiado?
Seleccione según la función de la pieza: elija el grado IT6-IT8 (±0,01-0,05 mm) para la superficie de contacto; elija el grado IT10-IT12 (±0,1-0,5 mm) para la superficie estructural que no se ajusta. Evite imponer tolerancias estrictas en dimensiones no críticas para reducir los costos de procesamiento y las tasas de desperdicio.
Conclusiones y recomendaciones de acción.
Los estándares de tolerancia del mecanizado CNC de tres ejes no son parámetros técnicos aislados, sino una ingeniería sistemática de diseño, tecnología, materiales y pruebas. Comprender el sistema de calificación de TI, dominar las propiedades de los materiales y estandarizar las marcas de los dibujos son las claves para controlar los costos de tolerancia y garantizar la calidad. Si tiene necesidades de procesamiento de piezas de precisión, puede consultar nuestras instrucciones del proceso de tratamiento de superficies y el proceso de control de tolerancia. Bienvenido a enviar dibujos y especificaciones técnicas, y nuestro equipo de ingeniería le brindará sugerencias de DFM y cotizaciones detalladas dentro de las 24 horas para ayudarlo a optimizar su diseño y entregar rápidamente piezas de alta precisión.



