





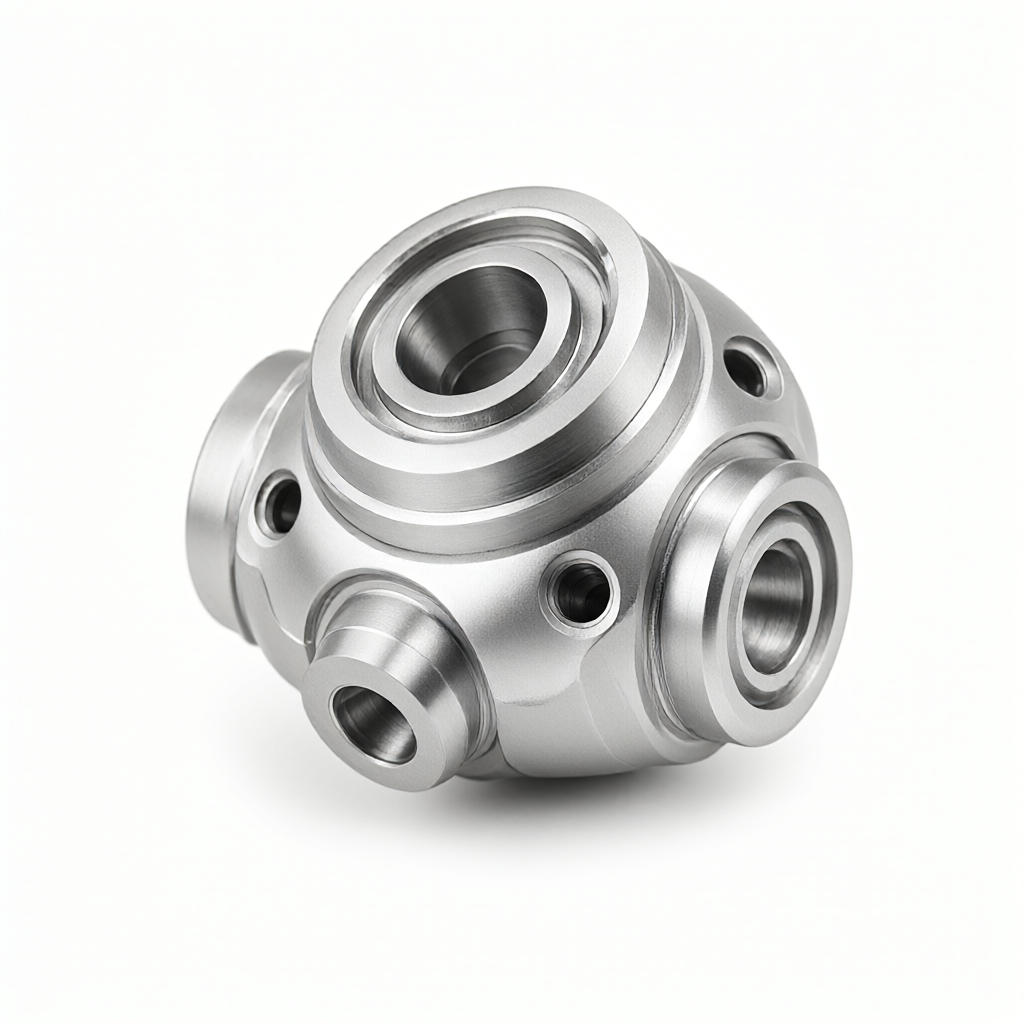
En el diseño de robots colaborativos, brazos robóticos de seis ejes y carcasas reductoras de alta resistencia, la selección de aleaciones de aluminio para las juntas determina directamente la vida útil de toda la máquina y la estabilidad del ritmo. La selección no solo debe considerar el límite elástico, sino que debe considerar de manera integral el límite de fatiga, la resistencia a la fluencia, el control de la deformación de la soldadura y la resistencia de unión del tratamiento de la superficie. Cuando muchos ingenieros seleccionan inicialmente el aluminio 6061 o 7075, a menudo ignoran el efecto de concentración de tensión bajo cargas dinámicas, lo que produce microfisuras en el orificio del asiento del rodamiento esférico después de 100.000 operaciones. El enfoque correcto es calcular la tensión permitida en función del radio de trabajo máximo de la junta, el par máximo y la carga de impacto, y luego hacer coincidir el grado del material y el estado del tratamiento térmico.
For high-speed reciprocating articulated arms, the weight reduction benefits of aluminum alloy are significant. En comparación con las juntas de acero, el peso de la aleación de aluminio se reduce entre un 60% y un 70%, lo que puede reducir en gran medida la inercia del motor de accionamiento y mejorar la velocidad de respuesta. However, the thermal expansion coefficient of aluminum is about 2.3 times that of steel. En el servosistema de circuito abierto y cerrado, la desviación dimensional causada por la diferencia de temperatura afectará directamente la precisión de la posición si no se compensa a través de la estructura. Por lo tanto, el impacto de la conductividad térmica del material y el coeficiente de expansión térmica lineal en el espacio libre de las juntas deben evaluarse simultáneamente durante la etapa de selección del material.
Commonly used aluminum alloys for robot joints are mainly divided into 6000 series (Mg-Si) and 7000 series (Zn-Mg-Cu). La serie 7000 tiene mayor resistencia pero una resistencia a la corrosión ligeramente más débil, mientras que la serie 6000 tiene propiedades generales equilibradas y es fácil de mecanizar. The following is a typical performance comparison of the two core grades:
| Grado/Estado | Resistencia a la tracción (MPa) | Límite elástico (MPa) | Densidad (g/cm³) | Límite de fatiga (MPa) | Principales ventajas | Aplicaciones típicas de juntas |
|---|---|---|---|---|---|---|
| 6061-T6 | 310 | 275 | 2.70 | 103 | Buena procesabilidad, resistencia a la corrosión, soldadura factible. | Soporte sin carga, brazo articulado de carga pequeña, carcasa del sensor |
| 7075-T651 | 570 | 505 | 2,85 | 296 | Alta resistencia, alta rigidez y relación peso, resistencia al desgaste | Brazo articulado de alta resistencia, brida reductora, asiento de rodamiento de alta precisión |
De los datos se puede ver que el límite de fatiga del 7075-T651 está cerca de 300 MPa, que es mucho más alto que los 103 MPa del 6061, lo que significa que bajo cargas alternas, el 7075 puede soportar un factor de seguridad menor. Para uniones donde hay esfuerzos combinados de flexión y torsión, el 7075 es la primera opción. Sin embargo, el rendimiento de soldadura del 7075 es extremadamente pobre. Si la estructura de la unión requiere soldadura láser o remachado, se debe utilizar 6061 o 6082 como material base. Como actualización de alta resistencia del 6061, el 6082-T6 tiene un límite elástico de 270-300 MPa y conserva una buena soldabilidad. Es un compromiso entre resistencia y proceso de fabricación.
Control de deformación y diseño de tolerancia del mecanizado CNC.
El calor generado durante el corte de aleaciones de aluminio puede provocar fácilmente una deformación plástica microscópica, especialmente en brazos articulados de paredes delgadas. La tensión interna residual es un riesgo importante de falla al procesar materiales 7075. En términos de tecnología, se recomienda utilizar corte de múltiples pasadas, controlar el margen de torneado/fresado de acabado en 0,2-0,3 mm, utilizar herramientas de carburo de alta velocidad, girar a 8000-12000 rpm y ajustar la cantidad de avance de acuerdo con la longitud del voladizo. Para brazos articulados con una relación de aspecto superior a 10, se recomienda agregar un tratamiento de envejecimiento intermedio o dejarlo durante más de 48 horas después de completar el procesamiento antes de realizar un pulido fino para liberar la tensión residual.
El diseño de tolerancia debe considerar la deriva térmica. Los orificios de los soportes de rodamientos esféricos generalmente requieren una tolerancia H7 o H8 y una rugosidad Ra 0,8. Si la temperatura ambiente fluctúa ±5°C, el coeficiente de expansión térmica lineal de 7075 es 23,6 μm/(m·K), y una pieza de 100 mm de largo producirá un cambio dimensional de 2,36 μm. Las juntas de precisión deben reservar esta tolerancia en la etapa de diseño o utilizar un ajuste de interferencia para compensar los espacios térmicos durante el montaje. En el mecanizado CNC, el uso de un taller a temperatura constante (20±1°C) puede reducir significativamente las fluctuaciones dimensionales y garantizar la consistencia del lote.
Efecto del tratamiento superficial sobre la fricción y la apariencia de las articulaciones.
Las articulaciones de los robots no sólo requieren resistencia estructural, sino que su apariencia también es la clave para la interacción persona-computadora. La superficie expuesta de la aleación de aluminio es propensa a la oxidación y el coeficiente de fricción es inestable, lo que afecta la vida útil del rodamiento. Los tratamientos comúnmente utilizados incluyen anodizado, oxidación por microarco y recubrimiento PVD. El espesor de la película anodizada suele ser de 15 a 25 μm, la dureza puede alcanzar más de HV300 y la resistencia al desgaste mejora considerablemente. Para piezas móviles de alta frecuencia, se recomienda el anodizado duro (Tipo II/III), con un espesor de película de 25-40 μm y mejor resistencia a la corrosión. La oxidación por microarco genera una capa compuesta de cerámica y metal en la superficie con una dureza de HV600+, adecuada para juntas de alto desgaste.
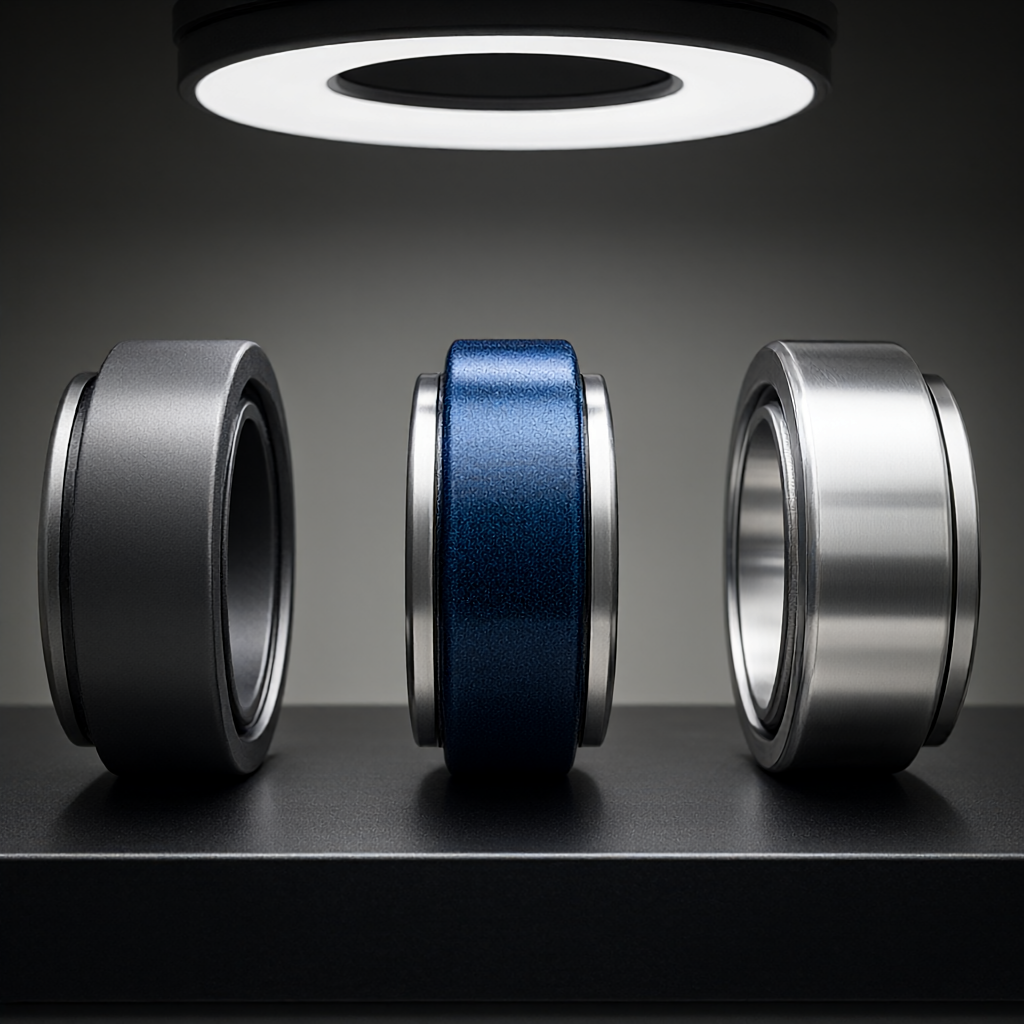
En términos de calidad visual, el alto brillo y la ausencia de rayones son la base de la consistencia del lote. Si se anodiza directamente después del mecanizado, aparecerán líneas de cuchilla que afectarán la apariencia. Se recomienda fresar finamente la superficie visible de la llave a 0,1 mm o utilizar un proceso de pulido electrolítico para lograr un acabado inferior a Ra0,4 μm. La galvanoplastia (como níquel, cromo) aumentará la calidad y el riesgo de corrosión, y rara vez se utiliza en juntas de robots a menos que existan requisitos especiales de resistencia a la corrosión. Antes del tratamiento de la superficie, se requiere un desengrasado y desoxidación estrictos para evitar el pelado debido a una fuerza de unión insuficiente de la capa de película.
Proceso de toma de decisiones de selección y sugerencias de optimización DFM
Los ingenieros deben seguir el proceso de "cálculo de carga → selección de material → verificación del proceso → optimización DFM" al seleccionar. Primero, calcule el momento flector máximo y el par de torsión de la junta para determinar la tensión permitida. Si la tensión permitida es superior a 250 MPa, elija directamente 7075-T651; si está en el rango de 100-250 MPa, 6082-T6 o 6061-T6 pueden cumplir los requisitos, con menor costo y procesamiento más tolerante a fallas. El objetivo de la optimización DFM es evitar la concentración de tensiones en las esquinas cerradas. La unión entre el brazo de la articulación y la brida debe diseñarse con un radio de R3 o superior; el orificio del asiento del rodamiento debe evitar los orificios pasantes y utilizar una estructura de orificio avellanado para reducir el peso y mejorar la rigidez local.
En la producción en masa, la estabilidad de los lotes de materiales es crucial. Al comprar, se debe exigir al proveedor que proporcione un informe sobre la composición química y las propiedades mecánicas de cada lote, y todas las dimensiones críticas deben ser inspeccionadas al 100%. Para carcasas de juntas complejas, se recomienda realizar primero una producción de prueba en lotes pequeños y realizar una prueba de niebla salina (sin óxido rojo durante 48 horas) y una prueba de fatiga (10⁶ ciclos) para verificar la confiabilidad a largo plazo del tratamiento de la superficie. Esto puede hacer avanzar el riesgo de fallas en el campo hasta la etapa de desarrollo y reducir los costos de producción en masa.
Preguntas frecuentes (FAQ)
¿Cómo elegir entre 7075 y 6061 entre articulaciones de robot?
Observe los requisitos de carga y fatiga. Elija 7075-T651 para juntas de alta carga y larga duración; elija 6061-T6 para cargas bajas, soldaduras o juntas sensibles al costo. El 7075 no es soldable y el 6061 se puede soldar con gas o TIG.
¿Es necesario anodizar las juntas de aleación de aluminio?
debe. El aluminio desnudo tiene un alto coeficiente de fricción y es propenso a la corrosión. El anodizado duro (espesor de película superior a 25 μm) puede mejorar significativamente la resistencia al desgaste y a la corrosión, y es un proceso estándar para los asientos de rodamientos esféricos.
¿Cómo controlar la deformación por tensión después del procesamiento 7075?
Se utiliza corte de varias pasadas y el margen de acabado es de 0,2 a 0,3 mm. Después del procesamiento, se deja reposar durante 48 horas para liberar estrés, o se procesa en un taller a temperatura constante y la tolerancia se controla dentro de ±0,01 mm.
¿Se deforma fácilmente el brazo de articulación de paredes delgadas durante el procesamiento CNC?
fácil. pared delgada (



