





黄铜CNC零件导电性能基础与选材逻辑
黄铜定制CNC零件在电气连接、端子及高频信号传输领域应用广泛,其核心价值在于优异的导电性、可加工性与耐腐蚀平衡。主关键词“黄铜定制CNC零件”需首先明确材料牌号差异:常用的H59(含铜59%)与C36000(易切削黄铜)导电率约为35-40% IACS,远低于紫铜(99% IACS),但远高于铝。在精密CNC加工中,H59因成分稳定、切削性能良好,是结构类导电零件的首选;而C36000因含锑、硒元素,切屑呈粉末状,适合大批量走心机加工螺纹件,但导电性略低于H59约5-8%。
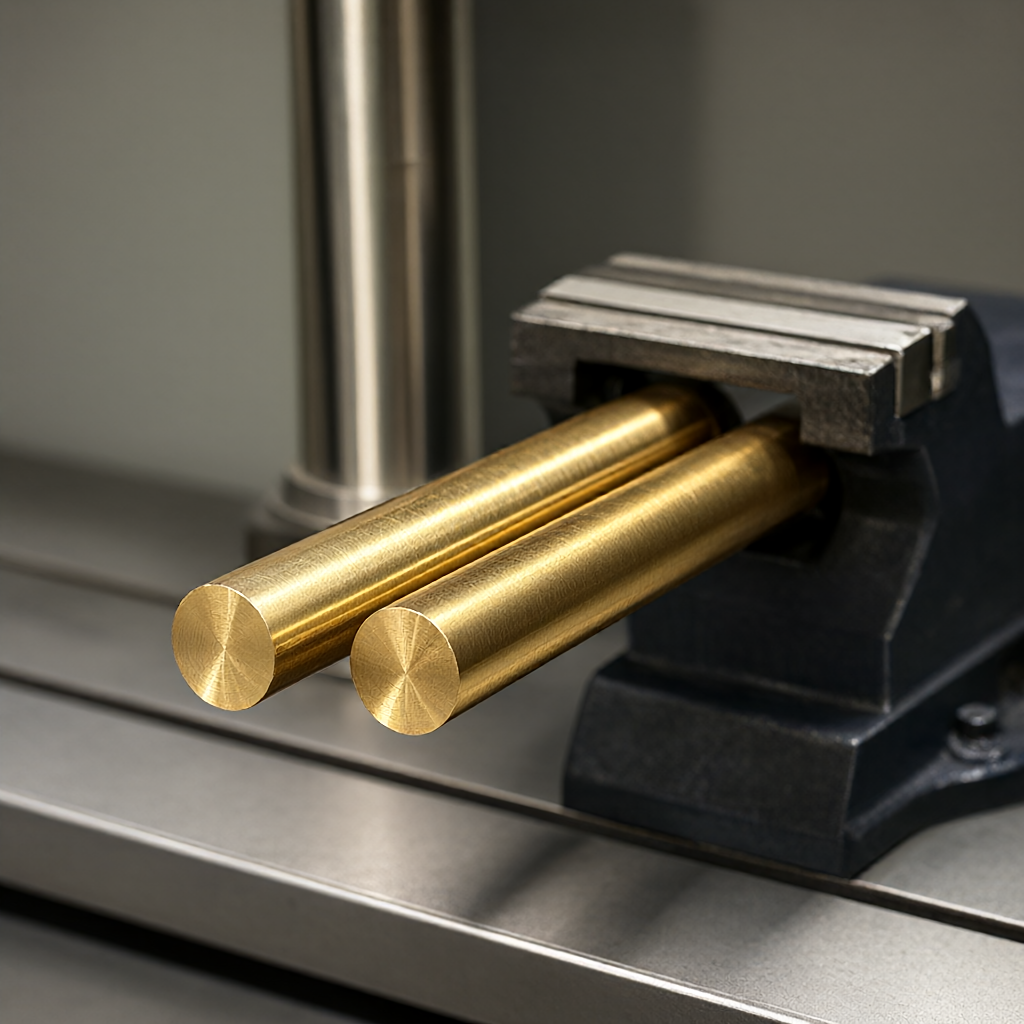
选型关键在于区分“导电”与“导磁”需求。若零件涉及磁路或避免涡流损耗,需选用无氧铜或镍铜合金;若仅作为低电压大电流导电件,黄铜在成本、加工效率与强度(抗拉强度约310-400 MPa)之间提供了更优的工程解。对于有表面光亮与高一致性的批量需求,黄铜基材的铣削表面粗糙度通常可达Ra0.8-1.6μm,经精车或抛光后可达Ra0.4μm,为后续表面防护奠定平整基础。
氧化失效模式与防氧化工艺对比分析
黄铜在大气中易生成碱式碳酸铜铜绿,导致接触电阻升高与外观劣化。防氧化并非单一工艺,而是根据零件服役环境选择化学转化膜、物理隔离膜或镀层。以下是三种主流黄铜CNC零件表面处理方案的工程对比:
| 工艺类型 | 典型膜厚/参数 | 耐盐雾时间 | 导电影响 | 适用场景 |
|---|---|---|---|---|
| 化学钝化 | 膜层无明确厚度,依赖钝化液配比 | 96-168小时 | 极低,保留金属光泽 | 外观要求高、轻度防腐、成本敏感 |
| 镀镍(化学/电镀) | 3-8 μm | ≥500小时 | 中等,镍导电率约为铜65% | 强腐蚀环境、需增强耐磨性 |
| 镀金/银 | 0.5-2.5 μm (金) / 2-5 μm (银) | 银易硫化变黑,金极优 | 优异,金导电率约为铜70% | 高可靠性电信号、高频低阻抗 |
需注意,钝化不增加金属层厚度,对装配间隙无影响,是保持“高光亮面、无刮痕”原始机加工外观的较佳选择;而镀镍虽防腐性强,但会引入氢脆风险(需85℃烘烤48小时去氢),且镍层表面呈银白色,会改变黄铜原有外观特征。
CNC切削参数对导电性能保持的影响
黄铜的导电性高度依赖晶格完整性。过高的切削速度(>300 m/min)与进给率会导致加工硬化层增厚,微裂纹扩展,使局部电阻率上升。在3轴铣削平面与4轴联动加工异形接口时,推荐切削速度Vc控制在180-250 m/min,每转进给量f0.08-0.15 mm/rev。使用硬质合金刀片(C级)配合微量水溶性切削液,可将表面残留应力层控制在5μm以内,避免影响后续镀层结合力。

针对走心机加工小型导电件(如插针、端子),主轴转速可达8000-12000 rpm,需重点监控背轴跳动(≤0.005mm),防止因振动导致的尺寸超差与表面振纹。振纹不仅破坏外观光洁度,更会造成表面微观不平整,增加接触面积不确定性,进而导致导电测试批次一致性波动。
表面光洁度与外观品质管控标准
在批量生产中,外观品质(高光亮、无瑕疵)是验收核心。黄铜件在铣削后通常保留刀纹,若要求镜面效果,需增加研磨工序。我司标准交付件表面粗糙度Ra0.4μm,配合化学钝化后,表面无氧化斑点、无流痕。关键管控节点在于首件确认与制程巡检:使用粗糙度仪实测Rz值,光学显微镜检查表面微观划伤。对于车铣复合件,内孔与端面的过渡圆角需确保R0.5-R1.0mm,避免应力集中导致后续电镀起泡。
防氧化处理前的清洗工序至关重要。CNC切削油残留会阻碍钝化膜均匀附着,导致局部漏膜而腐蚀。标准流程为:超声波脱脂 → 酸洗除油 → 热水漂洗 → 钝化 → 干燥。每一步需记录温度与时间(如酸洗30-60℃,5-10分钟),确保批次间工艺一致性。
检测方法与失效预防策略
导电性检测并非仅看整体电阻,更关注“接触电阻”。对于组装后的端子,采用四线法(Kelvin sensing)测量更准确,消除引线电阻干扰。外观与防护层检测则依赖盐雾试验(参照GB/T 1771或ASTM B117)。若发现边缘部位提前失效,通常是由于CNC加工后未倒角或去毛刺不彻底,导致尖角处钝化膜薄。建议在图纸中明确所有锐边倒角C0.2-C0.5mm,既提升手感,又优化膜层分布。

三坐标测量(CMM)用于验证关键配合尺寸公差(如±0.01mm),防止因尺寸偏大导致接触压力不足而电阻升高。出货前全尺寸检测配合抽检盐雾,形成“尺寸-功能-外观”三重校验闭环,降低终端装配不良率。
常见问题解答
黄铜CNC零件能否进行镜面抛光?
可以。通过砂带抛光或研磨工艺,黄铜表面粗糙度可低至Ra0.2μm,呈现高光亮效果,但需后续钝化保护以防氧化变暗。
镀镍会显著降低黄铜导电性吗?
会有一定影响。镍的电阻率约为黄铜的1.5倍,若零件承担大电流,建议选用镀锡或镀银;仅作为机械保护或轻载导电,镀镍可接受。
最小起订量与打样周期是多少?
支持1件打样,批量订单15-25天可交付。具体交期取决于图纸复杂度、材料备货情况及表面处理工艺排产,提供图纸后可评估。
如何避免黄铜件在存放期氧化发黑?
建议钝化后涂覆微晶蜡或气相防腐蚀剂(VCI)包装,保持环境湿度



