CNC精密加工选材逻辑:铝合金与钛合金的核心差异
在CNC精密制造领域,材料选择直接决定零件的力学性能、成本结构与加工难度。工程师与采购常面临困惑:在强度需求相近时,为何有时选用铝合金(如7075)而非钛合金(如Ti-6Al-4V),反之亦然?这一决策并非单纯比较“强度数字”,而是基于
比强度、切削性能、热稳定性及表面外观一致性的综合权衡。对于批量生产而言,材料的选择更需考虑设备稼动率、刀具寿命与外观品控能力。
力学参数深度对比:比强度与刚度分析
理解材料本质需从基本力学指标入手。以下是两种典型合金在CNC加工态下的关键参数对比:
铝合金 7075-T6 与钛合金 Ti-6Al-4V 力学性能对比
| 性能指标 |
铝合金 7075-T6 |
钛合金 Ti-6Al-4V |
工程意义 |
| 密度 (g/cm³) |
2.8 |
4.43 |
铝比钛轻约37%,适合减重需求 |
| 抗拉强度 (MPa) |
570 |
950 |
钛较为强度更高,承载能力更强 |
| 比强度 (MPa·cm³/g) |
~204 |
~214 |
两者比强度接近,钛仅略优 |
| 弹性模量 (GPa) |
71.7 |
110 |
钛刚度更高,抗变形能力更强 |
| 热导率 (W/m·K) |
120 |
6.7 |
铝散热好,钛易积热,影响刀具寿命 |
数据显示,虽然钛合金的较为抗拉强度约为铝合金的1.6倍,但其密度也高出近60%。因此,当设计核心目标是
轻量化且对刚度有一定要求时,铝合金7075往往是性价比更优的选择;若应用场景涉及
高温环境或极限静压负荷,则必须考虑钛合金的高温强度保持率(铝合金在150°C以上强度显著下降,钛合金在300°C以下性能稳定)。
CNC切削性能差异:加工效率与刀具损耗
材料切削性是CNC成本控制的关键。铝合金与钛合金在切削特性上存在巨大鸿沟,直接影响加工周期与刀具预算。
铝合金切削特点
铝合金切屑软,易粘刀,对排屑要求高。但因其热导率高(约120 W/m·K),切削热易通过切屑带走,刀具温度较低。
- 推荐参数:主轴转速高(可达10,000 rpm以上),进给快,单轴铣削效率极高。
- 刀具选择:硬质合金刀片需选用PVD涂层或无涂层TiAlN,大后角以减小接触面积,避免积瘤。
- 加工风险:粘刀导致表面刀纹粗糙,需优化冷却液浓度与流速,防止“铝泥”刮伤表面。
钛合金切削特点
钛合金属于典型难切削材料。其热导率极低(约6.7 W/m·K),意味着
90%以上的切削摩擦热积聚在刀尖,导致刀具迅速磨损甚至失效。此外,钛的化学活性高,高温下易与刀具材料发生扩散磨损。
- 推荐参数:低速大进给策略(主轴转速通常低于铝合金50%以上),使用最小断屑槽的刀片。
- 刀具选择:必须使用涂层硬质合金(如TiCN、AlTiN),严禁使用高速钢。
- 加工风险:刀具崩刃概率高,需实时监测主轴负载;若进给量不当,易产生“颤振”,影响尺寸精度。
对于批量生产,铝合金的材料利用率与加工效率优势明显,单位工时成本通常仅为钛合金的1/3至1/5。
外观品质与表面处理兼容性
在许多消费电子、机器人关节或医疗植入物场景中,
外观一致性往往比极限强度更影响最终验收。铝合金与钛合金在表面处理工艺上的表现截然不同。
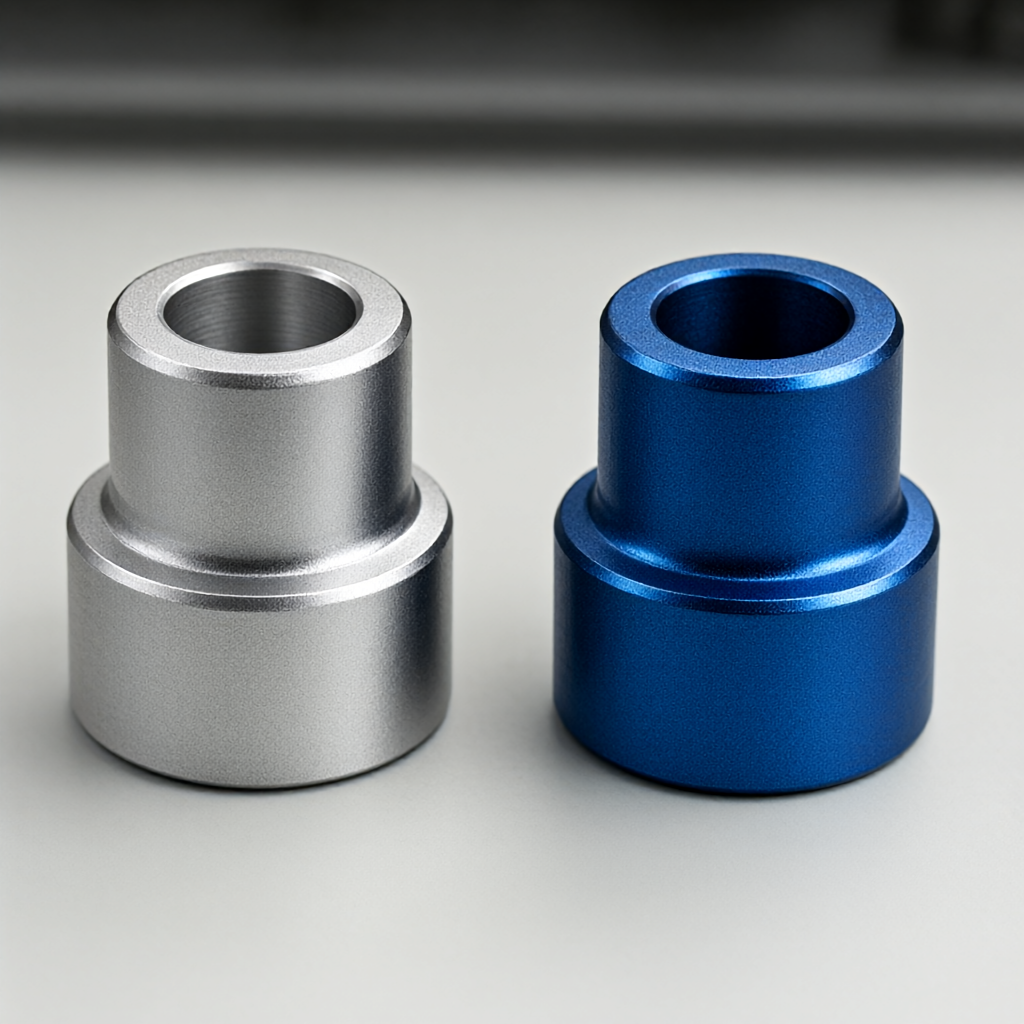 铝钛合金表面处理外观对比
铝合金的表面处理
铝合金氧化膜较薄,阳极氧化颜色可控性强(黑、金、彩氧化),但氧化层多孔,易染色不匀。
- 优势:拉丝、喷砂后光泽度高,易实现镜面效果。
- 劣势:若前处理不当,易出现白斑、黑点等批次差异。
钛合金的表面处理
钛合金氧化膜致密、透明,天然具有耐腐蚀性。
- 优势:化学镀或氧化发色(如蓝色、金色热氧化)颜色均匀且牢固,耐划伤性极佳。
- 劣势:加工表面易产生“加工硬化层”,导致后续抛光困难;喷砂后恢复光泽度较慢。
对于高外观要求零件,若需在批量生产中保持
高光亮面、无刮痕、无瑕疵的一致性,铝合金配合精细的后处理(如电解抛光或镜面抛光)更容易达成严格的CPK值;钛合金则更依赖机加工阶段的最终面处理,对操作员手法与机器刚性要求极高。
成本结构与批量交付周期评估
材料成本只是冰山一角,真正的TCO(总拥有成本)包含毛坯采购、加工损耗、废品率与检测成本。
- 毛坯价格:Ti-6Al-4V棒材价格通常是7075铝材的8-12倍(随市场波动)。
- 加工损耗:铝合金因切削快,单件工时短,模具与设备折旧分摊低;钛合金切削慢,单件工时可能是铝合金的2-4倍。
- 检测成本:钛合金零件通常要求更高的尺寸公差(如±0.005mm),且因热变形大,需预留更长的冷却时间,影响产线节拍。
在15-25天的批量交付周期内,铝合金零件因工艺成熟、材料易得,排产灵活性更高。若项目节点紧张,铝合金方案在供应链稳定性上具有天然优势。
选材决策指南:基于应用场景的推荐
面对具体项目,工程师应依据以下维度进行筛选:
场景一:高强度轻量化结构件
若零件承受高振动、高冲击,且对重量敏感(如无人机臂、机器人执行器),优先选用
Ti-6Al-4V。尽管成本高,但其抗疲劳性能与高温稳定性无可替代。
场景二:高周转率消费电子产品
若产品迭代快、产量大、外观要求高(如3C配件、摄像头模块外壳),优先选用
7075-T6。其低成本、易加工、易外观处理的特点,能显著降低单件成本,缩短上市周期。
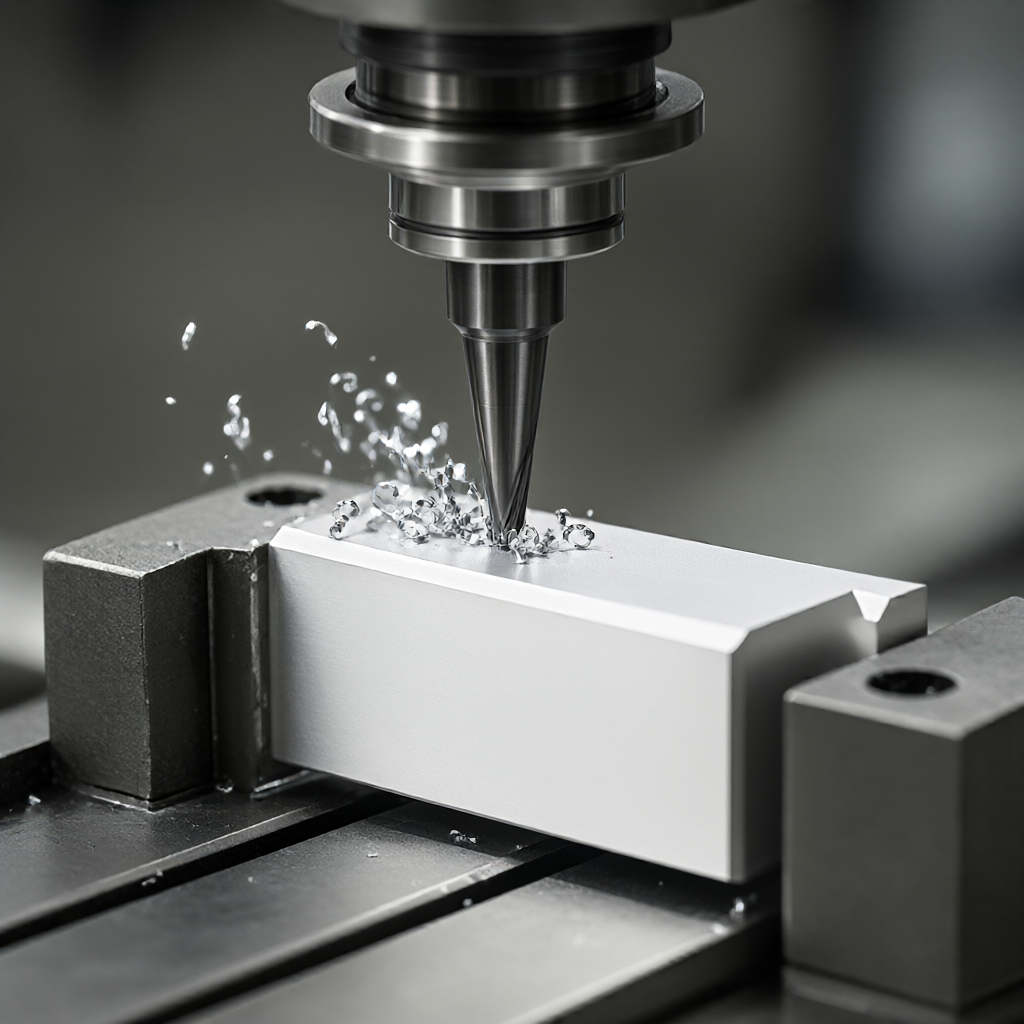 铝合金高效切削加工场景
场景三:医疗植入物
必须选用
纯钛(CP-Ti Grade 4)或Ti-6Al-4V。铝合金不具备生物相容性,严禁用于植入场景。钛合金的耐腐蚀性与无磁性使其成为可靠选择。
 医疗植入物钛合金检测特写
验收标准与检测要点
无论选用何种材料,CNC精密零件的验收需关注以下参数:
- 尺寸精度:关键配合面公差建议控制在±0.01mm以内。
- 表面粗糙度:外观面要求Ra0.4μm以下,通常需增加一次精车或精铣工序。
- 探伤检测:钛合金零件易产生微裂纹,建议对承重部位进行渗透探伤(PT);铝合金主要关注气孔与夹杂,X-ray检测更为有效。
- 材料证明:供应商需提供完整的材质单(Mill Test Certificate),明确合金牌号与热处理状态。
常见问题解答
铝合金7075与钛合金6Al-4V在CNC加工中哪个更容易划伤表面?
铝合金切削时易粘刀,若冷却不当,切屑回弹极易划伤已加工表面。钛合金硬度高,不易划伤,但刀具崩刃可能引起崩口。因此,铝合金更需关注排屑与冷却,钛合金更需关注刀具监控。
在批量生产中,如何确保铝合金零件的外观一致性?
关键在于前处理管控。去除氧化皮与油脂后,统一拉丝或喷砂参数(如砂号、压力、时间)。建议对首件进行阳极氧化试色,确认批次色差在ΔE









