





五轴CNC加工精密轴承套的磨削余量与波动控制
在精密轴承套制造中,五轴CNC加工是平衡复杂几何形状与后续磨削工序的关键前置步骤。工程师常面临的核心矛盾是:如何在粗铣阶段预留足够的磨削余量以消除刀具偏差与热变形,同时避免余量过大导致最终精磨效率下降或尺寸波动超差。本文从工艺路径、材料特性及参数设定三个维度,解析如何通过五轴联动控制将尺寸波动稳定在可控范围内。
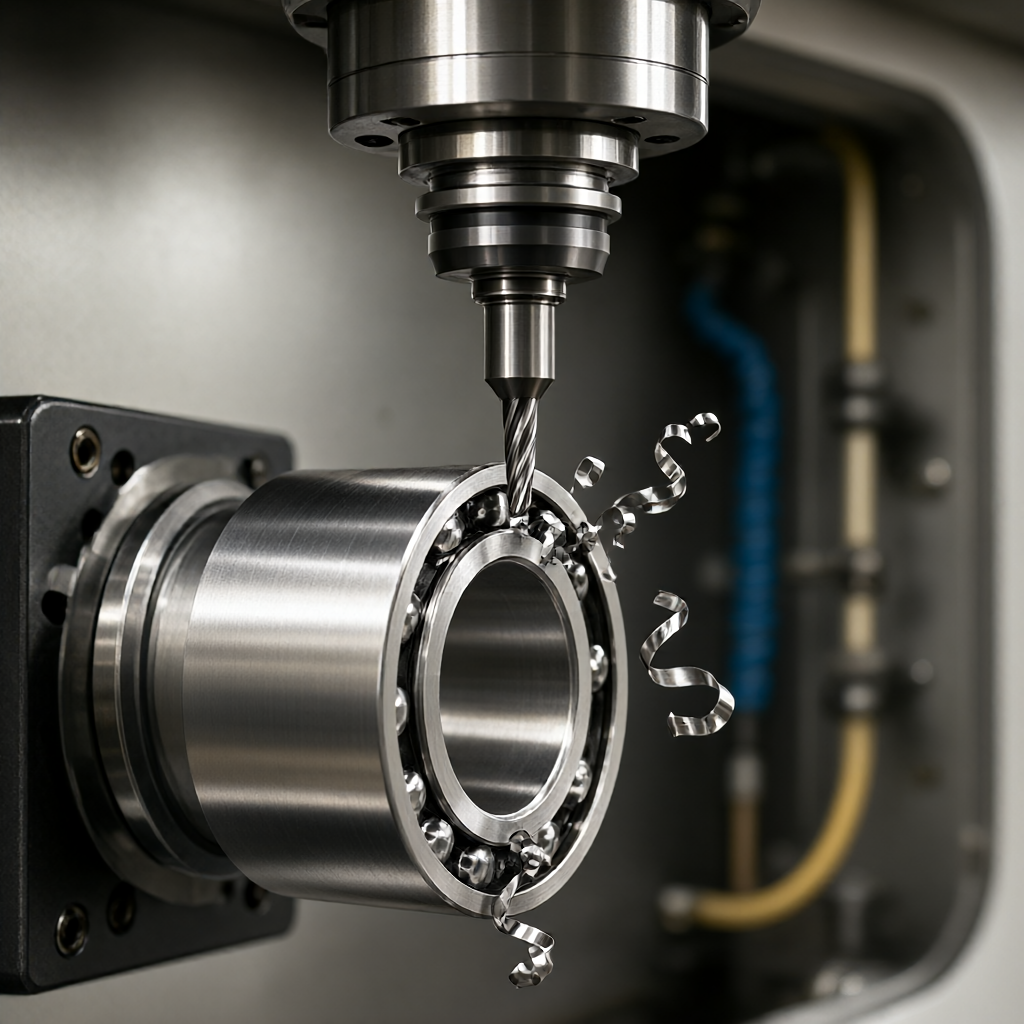
磨削余量预留的工程原则
磨削余量并非“越厚越好”。对于轴承套这类对同轴度和圆度敏感的零件,余量设定需遵循最小化变形风险与最大化磨削效率的平衡原则。
- 最小均匀余量:通常建议外圆表面保留 0.2–0.3 mm 均匀余量。若余量小于 0.15 mm,砂轮可能无法完全覆盖铣削刀纹,导致表面粗糙度 Ra 难以达到 G10 级别。
- 最大允许余量:对于硬质合金或淬火钢材质,余量超过 0.5 mm 会显著增加磨削热,引发热变形,反而放大尺寸波动。
- 非均匀余量风险:若因刀具路径规划不当导致局部余量差异大于 0.1 mm,磨削后易出现“过切”或“欠磨”,直接破坏轴承套的配合精度。
在五轴加工中,利用刀侧刃(Cutter Side)或刀尖(Cutter Tip)策略需明确,避免因姿态角变化导致实际切削深度变化,从而造成余量分布不均。
五轴路径策略与尺寸波动关联
五轴加工的优势在于能始终保持较优切削角度,减少主轴受力与挠曲。但路径策略直接决定残余应力分布,进而影响磨削后的尺寸稳定性。
螺旋插补 vs. 直线插补
对于轴承套的圆弧段,螺旋插补路径通常优于直线插补。直线插补在拐角处易产生微切削量突变,导致局部弹性恢复不一致。螺旋路径保持恒定进给速度,有助于降低表面残余拉应力,使磨削后尺寸波动更小。
姿态角连续优化
采用 B 轴或 C 轴连续联动时,需监控刀具与工件的接触点变化。若姿态角变化过快,刀具刚性等效下降,可能导致实际切削深度偏离理论值 0.02–0.05 mm。建议在关键承力面采用定轴摆五轴(4+1)策略,即每个立面固定姿态角完成铣削,确保单面内余量均匀。
材料热变形与补偿策略
不同材料的导热系数直接影响切削热分布,从而影响磨削前的基准状态。
| 材料牌号 | 热导率 (W/m·K) | 主要变形风险 | 建议五轴铣后磨削余量 |
|---|---|---|---|
| 45# 钢 (淬火后) | ~50 | 切边翘曲 | 0.25 – 0.35 mm |
| SKF52100 轴承钢 | ~25 | 表面氧化层/热应力 | 0.30 – 0.40 mm |
| 7075 铝合金 | ~150 | 刀具崩角导致的微观塑性变形 | 0.15 – 0.20 mm |
对于高碳轴承钢(如 52100),因导热率低,切削区温度高,易产生硬化层。五轴铣削时应采用较小背吃刀量(ap)配合较高转速,控制表层温升。磨削余量需额外增加 0.05 mm 以消除硬化层。
刀具磨损与在线补偿实践
批量生产中,刀具磨损是导致尺寸波动的主要原因。五轴加工中,刀具姿态角不变时,磨损主要沿刀尖径向发生,影响余量分布。
- 砂轮修整频率:磨削阶段,每磨削 10–15 件应修整一次砂轮,保持砂轮锋利度与形状精度。
- 刀具寿命监控:建议通过主轴电流监控判断磨损。当电流上升 5–8% 时,应主动更换刀具或调整补偿值,避免在接近理论余量下限(0.2 mm)时发生崩刀。
- 首件全检:每批次首件必须测量铣后关键尺寸,记录实际余量偏差。若偏差超过 ±0.05 mm,需调整后续批次的铣削补偿值。
磨削工序的工艺参数匹配
五轴铣削的终点质量,直接决定磨削的工艺窗口。若铣削余量过薄或波动大,磨削机被迫采用小进给、高转速,效率降低且易烧伤。
磨削参数设定逻辑
针对五轴铣后余量 0.25 mm 的 52100 钢轴承套,推荐外圆磨削参数如下:
- 砂轮线速度:35–40 m/s,避免高速产生的高温影响组织。
- 工件转速:500–800 rpm,根据直径调整。
- 径向进给量:0.01–0.02 mm/次,分 3–4 次走刀,每次走刀后空走 1–2 转消除热弹性变形。
- 冷却液:必须使用乳化液强力冷却,流量 ≥ 20 L/min,防止磨削烧伤。
通过控制每次进给深度,将单次磨削热密度限制在安全范围内,可显著降低磨后尺寸回弹量,提高批量一致性。
验收标准与质量分析
精密轴承套的验收不仅看尺寸公差,更关注形位公差(同轴度、圆柱度)。
- 尺寸公差:关键配合面通常要求 ±0.005 mm 至 ±0.01 mm。
- 形位公差:同轴度 ≤ 0.01 mm,圆柱度 ≤ 0.005 mm。
- 表面粗糙度:Ra 0.4–0.8 μm(取决于配合类型)。
- 常见失效模式:磨后尺寸超差多源于铣削余量不足;表面条纹(Lobing)多源于五轴铣削时姿态角切换不平滑或机床传动间隙。
建议采用三坐标测量机(CMM)对铣后件进行抽检,重点监控余量均匀性。若发现系统性偏差,需回溯五轴刀具路径参数与机床热补偿数据。
常见问题解答(FAQ)
五轴CNC加工后,磨削余量最少能留多少?
对于大多数金属轴承套,建议最小余量为 0.15 mm。若余量低于此值,砂轮可能无法有效去除铣削刀痕,影响表面质量与尺寸稳定性。
如何减少五轴铣削引起的轴承套热变形?
采用小切深(ap)、高转速(n)策略,并确保充分冷却。对于低导热材料,应降低进给速度(f),延长单次切削时间,控制热输入总量。
五轴加工能否替代部分磨削工序?
在精度要求不高(公差 ±0.02 mm 以上)且表面粗糙度要求较低的场合,五轴精铣可直接作为最终工序,免除磨削。但对于轴承套等高精度配合件,磨削仍是确保尺寸稳定性的必要环节。
批量生产中,尺寸波动增大的首要排查因素是什么?
首要排查刀具磨损状态与机床热漂移。其次检查五轴联动路径中姿态角切换的平滑性,以及磨削砂轮的修整频率是否达标。
铝合金与钢质轴承套,磨削余量设定有何区别?
铝合金导热快,铣削热变形小,余量可设为 0.15–0.20 mm;钢质材料导热慢,易积热,余量通常需 0.25–0.40 mm 以消除热应力与硬化层。
结论与行动建议
五轴CNC加工在精密轴承套制造中,核心价值在于通过优化的路径策略与合理的磨削余量预留,为后续磨削创造稳定的工艺窗口。工程师应基于材料特性、设备状态与刀具寿命,动态调整铣削参数,避免“一刀切”的余量设定。若您正在规划轴承套的生产工艺,或面临磨削后尺寸波动难题,欢迎提供图纸与技术要求,我们可以结合设备能力,为您制定具体的五轴铣削与磨削余量方案,协助缩短打样周期,提升批量一致性。



