





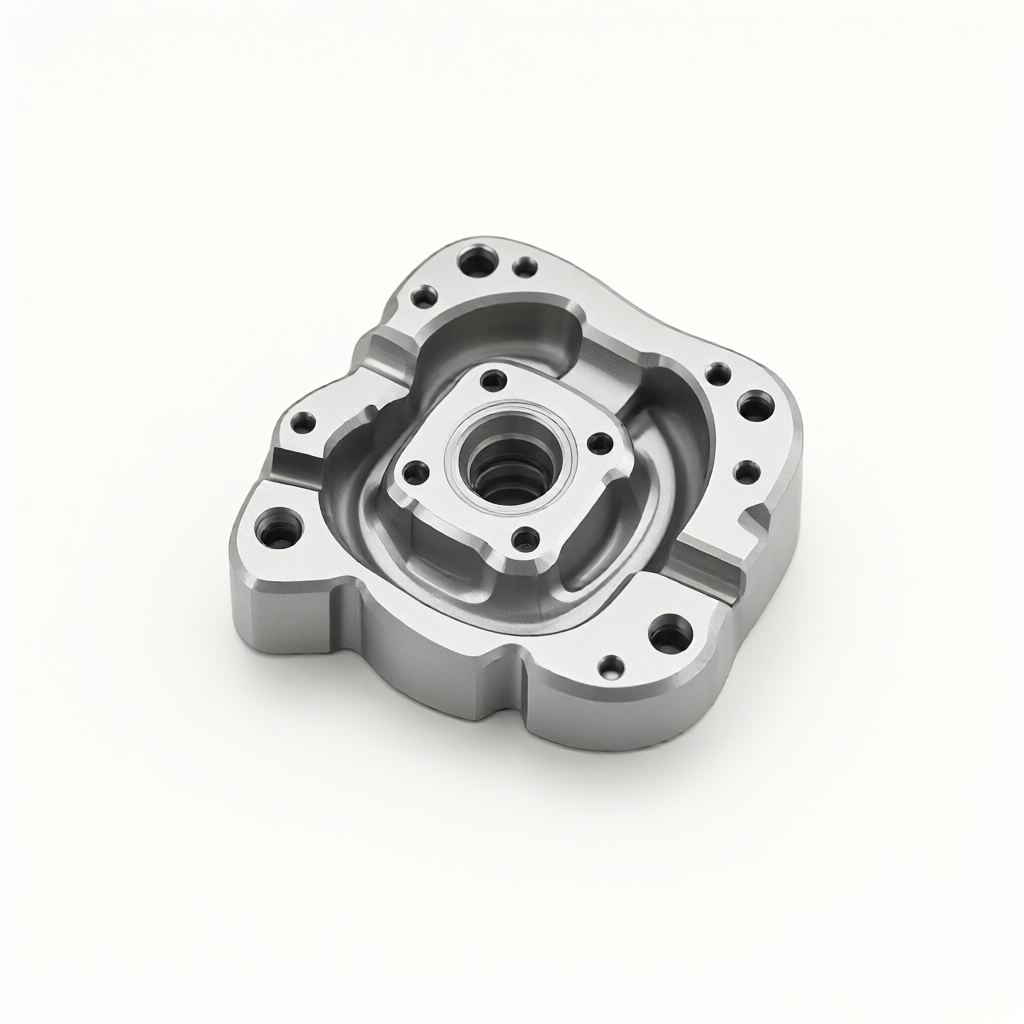
五轴CNC加工医疗腔体的核心工艺挑战
在精密CNC零件定制加工中,五轴CNC加工复杂医疗腔体是应对异形曲面与深腔结构的典型需求。医疗级腔体零件通常要求无菌包材适配、表面无毛刺、无划伤,且尺寸公差控制在±0.01mm以内,表面粗糙度需达到Ra0.4μm或更优水平。由于医疗器件对生物相容性与洁净度的高要求,传统三轴或四轴工艺在处理复杂腔体时,往往存在轴间干涉、刀具路径优化不足、去毛刺效率低等问题。五轴联动加工通过倾斜主轴与摆轴协同运动,能显著改善刀具入射角,提升型面光洁度,并减少支撑结构,从而为后续无菌处理与清洗预留工艺余量。
材料选择与切削参数优化
医疗腔体常用材料包括316L不锈钢、钛合金(如Ti-6Al-4V)及PEEK工程塑料。不同材料的切削性能差异直接影响刀具寿命、表面质量与去毛刺难度。
- 316L不锈钢:韧性高、导热差,易产生积屑瘤。建议采用大进给、小切深策略,主轴转速控制在8000-12000rpm,进给速度300-500mm/min。刀具推荐硬质合金涂层刀(如TiAlN涂层),以提高耐磨性与排屑性。
- 钛合金:弹性模量低、易变形。需降低切削速度(500-800m/min),增加冷却液流量,避免热量积聚导致热变形。建议采用微细加工参数,步距0.05-0.1mm,确保型面精度。
- PEEK工程塑料:熔点在343℃左右,易粘刀。需选用锋利型刀具(如单晶金刚石或CBN),保持高速低进给(10000-15000rpm,进给200-300mm/min),并配合空气冷却防止热变形。
参数优化需结合五轴联动模拟软件进行碰撞检测与刀轴策略调整,确保刀具在深腔区域始终保持在较佳切削角度,避免振动与让刀。
五轴联动刀具路径与轴间策略
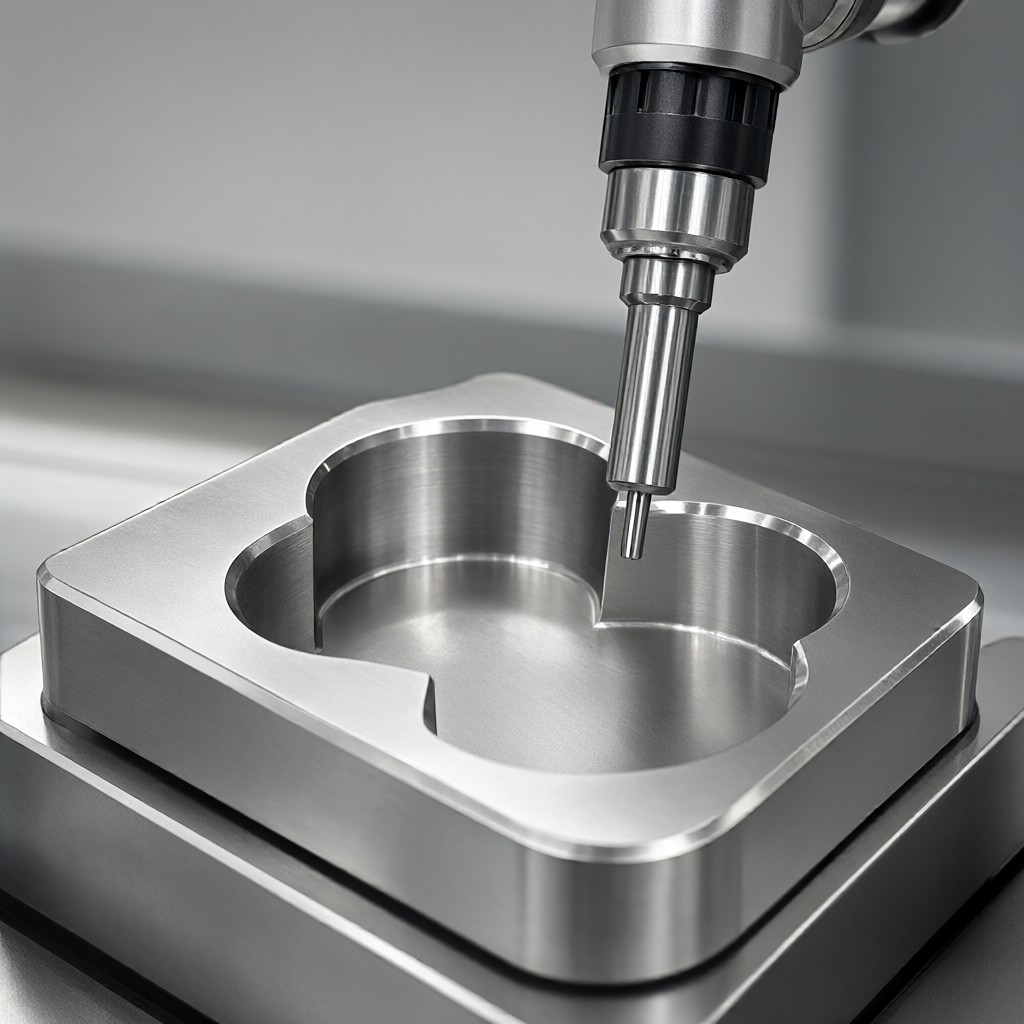
五轴CNC加工复杂医疗腔体时,刀具路径规划是决定表面质量与效率的关键。常用策略包括:
- 螺旋切削:适用于型腔铣削,可保持恒定切削负载,减少刀尖应力,降低表面残余应力,有助于后续无菌清洗。
- Z向等距铣削:适用于精加工,通过控制步距(通常0.02-0.05mm)实现Ra0.4μm的表面粗糙度。需配合平滑过渡的刀具路径,避免接刀痕。
- 五轴联动光顺加工:在曲面区域采用连续五轴运动,保持主轴倾角恒定(如45°-60°),提高刀具刚性,减少悬伸振动,从而获得更均匀的型面质量。
刀具路径优化还需考虑去毛刺工艺预留。在锐边或深腔角落,可设计预去毛刺槽或倒角,避免后续手工去毛刺造成表面损伤。五轴机床在定位时无需翻转工件,减少装夹应力,有利于保持尺寸稳定性。
去毛刺工艺对比与无菌适配性
去毛刺是医疗零件合格的前置工序。不同方法对表面完整性、生物相容性与无菌包材适配性影响显著。以下表格对比了三种主流去毛刺方案:
| 方法 | 适用场景 | 表面残留风险 | 无菌包材适配性 | 成本与效率 |
|---|---|---|---|---|
| 振动去毛刺 | 多孔、深腔、复杂内孔 | 低,但需控制磨料粒度(≤325目)避免划伤 | 高,易清洗残留磨料 | 中,批量一致性好 |
| 激光去毛刺 | 锐边、薄壁、高温合金 | 极低,无接触、无热影响区 | 极高,无耗材残留 | 高,适合高精度医疗件 |
| 电化学去毛刺(ECM) | 深孔、狭缝、导电材料 | 低,但需控制电解液配比与电流密度 | 中,需彻底清洗电解液残留 | 中,适合钛/钢合金 |
选择去毛刺工艺时,需结合材料特性与后续灭菌方式(如环氧乙烷或辐射灭菌)。激光去毛刺因无接触、无耗材,对无菌包材污染风险最低,适合高洁净度要求。振动去毛刺适合复杂内腔,但需严格筛选磨料粒度,防止微颗粒残留影响生物相容性测试。电化学去毛刺对导电材料有效,但电解液残留需通过多次超声波清洗与纯水漂洗去除,并需检测离子残留是否低于医疗标准限值。
表面处理与无菌包材兼容性验证
去毛刺后,医疗腔体通常需进行表面处理以进一步提升耐腐蚀性与生物相容性。常见工艺包括:
- 喷砂:采用150-325目氧化铝或玻璃珠,压力控制在0.3-0.5MPa,表面粗糙度目标Ra0.8-1.6μm。喷砂后需进行酸洗钝化,去除表面污染层。
- 阳极氧化(铝合金):适用于铝基医疗件,膜厚5-10μm,可染色或封孔。需确保封孔工艺完全,防止孔隙残留清洗液。
- 电镀:如镍磷合金镀层(2-5μm),提高耐磨性与耐腐蚀性。电镀后需进行氢脆释放(如200℃/4h)与盐雾测试验证。
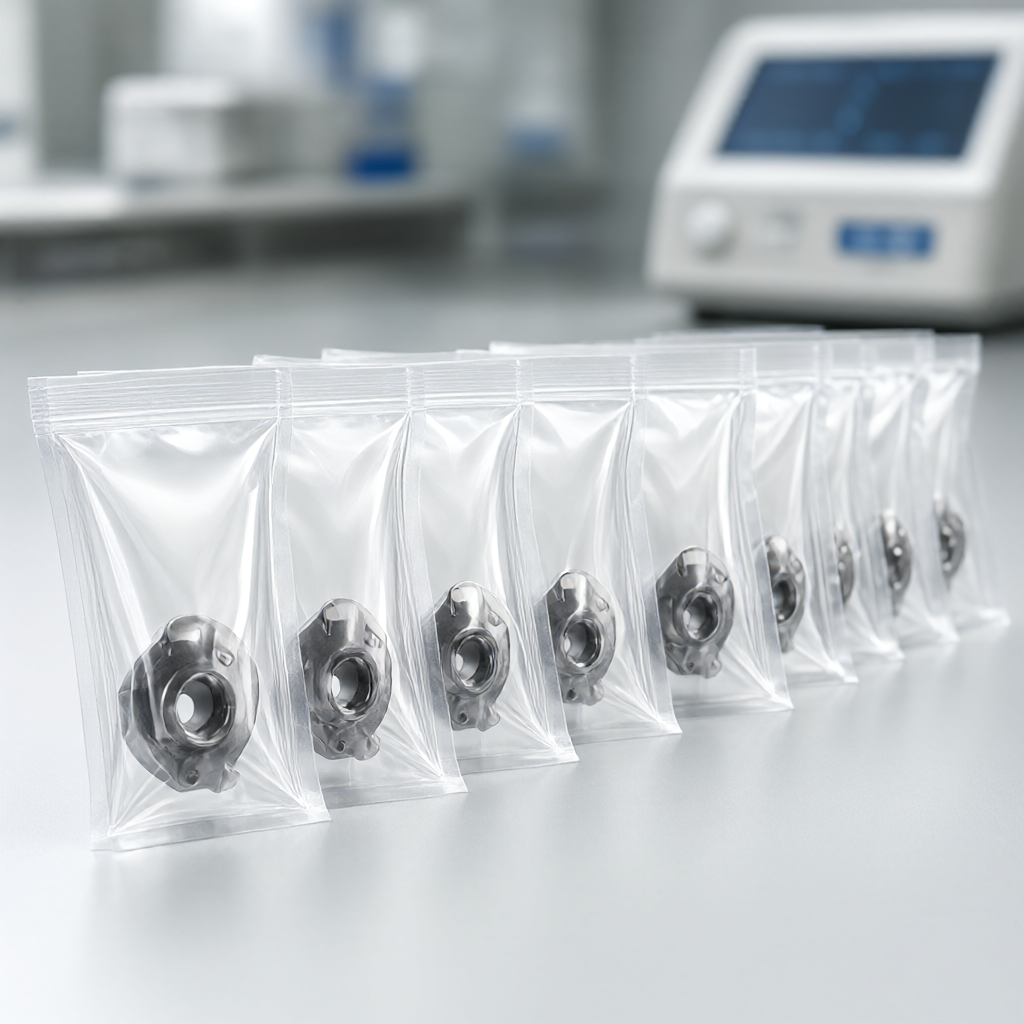
所有表面处理工艺完成后,需进行无菌包材适配性验证。包装材料(如医用级PE袋或纸塑复合袋)需确保不因零件表面微凸点、静电或残留物而破损或污染。建议进行运输模拟测试与密封性测试,验证零件在灭菌循环后表面完整性不变,且无析出物。
检测标准与失效规避
医疗腔体零件的最终验收需依据严格的质量检测标准。关键检测项目包括:
- 尺寸检测:采用三坐标测量机(CMM)或光学投影仪,检测关键点公差,目标±0.01mm。CMM探头需选用红宝石球径(R0.5mm)以提高深腔测量精度。
- 表面粗糙度:使用白光干涉仪或接触式粗糙度仪,目标Ra0.4μm(精加工)或Ra0.8μm(喷砂后)。需在不同型面区域多点测量,避免局部偏差。
- 清洁度检测:按ISO 16232-1标准执行颗粒物计数,或按VDA 19进行化学残留检测。去毛刺与表面处理后的零件需通过超声波清洗,确保无金属屑、磨料或电解液残留。
- 生物相容性:最终成品需通过ISO 10993系列测试(细胞毒性、致敏性、刺激等),确保材料与处理工艺无毒性析出。
常见失效模式包括:深腔角落残留毛刺、表面处理层起泡、去毛刺后表面划伤、灭菌循环后尺寸微变。规避方案包括:五轴加工时预留去毛刺工艺余量;表面处理前进行酸洗活化;采用激光或振动去毛刺替代手工操作;灭菌前进行高温尺寸稳定性测试(模拟灭菌温度±10℃)。
FAQ:关于五轴CNC加工医疗腔体的关键疑问
五轴CNC加工能否满足医疗腔体的无菌包材适配要求?
可以。五轴加工通过优化刀具路径减少装夹应力与表面缺陷,配合激光或振动去毛刺及严格的清洗流程,能确保零件表面无残留污染物,满足无菌包材的密封性与洁净度要求。
哪种去毛刺方法最适合316L不锈钢医疗腔体?
激光去毛刺因其无接触、无耗材残留、热影响区小,是316L不锈钢医疗腔体的优选方案。若内腔结构复杂,可结合振动去毛刺,但需控制磨料粒度并彻底清洗。
五轴加工如何实现Ra0.4μm的表面粗糙度?
需采用精加工参数(步距0.02-0.05mm、切削速度适中),结合五轴联动光顺加工策略,并保持刀具锋利与机床热稳定性。精加工后避免二次装夹,减少表面划伤风险。
去毛刺后如何验证电解液残留是否达标?
可采用离子色谱法或ICP-OES检测表面离子残留,目标值需符合医疗洁净标准(如总残留量



