





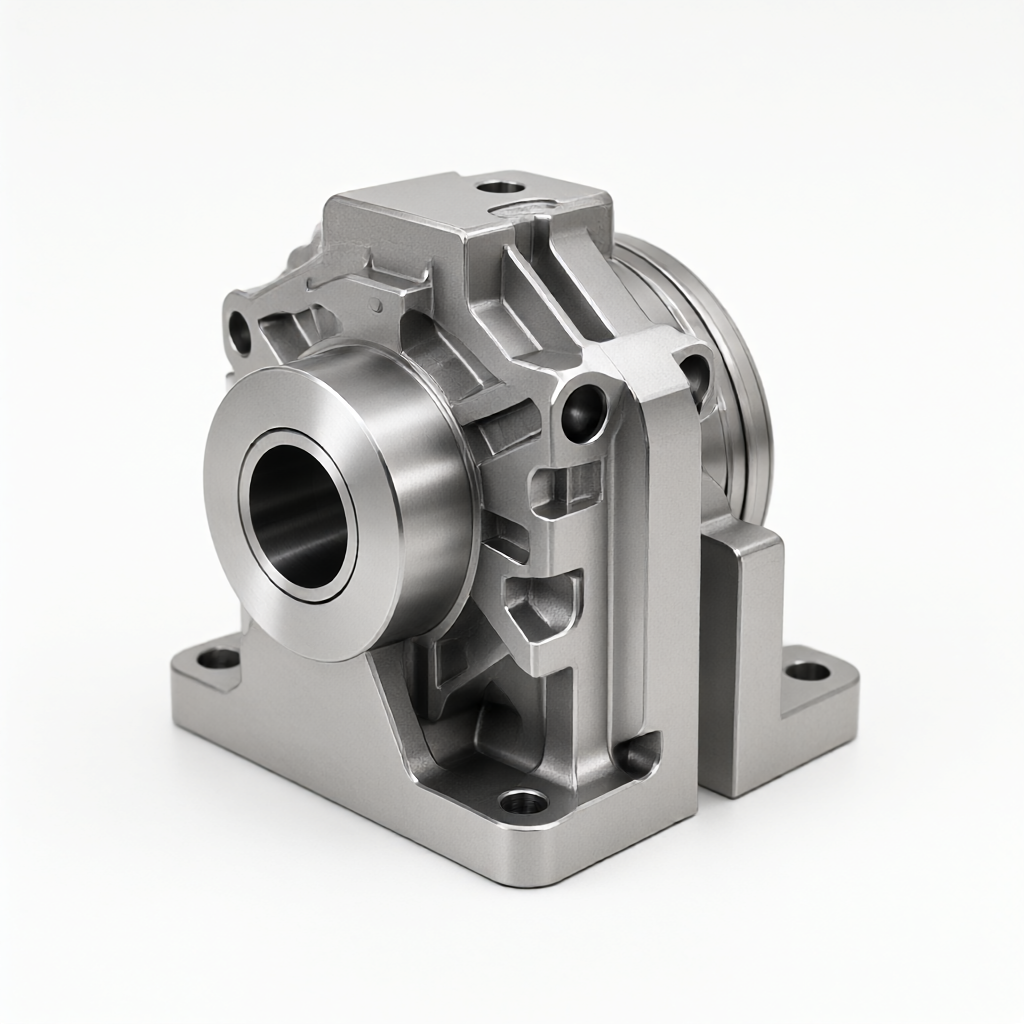
CNC大件加工中的工装设计核心原则
在精密CNC零件定制中,大件CNC加工面临的最大挑战并非切削本身,而是如何确保大型工件在装夹、翻面和后续工序中保持基准一致。对于长度超过500mm或重量超过50kg的铝合金或钢制结构件,传统的三爪卡盘或简单压板往往导致应力变形,影响最终尺寸公差(通常要求±0.01mm至±0.05mm区间)。
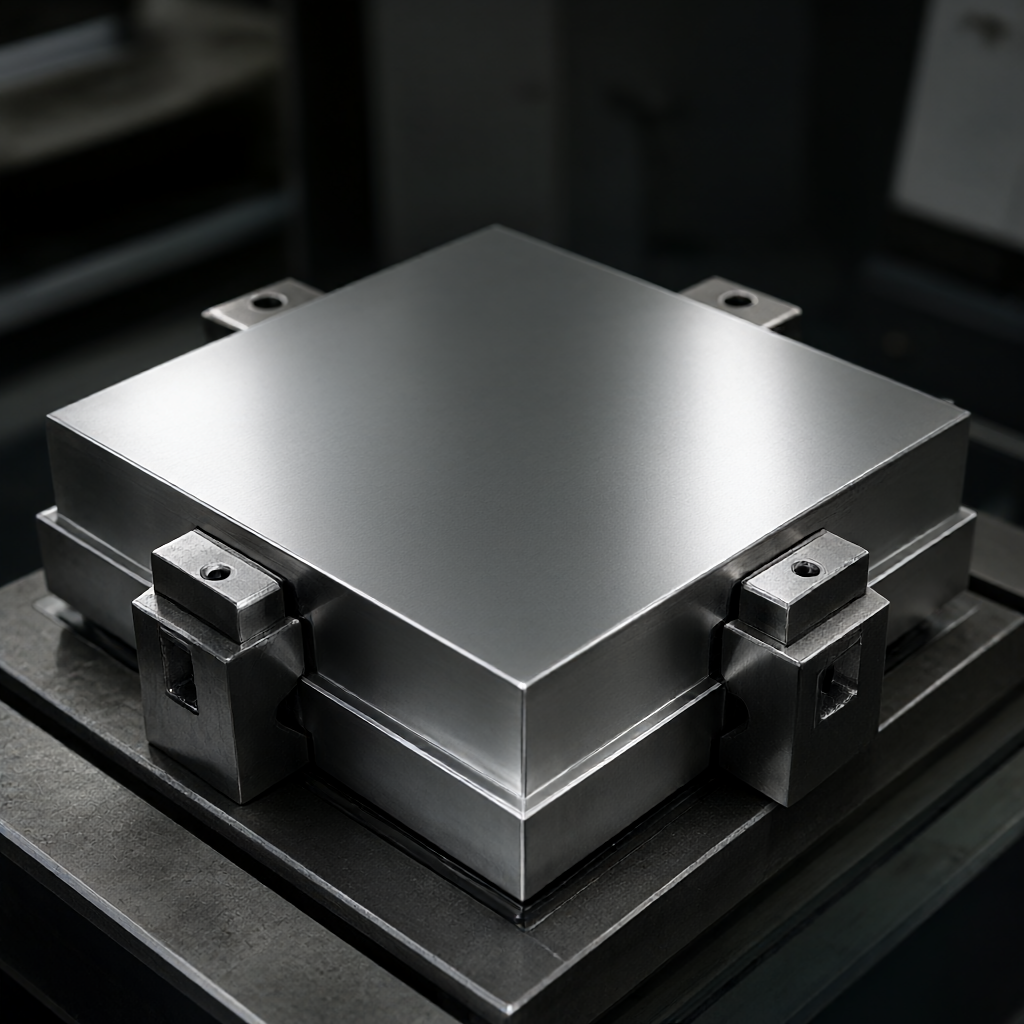
工装设计的核心在于“支撑与让位”的平衡。对于薄壁大型零件,建议采用点接触支撑而非面接触,以减小吸附力导致的翘曲。设计时需模拟热膨胀系数(铝约为23 μm/m·K,钢约为12 μm/m·K),预留0.1mm-0.2mm的装配间隙,防止因切削热积聚导致零件无法取出或尺寸超差。此外,工装自身必须具备足够的刚性,其固有频率应避开主轴切削频率,通常建议工装固有频率高于切削激振频率的30%以上,以避免共振引起的表面振纹(Chatter)。
基准转换与二次装夹策略
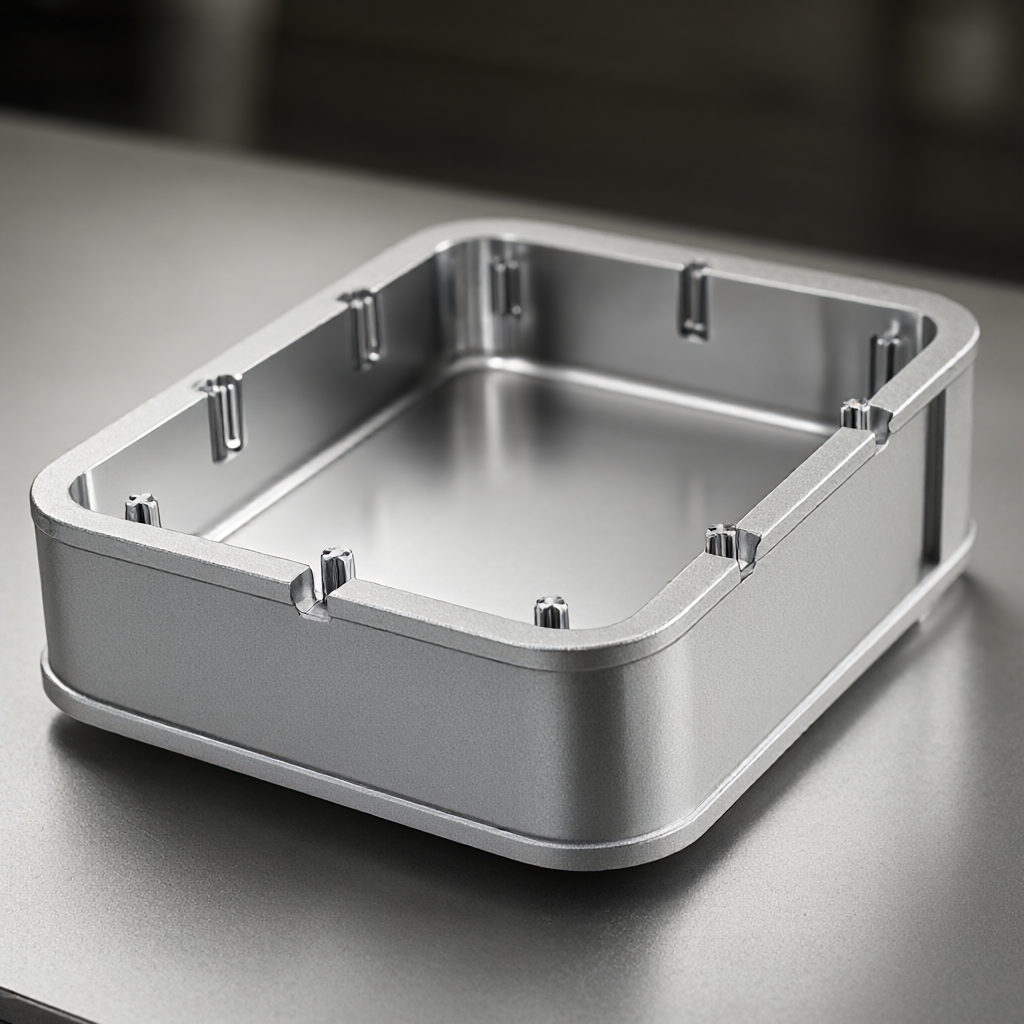
大件加工往往需要多道工序,例如先铣削底面,再翻转加工侧壁和顶面。此时,基准重复定位精度成为关键指标。推荐采用定制的花键定位销或四面定位块,而非单一的圆柱销,以约束六个自由度中的关键五个。对于带内部腔体的大型壳体,建议先加工外部主要尺寸,留0.2mm余量,翻转后精加工内部,最后统一抛光或去毛刺。
若使用四轴或五轴联动加工复杂曲面,工装设计需考虑刀具避让。对于ShowyMetal提供的五轴加工中心,我们建议在图纸评审阶段(DFM)与工程师沟通,标注出刀具干涉区域。对于薄筋(



