





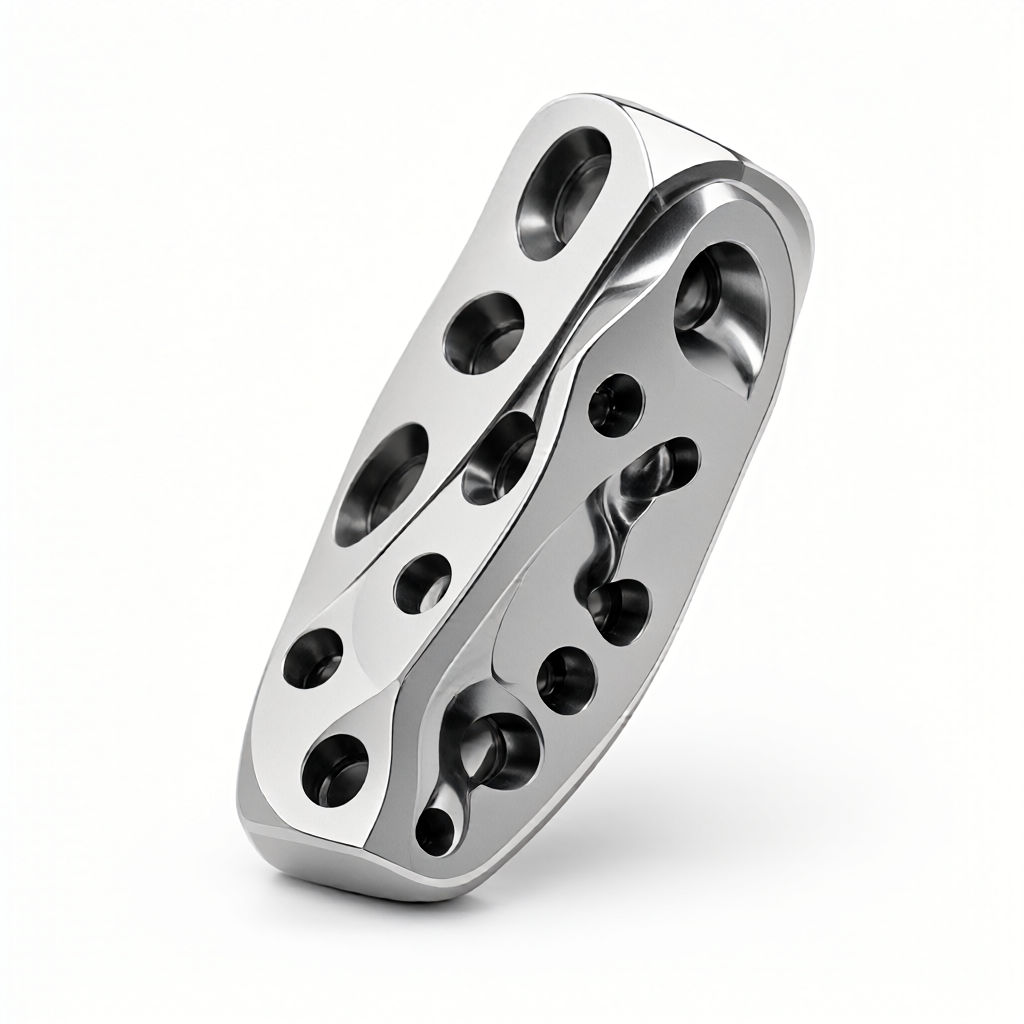
多轴联动加工异形件是突破传统 3 轴运动限制、实现复杂曲面与多角度特征一次装夹成型的核心工艺。对于研发工程师与技术采购而言,理解 3 轴、4 轴、5 轴加工在异形件制造中的能力边界,直接决定了 DFM(可制造性设计)阶段的设计余量预留、工艺路线选择及最终成本核算。错误的多轴策略会导致刀具干涉风险增加、刀具利用率低下,或在批量生产中因装夹变形导致尺寸超差。本文将深入解析多轴联动加工异形件的技术逻辑,对比不同轴数方案的优劣,并给出工程化的执行要点,助您在图纸评审阶段就规避制造风险。
多轴联动加工异形件的能力边界与运动学基础
异形件(Free-form parts)通常指具有复杂曲面、深腔、倾斜孔或刚性要求极高的零件。传统 3 轴 CNC 加工依赖 XYZ 三个直线轴,刀具只能沿法向或径向进给。对于倾斜角度大于 90 度的特征,3 轴加工往往需要多次装夹,累积定位误差,且存在“欠切”风险(即刀具无法到达曲面底部)。
4 轴加工引入绕 X 或 Y 轴的 A 轴旋转,主要用于圆柱形异形件(如航空叶轮、汽车转向柱)的连续铣削。通过旋转工件代替移动刀具,4 轴可实现侧壁连续加工,减少装夹次数,提高表面连续性。5 轴加工则增加 B 轴或 C 轴,使刀具能沿任意方向进给,实现真正的“一次装夹完成所有加工”,彻底解决刚性不足导致的干涉问题。
- 3 轴联动:适合平面板类、简单台阶件,刀具轴向始终垂直于基准面。
- 4 轴联动:适合回转体、带斜孔的轴类件,通过 A 轴旋转消除侧向进给限制。
- 5 轴联动:适合复杂雕塑面、航空结构件、医疗植入体,刀具姿态可任意调整,始终避开干涉。
异形件材料选择与 DFM 建议:为什么 7075 铝与 304 不锈钢策略不同
材料的热导率与加工硬化特性直接影响多轴联动的切削参数。在处理航空级 7075-T6 铝合金时,其高导热性允许使用较高的切削速度(Vc 可达 300-500 m/min),但需注意刀具散热。若采用 5 轴加工其复杂薄壁结构,必须考虑刀具悬伸长度(Overhang)对刚性的影响,建议将刀具悬伸控制在棒径的 1.5-2 倍以内,以避免切削过程中的振动波纹。
对于 304 不锈钢,其加工硬化倾向严重,且导热系数仅为铝合金的 1/3。在多轴联动铣削深腔时,排屑空间受限极易导致“积屑瘤”形成,损伤刀具并降低表面光洁度。此时,DFM 阶段应建议增加排屑槽或优化刀具路径,避免封闭空腔。若零件兼具高外观要求与复杂结构,可考虑使用 4 轴车铣复合中心,利用车削端完成主体轮廓,铣削端完成多孔布局,既确保同轴度,又优化了刀具寿命。
3 轴 vs 4 轴 vs 5 轴:异形件加工方案对比分析
在决定工艺路线前,需根据零件几何复杂度、批量大小及预算进行权衡。以下表格对比了三种方案在典型异形件场景下的表现,数据基于常规工业级 CNC 设备运行参数整理。
| 对比维度 | 3 轴铣削 | 4 轴车铣/铣削 | 5 轴联动铣削 |
|---|---|---|---|
| 适用几何特征 | 平面、简单斜孔、浅腔 | 回转体、连续圆柱面、侧壁特征 | 任意复杂曲面、深腔、刚性敏感件 |
| 装夹次数 | 2-4 次(需翻面) | 1-2 次(旋转代替翻面) | 1 次(一次装夹成型) |
| 累积定位误差 | 较高(多次对刀累积) | 中等 | 极低(基准不改变) |
| 刀具利用率 | 较低(短刃径比刀具受限) | 中等 | 高(可保持较佳入射角) |
| 设备利用率与成本 | 低(加工时间长,需更多工位) | 中等 | 高(单次编程复杂,设备投入大) |
| 批量一致性 | 依赖夹具精度,波动较大 | 较好,尤其适合轴类件 | 极高,特别适合精密复杂件 |
从表中可见,若异形件主要特征为回转体(如泵体、涡轮),4 轴车铣复合是性价比较优解。若为自由曲面(如机器人关节、医疗导板),5 轴联动能显著减少干涉风险,提升表面质量。对于大批量生产,即使初期设备投入较高,5 轴通过减少工序合并与质检时间,综合成本往往低于 3 轴的多工装具方案。
切削参数与刀具路径优化:避免干涉与振动
多轴联动的核心难点在于“碰撞检测”与“动力学约束”。在 CAM 编程阶段,必须开启刀具轴控制策略(Tool Axis Control)。常用的策略包括“向下投影”(Down Projection)与“射线投射”(Ray Project)。
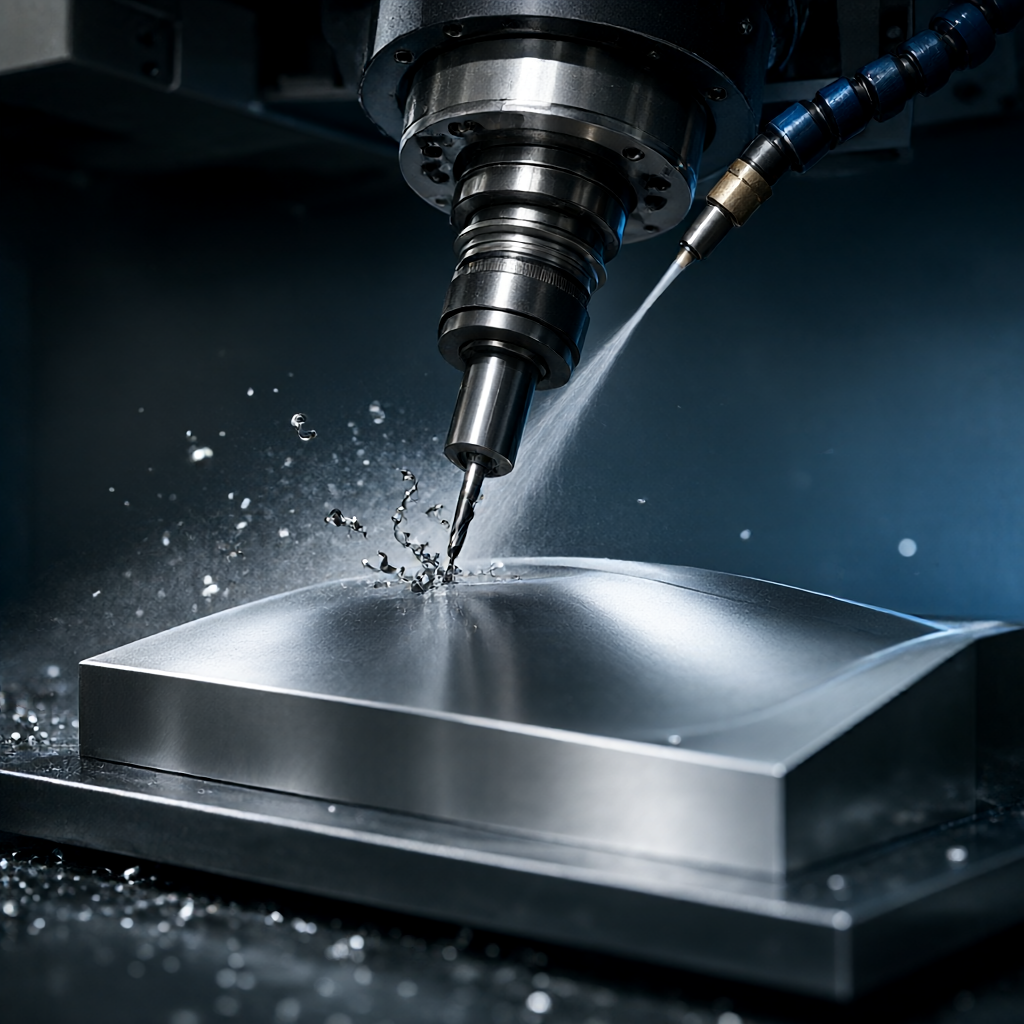
- 向下投影:适用于大部分铣削场景,刀具先进指向工件表面法向,但需检查底刀柄是否与夹具干涉。
- 射线投射:允许指定固定方向(如垂直于某平面),适合加工平行于特定基准的特征,便于保持表面纹理方向一致。
针对 7075 铝合金异形件,建议采用“自适应铣削”策略(Adaptive Machining),保持恒定的未加工余量(通常为 0.5-1.0 mm),这能将切削负载稳定在 70-80% 的刀具参与率,大幅降低振动。进给速度(F)通常设定在 3000-6000 mm/min,具体取决于刀具直径(D):f = 10-20 D × Z(齿数) × RPM。对于 5 轴精铣,建议降低进给至 15-20 D,并使用球刀末端进行曲面光顺处理,以达到 Ra0.8μm 以下的表面光洁度。
表面处理与精密检验:确保外观与尺寸双重达标
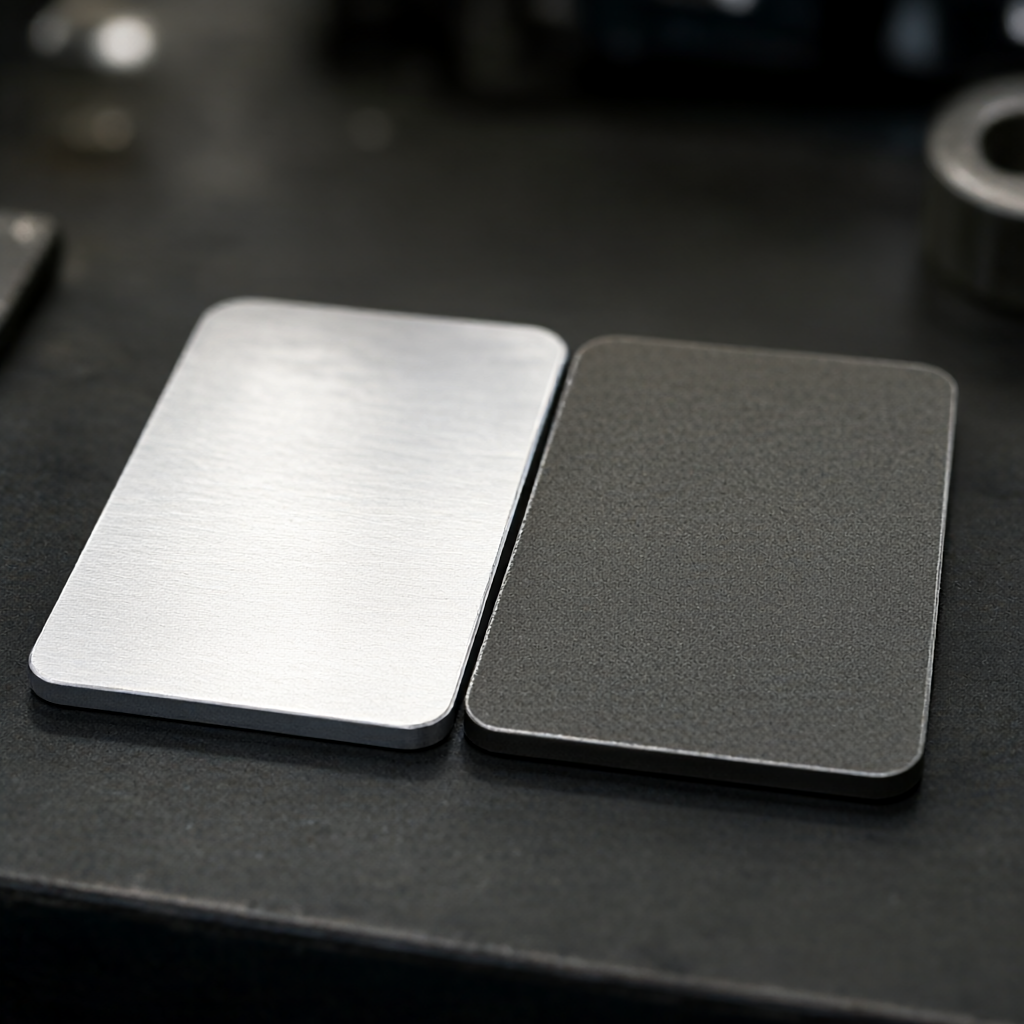
异形件往往兼具功能性与外观要求。以消费电子或音响外壳为例,CNC 加工后的裸件通常存在铣刀纹路。若要求高光亮面或镜面效果,需在 DFM 阶段确认表面处理工序:阳极氧化(Anodizing)可提升耐腐蚀性并着色;喷砂(Blasting)可消除铣纹并获得哑光质感;电镀(Plating)可增强导电性并赋予金属光泽。
检验策略需前置。对于 5 轴加工件,关键尺寸往往位于深腔或倾斜面上,传统三坐标(CMM)打点困难。此时需结合光学扫描仪(Laser Scanning)进行全尺寸比对,重点监控型面差(Form Deviation)。若公差要求达到 ±0.01 mm,需在 CNC 程序中加入热补偿模块,因为长切削行程会导致主轴热漂移。出货前,应执行 100% 关键尺寸全检,并保留 CMM 检测报告,确保批量一致性。
常见失效模式与工程规避方案
在多轴联动加工异形件的实战中,以下三类失效最为常见,采购与工程师需提前规避:
- 刀具干涉断裂:在 5 轴精加工狭窄空间时,刀柄或夹头碰撞工件。规避方案:在 CAM 中设置“刀具侧向余量”与“底刀侧向余量”,并在首件试切前运行无刀具的空走模拟。
- 装夹变形:软性材料(如铝合金)或薄壁件在强力夹持下失圆。规避方案:采用真空吸附或柔性夹具(Sof夹),或使用 4 轴车削端进行支撑车削(Live Turning),在加工过程中由主轴侧刀架提供支撑力。
- 表面振纹(Chatter):多轴联动时刀具姿态变化导致切削深度波动。规避方案:使用硬合金刀片,优化进给率避开共振区,必要时使用阻尼减振切削液。
异形件批量加工交期与起订量如何平衡?
通常,1 件打样周期约为 3-5 个工作日(不含编程与 DFM 分析)。批量生产(500-5000 件)若采用 5 轴自动化上下料,交期可压缩至 15-25 天。起订量方面,CNC 无硬性最低限制,1 件即可生产,但单件价格较高;若追求性价比,建议批量至少 100 件以上以摊薄模具/夹治具开发成本。
5 轴加工是否比 3 轴精度更高?
并非较为。精度取决于设备精度、热控能力与装夹稳定性。5 轴的优势在于“一次装夹”,消除了多次定位累积误差。对于刚性强、特征复杂的零件,5 轴能保持更高的几何一致性;对于简单平面件,高精度 3 轴配合精密夹具同样能达到 ±0.01 mm 的公差。
如何评估供应商的多轴联动加工能力?
不要只看设备轴数,要看“有效利用率”。询问供应商是否具备 5 轴同步插补能力(非仅轴间插补),设备数量规模(如是否拥有 72 台以上 CNC 集群),以及是否具备三坐标、粗糙度仪等全检手段。此外,确认其是否提供 DFM 建议及首件确认(FAI)流程,这是批量一致性的关键保障。
异形件加工前需要预留多大的设计余量?
对于阳极氧化或电镀零件,需预留 0.05-0.1 mm 的电镀层厚度余量;对于喷砂零件,需考虑 0.02-0.03 mm 的材料去除。设计壁厚时,若需 5 轴加工深腔,最小壁厚建议不小于 1.0 mm,否则极易因刚性不足导致加工变形,或后期表面处理破损。
工程塑料异形件可以使用多轴加工吗?
可以。但需更换刀具材质(建议使用锋利度高的硬质合金或高速钢),并大幅提高转速(可达 10000-15000 RPM)以降低切削力,防止塑料熔融粘刀。5 轴加工 PEEK 或 PEI 等高温塑料时,需注意冷却方式,通常使用干切或微量润滑(MQL),避免水溶性切削液污染表面。
结论与行动指南
多轴联动加工异形件不是简单的设备堆砌,而是一套涵盖材料、几何、刀具、路径与检验的系统工程。对于工程师,建议在 DFM 阶段即明确 3/4/5 轴分工;对于采购,应关注供应商的工艺细节与批量一致性管控能力,而非单纯比较设备数量。若您有复杂异形件的图纸或 3D 模型(STEP/IGS 格式),建议立即启动询价,获取针对您具体材质的切削参数模拟与 DFM 优化建议,以确保项目节点与质量目标的双达成。



