





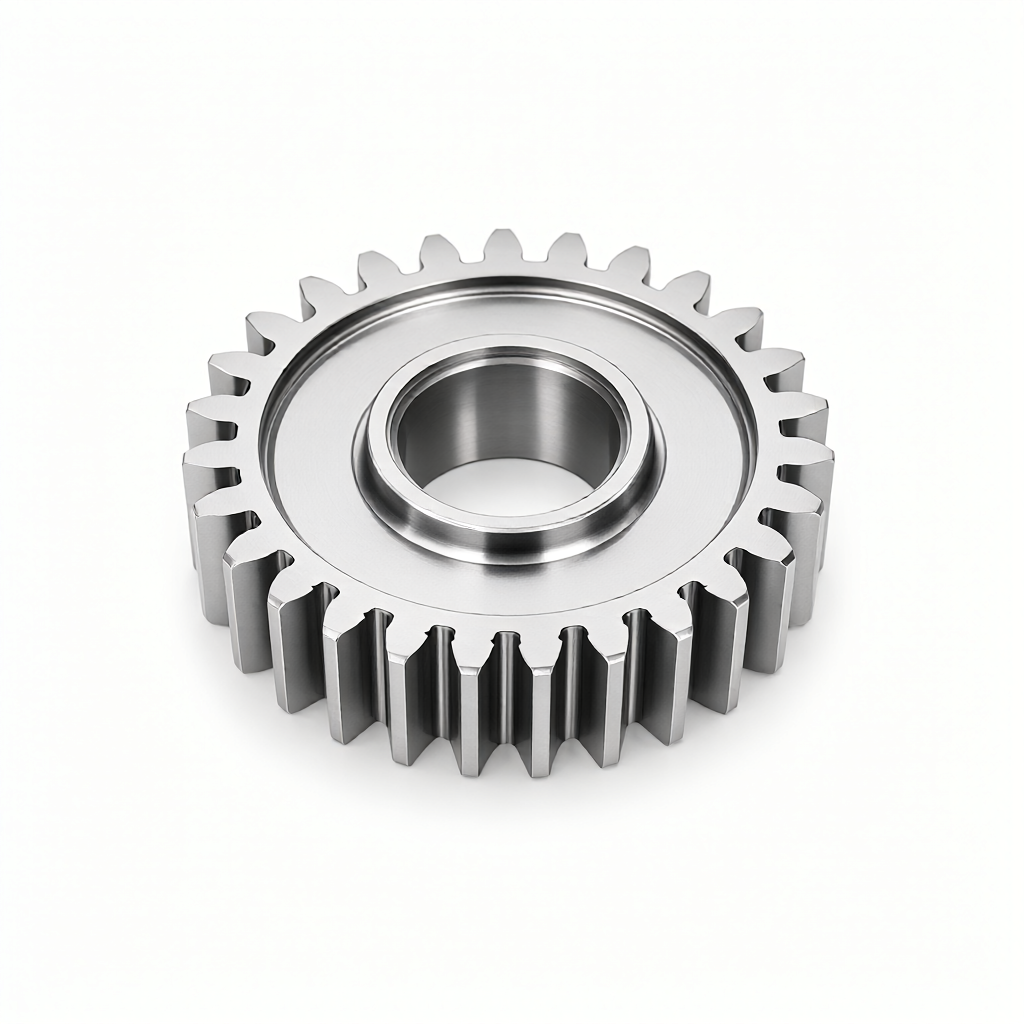
CNC加工齿轮:齿形精度控制的核心工艺参数
在精密传动系统中,CNC加工齿轮的齿形精度直接决定了传动效率、噪音水平及使用寿命。对于工程师而言,理解如何通过数控车削与铣削工艺实现齿面共形、齿距累积误差控制以及表面粗糙度管理,是评估供应商能力的关键。ShowyMetal 依托 72 台 CNC 设备集群,提供从材料选型到齿面光洁度处理的完整解决方案,支持铝、钢、不锈钢及工程塑料等多种基材,确保批量生产中的尺寸一致性。
齿形精度等级与材料选型的工程依据
齿轮材料的选择不仅影响强度,更直接制约其可加工性与最终的齿面质量。不同材料的切削性能差异显著,需结合 ISO 1328 标准中的精度等级(Gr. 5-9 常用)进行工艺匹配。
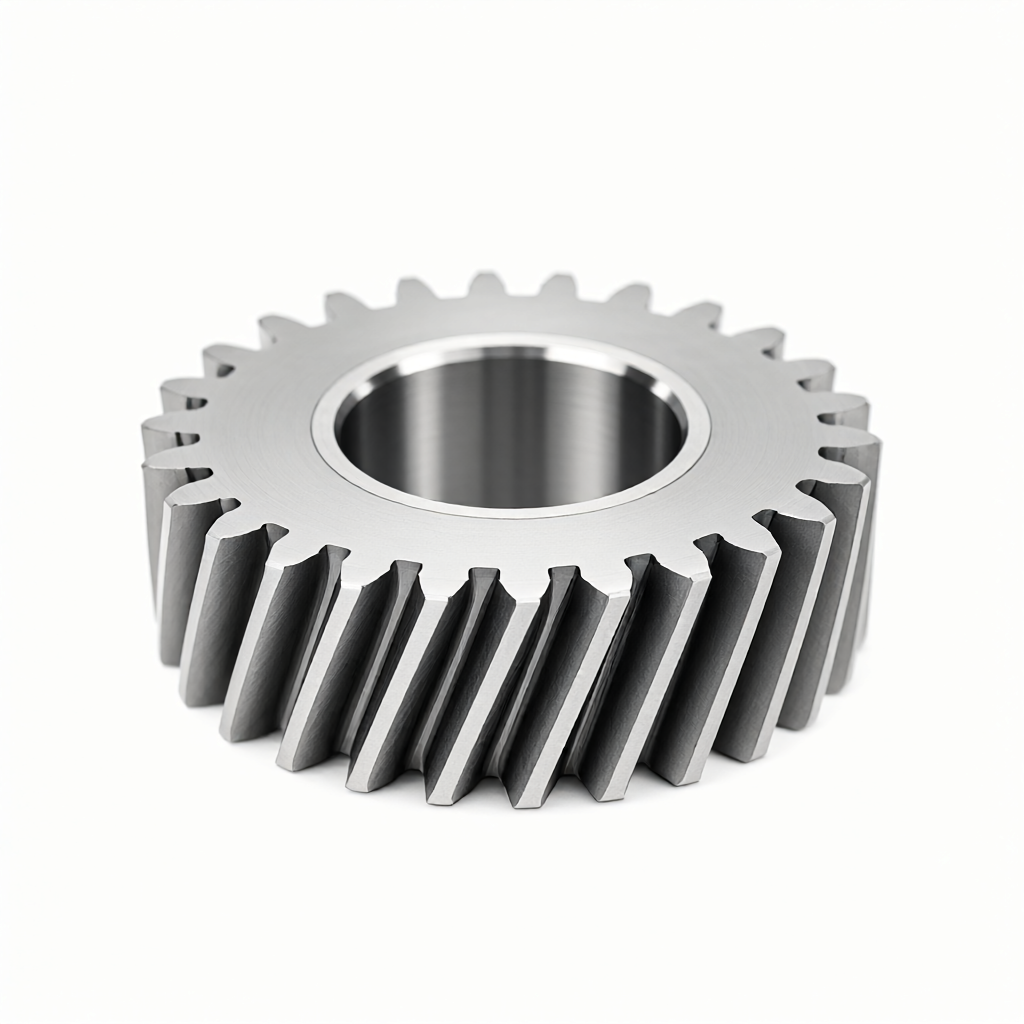
- 铝合金(如 6061-T6、7075):切削效率高,适合高转速批量加工。难点在于材料软、易粘刀,需选用大前角刀具并配合充分冷却。表面易于达到 Ra0.4μm,适合外观要求高的精密减速机。
- 钢材(如 4140、42CrMo):强度高、韧性好,但硬化后加工难度极大。通常采用“先齿轮加工、后热处理”或“硬质合金刀具铣削”策略。齿面粗糙度控制在 Ra0.8-1.6μm 较为常见。
- 工程塑料(如 POM、PA66):重量轻、自润滑,但热变形大。CNC 加工时需严格控制进给速度与切削深度,防止热积聚导致齿距误差超差。适合非承载或轻载传动场景。
ShowyMetal 具备全材料定制能力,可根据图纸标注的材料牌号与热处理状态,提供 DFM(可制造性)建议,优化齿部圆角与底孔设计,降低应力集中风险。
数控车削与铣削在齿轮加工中的方案对比
针对不同结构形式的齿轮,选择正确的 CNC 加工路径是控制成本与精度的前提。下表对比了两种主流工艺在精密齿轮制造中的适用场景与技术差异:
| 对比维度 | 数控车削(含成型车刀) | 3/4/5 轴 CNC 铣削(含成型铣刀) |
|---|---|---|
| 适用齿型 | 直齿圆柱齿轮、斜齿轮(需多头分度) | 直齿、斜齿、人字齿、内齿轮、行星轮系 |
| 精度上限 | 通常可达 ISO 8-9 级,高分齿数受限 | 配合 5 轴联动可达 ISO 6-7 级,包容空间更大 |
| 材料限制 | 受限于车刀刚性,硬材料易崩刀 | 可使用硬质合金铣刀,适应淬火钢等硬材料 |
| 批量效率 | 车走心或双头车床批量快,适合简单外齿轮 | 装夹复杂,但多轴同时加工减少工序,适合复杂结构 |
| 表面质量 | 易产生接刀痕,需后期精磨 | 通过侧铣或插铣可实现连续轨迹,光洁度更高 |
对于复杂行星排或斜齿轮,5 轴联动铣削是更优解。ShowyMetal 的 5 轴加工中心可实现一次装夹完成齿面与基准面的加工,避免二次装夹带来的同轴度误差,确保齿轮在高速运转下的稳定性。
影响齿形精度的关键工艺参数解析
即便使用同一台设备,参数设置的微小偏差也会导致齿距累积误差(Fpk)或齿廓偏差(ff)超出公差。以下是影响 CNC 齿轮精度的三大核心参数:
1. 刀具磨损补偿与动态前角调整
齿轮切削属于断续切削,刀具刃口极易产生微崩。建议使用带刀尖圆角的成型刀或铣刀,并在加工不同材料时动态调整前角。例如,加工铝材时前角需大于 15° 以减少切削力;加工合金钢时则需降低前角以增强刃口强度。ShowyMetal 在批量生产中实施 100% 刀具寿命监控,通过首件确认与制程巡检,实时修正刀具磨耗补偿值。
2. 冷却方式与热变形控制
传统干式切削会导致局部温度飙升,引起材料相变或刀具热磨损。精密齿轮加工通常采用微量润滑(MQL)或全流量冷却。对于小模数齿轮,冷却液需直接喷射到切削区,抑制热伸长。我们的工艺体系支持定制冷却路径,确保齿面在加工过程中的热平衡,从而维持 ±0.01mm 的尺寸精度。
3. 表面粗糙度与光洁度处理
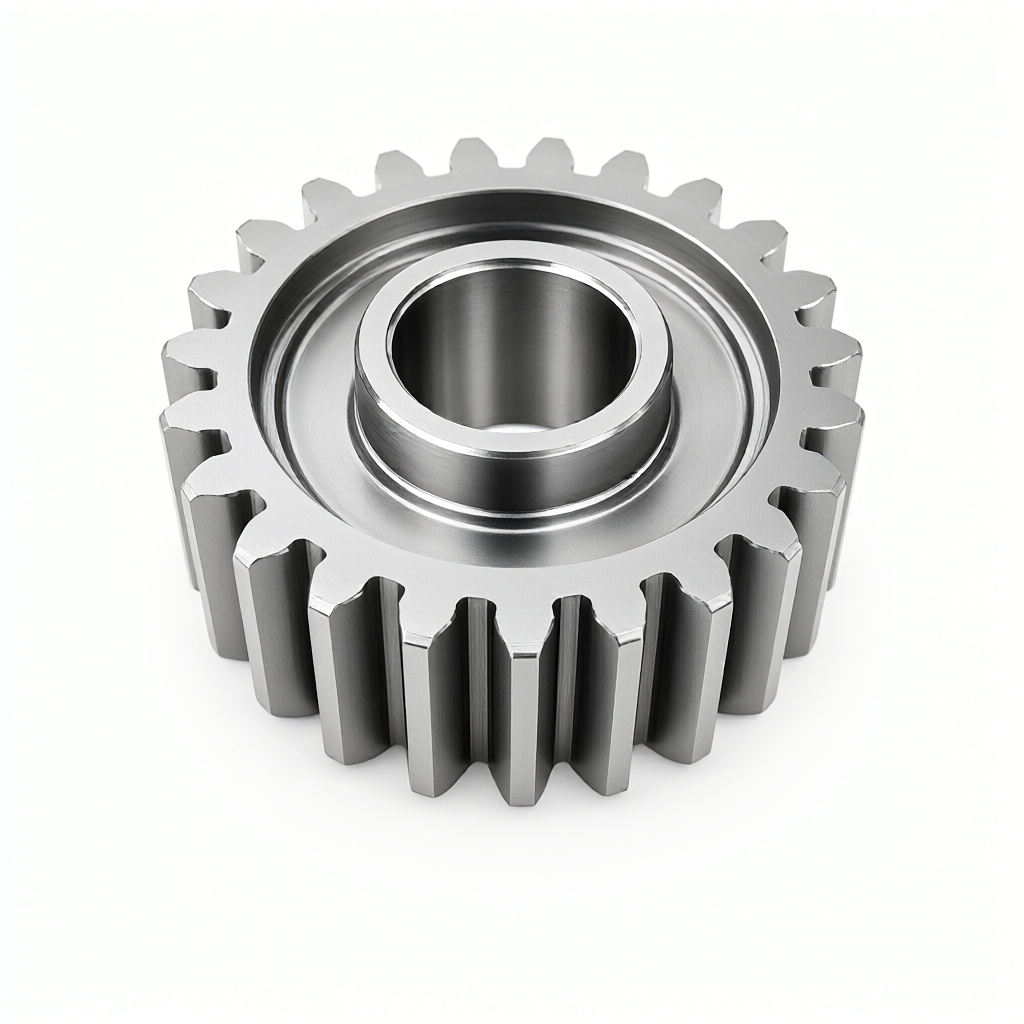
齿面粗糙度直接影响摩擦系数与啮合噪音。CNC 直接加工的表面通常无法满足高端应用需求,需后续处理。ShowyMetal 提供阳极氧化、喷砂、电镀等表面处理,其中高光亮面处理可进一步降低表面微凸体,将粗糙度降至 Ra0.4μm。这种一致性管控是区分普通加工厂与精密制造商的关键指标,确保批量件之间无刮痕、无瑕疵,外观品质统一。
齿形精度检测方法与验收标准
没有检测就没有质量。CNC 齿轮的验收不能仅依赖外观,必须依据以下检测手段:
- 齿形偏差(ff)检测:使用齿轮跳动检查仪或三坐标测量机(CMM)。CMM 通过激光扫描或触测获取齿面点云,与理论齿形对比,误差通常控制在 0.02mm 以内。
- 齿距累积误差(Fpk):采用齿距仪逐齿测量。这是判断齿轮制造均匀性的核心指标,批量生产中 Fpk 的一致性决定了整机噪音水平。
- 粗糙度(Ra)检测:使用粗糙度仪在齿面中部区域取样。对于外观件,需全表面检查;对于功能件,重点检测啮合区。
ShowyMetal 配备三坐标、光学测量及粗糙度仪,执行“来料检验 → 首件确认 → 制程巡检 → 出货全检”的四道关卡。出货时提供完整的 CMM 检测报告,数据可追溯,符合 E-E-A-T 可信度标准。
常见失效模式规避与 DFM 建议
基于长期制造经验,以下为 CNC 齿轮常见的失效模式及规避策略:
- 齿顶崩缺:多发生于钢材加工。规避方案:加大齿顶圆角半径,避免锐利边缘;加工时降低切削速度,提高进给率平稳度。
- 表面粘刀/积屑瘤:多发生于铝合金及工程塑料。规避方案:使用涂层刀具,增加冷却液流量,并在 DFM 阶段建议增加倒角尺寸。
- 批量一致性差:多发生于长时间无人值守加工。规避方案:实施定时首件抽检,ShowyMetal 的批量生产周期为 15-25 天,期间通过自动上下料系统与机器视觉检测,监控每一件产品的表面光洁度与尺寸稳定性。
建议在图纸设计阶段,明确标注关键配合面的公差带(如 H7/g6),并注明齿形精度等级(如 GB/T 1356 中的 7 级)。明确的技术要求有助于制造商快速响应,减少沟通成本。
FAQ:关于 CNC 齿轮加工的常见问题
CNC 加工能否替代传统齿轮滚齿工艺?
对于中等模数、批量小的齿轮,5 轴 CNC 铣削是完全可行的替代方案,尤其在快速原型迭代和复杂结构齿轮中优势明显。但对于大模数、大批量标准直齿,传统滚齿在成本上仍有优势。ShowyMetal 可根据您的模数、材料及批量规模,提供性价比较优的工艺路径建议。
如何提高 CNC 齿轮的表面光洁度至 Ra0.4μm?
这需要“精加工 + 表面处理”的组合。CNC 精铣将粗糙度控制在 Ra0.8μm 左右,随后通过化学抛光或特定参数的电解处理,可进一步降低至 Ra0.4μm。ShowyMetal 具备阳极氧化与电镀能力,可一站式完成齿面光洁度处理,确保外观无刮痕。
批量生产 1000 件齿轮的交期通常是多久?
取决于材料与结构复杂度。对于简单的铝合金外齿轮,ShowyMetal 凭借 72 台设备的产能,可在 15-25 天内完成量产交付。若涉及热处理或复杂斜齿轮,交期会相应顺延。建议在询价时提供完整图纸,我们将出具精确的排产计划。
如何确保批量齿轮的同轴度?
同轴度主要取决于装夹基准的选择。ShowyMetal 推荐“一面两销”或“内孔定位”装夹方式,利用 5 轴联动一次完成内孔、基准面与齿面的加工,从源头上消除二次装夹误差。出货前会通过 CMM 检测基准面跳动,确保符合图纸公差要求。
加工工程塑料齿轮时需要注意什么?
材料热膨胀系数大,需注意冷却控制以防止翘曲。建议选用 POM(聚甲醛)作为首选材料,尺寸稳定性较好。加工时采用小切深、高转速策略。ShowyMetal 熟悉 PA66、POM、PEEK 等工程塑料的切削特性,可提供针对性的刀具与参数建议。
结论与行动建议
精密 CNC 齿轮加工不仅是切削过程,更是材料科学、刀具技术与精密检测的系统工程。选择供应商时,不应只看单价,更应关注其批量一致性管控能力与表面外观品质。ShowyMetal 以 72 台 CNC 设备集群为支撑,通过严谨的 DFM 工程对接与全尺寸检测体系,帮助客户规避生产风险,实现从图纸到高品质零件的顺利转化。
若您正面临齿轮传动系统的精度挑战或批量交付压力,欢迎发送 CAD 图纸与 BOM 表至我们的技术团队,获取免费的 DFM 分析与精准报价。



