





复杂CNC车削零件设计:避免干涉与变形要点。在精密制造中,许多因干涉卡机或热变形导致的报废源于前期设计疏漏。本文将解析刚性、刀具路径及散热对车削精度的影响,提供工程级规避策略。
干涉与变形的核心成因解析
刀具干涉是指车削过程中刀具路径与工件已加工表面、夹具或机床结构发生物理碰撞。常见于细长轴类零件或带深腔复杂轮廓。干涉直接导致刀具崩碎或机床报警,中断生产。
热变形与让刀效应
切削热导致工件局部温度升高,热膨胀系数差异引起尺寸漂移。同时,切削力使细长工件产生弹性变形(让刀),冷却后收缩导致尺寸超差。这两种物理现象叠加,是高精度车削件难以控稳的主因。
长径比设计限制与刚性优化
对于数控车削加工,工件的长径比(L/D)直接决定加工稳定性。一般原则:3轴车床加工L/D小于5;增加中心架可延至8;走心机或车铣复合可达10以上。设计时若L/D超过8,必须引入辅助支撑(中心架/高水平)或修改结构。
若工件内部有深孔或盲槽,壁厚小于长径比的10%时,切削过程中的震动与热应力会显著放大。建议将非关键部位的壁厚增加至0.8-1.0mm以上,或通过分次粗精加工释放应力。
刀具路径规划与无干涉编程
编写车削加工程序时,Z轴与X轴的联动路径需避开已车削完成的精密面。尤其注意:在车削内孔或阶梯轴端时,刀具退刀路径必须有足够余量(通常大于刀具半径+0.2mm)。
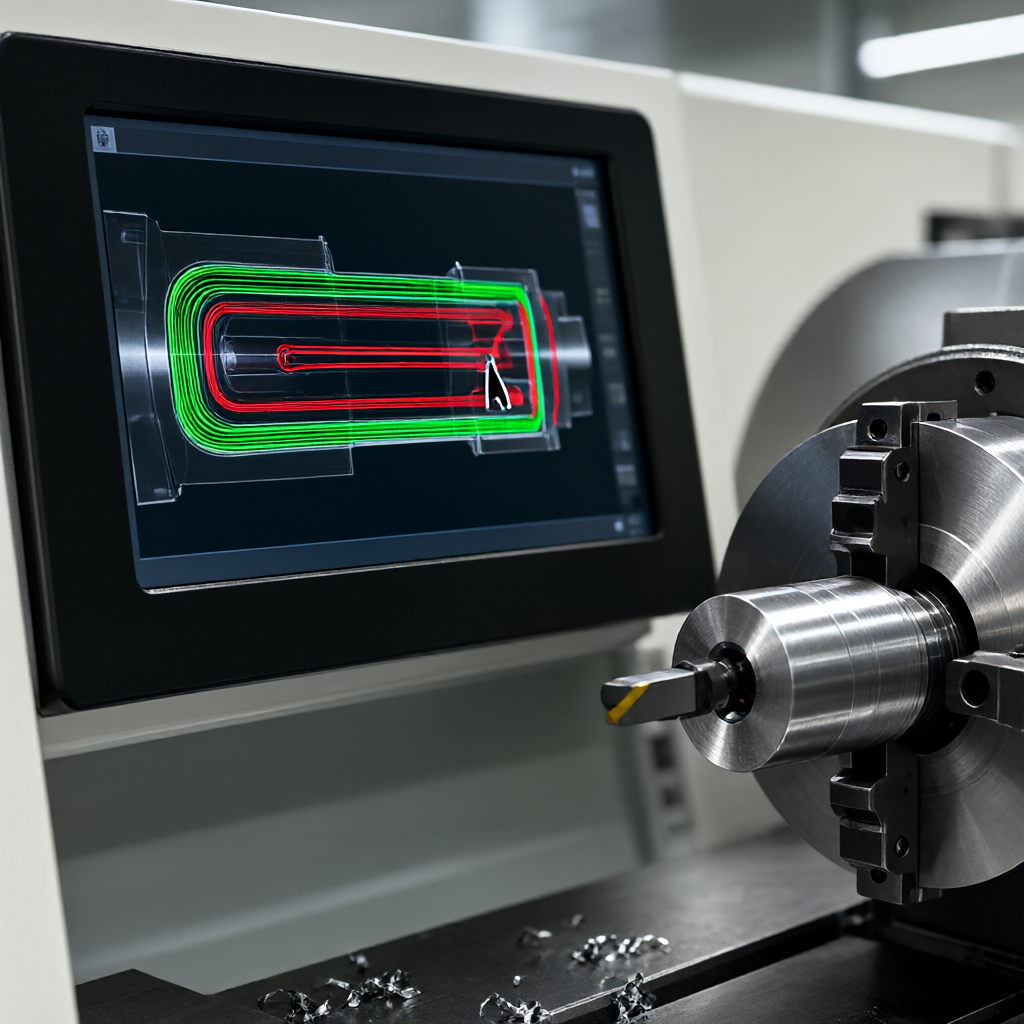
- 仿形刀具半径补偿:避免尖角碰撞,倒角C0.5以上;若必须走尖角,需分刀多次进刀。
- 换刀点设置:远离工件表面,预留3-5mm安全间隙,防止换刀时刮伤已加工面。
- 对刀基准:建立统一坐标原点,避免因基准转换带来的累计误差导致干涉。
刀具选型、冷却与热控制策略
刀具选型直接影响变形量。硬质合金刀片(如YG8/YG6)切削速度高但导热差,而高速度钢(HSS)导热好但强度弱。加工铝合金件常选用金刚石涂层刀片,以降低切削热。
冷却方面,高压微量润滑(MQL)在加工钛合金或耐热钢时优于大量切削液。大量切削液虽降温快,但工件表面温度骤变会导致热应力残留,引起车削件变形。合理控制进给速度与背吃刀量(ap),保持切削力稳定,是减少让刀的关键。
车削与车铣复合方案对比
面对复杂零件,单纯3轴/4轴车削可能无法避免干涉,需引入5轴车铣复合。以下表格对比两者在干涉控制与变形管理上的差异:
| 对比维度 | 3/4轴数控车床 | 5轴车铣复合机床 |
|---|---|---|
| 干涉风险 | 高。刀具进/退刀路径受限,易与工件/夹具碰撞 | 低。B轴/C轴联动,可大角度避开已加工面 |
| 工件变形控制 | 依赖夹具设计(中心架),残余应力释放慢 | 一次装夹完成多面车铣,应力分布均匀,变形小 |
| 适用零件 | 阶梯轴、套类、简单异形件(L/D < 5) | 复杂壳体、航空接头、多面体零件(L/D > 8) |
| 加工精度上限 | ±0.02mm 左右(无辅助夹持时) | ±0.01mm(配合热补偿后) |
结论:当零件涉及多方向槽、端面部倒角或复杂曲面时,若3轴车削干涉验证不通过,应直接升级为车铣复合方案,虽然单件成本略高,但可节省多次装夹带来的累积误差。
实操要点:DFM审查与首件验证
工程对接阶段,DFM(可制造性设计)审查是拦截干涉与变形隐患的最后防线。需检查以下参数:
- 最小尖角半径:车削内尖角必须R0.5以上,否则刀具无法成型且易崩边。
- 散热孔/减重槽:在厚壁件(>20mm)上设计对称散热槽,减少冷却后的翘曲。
- 基准面预留:关键尺寸面需预留磨削/精车余量(0.3-0.5mm),避免粗车阶段应力直接反映在最终尺寸上。
首件加工时,必须执行过程控制检验:除三坐标全尺寸检测外,需检测零件的自然状态与夹紧状态下的变形差(松开后回弹量)。若回弹量>0.01mm,需修改夹持力或调整精车参数(如将背吃刀量减至0.05-0.1mm,进给量降至0.05mm/rev)。
常见问题解答(FAQ)
复杂CNC车削件如何判断是否需要中心架?
经验法则是当零件自由长度(两个主要支撑点距离)超过其最小直径的5倍时,或加工过程中刀具震动明显时,必须使用中心架。车铣复合加工时通常可省略,利用多轴姿态补偿刚性。
加工耐热合金车削件变形严重,如何降低?
钛合金、Inconel等低导热材料易蓄热。建议采用大进给/小背吃刀量保持切削力持续,辅以高压微量冷却直接对准刀尖。精车阶段进给量需降至0.02-0.03mm/rev,以控制表面热应力。
如何避免换刀时刮伤已加工精密面?
在程序中使用快速定位(G00)的换刀点,该点必须设定在刀具旋转轴线安全间隙内,且距离工件表面至少5mm。同时设定刀库开门/关门动作的安全高度,防止刀臂干涉。
车削细长轴后弯曲,是机床精度问题吗?
不一定是机床精度。90%的情况是释放弹性变形(让刀)或热变形。可通过改进夹具(如液压三爪+尾部高水平)、增加精车刀路余量、或加工后静置24小时再检测(应力释放后)来验证。
能否通过修改设计彻底避免干涉卡机?
可以。将复杂深槽改为阶梯状、增加刀具进刀斜角(如15°引导斜角)、或将非配合面的尖角改为倒角/圆角。设计图纸下发前,务必通过CAM软件进行全路径碰撞校验(Clash Detection)。
结语与行动建议
规避车削干涉与变形,需在设计、编程、加工、检验四个阶段协同。ShowyMetal 具备72台3/4/5轴数控设备及走心机,可针对±0.01mm精度及高光亮面批量需求,提供DFM干涉审查与加工方案对比。如果您有长径比较大、热变形敏感或空间干涉复杂的CNC车削图纸,欢迎发送图纸与工艺要求至工程部门,我们将提供详细的可制造性评估与批量交期方案(常规批量15-25天交付)。



