





Flexibelt fixturval och toleranskontroll för CNC-fräsning av flera olika delar och små partier
motCNC-fräsning av flera varianter och små satserI produktionsscenarier har traditionella specialfixturer ofta en lång design- och tillverkningscykel och hög kostnad per set, vilket ofta resulterar i att omställningstiden överstiger bearbetningstiden. Användningen av flexibla fixturlösningar, såsom nollpunktspositioneringssystem eller modulära mjuka klor, kan komprimera omställningstiden till minuter och avsevärt förbättra utrustningens tillgänglighet. Kärnan är att balansera klämstyvhet, positioneringsnoggrannhet och mångsidighet för att säkerställa att risken för deformation orsakad av klämspänningssläpp elimineras under bearbetningsnoggrannhetskravet på ±0,01 mm.
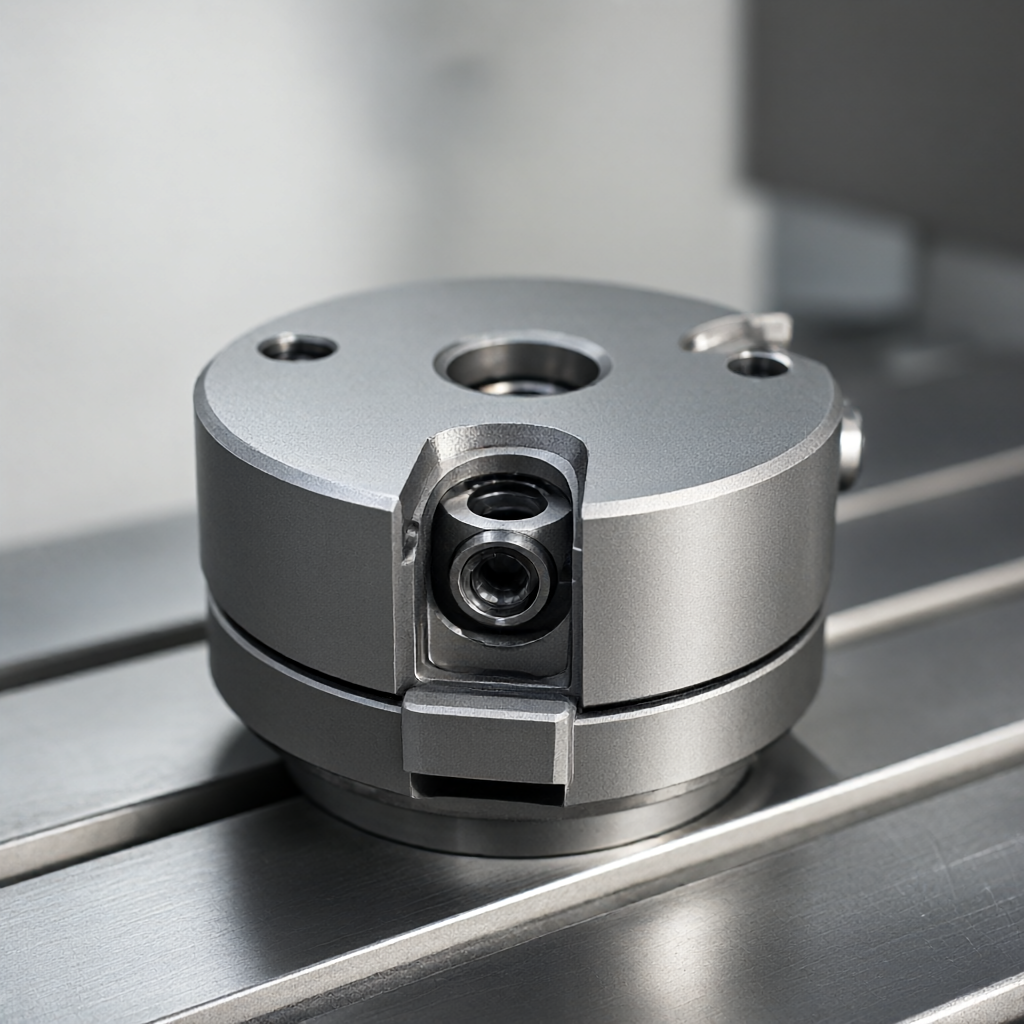
Klämning av smärtpunkter och fellägen i multi-variety och små batch-produktion
I det små satsprovproduktionsskedet varierar de geometriska formerna på delarna mycket, och satsstorleken är vanligtvis mindre än 500 stycken. Om gjutjärnsfixturen är anpassad för varje modell, efter att formkostnaden har skrivits av, kommer kostnaden för det enstaka stycket att vara extremt hög. Dessutom, när manuellt skruvstäd klämmer fast tunnväggiga delar, är lokal plastisk deformation orsakad av koncentrerad klämkraft ofta källan till dimensionsavvikelser. Vanliga fel inkluderar: kumulativt fel i gapet mellan positioneringsstiftet och positioneringshålet, dämpning av klämkraften orsakad av elastisk utmattning av fjäderchucken och systematisk deformation orsakad av felinriktning av referensplanet under typbyte.
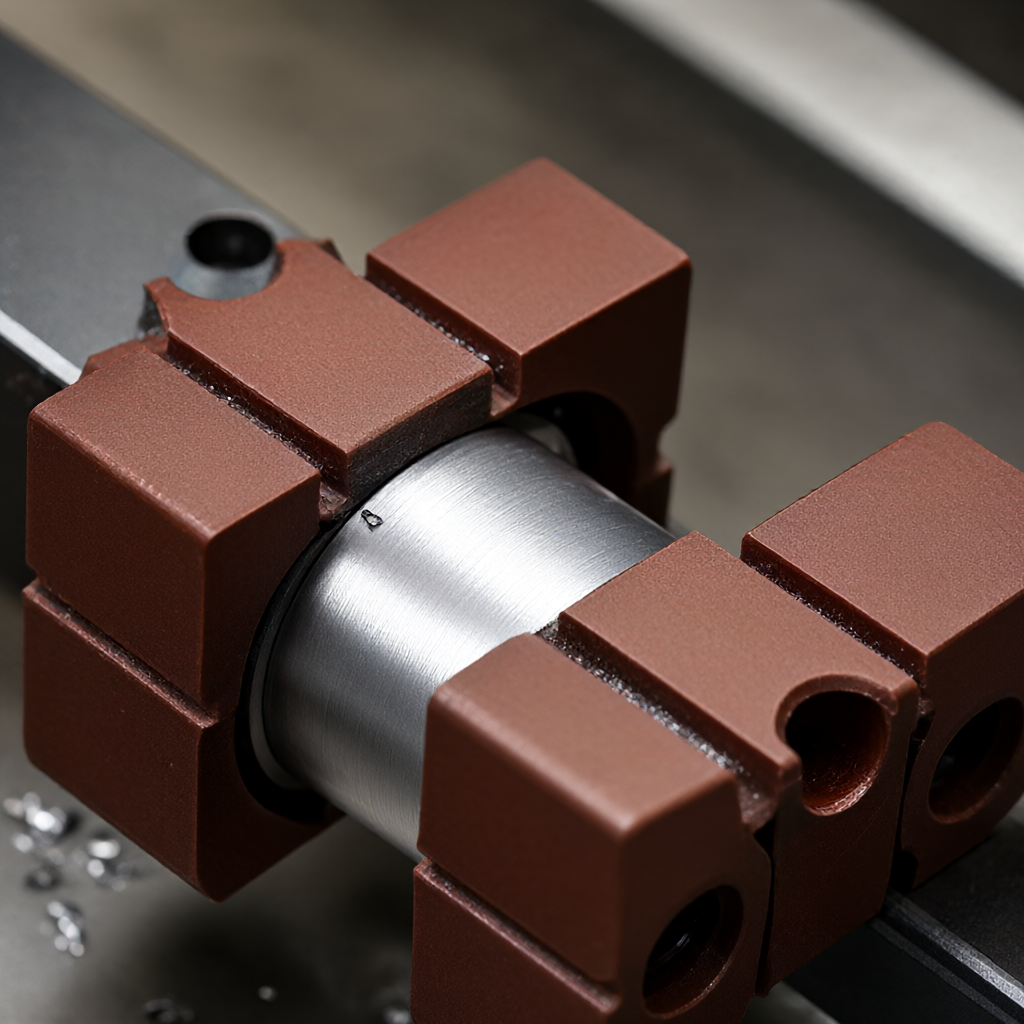
Lösningen är att gå från "anpassade hårda begränsningar" till "modulära mjuka begränsningar". Genom att introducera justerbara stödytor och snabbväxlingsgränssnitt kan samma bas anpassas till olika arbetsstyckeskonturer. Detta minskar inte bara armaturens inventeringstryck, utan gör det också möjligt för ingenjörer på plats att snabbt justera processvägen baserat på ritningarnas DFM-rekommendationer.
Jämförelse av kärnfördelarna med nollpunktspositioneringssystem och modulära fixturer
De nuvarande vanliga flexibla lösningarna är uppdelade i nollpunktspositioneringssystem och snabbväxlingsmodulkort. Nollpunktssystemet uppnår positionering genom en pneumatisk eller mekanisk självlåsande mekanism, och den repeterbara positioneringsnoggrannheten kontrolleras vanligtvis inom ±0,005 mm. Modulär mjuk fastspänning förlitar sig på klippning och trimning av mjuka klor för att bättre passa specifika konturer. Följande är en jämförelse av nyckelparametrar mellan de två lösningarna:
| Mått | Nollpunktspositioneringssystem | Modulär mjuk klo/snabbbytesplatta |
|---|---|---|
| Upprepa positioneringsnoggrannhet | ±0,005 mm | ±0,01 mm till ±0,02 mm |
| Tillämpliga arbetsstyckesegenskaper | Komplexa rumsliga ytor, kontinuerlig bearbetning i flera processer | Roterande kropp, enkel kontur, svarvning och fräskomposit |
| Bytestid | 1-3 minuter/gång | 3-5 minuter/gång (inklusive klippning av mjuka klor) |
| initial investering | Högre (kräver speciell snabbbytesplatta) | Medium (mjuka käftar för repeterbar skärning) |
| Fastspänningsstyvhet | Hög (metall-till-metall självlåsande) | Medium (beror på mjukt käkmaterials hårdhet) |
För detaljer med flera processer (såsom fräsning först och sedan svarvning, eller 3-sidig bearbetning) är nollpunktspositionering mer fördelaktigt eftersom det säkerställer konsistensen i koordinatsystemet mellan varje process utan att återfinna kanterna. Vid bearbetning av enkla roterande kroppar är det mer ekonomiskt att använda mjuka klor på CNC-svarvar. Den mjuka kloklippningen måste vara 1,5-2 mm för upprepad härdning.
DFM Engineering Essentials för flexibel fixturdesign
Vid design av en flexibel fixtur är det först nödvändigt att utvärdera förhållandet mellan arbetsstyckets spännkraft och skärkraft. För tunnväggiga aluminiumdelar rekommenderas det att införa processbultar eller försänkningshål i DFM-steget som ett speciellt positioneringsdatum för att undvika att direkt lita på den yttre cirkulära ytan för centrering. Planheten på installationsytan på nollpunktssnabbbytesplattan bör kontrolleras inom 0,02 mm/300 mm, och en spånavskiljningskanal måste reserveras för att förhindra spånansamling från att få positioneringsytan att höjas.
När det gäller toleransfördelning väljs vanligtvis H7/f7 eller H7/g6 för koordinationen mellan positioneringsstiftet och positioneringshålet, vilket inte bara säkerställer utbytbarhet, utan också undviker installationspåfrestningar orsakade av överdragning. Om vakuumadsorption används som hjälpklämning måste adsorptionskraften utformas till 1,5 gånger den maximala skärbelastningen, och tätningen måste bekräftas genom vakuumtestning före bearbetning. Dessutom bör vikten på fixturen vara så låg som möjligt för att minska belastningen på verktygsmaskinens spindel eller arbetsbord, vilket är särskilt viktigt för 5-axlig höghastighetsbearbetning.
Bearbetningsnoggrannhet underhåll och ytkvalitetskontroll
Även om flexibla fixturer är flexibla kan de ackumulerade felen i flerlänksgränssnitt inte ignoreras. Vid massproduktion rekommenderas det att slumpmässigt inspektera full storlek var 20:e bit och använda en koordinatmätmaskin för att verifiera positioneringskonsistensen. Om dimensionsavvikelse upptäcks, bör prioritet ges till att kontrollera slitaget på nollpunktssnabbbytesplattan eller spelet för positioneringsstiftet, snarare än att blint justera verktygskompensationen.
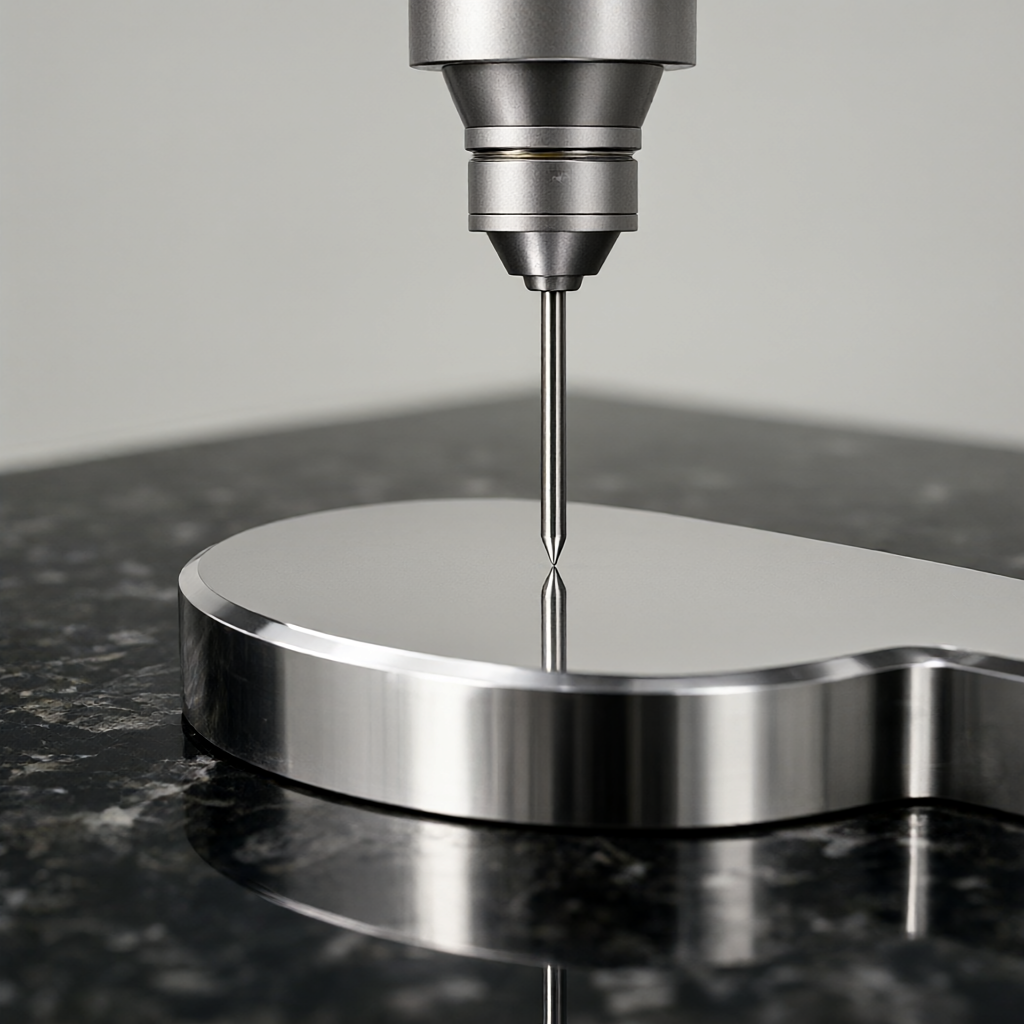
Under kravet på ytfinish Ra0,4μm kan frigöring av klämspänning orsaka mikrodeformation. För högblanka ytprodukter rekommenderas att lägga till en avspänningsprocess före efterbehandling eller att använda polyuretandistanser vid klämdelen. Vårt företag utför fullständig inspektion före batchleverans, inklusive optisk mätning och inspektion av grovhetsmätare, för att säkerställa att utseendet är fritt från repor och defekter, och att batchkonsistensen uppfyller kundens acceptansstandarder.
Vanliga frågor om teknik
Hur balanserar man fixturkostnad och leveranstid i CNC-fräsning i flera olika varianter och små partier?
Prioritet ges till den universella nollpunktspositioneringsbasen, som kan anpassas till olika delar genom att byta ut snabbväxlingsplattan och positioneringskomponenterna. Fördelen med en kort prototypcykel är att den kan schemaläggas i linje med projektnoder. 15-25 dagars massproduktionsleveransperiod kräver att fixturen har snabba felsökningsmöjligheter.
Kan positioneringsnoggrannheten för den flexibla fixturen stabilt nå ±0,01 mm?
Burk. Genom att regelbundet kalibrera nollpunktssystemet, kontrollera slitagehastigheten på snabbbytesplattan och kombinera noggrannheten hos själva verktygsmaskinen, kan det totala systemfelet kontrolleras inom området ±0,01 mm. Nyckeln är att etablera ett punktinspektionssystem och övervaka slitaget på positioneringsstiften.
Hur förhindrar man klämning när man använder flexibla klämmor för tunnväggiga delar?
Lägg till komprimerbar stoppning på klämytan, eller minska klämkraften och använd flera punkter med jämnt fördelat stöd. Under designstadiet rekommenderade DFM att lägga till processhjälpribbor för att förbättra arbetsstyckets egen motståndskraft mot deformation.
När man bearbetar små axeldelar på en centrifugalmaskin, hur samarbetar bakdelen och den flexibla fixturen?
Själva centreringsmaskinen har hög styvhet. För delar med en stor kort diameterförhållande kan bakdelen utelämnas och endast stödjas av den främre verktygshållaren och det flexibla stoppet. För smala delar måste bakdelen vara utrustad med en flytmekanism för att undvika överspänning.
Hur verifierar man stabiliteten hos flexibla armaturer i massproduktion?
Skapa SPC-processkontrolldiagram för att övervaka trender i kritiska dimensioner. När en medelavvikelse inträffar utlöses en fixturinspektion omedelbart för att kontrollera slitagestatusen för positioneringsstiften, snabbbytesplattorna och mjuka klorna, och en fullstorleksinspektion utförs enligt AQL-standarder.
Ingenjörspraktik slutsatser och åtgärdsförslag
I CNC-fräsning av flera olika sorter och små serier är flexibla fixturer nyckeln till att bryta "effektivitet-kostnad" dödläget. Valet av nollpunktspositionering eller modulär mjukgripare beror på detaljens geometriska komplexitet och antalet processer. Genom raffinerad DFM-design och strikt processinspektion kan den inte bara säkerställa noggrannheten på ±0,01 mm, utan också uppnå snabb leverans på 15-25 dagar. Det rekommenderas att du skickar ritningar och materialkrav till oss (såsom 6061 aluminiumlegering, 304 rostfritt stål eller teknisk plast), så kommer våra ingenjörer att förse dig med en omfattande offert och processförslag inklusive fixturlösningar och ytbehandling (anodisering, sandblästring, etc.).



