





CNC-bearbetningstoleransinställning: ±0,01 mm grundläggande principer för praktisk drift
Vid anpassning av precisions-CNC-delar är kontroll av dimensionstoleranser på ±0,01 mm-nivån ett nyckelkrav för flyg, medicinsk utrustning och avancerad automationsutrustning. Men ju snävare toleransinställningen inte är, desto bättre. Det måste utvärderas heltäckande utifrån materialegenskaper, processvägar och detektionsmetoder. För ingenjörer och inköpspersonal kan förståelse av de faktiska begränsningarna för ±0,01 mm tolerans effektivt undvika kommunikationsbarriärer mellan designänden och tillverkningsänden, minska kostnaderna för försök och fel och säkerställa enhetligheten i massproduktion. ShowyMetal tillhandahåller precisions-CNC-bearbetningstjänster som täcker 3/4/5-axlig fräsning, svarvfräsning av komposit och andra processer. Den stöder en mängd olika material som aluminium, stål, rostfritt stål och teknisk plast, med en noggrannhet på upp till ±0,01 mm och en ytfinish på Ra0,4μm. Den är också utrustad med detekteringsfunktioner i full storlek såsom tredimensionella koordinater och optisk mätning, vilket ger tillförlitliga lösningar för högprecisionstoleranskrav.
Nyckelfaktorer som påverkar realiseringen av ±0,01 mm tolerans
För att uppnå en toleranszon på ±0,01 mm är det först nödvändigt att klargöra att denna noggrannhetsnivå vanligtvis motsvarar IT5-IT6-nivåerna i ISO 286. Denna noggrannhet beror inte enbart på maskinvarumärket, utan bestäms av "verktygsmaskinens noggrannhet + verktygskompensation + materialegenskaper + termisk deformationskontroll".
- Verktygsmaskin stel styrskena: Fleraxliga bearbetningscentra med hög precision måste ha stabila linjära styrningar och kulskruvförspänningar och kräver vanligtvis positioneringsnoggrannhet inom ±0,005 mm, vilket fungerar som grunden för efterföljande bearbetning på mikronnivå.
- Verktygsslitage och kompensation: Vid fräsning av aluminium eller rostfritt stål leder slitage på verktygskanten direkt till dimensionsförskjutning. Det är nödvändigt att dynamiskt uppdatera verktygsoffsetvärdet genom onlineverktygslängdmätning eller regelbunden optisk mätning för att säkerställa konsekvent bearbetningstillägg.
- Material termisk stabilitet: Aluminium har en hög linjär expansionskoefficient, och skärvärme under bearbetning kan lätt orsaka lätt deformation av arbetsstycket. Det är nödvändigt att optimera skärparametrarna (minska matningen, öka kylvätskan) eller utföra efterbehandling och inspektion i en verkstad med konstant temperatur (20±1℃) för att eliminera påverkan av termisk drift.
- Spänndeformationskontroll: För tunnväggiga delar eller smala skaft kan stel fastklämning lätt leda till elastisk deformation och studs efter lossning. Vakuumsugkoppar, mjuka klor eller precisionsverktyg krävs för att minimera klämspänningen.
Processanpassning av ±0,01 mm tolerans på olika material
Olika material har olika svar på spånform, skärkraft och värme. Processparametrar måste justeras därefter, annars blir det svårt att uppnå en stabil tolerans på ±0,01 mm.
- Aluminiumlegering (som 6061-T6, 7075-T6): Bra skärprestanda, men lätt att fästa på kniven. Det rekommenderas att använda liten verktygsdiameter (≤3 mm) och höghastighetsfräsning (8000-12000 rpm) för att bibehålla en skarp egg; efterbehandlingsmånen styrs till 0,05-0,1 mm.
- Rostfritt stål (som 303, 316L): Hög draghållfasthet, dålig värmeledningsförmåga, benägen att härda. Det är nödvändigt att välja ett verktyg med stor spånvinkel, minska matningshastigheten och öka skärvätskeflödet för att avleda värme; undvik intermittent skärning och förhindra att verktyget flisar.
- Titanlegering (som Ti-6Al-4V): Hög kemisk aktivitet, lätt att orsaka diffusionsslitage med skärverktyg vid höga temperaturer. Det är nödvändigt att avsevärt minska skärhastigheten, använda hårdmetall- eller CBN-verktyg och stärka kylningen; mer än 0,1 mm måste reserveras för färdigsvarvning/finfräsning.
- Tekniska plaster (som POM, PEEK): Låg hårdhet, benägen för grader. Det är nödvändigt att undvika avlagringar orsakade av höghastighetsskärning och använda vassa verktyg med stora avlastningsvinklar och negativa spånvinklar; POM har god dimensionsstabilitet, men PEEK måste strikt kontrollera bearbetningstillåten för att förhindra termisk deformation.
Jämförelse av precisions CNC-bearbetningstoleranser och konventionella toleranslösningar
| Noggrannhetsnivå | Typisk toleranszon (mm) | Tillämplig process | Detektionsmedel | Svårighetsgrad för batchkonsistens | Tillämpliga scenarier |
|---|---|---|---|---|---|
| Allmän tolerans | ±0,1 ~ ±0,2 | 3-axlig grovfräsning/allmänsvarvning | Bromsok/mikrometer | Låg | Konstruktionsfäste, skal |
| Högre tolerans | ±0,05 | Finfräsning/finsvarvning | Vernier bromsok/projektor | mitten | Standardaxeldelar, kugghjulsämnen |
| Fleraxligt länkagesvarv- och fräsmassa/centreringsmaskin | Koordinat (CMM)/Optik | hög | Flygkonstruktionsdelar, medicinska implantat |
±0,01 mm toleransschemat har extremt höga krav på utrustningens statusstabilitet, operatörsfärdigheter och inspektionsfrekvens. Om konstruktionsritningarna inte anger toleranser, rekommenderas det att ingenjörer markerar ±0,05 eller ±0,02 på viktiga passande ytor istället för att blint markera ±0,01 för att balansera tillverkningskostnader och monteringsprestanda.
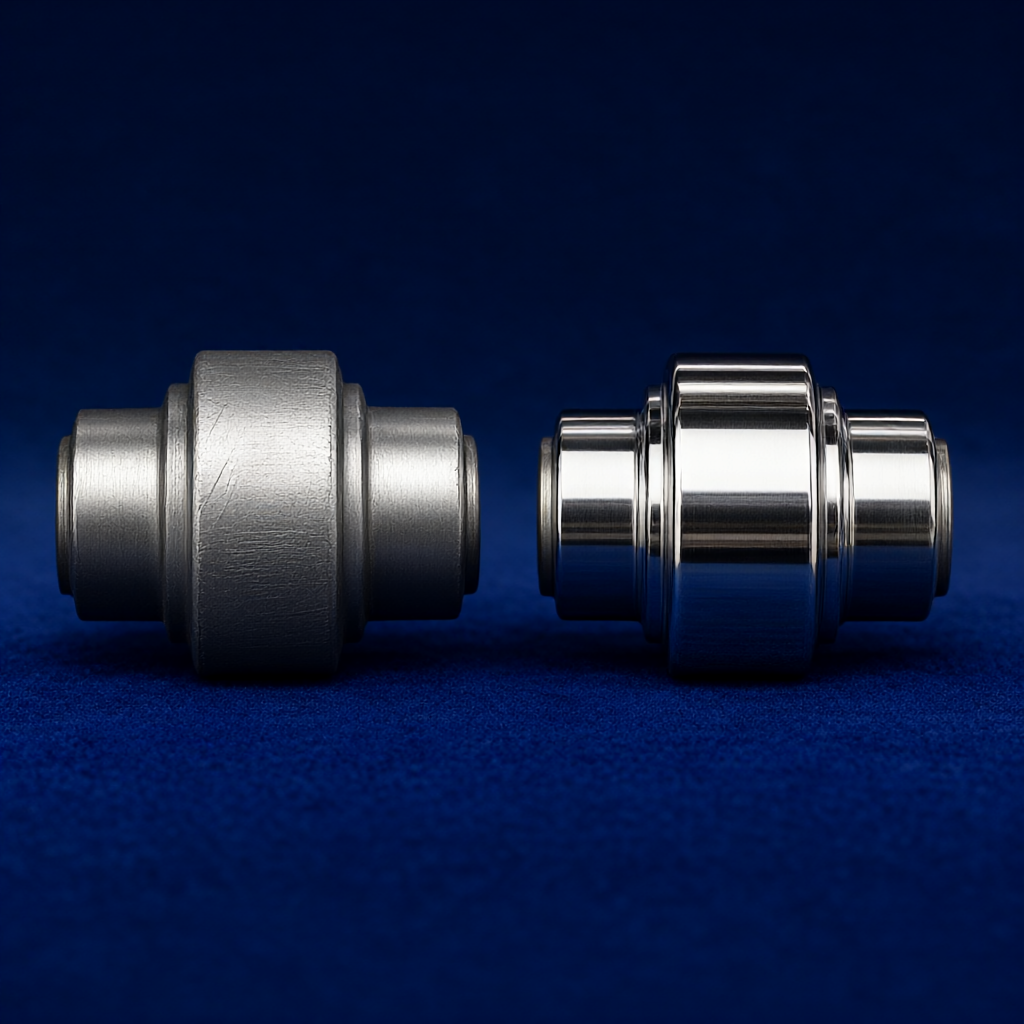
±0,01 mm tolerans praktiska nyckelpunkter och testspecifikationer
För att uppnå ±0,01 mm i massproduktionssteget måste sluten kretskontroll upprättas från den första artikeln till fullständig inspektion.
- Första artikelbekräftelse (FAI): Den första biten måste slutföra CMM-inspektion i full storlek och utfärda en Cpk-rapport. Cpk-värdet måste vara ≥1,33 innan massproduktion kan godkännas för att säkerställa att processkapaciteten uppfyller toleranskraven.
- Processinspektion: Inspektera slumpmässigt 1-2 bitar varannan timme och använd en mikrometer eller pneumatiskt mätverktyg för att mäta den kritiska håldiametern/axeldiametern; om storleken på 3 på varandra följande delar avviker i en riktning, stoppa maskinen omedelbart för att kontrollera verktygsslitage eller termisk deformation.
- Fullständig inspektion av försändelsen: Utför 100 % inspektion i full storlek på nyckeldimensioner på ±0,01 mm, behåll mätdata, säkerställ konsekvent storlek på delar i varje batch och minska riskerna för montering hos kunden.
- Kontroll av ytfinish: Toleransen på ±0,01 mm åtföljs ofta av finishkravet på Ra0,4μm eller ännu lägre. Precisionsskärning + polering eller honing processer krävs för att undvika krusningsmärken som lämnas av verktygsvibrationer som påverkar ytkvaliteten.
Vanliga fellägen och undvikande av CNC-toleransinställning med hög precision
- Verktygsflisning: Förekommer oftast i ytbehandling av rostfritt stål/titaniumlegering, vilket resulterar i omedelbar dimensionsavvikelse. Undvikande: Minska matningshastigheten, använd diamantrika beläggningsverktyg och använd en mikrometer för att kontrollera verktygsradien innan du avslutar.
- Termisk deformation återhämtar sig: Efter bearbetning detekteras arbetsstycket innan det kyls i tid och storleken är för liten; efter kylning är storleken för stor. Undvikande: När du är klar, placera den i ett område med konstant temperatur i ≥30 minuter innan du testar, eller använd en beröringsfri lasersond.
- Klämspänning kvarstår: Tunnväggiga delar kläms fast och lossas sedan, vilket resulterar i deformation av ovalitet. Undvikande: Använd trepunktsvakuumadsorption eller anpassade elastiska verktyg för att undvika lokalt högt tryck.
FAQ
Hur bibehåller man konsistens i massproduktion med CNC-bearbetningstolerans ±0,01 mm?
Det är nödvändigt att upprätta en mekanism för övervakning av verktygets livslängd för att dynamiskt kompensera verktygskompensation enligt bladlängden och slitagemängden; implementera 100 % fullskalig inspektion av nyckeldimensioner och verifiera utrustningens stabilitet genom processkapacitetsanalys med Cpk≥1.33.
Vilka material är bäst lämpade för ±0,01 mm tolerans?
Aluminiumlegering (6061/7075) och 303 rostfritt stål har god skärstabilitet och hög dimensionell konsistens; titanlegering och PEEK måste strikt kontrollera termisk deformation. Det rekommenderas att lämna tillräckligt med efterbehandlingsmån och testa i en miljö med konstant temperatur.
Vilken utrustning behövs för att upptäcka ±0,01 mm tolerans?
Nyckeldimensioner kräver användning av en CMM (koordinatmätmaskin), pneumatiskt mätinstrument eller optisk högprecisionsprojektor; en grovhetsmätare används för att verifiera Ra-värdet; alla mätverktyg kräver regelbunden spårbarhetskalibrering för att säkerställa att mätfelet är mycket mindre än toleranszonens bredd.
Kommer toleransmarkeringen på ±0,01 mm att öka tillverkningskostnaderna?
ja. Jämfört med ±0,1 mm minskas bearbetningstillåten, skärhastigheten minskas och inspektionsfrekvensen ökas, vilket resulterar i en ökning av arbetstiden i ett stycke och utrustningens beläggning. Det rekommenderas att endast markera viktiga funktionsytor och slappna av icke-passande ytor till ±0,1 mm för att optimera kostnaderna.
Hur stöder ShowyMetal precisionstoleransanpassning?
ShowyMetal tillhandahåller 3/4/5-axlig fräsning, svarvning och fräsning kombinerad och centreringsbearbetning, med en noggrannhet på upp till ±0,01 mm, Ra0,4μm; utrustad med CMM och optiska mätsystem, utför den första bekräftelse och 100 % fullständig leveransinspektion; den stöder DFM-rekommendationer och kan optimera toleransfördelningen på designsidan för att säkerställa batchleverans och utseendekvalitet på 15-25 dagar.
avslutningsvis
±0,01 mm toleransinställningen är ett systematiskt projekt som integrerar material, processer och testning. Vid märkning av toleranser bör ingenjörer kombinera materialets termiska stabilitet, maskinverktygsnoggrannhet och monteringsfunktionskrav för att undvika blind jakt på extrema toleranser; när inköpspersonal ansluter till leverantörer måste de klargöra detekteringsmetoder för nyckeldimensioner och krav på processkapacitet för att minska riskerna för batchkonsistens. Om ditt projekt involverar precisionspassning, hög finish eller specialformade ytor kan du skicka ritningarna och materiallistan till ShowyMetals ingenjörsteam för att få DFM-förslag och toleransutvärderingar för att säkerställa korrekt implementering från prototyp till massproduktion.



