





Kärnskillnaderna mellan 7075 och 6061 i CNC-bearbetning av flygaluminiummaterial
Inom flyg, drönare och avancerad utrustning, strukturella delar,7075 och 6061 bearbetning av CNC-delar för flygaluminiumUrvalet bestämmer direkt hållfastheten, vikten och efterbearbetningskostnaden för delen. 6061-T6 är ett allmänt strukturellt aluminiummaterial med måttlig hållfasthet, utmärkt svetsbarhet och likformig anodiserad film, och är lämpligt för icke-bärande eller medelstora komponenter; 7075-T6/T73 är en höghållfast aluminiumlegering med en draghållfasthet på mer än 520 MPa och en sträckgräns på mer än 455 MPa, men har dålig svetsbarhet och är känslig för spänningskorrosion, så den används mest i bärande huvudkonstruktioner. För ingenjörer handlar urvalet inte om "vilket är dyrare" eller "vilket är bättre", utan snarare en ingenjörsmässig avvägning baserat på belastningsspektrum, utmattningslivslängd, krav på ytbehandling och risker för batchkonsistens.
Jämförelse av materialegenskaper och skärparametrar
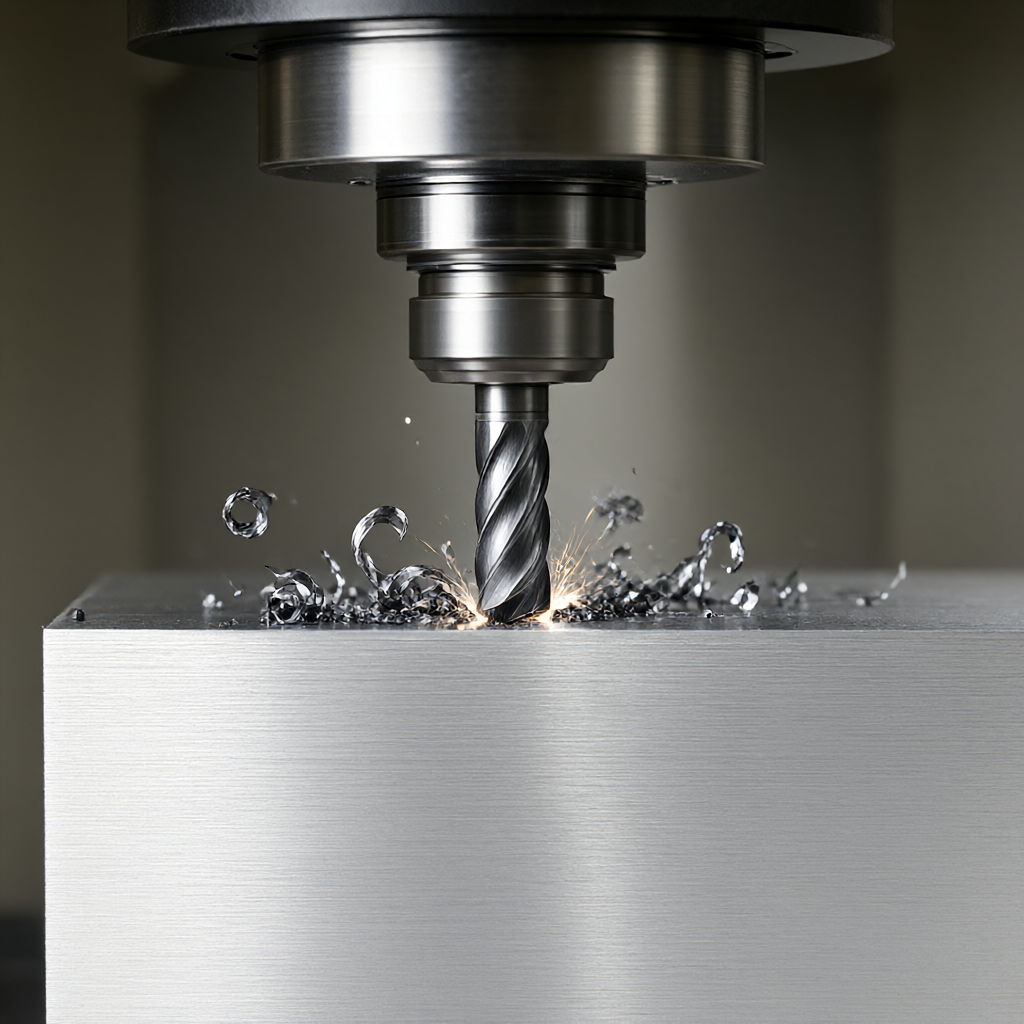
Prestandan hos de två legeringarna vid CNC-bearbetning är väsentligt olika. 6061 har lågt skärmotstånd, lång verktygslivslängd och är lämplig för höghastighetsfräsning; 7075 har en högre hårdhet (HV 150–170 vs 95–110), och skärkraften ökar med cirka 20–30 %, vilket är benäget till verktygsutbyte, och matningen behöver minskas eller styvheten ökas. Följande tabell listar nyckelparametrar och rekommenderade bearbetningsfönster:
| Parameterpost | 6061-T6 | 7075-T6/T73 | Teknisk betydelse |
|---|---|---|---|
| Draghållfasthet (MPa) | 310–350 | 520–580 | 7075 är lämplig för områden med hög stress och har bättre viktminskningseffekt. |
| Rekommenderad frässpindelhastighet | 10 000–15 000 rpm | 8 000–12 000 rpm | 7075 behöver kontrollera frässpån och värmetillförsel för att undvika expansion av mikrosprickor |
| Rekommenderad matningshastighet | 1,5–2,5 mm/varv | 0,8–1,5 mm/varv | Minskad matning minskar risken för verktygsflisning och förbättrar dimensionsstabiliteten |
| Ytjämnheten kan nå | Ra 0,4–0,8 μm | Ra 0,4–0,8 μm (kräver finfräsning) | Båda kan uppfylla de höga finishkraven, men restspänningen på 7075 är mer sannolikt att orsaka skevhet. |
| Anodiserad filmfärgkonsistens | Utmärkt (jämn filmtjocklek, inte lätt att färga) | Bra (höglegerade element påverkar filmens färgabsorption, mörkgrå/svart är lätt ojämn) | För utseendekänsliga delar är 6061 att föredra, eller 7075 används för hård oxidation. |
Dessutom är spänningskorrosionsbeständigheten på 7075 i T73-tillståndet bättre än för T6, men om det finns kvarvarande dragspänningar som inte har släppts efter bearbetning kommer det att förvärra risken för sprickbildning. därför,Anpassade CNC-delar för flygaluminiumOm 7075-T73 används rekommenderas det att lägga till en åldrings- eller vibrationsåldringsprocess innan färdigfräsning för att stabilisera storlek och utseende.
Urvalslogik i mekanisk design
Kärnan i valet ligger i att matcha belastningstyp och säkerhetsfaktor. För statiska spännings-/kompressionsdelar (såsom flygkroppsramar, anslutningsbalkar) är hållfasthets-/densitetsförhållandet 7075 betydligt bättre än det för 6061, vilket kan minska vikten med 15–25 % med bibehållen säkerhetsfaktor. För konstruktioner som kräver svetsning på plats eller efterföljande nitning är 6061 ett tillförlitligt och rimligt alternativ, eftersom svetshållfastheten hos 7075 endast är 60 % av kroppen och den värmepåverkade zonen är kraftigt uppmjukad. Vid dynamisk utmattningsbelastning är utmattningsgränsen 7075 (cirka 190 MPa) högre än den för 6061 (cirka 150 MPa), men den är känsligare för sprickexpansion i kanten av foghålet. Det måste kombineras med subsonisk borrning och gradning för att undvika införandet av mikrosprickor.
Om delarna involverar flerskiktskompositstaplar eller specialformade hålrum, kan 5-axlig CNC-bearbetning undvika sekundära fastspänningsfel, speciellt för lätt deformerade material som t.ex. 7075. Ju färre fastspänningstider, desto mindre dimensionsavvikelse. Vårt företag har ett 3/4/5-axligt bearbetningscenter som kan utveckla mångfacetterade bearbetningsvägar för sådana komplexa flygaluminiumdelar i en fastspänning för att förbättra batchkonsistensen.
Ytbehandling och kvalitetskontroll av utseende
Flygaluminiumdetaljer har extremt höga krav på utseende och kräver ofta anodisering, sandblästring eller tråddragning. 6061 presterar stabilt vid anodisering, med ett tätt filmskikt och enhetlig färgning, och är lämplig för vanliga färger som silver, svart och brons. Eftersom 7075 innehåller Zn- och Cu-element har filmskiktet olika färgabsorptionsförmåga. Mörka partier är benägna att färgskillnader. Det rekommenderas att utföra slumpmässiga inspektioner av filmtjocklek och färg. Om kunder eftersträvar en högblank yta eller spegeleffekt är 6061 lättare att polera till Ra under 0,2 μm, medan 7075 tenderar att lämna knivmärken efter polering, vilket kräver efterföljande finslipning eller elektrolytisk polering.

- Sandblästring: Båda är acceptabla, men mikrosprickor på 7075-ytan kan expandera efter sandblästring. Det rekommenderas att minska sandtrycket till 0,4–0,6 MPa.
- Hård anodisering: 7075 används oftare, och filmtjockleken kan nå 25-50 μm, vilket förbättrar slitstyrkan och korrosionsbeständigheten, men filmskiktet är sprött och undviker stötar.
- Kemisk polering: 6061 är effektivare och kan eliminera ytliga repor. 7075 polervätska behöver kontrollera pH och temperatur, annars kommer den lätt att korrodera.
I massproduktion tar vårt företag utseendekvalitet som den centrala kontrollpunkten: den högblanka ytan har inga repor eller defekter. Vi säkerställer satskonsistens genom bekräftelse av första stycket och processinspektion för att undvika problem med enskilda stycken som ser bra ut men har fläckar eller färgskillnader i satser.
Vanliga fellägen och undvikande lösningar
I teknisk praxis finns det tre huvudsakliga felorsaker till 7075 delar: spänningskorrosionssprickning (SCC), väte-inducerad fördröjd fraktur och kvarvarande spänningsförvrängning. Lösningar inkluderar:
- Kontrollera materialcertifikatet (MTR) före bearbetning för att bekräfta T73-statusen för att undvika missbruk av T6;
- Komplett spänningsavlastning inom 48 timmar efter finmalning för att undvika långtidslagring;
- Hålbearbetning antar trestegsprocessen att först borra bottenhålet, expandera hålet och försänka för att undvika sprickor orsakade av enstegsborrning;
- Före ytbehandling utförs betning för att avlägsna olja och filmtjockleken styrs enligt rittoleransen på ±5 μm.
De största riskerna med 6061 är dimensionell drift och termisk svetsdeformation. Om svetsning krävs, rekommenderas att använda friction stir welding (FSW) eller lågtemperaturbågsvetsning, och styra interpass-temperaturen till ≤150 °C. För rena CNC-bearbetade delar ligger fokus på att kontrollera klämdeformation: tunnväggiga delar använder vakuumsugkoppar eller mjuka klor för att undvika att studsa efter att verktyget har släppts på grund av styv fastspänning.
Massproduktion och leveranshantering
Massproduktion av flygaluminiumdelar stöter ofta på flaskhalsar: verktygsslitage leder till dimensionsförskjutning, deformationshastigheten på 7075 är högre än den för 6061 och ytbehandlingsfärgskillnader. Vårt företags 72 uppsättningar av CNC-utrustning (inklusive 5-axliga bearbetningscentra, svarv- och fräskompositmaskiner och centreringsmaskiner) kan uppnå snabb batchleverans på 15-25 dagar. Under denna period inspekteras nyckeldimensionerna för varje batch slumpmässigt med tredimensionell koordinatmätning (CMM), och grovhetsmätaren övervakar Ra-värdet för att säkerställa en stabil tolerans på ±0,01 mm och en stabil finish på Ra 0,4 μm. Under prototypskedet rekommenderas det att kunder tillhandahåller 3D-modeller + tekniska ritningar + material MTR-krav, och vi kommer att utfärda DFM-förslag (såsom förstärkningslayout, optimering av borrväg) för att förkorta den formella massproduktionscykeln.
Om projektets deadline är snäv kan produktionen schemaläggas i två omgångar: den första omgången på 50 stycken kommer att användas för monteringsverifiering, och resten kommer att göras upp senare. Vårt företags fleraxliga länkage och svarvnings- och fräsförmåga kan användas för att förkorta formbytet och maskinjusteringstiden.
Vilka tekniska indikatorer beaktas främst när man väljer 7075 och 6061 flygaluminiumdelar?
Kärnan är att titta på draghållfasthet, utmattningsgräns, svetsbarhet och ytbehandlingseffekt. Välj 7075 för hög stress/viktminskning, välj 6061 för enhetlig svetsning eller anodisering, och det sista ämnet är lastberäkning och säkerhetsfaktorverifiering.
7075 deformeras lätt efter CNC-bearbetning. Hur styr man dimensionstoleransen på ±0,01 mm?
Precisionsfräsning med låg matning, mångfacetterad bearbetning i en fastspänning, vibrationsåldring före finbearbetning och CMM-provtagning av nyckelytor i varje batch används för att justera verktygskompensation genom dataåterkoppling för att uppnå stabilitet i batchstorlek.
Kan 6061 ersätta 7075 för UAV:s huvudarm?
Rekommenderas i allmänhet inte. Styrkan hos 6061 är låg. Vid samma belastning behöver väggtjockleken ökas, och vikten ökar med ca 20-30%, vilket kan påverka uthållighet och manövrerbarhet. Om belastningsspektrumet tillåter måste finita elementanalysen analyseras på nytt och utmattningslivslängden verifieras.
Färgskillnaden på flygaluminiumdelar är stor efter anodisering. Är det ett materiellt problem?
7075 mörk färgoxidation är benägen att färgskillnader, som påverkas av materialets legeringssammansättning och är inte en processdefekt. Undvikningsmetod: Ge prioritet åt ljusa färger, eller använd 7075 för hård oxidation + försegling, kontrollera filmtjocklekstoleransen och kontrollera slumpmässigt färgen på partiet.
Kan leveranstiden vara inom 20 dagar för en sats på 150 stycken av 7075 delar?
Vårt företags standardleveranstid för batchordrar är 15-25 dagar. Om ritningarna är tydliga och materialen inte väntar på 150 stycken och 7075 stycken, kan det färdigställas på 18-22 dagar. Detaljerna måste bekräftas efter utvärdering av verktyget och ytbehandlingsschemat.
Slutsatser och rekommendationer till åtgärder
Det finns ingen jämförelse mellan 7075 och 6061, bara scenanpassning. Ingenjörer måste fatta omfattande beslut baserat på belastning, utmattning, svetsning, utseende och batchrisker. Om du har ritningar för flygaluminiumdelar kan du skicka CAD-filer och materialkrav. Vi kommer att tillhandahålla DFM-förslag, toleransbedömningar och batchproduktionsplaner för att hjälpa dig hitta den optimala lösningen mellan styrka, vikt och utseende.



