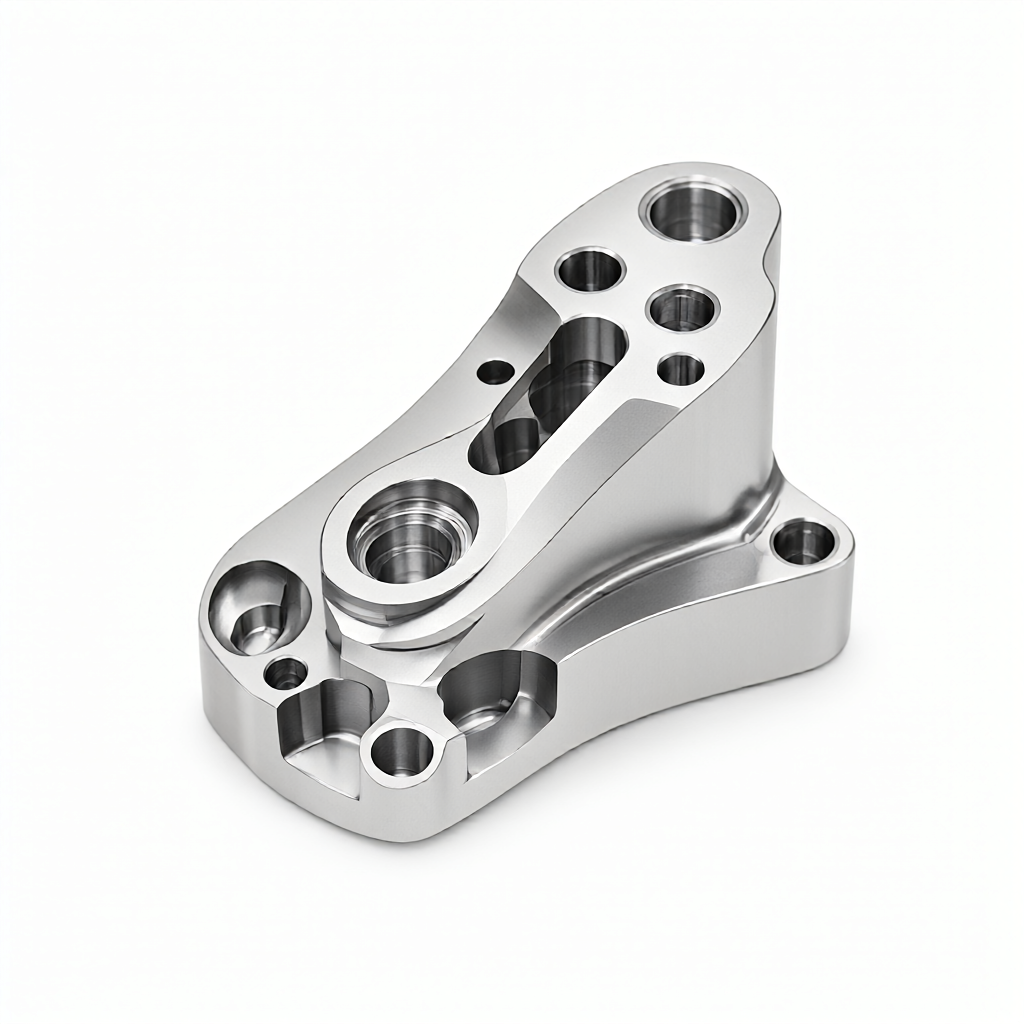
CNC-materialval för precisionsbearbetning: hållfasthetsjämförelse mellan aluminiumlegering och titanlegering
CNC-materialvalslogik för precisionsbearbetning: kärnskillnaden mellan aluminiumlegering och titanlegering
Inom området för CNC-precisionstillverkning bestämmer materialval direkt de mekaniska egenskaperna, kostnadsstrukturen och bearbetningssvårigheten för delar. Ingenjörer och inköp möter ofta förvirring: när hållfasthetskraven är liknande, varför väljs ibland aluminiumlegeringar (som 7075) istället för titanlegeringar (som Ti-6Al-4V) och vice versa? Istället för att bara jämföra "styrka siffror" är detta beslut baserat påSpecifik styrka, skärprestanda, termisk stabilitet och ytkonsistensomfattande balans. För massproduktion måste materialvalet ta hänsyn till utrustningens utnyttjandegrad, verktygets livslängd och funktioner för kvalitetskontroll av utseende.
Fördjupad jämförelse av mekaniska parametrar: analys av specifik styrka och styvhet
Att förstå materialens natur kräver att man utgår från grundläggande mekaniska indikatorer. Följande är en jämförelse av nyckelparametrar för två typiska legeringar i CNC-bearbetningsförhållanden:
Jämförelse av mekaniska egenskaper mellan aluminiumlegering 7075-T6 och titanlegering Ti-6Al-4V
Prestandaindikatorer
Aluminiumlegering 7075-T6
Titanlegering Ti-6Al-4V
Teknisk betydelse
Densitet (g/cm³)
2.8
4,43
Aluminium är cirka 37 % lättare än titan, lämpligt för viktminskningsbehov
Draghållfasthet (MPa)
570
950
Titan är starkare och har större bärförmåga
Specifik styrka (MPa·cm³/g)
~204
~214
Den specifika styrkan hos de två är nära, och titan är bara något överlägsen.
Elasticitetsmodul (GPa)
71,7
110
Titan har högre styvhet och större motståndskraft mot deformation
Värmeledningsförmåga (W/m·K)
120
6.7
Aluminium leder bort värmen bra, men titan samlar lätt värme, vilket påverkar livslängden.
Data visar att även om den relativa draghållfastheten för titanlegering är cirka 1,6 gånger den för aluminiumlegering, är dess densitet också nästan 60% högre. Därför, när kärndesignmålet ärLätt och kräver viss styvhetNär tillämpningsscenariot innebärMiljö med hög temperatur eller extrem statisk tryckbelastning, hållfastheten vid hög temperatur för titanlegeringar måste beaktas (hållfastheten hos aluminiumlegeringar minskar avsevärt över 150°C, och prestandan hos titanlegeringar är stabil under 300°C).
Skillnader i CNC-skärprestanda: bearbetningseffektivitet och verktygsförlust
Materialbearbetbarhet är nyckeln till CNC-kostnadskontroll. Det finns ett stort gap i skäregenskaper mellan aluminiumlegeringar och titanlegeringar, vilket direkt påverkar bearbetningscykeln och verktygsbudgeten.
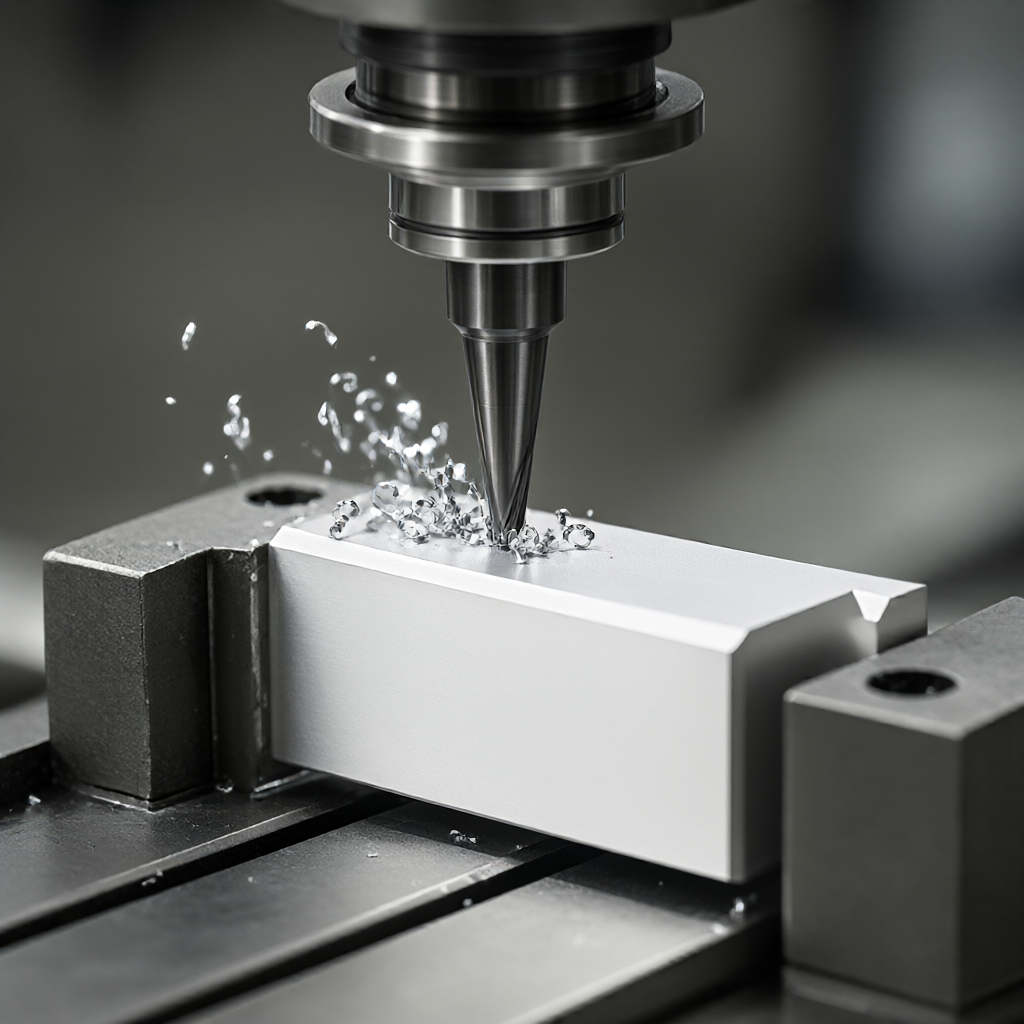
Skäregenskaper i aluminiumlegering
Spån av aluminiumlegering är mjuk, lätt att fästa på kniven och kräver hög spånavlägsnande. Men på grund av dess höga värmeledningsförmåga (ca 120 W/m·K) tas skärvärmen lätt bort genom spånen och verktygstemperaturen är låg.
Rekommenderade parametrar: Spindelhastigheten är hög (upp till mer än 10 000 rpm), matningen är snabb och den enaxliga fräsningseffektiviteten är extremt hög.
Verktygsval: Hårdmetallskär behöver använda PVD-beläggning eller obelagd TiAlN, med stor ryggvinkel för att minska kontaktytan och undvika knölar.
Bearbetningsrisker: Knivstickning resulterar i grova knivmönster på ytan. Det är nödvändigt att optimera kylvätskekoncentrationen och flödeshastigheten för att förhindra att "aluminiumslam" repar ytan.
Skäregenskaper i titanlegering
Titanlegering är ett typiskt material som är svårt att skära. Dess värmeledningsförmåga är extremt låg (ca 6,7 W/m·K), vilket betyderMer än 90 % av skärfriktionsvärmen ackumuleras vid verktygsspetsen, vilket gör att verktyget slits ut snabbt eller till och med misslyckas. Dessutom har titan hög kemisk aktivitet och är utsatt för diffusionsslitage med verktygsmaterial vid höga temperaturer.
Rekommenderade parametrar: Låg hastighet och stor matningsstrategi (spindelhastigheten är vanligtvis mer än 50 % lägre än för aluminiumlegering), med hjälp av skär med den minsta spånbrytaren.
Verktygsval: Belagd hårdmetall (som TiCN, AlTiN) måste användas, och användningen av snabbstål är strängt förbjuden.
Bearbetningsrisker: Sannolikheten för verktygsflisning är hög och spindelbelastningen måste övervakas i realtid; om matningsmängden är felaktig, är det troligt att "tjatter" inträffar, vilket påverkar dimensionsnoggrannheten.
För massproduktion har aluminiumlegering uppenbara fördelar i materialutnyttjande och bearbetningseffektivitet, och kostnaden per enhet arbetstimme är vanligtvis bara 1/3 till 1/5 av titanlegeringen.
Utseendekvalitet och ytbehandlingskompatibilitet
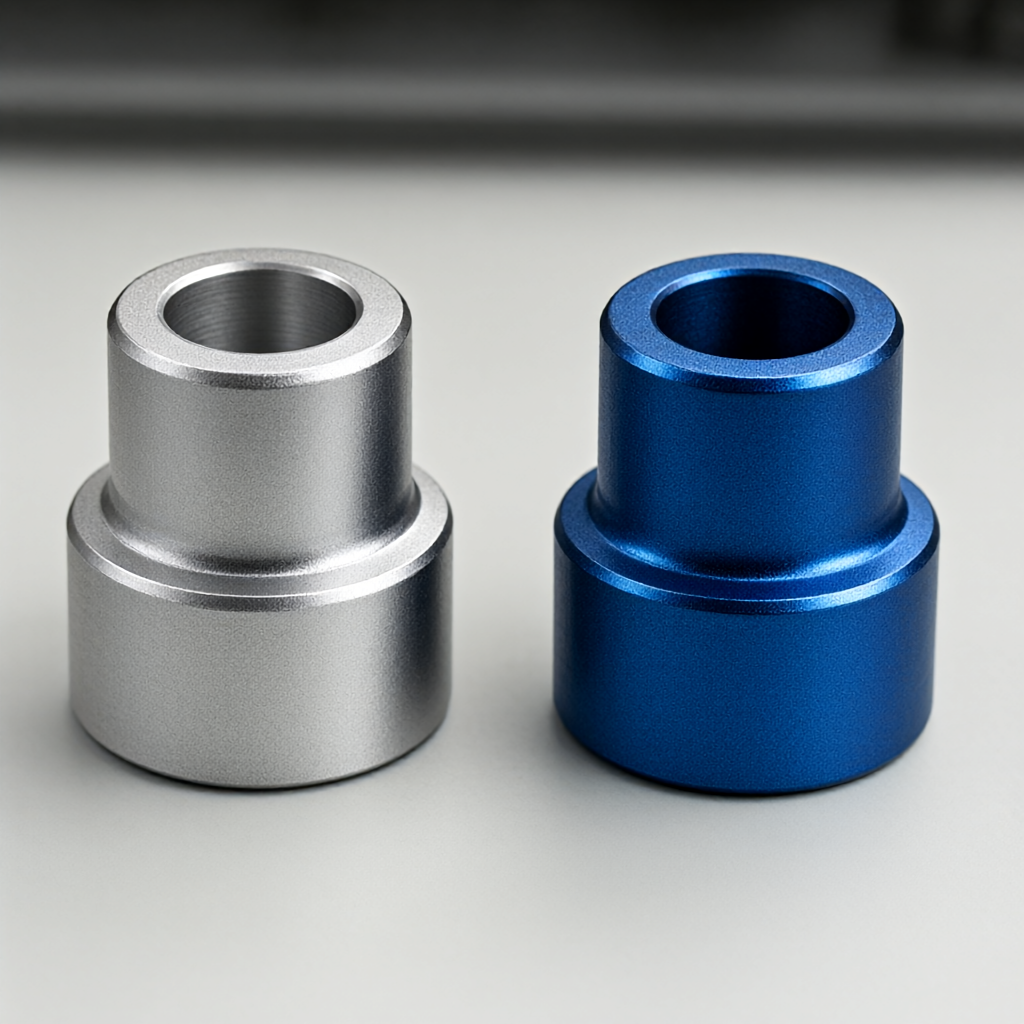
I många scenarier inom hemelektronik, robotleder eller medicinska implantat,UtseendekonsistensPåverkar ofta den slutliga acceptansen mer än den ultimata styrkan. Aluminiumlegeringar och titanlegeringar har helt olika ytbehandlingsprocesser.Jämförelse av utseende av ytbehandling av aluminium titanlegering
Ytbehandling av aluminiumlegering
Oxidfilmen av aluminiumlegering är tunn och anodiseringsfärgen är mycket kontrollerbar (svart, guld, färgoxidation), men oxidskiktet är poröst och utsatt för ojämn färgning.
Fördelar: Högglans efter borstning och sandblästring, lätt att uppnå spegeleffekt.
Nackdelar: Om förbearbetningen inte görs på rätt sätt kan batchskillnader som vita fläckar och svarta fläckar lätt uppstå.
Ytbehandling av titanlegering
Filmen av titanlegeringsoxid är tät, transparent och naturligt korrosionsbeständig.
Fördelar: Kemisk plätering eller oxidationsfärg (som blå, guld termisk oxidation) har enhetlig och stark färg och utmärkt repbeständighet.
Nackdelar: Den bearbetade ytan är benägen att producera ett "arbetshärdat skikt", vilket försvårar efterföljande polering; glansåtervinningen efter sandblästring är långsam.
För delar med höga krav på utseende, om de behöver underhållas i massproduktionHögblank yta, inga repor, inga fläckarKonsistens, aluminiumlegering med fin efterbearbetning (som elektrolytisk polering eller spegelpolering) är lättare att uppnå strikt CPK-värde; titanlegering förlitar sig mer på den slutliga ytbehandlingen i bearbetningssteget, vilket kräver extremt hög förarfärdighet och maskinstyvhet.
Kostnadsstruktur och batch-ledtidsbedömning
Materialkostnaden är bara toppen av isberget. Den verkliga TCO (total cost of ownership) inkluderar blankupphandling, bearbetningsförluster, skrothastighet och inspektionskostnader.
Tomt pris: Priset på Ti-6Al-4V-stavar är vanligtvis 8-12 gånger det för 7075 aluminium (fluktuerar med marknaden).
Bearbetningsförlust: Aluminiumlegering skär snabbt, så arbetstiden för ett enda stycke är kort, och avskrivningen av formar och utrustning delas låg; titanlegering skär långsamt, och arbetstiden för ett enda stycke kan vara 2-4 gånger högre än för en aluminiumlegering.
Testkostnad: Titanlegeringsdelar kräver vanligtvis högre dimensionstoleranser (som ±0,005 mm), och på grund av stor termisk deformation behöver längre kylningstid reserveras, vilket påverkar produktionslinjens rytm.
Inom batchleveranscykeln på 15-25 dagar har aluminiumlegeringsdelar högre flexibilitet i produktionsschemaläggning på grund av mogen teknologi och lättillgänglighet av material. Om projektnoden är snäv har aluminiumlegeringslösningen en naturlig fördel i försörjningskedjans stabilitet.
Beslutsguide för materialval: rekommendationer baserade på tillämpningsscenarier
När de står inför ett specifikt projekt bör ingenjörer screena baserat på följande dimensioner:
Scenario 1: Höghållfasta lätta konstruktionsdelar
Om delarna utsätts för höga vibrationer, kraftiga stötar och är viktkänsliga (som drönarearmar, robotmanöverdon) ges prioritet tillTi-6Al-4V. Trots dess höga kostnad är dess utmattningsbeständighet och höga temperaturstabilitet oersättliga.
Scenario 2: Konsumentelektronikprodukter med hög omsättning
Om produkten itererar snabbt, har en stor effekt och har höga krav på utseende (som 3C-tillbehör, kameramodulhus), prioritera det.7075-T6. Dess låga kostnad, enkla bearbetning och enkla utseendebehandling kan avsevärt minska kostnaden för en enskild del och förkorta tiden till marknaden.Högeffektiv skärbearbetningsscen av aluminiumlegering
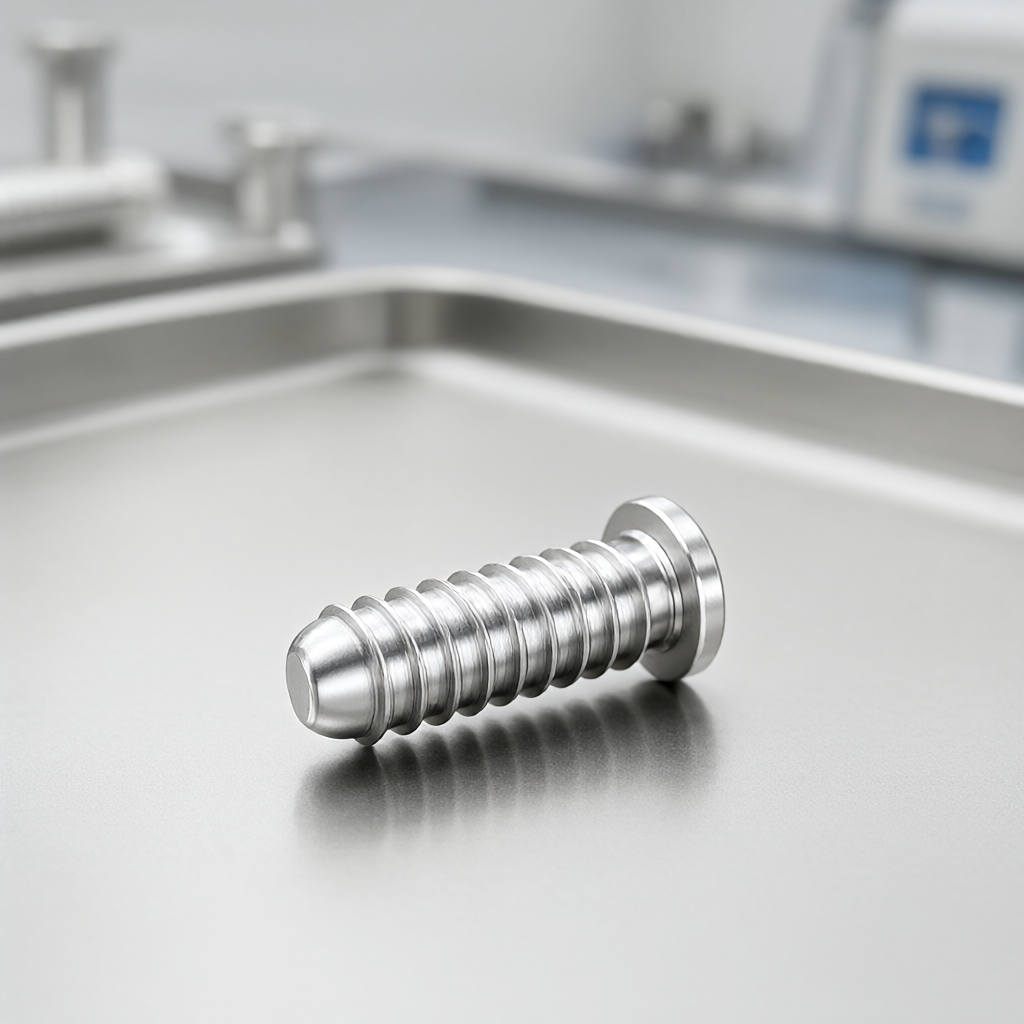
Scenario tre: Medicinska implantat
NödvändigRent titan (CP-Ti Grade 4)Eller Ti-6Al-4V. Aluminiumlegering är inte biokompatibel och är strängt förbjuden för användning i implantat scenarier. Titans korrosionsbeständighet och icke-magnetiska egenskaper gör det till ett pålitligt val.Närbild av titanlegeringstestning för medicinska implantat
Acceptansstandarder och testpunkter
Oavsett vilket material som valts kräver acceptansen av CNC-precisionsdelar uppmärksamhet på följande parametrar:
Måttnoggrannhet: Det rekommenderas att toleransen för nyckelytorna kontrolleras inom ±0,01 mm.
ytjämnhet: Utseendeytan måste vara Ra0,4μm eller mindre, vilket vanligtvis kräver ytterligare finsvarvning eller finfräsning.
Feldetektering: Titanlegeringsdelar är benägna att få mikrosprickor, så det rekommenderas att utföra penetranttestning (PT) på lastbärande delar; aluminiumlegeringar fokuserar främst på porer och inneslutningar, och röntgentestning är effektivare.
Materialbevis: Leverantörer måste tillhandahålla en fullständig materiallista (Mill Test Certificate), som klargör legeringskvalitet och värmebehandlingsstatus.
FAQ
Vilken är mer benägen att repa ytan under CNC-bearbetning, aluminiumlegering 7075 eller titanlegering 6Al-4V?
Aluminiumlegeringar tenderar att fastna på verktyget vid skärning. Om den inte kyls ordentligt kommer spånen att studsa och lätt repa den bearbetade ytan. Titanlegering har hög hårdhet och är inte lätt att repa, men verktygsflisning kan orsaka flisning. Därför måste aluminiumlegeringar ägna mer uppmärksamhet åt spånavlägsnande och kylning, och titanlegeringar måste ägna mer uppmärksamhet åt verktygsövervakning.
Hur säkerställer man utseendekonsistensen hos aluminiumlegeringsdelar i massproduktion?
Nyckeln ligger i förbehandlingskontroll. Efter att ha avlägsnat glödskal och fett, förena ritnings- eller sandblästringsparametrar (som sandnummer, tryck, tid). Det rekommenderas att utföra ett anodiseringsfärgtest på den första biten för att bekräfta att färgskillnaden mellan satser är inom ΔE
Skicka din ritning i STEP / DWG / PDF så återkommer våra ingenjörer inom 2 timmar med en detaljerad offert inklusive gratis DFM-analys och processstips — utan förbehåll.