





Vid tillverkning av precisions-CNC-bearbetade genom hål bestämmer avgradningsprocessen direkt monteringsnoggrannheten, elsäkerheten och utseendekonsistensen hos delarna. För ingenjörsanskaffning leder försummelse av gradningsprocessen ofta till att kablar fastnar och repas i massproduktion eller påverkar den efterföljande pläteringsvidhäftningshastigheten. Som en CNC-tillverkare med fokus på massanpassning tillhandahåller ShowyMetal one-stop-tjänster från 3-axlig/5-axlig fräsning till CNC-svarvning. Den kombinerar ytbehandlingar som anodisering och sandblästring för att säkerställa att öppningstoleransen är inom ±0,01 mm, ytfinishen når Ra0,4μm och att kantkvaliteten efter borttagning av grader är helt kontrollerad.
Kärntekniskt värde och felrisk för avgradningsprocess
Grader är inte bara visuella defekter, utan också funktionella faror. Vid bearbetning av genomgående hål orsakar skärkrafter att materialet rivs sönder snarare än att klippas helt, vilket skapar mikroskopiska metallklumpar. Om det inte tas bort effektivt kan det orsaka följande problem:
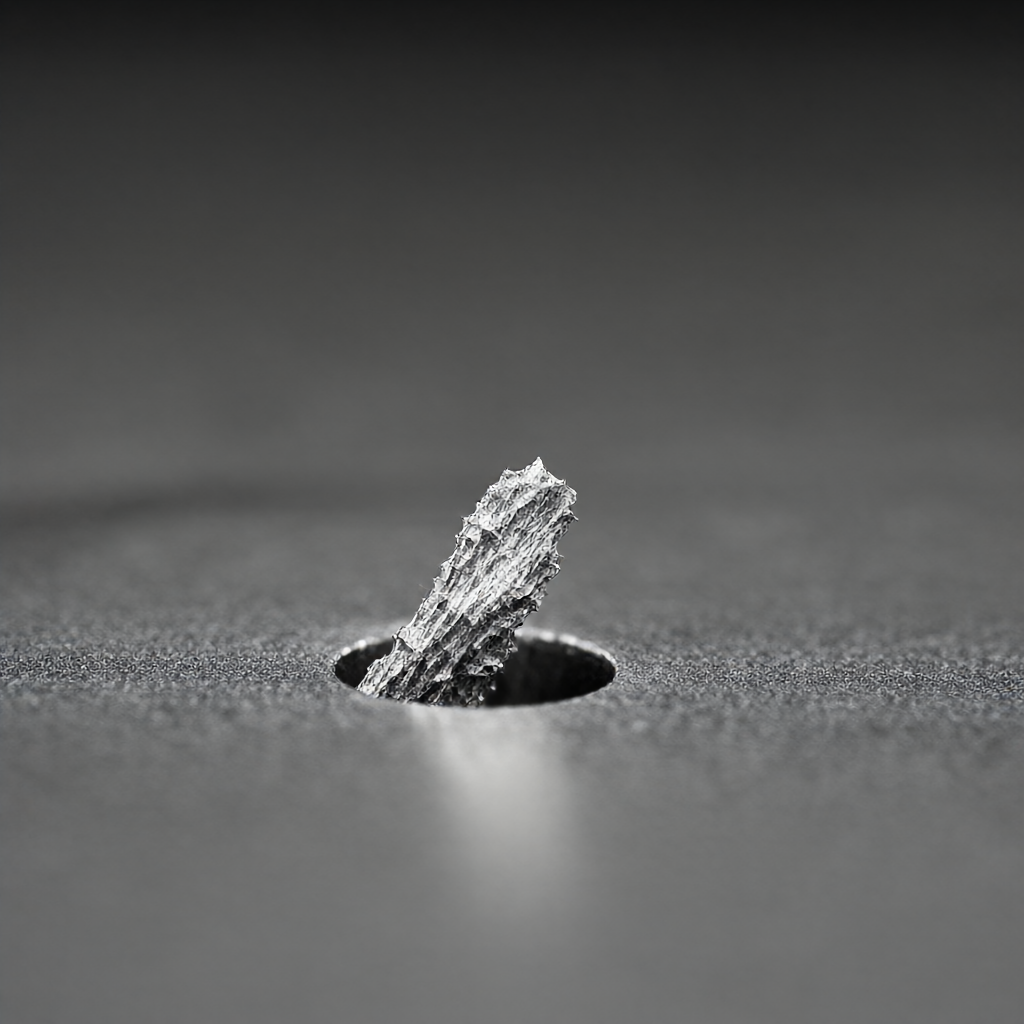
- Monteringsstörningar:Grader fastnar i de matchande delarna, ökar monteringsmotståndet och orsakar till och med trådglidning.
- Elektrisk kortslutning:I halvledar- eller kommunikationsutrustning kan ej borttagna koppar- eller aluminiumgrader orsaka kortslutning mellan kretskortsskikten.
- Dålig plätering:Elektrolyt är lätt att samla vid graderna, vilket gör att pläteringsskiktet flagnar eller har ojämn tjocklek.
- Stresskoncentration:Vassa kanter blir källor till utmattningssprickor, vilket minskar dellivslängden.
Därför måste gradning vara en standardprocess i CNC-bearbetningsprocessen, snarare än en eftertanke.
Jämförelse av vanliga avgradningsprocesslösningar och teknikval
Processurvalet varierar avsevärt för olika material (aluminium, stål, rostfritt stål, mässing, teknisk plast) och hålstorlekar. Följande tabell jämför tillämpliga scenarier och fördelar och nackdelar med de tre vanliga lösningarna:
| Processtyp | Tillämpliga material | Fördelar | Begränsningar och anmärkningar |
|---|---|---|---|
| Mekanisk gradning | Stål, rostfritt stål, mässing | Hög effektivitet, kan automatiseras online; lämplig för massproduktion | |
| Ingen kontaktspänning för att undvika repor på ytan; lämplig för komplexa hålrum | |||
| Stål, aluminium (måste särskiljas strikt) | Behandlar svåråtkomliga lumengrader; enhetlig yta | Kvarstående risk för korrosion; strikt vattentvätt krävs; högt tryck på miljöskyddet |
Urvalsförslag:För ShowyMetals batchorder för högblanka ytor är mekanisk avgradning i kombination med ultraljudsrengöring en vanlig kombination; för precisionsflygdelar är vibrationsgradning bättre; för plastdelar med flera kaviteter prioriteras utvärdering av optimering av formsprutningsprocessen för att minska behovet av efterföljande gradning.
Praktiska nyckelpunkter för avgradning online i CNC genom hålbearbetning
Online-gradning (avgradning under bearbetning) integrerar gradningsfunktionen i CNC-programmet för att minska sekundär fastspänning. Nyckelparametrar inkluderar:
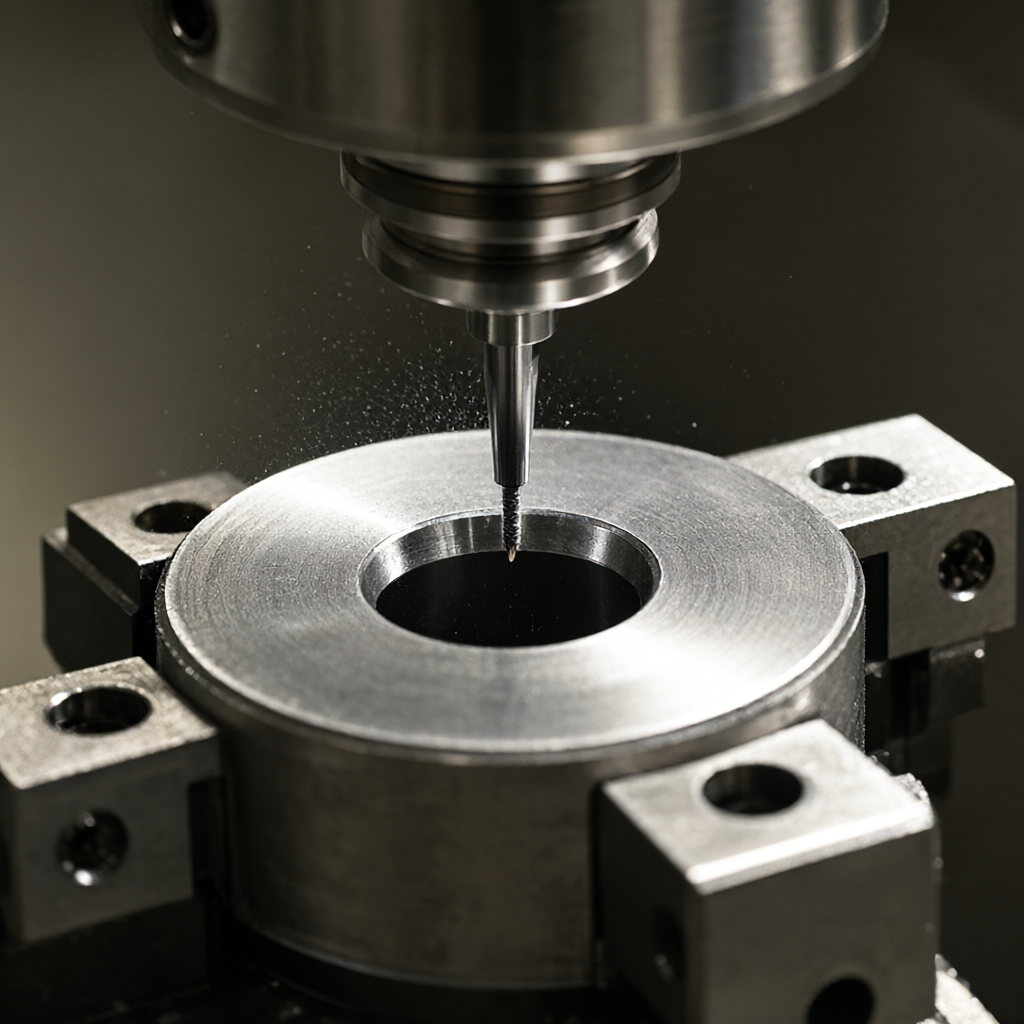
- Val av verktyg:Använd en kulskärare eller en speciell avgradningskniv med en radie som är något mindre än hålets diameter för att undvika att skada hålväggen.
- Hastighet och matning:Gradningshastigheten är vanligtvis 50%-70% av sluthastigheten, och matningshastigheten reduceras till 30% för att förhindra skrammelmärken.
- Verktygsvägsdesign:Designa en cirkulär avgradningsverktygsbana för hålkanten istället för en enkel raklinjeskärning. Djupa hål måste skäras in flera gånger, ta bort 0,02-0,05 mm varje gång.
- Kylvätskehantering:Se till att spånen är helt urspolad för att undvika sekundära grader orsakade av spånansamling.
För flersidiga genomgående hål som bearbetas i 5-axlar måste verktygsinterferensen beräknas i förväg och genomförbarheten av verktygsbanan måste verifieras med hjälp av efterbearbetningsprogram.
Skillnader i gradningsprocesser för olika materialkvaliteter
Materialegenskaper avgör svårigheten att grada. Aluminiumlegeringar (såsom 6061-T6) har hög seghet, är benägna att få långa filamentösa grader och kräver skärning med låg matning; rostfritt stål (som 304/316L) har hög hårdhet, låg värmeledningsförmåga och är lätt att fästa på kniven, vilket kräver hög hastighet + tillräcklig kylning; mässing (C360) är lätt att bearbeta men lätt att deformera, och gradningen måste vara skonsam. Graderna av ingenjörsplaster (som PEEK och nylon) är fibrösa och mekanisk polering är benägen till elektrostatisk adsorption. Det rekommenderas att kombinera vibration eller lågtemperaturgradning. ShowyMetal stöder anpassning av en mängd olika material, och processparametrar justeras individuellt av ingenjörsteamet baserat på materialkvalitet och batchegenskaper.
Kvalitetskontroll och acceptansstandarder efter gradning
Gradningseffekten kan inte baseras på enbart visuell inspektion, utan måste testas kvantitativt:
- Visuell inspektion:Kontrollera öppningen med ett förstoringsglas över 40x, och det finns ingen synlig utbuktning.
- Inspektion av taktil/känselmätare:Använd en 0,05 mm avkännarmått för att glida längs hålet utan någon känsla av hängande tråd; för precisionsdetaljer kan du röra den lätt med fingrarna (handskar krävs för att undvika oljefläckar).
- Höjdmätare:För viktiga passande ytor, använd en ytjämnhetsmätare för att mäta öppningens kantprofil för att säkerställa att Ra-värdet uppfyller kraven i ritningen (vanligtvis ≤ Ra0,8μm).
- Funktionstest:Prova att montera de matchande delarna och mät om spelet ligger inom designtoleransen.
ShowyMetal är utrustad med tredimensionella koordinater, optiska mätningar och grovhetsmätare och utför fullständig inspektion eller AQL slumpmässig inspektion före leverans för att säkerställa batchkonsistens.
Vanliga avgradningsfel och undvikande lösningar
Vanliga gradningsfel i produktionen inkluderar:
- Gradrester:Anledning: verktygspassivering, matning för snabbt. Undvikande: Regelbunden verktygsinspektion och optimering av skärparametrar.
- Förstoring/minskning av öppningen:Orsak: Överdriven gradningskraft orsakar elastisk deformation. Undvik: skär lätt, mata flera gånger och mät direkt efter gradning.
- Ytan repor:Orsak: Det mekaniska avgradningsverktyget hoppar eller spånen skrapar tillbaka. Undvikande: Använd styrringar, förbättra kylning och spolning och vibrera avgradningsmedia för att matcha partikelstorleken.
Hur väljer man gradningsprocess baserat på hålstorlek?
Liten öppning (20 mm) har hög mekanisk effektivitet och är lämplig för avgradning online.
Vilka är de största skillnaderna i gradningsparametrar för aluminium- och ståldelar?
Aluminiumdelar kräver låg matning och hög hastighet för att förhindra fastsättning och grader; ståldelar kräver högre skärvolym och kylvätsketryck för att skära bort hårda grader. Specifika parametrar måste hänvisa till materialleverantörens data och bekräfta den första biten.
Kommer avgradning att påverka ytfinishens Ra-värde?
Korrekt utförd gradning kommer inte att försämra finishen nämnvärt, men om verktygsbanan är felaktigt konstruerad eller rotationshastigheten är för låg, kan skrammelmärken införas, vilket gör att Ra-värdet fluktuerar. En första artikelinspektion krävs för att bekräfta att Ra-värdet överensstämmer med toleranszonen på ±0,1 μm.
Hur säkerställer man avgradningskonsistens i massproduktion?
Lita på CNC-programmet för att låsa verktygskompensation, fixa inspektionspunkter (som att mäta hålprofilen var 50:e del), använda automatiserade verktygsfixturer för att minska mänskliga skillnader och låta kvalitetsavdelningen utföra processinspektioner.
Behöver alla genomgående hål gradas?
För icke-passande ytor, icke-ledande ytor och icke-utseende visningsytor, om gradhöjden ligger inom monteringstoleransen och inte har någon funktionell påverkan, kan en spårmängd grad behållas för att minska kostnaderna efter godkännande av kundens ingenjör, men det måste vara tydligt markerat på ritningen eller stycklistan.



