CNC-bearbetning av blinda hål: bottenrengöringsbehandling
När CNC bearbetar blinda hål är rengöring av hålbotten en nyckelprocess som avgör delarnas monteringsfunktion och ytutseende. För ingenjörer och inköp påverkar bågresterna i botten av det blinda hålet inte bara konsistensen av håldjupet, utan kan också bli en källa till spänningskoncentration eller orsaka tätningsfel. Baserat på den faktiska bearbetningserfarenheten av 72 CNC-utrustning ger denna artikel en djupgående analys av rotrengöringsstrategier under olika verktygskombinationer, och ger praktiska processparametrar och acceptanskriterier.
Huvudfellägen för rotrengöring av blinda hål
Vid massproduktion visar sig felaktig hantering av botten av blinda hål vanligtvis i tre typiska defekter: för det första, "oklarerad", det vill säga bågytan som bildas av änden av borrkronan eller pinnfräsen förblir på bottenväggen, vilket gör att det faktiska genomgående håldjupet blir mindre än ritningsmärket; för det andra, "överskärning", där skärmängden av rotröjningsverktyget är för stor, vilket förstör planheten i hålets botten och till och med skadar intilliggande strukturer; för det tredje, "steg", på grund av verktygsinställningsfel eller Z-axelkompensationsavvikelser, finns det en liten höjdskillnad i botten av hålet, vilket påverkar ytpassningen.
Varför måste blinda hål ha en plan yta i botten?
I hydrauliska, pneumatiska eller optiska komponenter används botten av det blinda hålet ofta som tätningsyta eller positioneringsreferensyta. Om den förinställda bottencirkeln på 0,8 gånger borrkronans diameter bibehålls, kan ojämnt tryck på tätningspackningen lätt leda till läckage; på utseendedelar som 5G-basstationsradiatorer, om botten som inte har rengjorts är baksidan av det genomgående hålet, kommer det att förstöra enhetligheten i tjockleken på den anodiserade filmen. Därför är att förtydliga kraven på rotrengöring det första steget i processdesign.
Rotrengöring av pinnfräsar med raka skaft: balansen mellan precision och effektivitet
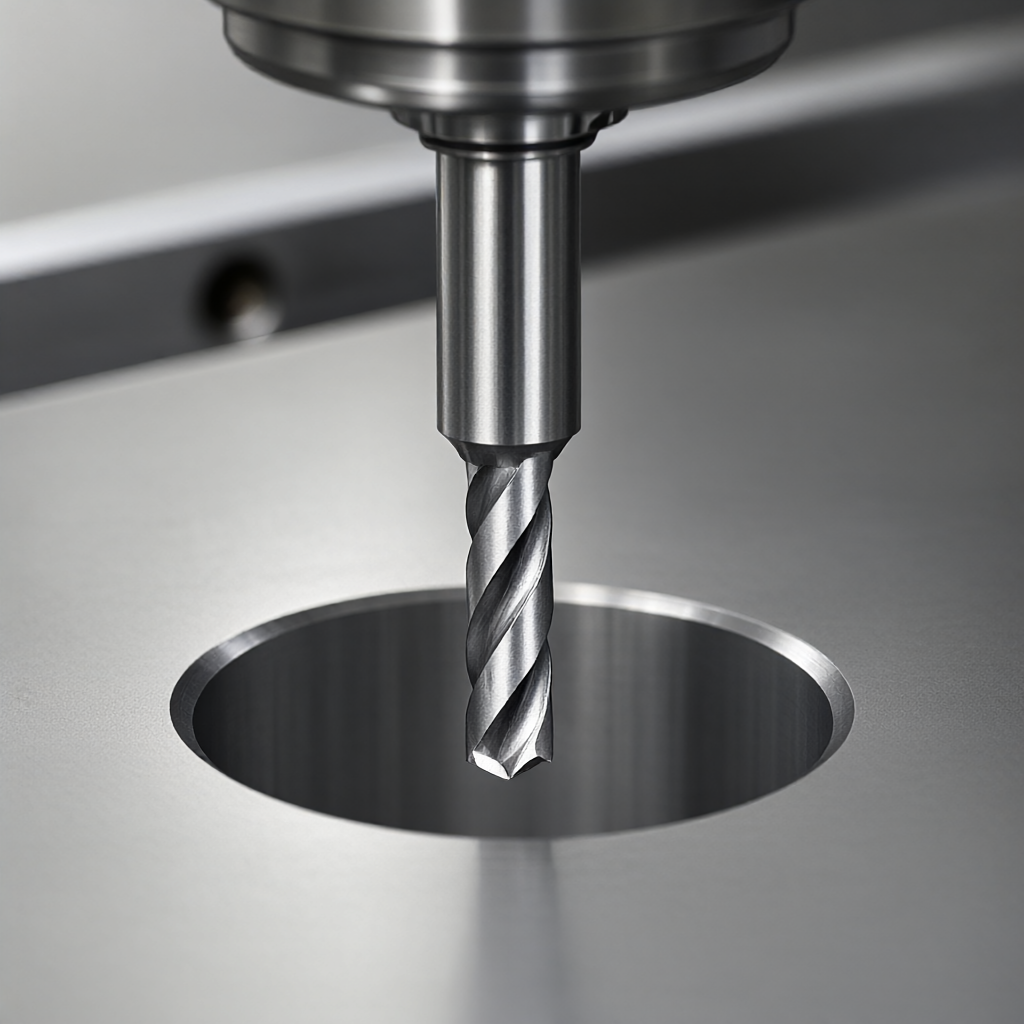
För blinda hål med en diameter större än 6 mm är bottenfräsning med en pinnfräs med rakt skaft den vanliga lösningen. Kärnan är att verktygsdiametern måste vara mindre än håldiametern för att lämna utrymme för undvikande i sidled. Vanligtvis används en fräs med en håldiameter på 50%-70%, såsom ett φ10mm blindhål med en φ5-6mm fräs. Viktiga parameterrekommendationer:Närbild av färdigfräsningsprocessen i botten av ett blindhål med en pinnfräs med rakt skaft
Spindelhastighet: Beräknat enligt Dmin-formeln rekommenderar Al6061-materialet 3000-5000 rpm, och ståldelar måste reduceras till 2000-3000 rpm.
Matningshastighet: f/z = 0,05-0,1 mm/tand, matningen kan reduceras till 50% i rotrengöringsstadiet för att skydda verktygsspetsen.
Skärdjup: Lämna en skärmån på 0,1-0,2 mm för att undvika direkt hård rengöring och minska termisk deformation.
Fördelarna med denna lösning är låg kostnad och stark kompatibilitet, men den begränsas av verktygets bildförhållande. När håldiametern är liten eller djupet är stort, är kniven med rakt skaft utsatt för vibrationer, vilket gör att ytjämnheten Ra-värdet ökar.
Kulnosfräs och kulnäsfräs: Små hål och stora djupscenarier
För grunda hål med en diameter på 3-6 mm, eller djupa hål med ett djup som överstiger 5 gånger verktygslängden, är en pinnfräs med kulnäsa ett bättre val. Bågegenskaperna hos kulnässkäraren gör att den kan skära längs bottenytans kontur för att uppnå "kulfräsning" rotrengöring.
Nyckelpunkter i vägplanering för kulnässkärare
När du använder en klotskärare för att rengöra roten, måste bottenytan på näsan (R-värdets position ovanför kulans mitt) användas som nollpunkt i Z-riktningen. Läget "Bearbetning av kulhuvudets bottenyta" måste ställas in i CAM-mjukvaran för att undvika att direkt anropa kulans mittkoordinater. Om Z-axelns offset beräknas felaktigt kommer toppen av kulhuvudet att repa hålväggen, vilket är den vanligaste orsaken till olyckor vid små håls rotrengöring.
Borr- och gängcenter kombinerat med svarvning och fräsning: rotrengöringsstrategier för olika utrustningar
Det finns betydande skillnader i implementering av rotrengöring för olika processvägar:
Jämförelse av rotrengöringslösningar för blinda hål
Processtyp
Tillämpligt bländarområde
Rekommenderade knivar
Huvudsakliga fördelar
Huvudbegränsningar
3/4/5 axelfräsning
φ3 - φ100mm
Rak skaft pinnfräs/kulnosfräs
Kan genomföra mångfacetterad rotrengöring med en klämning, med hög precision
Djupa hål måste ersättas med kortare verktyg, vilket är något mindre effektivt.
CNC-svarvning
φ10 - φ300 mm
Diamantspets kniv / kulnäsa knivhållare
Lämplig för blinda hål i roterande kroppar, bra styvhet, inget överhäng
Endast för axeldelar kan specialformade hål inte bearbetas
beräknande
φ1 - φ12mm
Mikrodiameter kulnäskniv/diamantkniv
Lämplig för precisions små blinda hål med liten utlopp
Rostfritt stål och teknisk plast
304/316L spån av rostfritt stål är allvarligt intrasslad, och det måste bekräftas att spånen är fria innan rengöring. För tekniska plaster som PEEK och POM är termisk deformation den största risken. Strategin "grunt skärdjup + hög rotationshastighet" bör användas under rotrensningssteget för att undvika värmeackumulering som leder till kollaps av hålets botten.
Acceptansstandarder och testpraxis
Effekten av rotrengöring beror inte bara på djupet utan också på ytkvaliteten. Det rekommenderas att acceptans inkluderar följande indikatorer:
Håldjupsstorlek: Toleransen kontrolleras vanligtvis inom ±0,05 mm, och precisionsdelar kan nå ±0,02 mm.
Hålets bottenplanhet: För tätningsytan måste planheten vara bättre än 0,02 mm för att undvika lokala höga fläckar.
Ytjämnhet: Ra-värdet i rotrengöringsområdet bör vara bättre än Ra0,8μm, och utseendedelarna ska nå Ra0,4μm.
När det gäller detekteringsmetoder, när man använder en tvådimensionell eller CMM-sond för att mäta håldjupet, måste man vara uppmärksam på sondens kuldiameterkompensation. För insidan av det blinda hålet rekommenderas det att använda en mikrometer med innerdiameter med ett djupmåttsmått, eller använd ett avbildningsmikroskop för att observera om det finns några flisor på kanten.
FAQ
Hur mycket fel är normalt för CNC-blindhålsrengöring?
Detta är en klassisk "chipuppbyggnad" eller oxidationsfläck. Det är nödvändigt att utföra avfettningsprocessen omedelbart efter rotrengöring och använda absolut etanol eller speciellt avfettningsmedel för att rengöra, och sedan snabbt utföra anodiserings- eller tätningsbehandling.
Vad är den väsentliga skillnaden mellan rotrengöring och fräsning av blinda hål i svarvade delar?
Svarvning är radiell skärning, som förlitar sig på styvheten hos verktygshållaren, och är lämplig för roterande blindhål med stor diameter, och ytstrukturen är i en enda riktning; fräsning är flerkantig skärning, lämplig för icke-roterande kroppar, men verktygsmärkena måste kontrolleras. De två kan inte blandas med knivar.
Slutsatser och rekommendationer till åtgärder
Rotrengöring av blinda hål är inte bara "borrning till botten", utan ett systematiskt projekt som involverar verktygsval, CAM-bana, materialegenskaper och detekteringsmetoder. För delar med krav på utseende eller funktionella tätningskrav kan tydliga rotrengöringsanvisningar (som "bottenplan, Ra0,8") avsevärt minska kommunikationskostnaderna. Om ditt projekt involverar komplexa blinda via strukturer, eller du behöver balansera batchkonsistens och snabb leverans, rekommenderas att skicka ritningarna till ingenjörsteamet. Vi kan ge förslag på rotrengöringsprocesser baserat på DFM, och säkerställa att hela processen från prototyp till massproduktion är klar inom 15-25 dagar genom ett matrisproduktionsschema på 72 enheter.
Skicka din ritning i STEP / DWG / PDF så återkommer våra ingenjörer inom 2 timmar med en detaljerad offert inklusive gratis DFM-analys och processstips — utan förbehåll.