





Gladheid en biofilmcontrolelogica van vijfassige CNC-bewerking van medische gewrichtskogels
Gewrichtskogels in medische implantaten (zoals heup- en kniegewrichtskogelkoppen) stellen extreem hoge eisen aan de oppervlakte-integriteit. Bij het bewerken van dergelijke onderdelen met behulp van vijfassige CNC is de belangrijkste uitdaging het balanceren van bewerkingsmarkeringen en daaropvolgende polijstprocessen door de oppervlakteruwheid (Ra 0,2-0,4 μm) te beheersen en tegelijkertijd de geometrische nauwkeurigheid (±0,01 mm) te garanderen. Ruwe oppervlakken hebben de neiging eiwitten vast te houden, stabiele biofilms te vormen en ontstekingen te veroorzaken; terwijl bij te dunne oppervlakken de juiste textuur ontbreekt, wat de botingroei (osseo-integratie) beïnvloedt. Deze gids is gebaseerd op de technische praktijk en analyseert hoe een beter evenwicht tussen bewerking en biocompatibiliteit kan worden bereikt door middel van gelijktijdige snijstrategieën met vijf assen, optimalisatie van het gereedschapspad en analyse van materiaaleigenschappen om de consistentie van massaproductie te garanderen.
Effect van materiaalkeuze en snijprestaties op de oppervlaktekwaliteit
Veelgebruikte materialen voor medische gewrichtskogels zijn onder meer een kobalt-chroom-molybdeenlegering (CoCrMo), een titaniumlegering (Ti-6Al-4V) en roestvrij staal met een hoog koolstofgehalte (zoals 316LVM). De snij-thermische geleidbaarheid en de neiging tot verharding van verschillende materialen hebben rechtstreeks invloed op de dikte van de restspanningslaag op het oppervlak.
- CoCrMo: Hoge hardheid, slechte thermische geleidbaarheid, gevoelig voor verharding. Als de snijparameters niet geschikt zijn, zal de resterende drukspanning te groot zijn, wat de levensduur van vermoeiing zal verkorten. Het wordt aanbevolen om scherp gereedschap te gebruiken en de voedingssnelheid te verlagen tot 50-80 mm/min om de ondergrondse schadelaag aan het oppervlak onder controle te houden.
- Ti-6Al-4V: Slechte warmteabsorptie en snelle slijtage van het gereedschap. Snijden op hoge snelheid kan gemakkelijk leiden tot thermische slijtage van het gereedschap en het ontstaan van snijkantsopbouw op het oppervlak. Om een constante koeling te behouden, wordt aanbevolen om microkristallijne diamantcoating of hardmetalen snijgereedschappen te gebruiken, waarbij de rotatiesnelheid wordt geregeld op 3000-4500 tpm.
- 316LVM: Sterke taaiheid, gemakkelijk aan het mes te plakken. De spaanbreker van het gereedschap moet worden vergroot om te voorkomen dat het materiaal uitrekt en vervormt. Er kunnen "wasbord"-rimpelingen op het oppervlak verschijnen en de zwenkhoek van de gereedschapsas moet worden geoptimaliseerd.
De keuze van de materiaalkwaliteit moet worden gecombineerd met het gewicht en de activiteitsintensiteit van de patiënt. Voor hoogwaardige prothesen is CoCrMo de eerste keuze omdat het een betere slijtvastheid heeft dan titaniumlegeringen, maar ook moeilijker te verwerken is. Ingenieurs moeten de materiaalkwaliteit en de staat van de warmtebehandeling (vaste oplossing of verouderingstoestand) in de tekenfase bevestigen op basis van DFM-aanbevelingen (Design for Manufacturability).
Vijfassige gelijktijdige snijstrategie: van voorbewerken tot semi-nabewerken
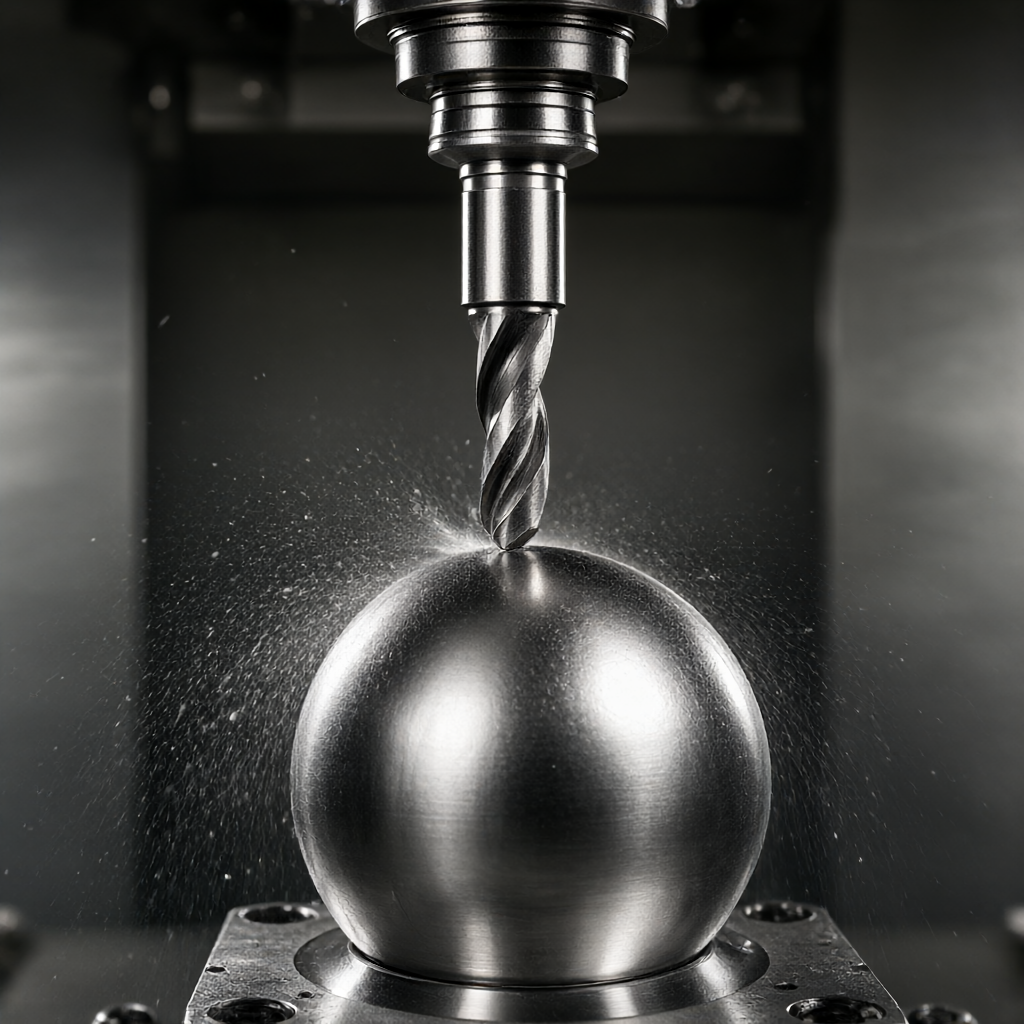
Het voordeel van de vijfassige werktuigmachine is dat deze altijd de beste snijhoek tussen het gereedschap en het werkstukoppervlak kan behouden, waardoor het fenomeen "zero cut" wordt vermeden dat wordt veroorzaakt doordat de gereedschapsas loodrecht op het gebogen oppervlak staat. Voor bolvormige werkstukken kan het gebruik van vierassige rotatie of vijfassige koppeling de oppervlaktecontinuïteit aanzienlijk verbeteren.
Kernpunten van gereedschapspadoptimalisatie
- Constant snijden en diepe strategie: Bij traditioneel drieassig frezen verandert de snedediepte drastisch in het gebied van de bolvormige pool, waardoor schommelingen in de snijkracht ontstaan. Vijf assen kunnen een constante snedediepte behouden (0,1-0,2 mm), de snijkrachten stabiliseren en het scheuren van het oppervlak verminderen.
- normale uitlijning: In de fase van het frezen op hoge snelheid moet de gereedschapsas een hoek van 30-45 graden behouden met de normale lijn van de bol om te voorkomen dat de eindrand deelneemt aan het snijden, en de zijranden van de randen gebruiken voor het afwerken om de oppervlaktegolving te verminderen.
- Bediening van het mes: Messporen kunnen ontstaan in verbindingen met meerdere gereedschapsbanen. Er moet een vloeiend overgangsalgoritme worden gebruikt om ervoor te zorgen dat de straal van de afronding bij de verbinding R ≥ 0,5 mm is om spanningsconcentratie te voorkomen.
Voor standaard scharnierkogels met een diameter van 28-36 mm wordt aanbevolen om 0,3-0,5 mm over te laten voor voorbewerken en 0,1-0,2 mm voor semi-nabewerken. Een koppeling met vijf assen kan complexe overgangen van gebogen oppervlakken in één minuut voltooien en is ruim 40% efficiënter dan een koppeling met drie assen.
Oppervlakteruwheidscontrole: de grens tussen machinaal bewerken en polijsten
Het machinaal bewerkte oppervlak is niet het uiteindelijke gebruiksoppervlak en moet worden gepolijst. Het polijstdoel is om de oppervlakteruwheid te verminderen van Ra 0,8 μm naar Ra 0,2 μm of zelfs Ra 0,1 μm. Overmatig polijsten kan de herschikking van oppervlakteatomen veroorzaken en de corrosieweerstand verhogen, maar het kan ook microporiën sluiten en de botingroeisnelheid beïnvloeden.
Vergelijking van de belangrijkste parameters
| proces fase | Typische ruwheid (Ra) | hoofddoel | Risicobeoordeling van biofilms |
|---|---|---|---|
| CNC-semi-afwerking | 0,8 - 1,6 μm | Marges verwijderen, geometrie corrigeren | Hoog: gemakkelijk vast te houden bloedstolsels en eiwitten |
| Mechanisch polijsten (honen/slijpkorrels) | 0,2 - 0,4 μm | Elimineer messporen en verbeter de gladheid | Gemiddeld: Residuele drukspanning moet onder controle worden gehouden |
| Elektrochemisch polijsten (ECP) | < 0.1 μm | Diepe spanningsverlichting en verbeterde corrosieweerstand | Laag: Oppervlaktepassiveringsfilm is stabiel |
Uit de gegevens blijkt dat wanneer Ra< 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
Inspectie en foutanalyse: hoe u de verwerkingskwaliteit kunt verifiëren
Medische onderdelen moeten strenge kwaliteitseisen doorstaan. Naast drie-coördinaten (CMM) inspectie van geometrische afmetingen, is inspectie van de oppervlakte-integriteit even cruciaal.
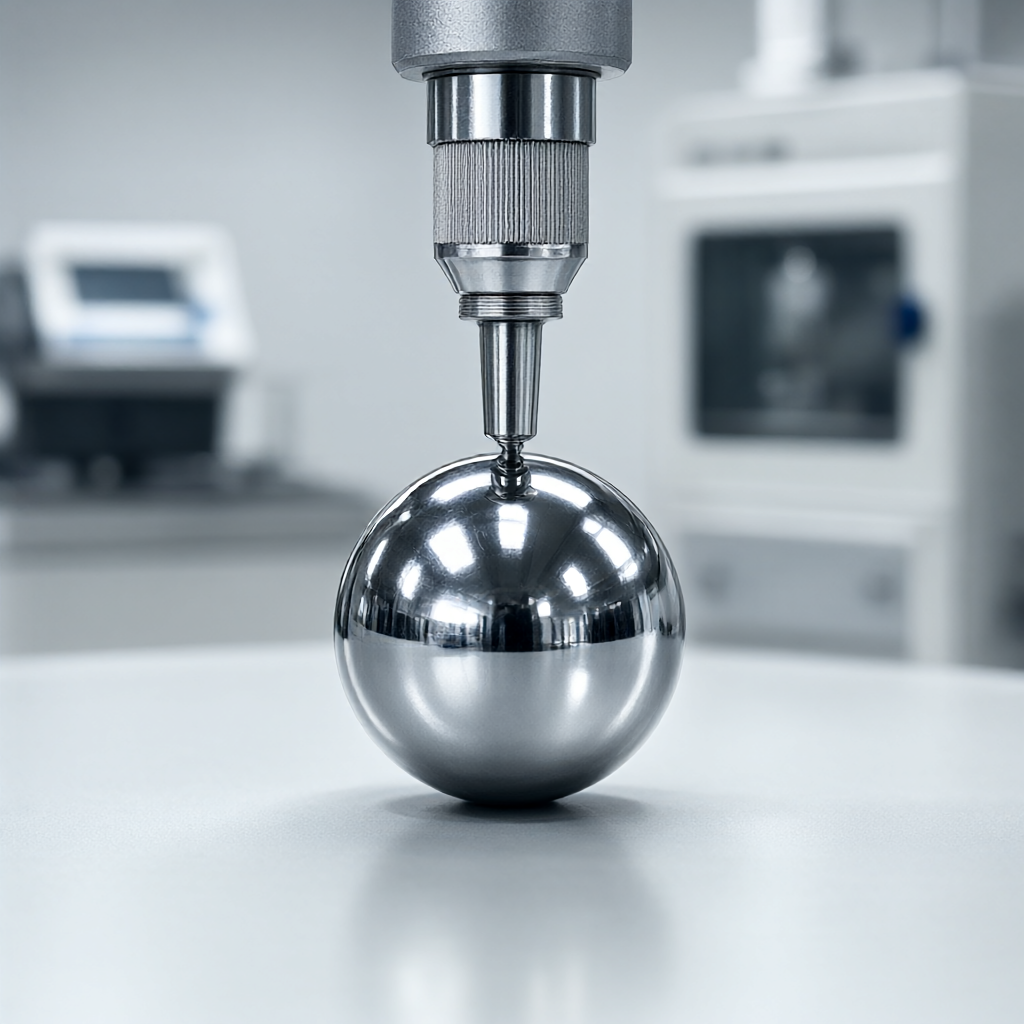
- Ruwheidsmeter: Meerpuntsbemonstering om lokale extreme waarden te vermijden. Focus op het detecteren van de sferische top en sferische equatoriale gebieden om Ra-uniformiteit en CV-waarde te garanderen< 15%。
- witlicht-interferometer: Contactloze metingen kunnen een 3D-oppervlaktetopografie verkrijgen en fijne krassen of machinale trillingssporen identificeren. Voor onderdelen met hoge eisen aan spiegeloppervlakken is het een betere detectiemethode dan de traditionele aanrakingsruwheidsmeter.
- Metallografische analyse: Inspecteer willekeurig de ondergrondse laag van het oppervlak om er zeker van te zijn dat er geen microscheurtjes en geen ontkolingslaag zijn (voor roestvrij staal). De diepte van de door het werk geharde laag wordt gecontroleerd binnen 10-20 μm.
Veel voorkomende faalwijzen zijn onder meer: glansverschillen veroorzaakt door ongelijkmatig polijsten en watervlekken veroorzaakt door koelvloeistofresten. Het wordt aanbevolen om vóór verzending ultrasoon reinigen en vacuümdrogen toe te voegen om ervoor te zorgen dat er geen verontreiniging op het oppervlak ontstaat.
Batchconsistentie en doorlooptijdbeheer
Medische implantaten vereisen een extreem hoge batchconsistentie. ShowyMetal beschikt over 72 CNC-machines, waaronder meerassige bewerkingscentra, en ondersteunt snelle levering van batches van 15-25 dagen. Door middel van eerste artikelbevestiging (FAI) en procesinspectie zorgen we ervoor dat de afwerking en grootte van elke batch onderdelen zich in het midden van de tolerantiezone bevinden.
Voor grootschalige massaproductie worden een geautomatiseerd laad- en lossysteem en een online lasersonde gebruikt om gereedschapslijtage in realtime te compenseren en de stabiliteit van de Ra-waarde te behouden. Het wordt aanbevolen dat klanten tijdens de proeffase de normen voor polijstkwaliteit (zoals SPI-kwaliteit of specifieke Ra-waarde) verduidelijken, zodat de fabriek een speciale proceskaart kan ontwikkelen.
Kunnen vijfassige CNC-gefreesde medische gewrichtskogels direct worden gepolijst tot Ra 0,1 μm?
Meestal niet. De basisruwheid na vijfassig frezen is doorgaans Ra 0,4-0,8 μm, en mechanisch polijsten of elektrochemisch polijsten is vereist om een spiegeleffect van Ra 0,1 μm te bereiken. Het is moeilijk om microscopische gereedschapssporen te elimineren door alleen op CNC-snijden te vertrouwen.
Hoe voorkom ik de vorming van oxideaanslag bij het verwerken van gewrichtskogels van titaniumlegering?
Er moet tijdens het gehele bewerkingsproces voldoende, zeer zuivere snijvloeistof of een droge minimale hoeveelheid smering (MQL) worden gebruikt om oxidatie van het oppervlak bij hoge temperaturen te voorkomen. Een beits- of passivatiebehandeling wordt onmiddellijk na de verwerking uitgevoerd om de oxidelaag aan het oppervlak te verwijderen en de metaalactiviteit te behouden.
Wat zijn de specifieke voordelen van vijfassige bewerking op bolvormige oppervlakken vergeleken met drieassige bewerking?
De vijfassige kan de beste normale hoek tussen het gereedschap en het gebogen oppervlak behouden, voedingsinterferentie en oppervlaktetrillingspatronen vermijden die worden veroorzaakt door verticaal snijden van de eindrand van het gereedschap, het snijden stabieler maken en de oppervlakteafwerking met 20% -30% verbeteren.
Wat is de impact van resterende drukspanning na verwerking van medische gewrichtskogels?
Residuele drukspanning helpt de vermoeiingssterkte te verbeteren, maar overmatige trekspanning (veroorzaakt door onjuiste verwerking) kan uitzetting van microscheuren veroorzaken. Optimalisatiepaden met vijf assen helpen de oppervlaktespanning onder controle te houden binnen een gunstig drukspanningsbereik.
Hoe weet je of een onderdeel geschikt is voor biofilmstabiliteitstesten?
Zorg ervoor dat de oppervlakteruwheid voldoet aan de normen (zoals ISO 13686) en dat er geen zichtbare krassen of bramen zijn. Het wordt aanbevolen om biocompatibiliteits- en biofilmadhesiesimulatietests uit te voeren nadat de CMM de inspectie van de volledige grootte en ruwheid heeft doorstaan.
Conclusie en uitnodiging tot samenwerking
Vijfassige CNC-bewerking van medische gewrichtskogels is een veelomvattend project van geometrische nauwkeurigheid, oppervlakte-integriteit en biocompatibiliteit. Door een redelijke materiaalkeuze, padoptimalisatie over vijf assen en strikte polijstcontrole kunnen de polijstglans en biofilmstabiliteit in evenwicht worden gebracht. ShowyMetal biedt one-stop-service, van DFM-suggesties tot batchlevering, met een nauwkeurigheid van ±0,01 mm, en ondersteunt oppervlaktebehandelingen zoals anodiseren en galvaniseren. Als u specifieke tekeningen heeft, geef dan de technische details door. We zullen een beter procesplan voor u op maat maken op basis van de materiaalkwaliteit en batchgrootte en snel op uw vraag reageren.



