





Grafiet CNC-verwerking: proceslogica en fabrieksselectiepunten voor elektrische ontladingsbewerking van geleidende onderdelen
Bij de productie van precisiegeleidende onderdelen is grafiet-CNC-bewerking een belangrijk voorproces voor het verbinden van onbewerkte materialen en werkstukken voor elektrische ontladingsbewerking (EDM). Veel ingenieurs concentreren zich op de nauwkeurigheid van de uiteindelijke ontladingsonderdelen, maar negeren het bewerkingsvenster van het grafietbasismateriaal: grafiet heeft een lage hardheid, is gemakkelijk te versnipperen, bevat veel stof en is anisotroop. Als de CNC-snijparameters of de klemmethode onjuist zijn, zal dit direct leiden tot microscheurtjes in het oppervlak, dimensionale afwijkingen en zelfs afwijkingen in het afvoergat. Uitgaande van de materiaaleigenschappen analyseert dit artikel de procesparameters, klemstrategieën en veelvoorkomende faalwijzen van 3-assig en 5-assig grafietfrezen, waardoor technisch inkoop- en R&D-personeel de technische haalbaarheid van leveranciers kan beoordelen en kan bepalen of zij in staat zijn om hoog-grafiet plano's stabiel te verwerken tot geleidende substraten die voldoen aan de EDM-vereisten.
Het invloedsmechanisme van grafietmateriaaleigenschappen op CNC-bewerking
Grafiet is geen uniform isotroop materiaal. De dichtheid van synthetisch grafiet (zoals isostatisch grafiet) bedraagt doorgaans 1,70-1,85 g/cm³, de soortelijke weerstand bedraagt ongeveer 15-25 μΩ·m en de thermische geleidbaarheid kan oplopen tot meer dan 200 W/m·K. Deze structuur van lage hardheid (Mohs-hardheid 3-4) en hoge brosheid bepaalt dat het snijmechanisme anders is dan dat van metaal:
- Chips in plaats van snijden: Grafiet ondergaat voornamelijk roosterbreuken tijdens het frezen, waardoor een grote hoeveelheid vezelig afval en stof ontstaat, dat gevoelig is voor ophoping en verstopping in de spaanbreker en de spaanverwijderingsspiraal.
- thermische gevoeligheid: Hoewel grafiet een uitstekende hittebestendigheid heeft, zal lokale wrijvingswarmte thermische spanningsconcentratie veroorzaken, de uitzetting van microscheuren veroorzaken en de vlakheid van het ontladingsoppervlak beïnvloeden.
- stof gevaar: De fijnheid van grafietstof kan het micronniveau bereiken, met een hoog risico op inademing, en het is gemakkelijk om "modder"-slijtage te vormen tussen de schroef van de machine en de geleiderails, waardoor de positioneringsnauwkeurigheid wordt verminderd.
Daarom is de kerntegenspraak bij het verwerken van grafiet-CNC-werkstukken: het is noodzakelijk om met hoge snelheid te snijden om de efficiëntie te verbeteren, maar ook om de snedediepte en voeding te controleren om afbrokkelen van de randen te voorkomen; het is noodzakelijk om volledig te koelen en te smeren, en om te voorkomen dat het koelmiddel in de grafietporiën binnendringt en het risico van daaropvolgende kortsluiting veroorzaakt. In de meeste gevallen heeft droogzagen of minimale hoeveelheidsmering (MQL) de voorkeur boven het overspoelen met grote hoeveelheden snijvloeistof en is een krachtig vacuümsysteem vereist.
Vergelijking van 3-assige en 5-assige grafiet CNC-freesoplossingen
Afhankelijk van de structurele complexiteit van de EDM-onderdelen wordt gekozen voor gelijktijdige bewerking met 3 of 5 assen. De volgende tabel vergelijkt de voor- en nadelen van de twee oplossingen in geleidende grafietonderdelen:
| Afmetingen | 3-assig frezen | 5-assig gelijktijdig frezen |
|---|---|---|
| Toepasselijke geometrie | Vlakke elektroden, eenvoudige stappen, arrays met rechte gaten | Speciaal gevormd gebogen oppervlak, hellend uitblaasoppervlak, complexe koelgroef voor het stroomkanaal |
| Complexiteit van het klemmen | Lage, eenvoudige persplaat of vacuümadsorptie is voldoende | Middelmatig tot hoog, multi-station of hydraulische armatuur is vereist en er wordt rekening gehouden met koppelbalans |
| Nauwkeurigheidsbehoud | Enkelzijdige bewerking is gemakkelijk te vervormen, er moet dus een marge overblijven. | Meerdere vlakken kunnen in één klembewerking worden voltooid, met uniforme referentie en kleine thermische vervorming. | Belangrijkste risico's | Verstopping van vuil, stofverontreiniging van werktuigmachines, commutatiefout | Complexe gereedschapspadplanning, risico op oversnijden en thermische drift van werktuigmachines |
| Typische snede-/voedingsdiepte | Snedediepte 0,5-2 mm, voeding 80-150 mm/min | Snedediepte 0,3-1 mm, voeding 50-120 mm/min (kijkhoek) |
Voor de meeste geleidende onderdelen die elektrische ontladingen bewerken, is 3-assig voldoende om platte elektroden te hanteren; maar als er sprake is van hellende oppervlakken of koelkanalen in diepe holtes, kan coaxiale bewerking met 5 assen de nulpuntverschuiving vermijden die wordt veroorzaakt door secundaire klemming. De selectie moet gebaseerd zijn op de tolerantievereisten voor de tekening, in plaats van blindelings het aantal assen na te streven.
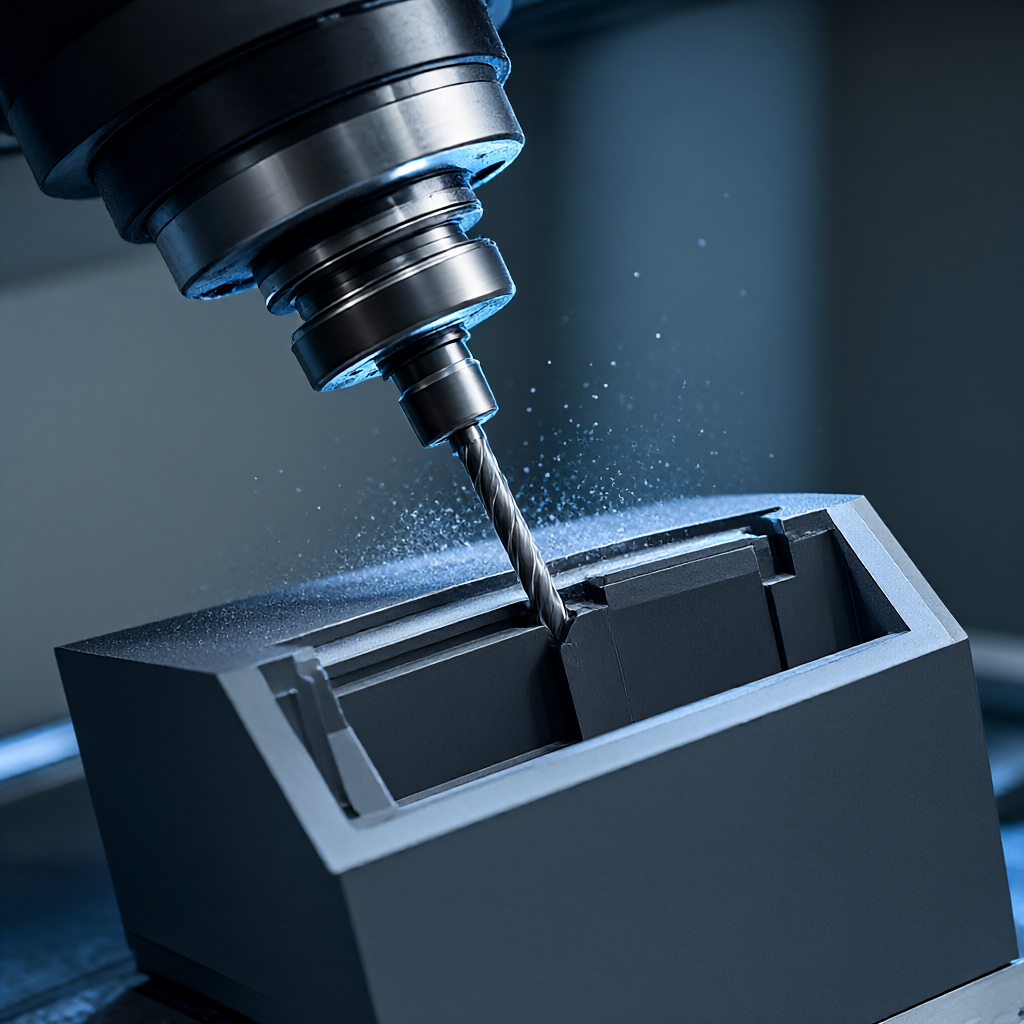
Belangrijke procesparameters: snelheid, voeding en gereedschapsselectie
Grafiet CNC-bewerking is uiterst gevoelig voor gereedschapsslijtage. Vanwege de schurende eigenschappen van grafiet zijn hardmetalen bladen zeer gevoelig voor microchips. De aanbevolen strategieën zijn als volgt:
Benchmark voor snijparameters
- Spilsnelheid: Aanbevolen 10.000-18.000 tpm. Een hoge rotatiesnelheid kan de snijkracht van de eenheid verminderen en het afbrokkelen van de randen verminderen.
- Voer per tand: Gecontroleerd op 0,05-0,15 mm/tand. Vermijd grote voedingen om overmatig scheuren van het graan te voorkomen.
- snijdiepte: Conventioneel frezen 0,5-2 mm; precisiefrezen 0,2-0,5 mm. Bij het ruwfrezen moet er een nabewerkingstoeslag van meer dan 0,5 mm overblijven.
- Materiaal gereedschap: PVD-gecoate carbide (zoals TiAlN) of CVD-diamantcoating wordt aanbevolen (alleen voor non-ferro-substraten, grafietverwerking vereist een speciale coating om diffusie te voorkomen). In de meeste gevallen gaat ongecoat hardmetaal langer mee bij het bewerken van grafiet, omdat grafiet niet aan het gereedschap blijft kleven.
Klemmen en spanningsverlichting
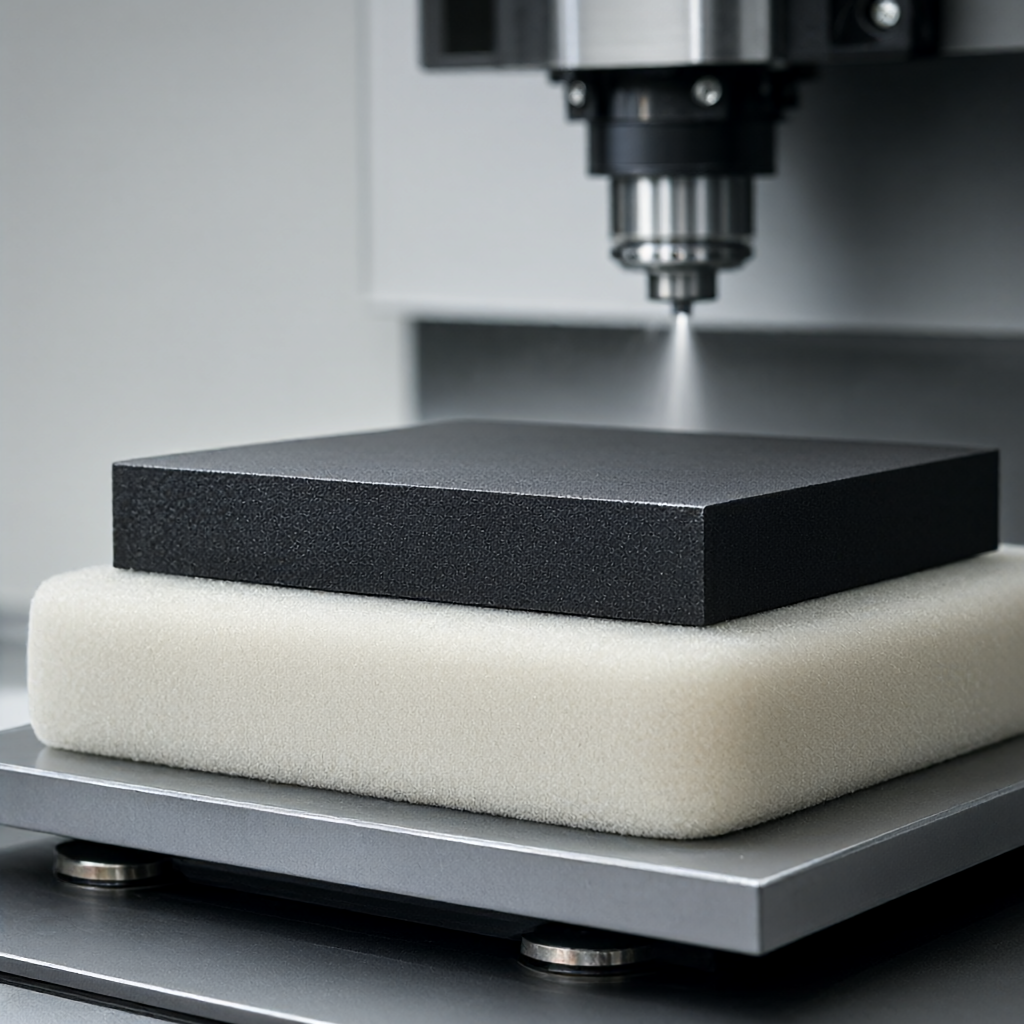
Grafiet heeft een lage elasticiteitsmodulus (ongeveer 70-90 GPa) en is gevoelig voor plastische vervorming. Het wordt aanbevolen om een zacht polyurethaankussen te gebruiken met vacuümzuiging of lichte drukklemmen om spanningsconcentratie te voorkomen. Vóór verwerking moet het 24 uur staan om transportstress te elimineren. Het eerste stuk moet door een gesloten lus "frezen-meting-afstelling-frezen" gaan om de klemvervorming te compenseren.
Veelvoorkomende problemen en het vermijden van storingen: stof, thermische vervorming en kwaliteit van het afvoeroppervlak
Bij de daadwerkelijke productie leiden drie problemen het vaakst tot batch-sloop:
- Stof verstopt de spaangroef: Grafietchips hebben de vorm van vezels en hebben de neiging rond de snijkant te wikkelen. Tegenmaatregelen: Gebruik korte spanenbladen (2-3 randen), verhoog de spanenblaasluchtdruk (0,3-0,5 bar) en reinig het conische gat van de spil regelmatig.
- Thermische vervorming leidt tot maatafwijkingen: Hoewel grafiet de warmte goed geleidt, zal lokale snijwarmte nog steeds onmiddellijke uitzetting veroorzaken. Tegenmaatregelen: Pas de strategie "pikdiepte + stationair koelen" toe om continu zagen met lange slag te voorkomen; Bewaak de omgevingstemperatuur van de werktuigmachine.
- Microscheurtjes op het afvoeroppervlak: De resterende trekspanning die overblijft bij de bewerking zal scheuruitbreiding veroorzaken tijdens EDM-ontlading, waardoor een ongelijkmatige verbranding van de elektrode ontstaat. Tegenmaatregelen: Na het fijnfrezen wordt aanbevolen om spanningsarmgloeien bij lage temperatuur uit te voeren (afhankelijk van de materiaalkwaliteit, meestal luchtkoeling van 200-400 °C), of nat slijpen en polijsten om de door het werk geharde laag op het oppervlak te verwijderen.
Acceptatiecriteria: hoe te beoordelen of grafiet CNC-gefreesde onderdelen voldoen aan de ontladingseisen
Het inkoop- of technische team moet zich bij het accepteren van acceptatie concentreren op de volgende kwantitatieve indicatoren, in plaats van alleen maar naar de afwerking te kijken:
- Dimensionale nauwkeurigheid: De tolerantie van belangrijke positioneringsgaten/oppervlakken moet doorgaans worden gecontroleerd op ±0,02-0,05 mm, en de eenzijdige marge van de relevante afmetingen van de ontladingsspleet (opening) moet worden gereserveerd op 0,1-0,3 mm (afhankelijk van de EDM-parameters).
- oppervlakteruwheid: Het afvoerwerkoppervlak Ra moet doorgaans ≤ 3,2 μm zijn om te voorkomen dat messporen achterblijven die de uniformiteit van de afvoer beïnvloeden; er zijn geen strenge eisen voor niet-werkende oppervlakken.
- Vlakheid/parallelisme: De vlakheid van elektroden met een groot oppervlak is ≤0,05 mm/m, waardoor wordt voorkomen dat het werkstuk en de elektrode tijdens EDM synchroon worden teruggetrokken.
- stofresten: Na verwerking is ultrasoon reinigen of luchtblazen onder hoge druk vereist om ervoor te zorgen dat er geen grafietpoeder in de holte of het schroefdraadgat achterblijft, anders veroorzaakt dit kortsluiting tijdens het ontladen.
De leverancier moet het eerste volledige inspectierapport (CMM-coördinaatgegevens) kunnen overleggen en overeenstemming kunnen bereiken over de fluctuatie in de grootte binnen de partij (Cpk ≥ 1,33).
Veelgestelde vragen over grafiet CNC-bewerkingen
Is het nodig om speciale werktuigmachines te gebruiken voor de verwerking van grafiet?
Niet verplicht, maar moet wel voorzien zijn van een efficiënt stofverwijderingssysteem. Als gewone CNC niet is uitgerust met een speciale stofzuiger voor grafiet (negatieve druk ≥15kPa), zal langdurig gebruik de slijtage van de schroef en geleiderails versnellen en zal de positioneringsnauwkeurigheid afnemen. Fabrieken met reinheidscontrole of speciale grafietproductielijnen zijn betrouwbaarder.
Moet het afvoeroppervlak na grafiet-CNC-bewerking extra polijsten?
Meestal niet vereist. Grafiet zelf heeft zelfsmerende eigenschappen en een hoge grafietsnelheid. Na CNC-precisiefrezen voldoet Ra≤3,2 μm aan de meeste EDM-vereisten. Als de elektrode wordt gebruikt voor ontlading met hoge stroomdichtheid, kan deze worden verfijnd met diamantpleister, maar dit zal de kosten en het proces verhogen.
Hoe voorkom je dat grafietstof in de binnenkant van CNC-bewerkingsmachines terechtkomt?
De sleutel ligt in een gesloten snijgebied en gecentraliseerde externe stofverwijdering. Het snijgebied moet ter bescherming volledig worden afgesloten, de spaanafvoerpoort is aangesloten op een onafhankelijke stofafscheider (het filtermateriaal moet antistatisch zijn) en het spaanblaaspad moet worden gerecycled en gefilterd. Vraag de leverancier of hij een geïntegreerde oplossing heeft van "droog zagen + krachtig blazen + centrale stofafvoer".
Wat is de minimale featuregrootte voor CNC-bewerking van grafiet?
Afhankelijk van de gereedschapsdiameter en de stijfheid van het gereedschap. Met behulp van een mes met platte bodem van 0,5-1,0 mm kunnen kenmerken worden verwerkt met een minimale gatdiameter van ongeveer 1,5 mm en een minimale groefbreedte van 0,8 mm. Voor fijnere structuren wordt aanbevolen om EDM te gebruiken om de plano rechtstreeks te bewerken in plaats van CNC-voorbewerking.
Hoe lang is de gebruikelijke doorlooptijd voor massaproductie van grafietelektroden?
Afhankelijk van structurele complexiteit en materiaaldichtheid. Voor eenvoudige vlakke elektroden kan de massaproductiecyclus (100-500 stuks) doorgaans binnen 15-25 dagen worden gecontroleerd, inclusief spanningsverlichting en reiniging, op voorwaarde dat er voldoende materialen zijn voorbereid. De levertijd voor complexe 5-assige speciaal gevormde onderdelen moet met 3-5 dagen worden verlengd voor gereedschapspadverificatie en proefsnijden van het eerste stuk.
Conclusies en aanbevelingen voor actie
Grafiet CNC-bewerking is de hoeksteen van de kwaliteit van afvoeronderdelen. Wanneer u een leverancier selecteert, let er dan op of deze beschikt over een speciaal stofverwijderingssysteem voor grafiet, volledige inspectiemogelijkheden op volledige grootte en controlegegevens over de batchconsistentie. Als u problemen ondervindt met dimensionale drift of barsten in het ontladingsoppervlak in geleidende grafietonderdelen, is het raadzaam om tekeningen en tolerantievereisten naar professionele verwerkers te sturen om DFM-feedback (Design for Manufacturability) en nauwkeurige offertes te verkrijgen op basis van hun apparatuurcapaciteiten om proef- en foutkosten te vermijden.



