





Flexibele armatuurselectie en tolerantiecontrole voor CNC-frezen van onderdelen met meerdere variëteiten en kleine batches
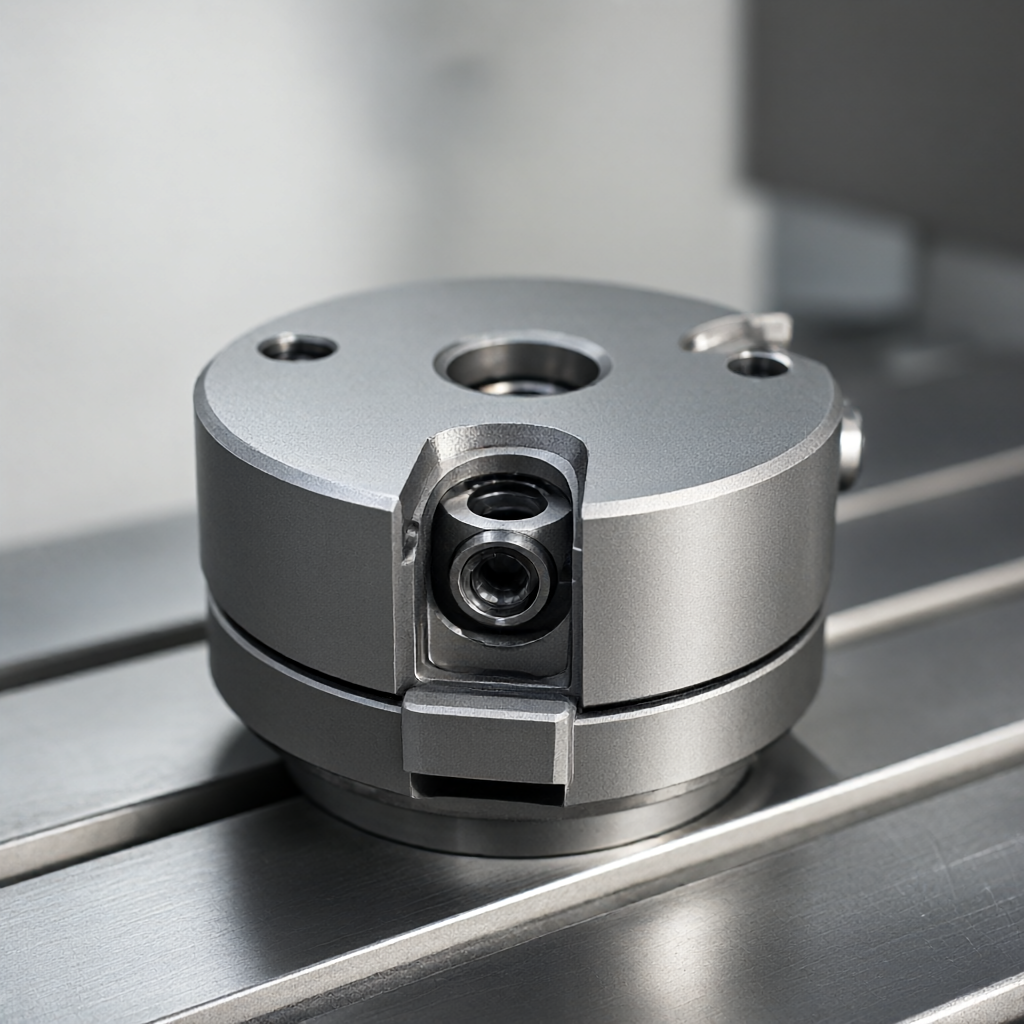
tegenCNC-frezen van meerdere soorten en kleine batchesIn productiescenario's hebben traditionele armaturen voor speciale doeleinden vaak een lange ontwerp- en productiecyclus en hoge kosten per set, wat er vaak toe leidt dat de omsteltijd de verwerkingstijd overschrijdt. Het gebruik van flexibele bevestigingsoplossingen, zoals nulpuntpositioneringssystemen of modulaire zachte klauwen, kan de omsteltijd tot minuten terugbrengen en de beschikbaarheid van apparatuur aanzienlijk verbeteren. De kern is het balanceren van de klemstijfheid, positioneringsnauwkeurigheid en veelzijdigheid om ervoor te zorgen dat het risico op vervorming veroorzaakt door het vrijkomen van klemspanning wordt geëlimineerd onder de verwerkingsnauwkeurigheidseis van ± 0,01 mm.
Het aanpakken van pijnpunten en faalwijzen bij productie van meerdere variëteiten en kleine batches
In de productiefase van kleine batches variëren de geometrische vormen van de onderdelen enorm, en de batchgrootte bedraagt gewoonlijk minder dan 500 stuks. Als het gietijzeren armatuur voor elk model wordt aangepast, zullen de kosten van het enkele stuk, nadat de malkosten zijn afgeschreven, extreem hoog zijn. Wanneer handmatige bankschroeven dunwandige onderdelen vastklemmen, is bovendien lokale plastische vervorming, veroorzaakt door geconcentreerde klemkracht, vaak de bron van maatafwijkingen. Veelvoorkomende fouten zijn onder meer: cumulatieve fout in de opening tussen de positioneringspen en het positioneringsgat, verzwakking van de klemkracht veroorzaakt door elastische vermoeidheid van de veerklem, en systematische doorbuiging veroorzaakt door een verkeerde uitlijning van het referentievlak tijdens typeverandering.
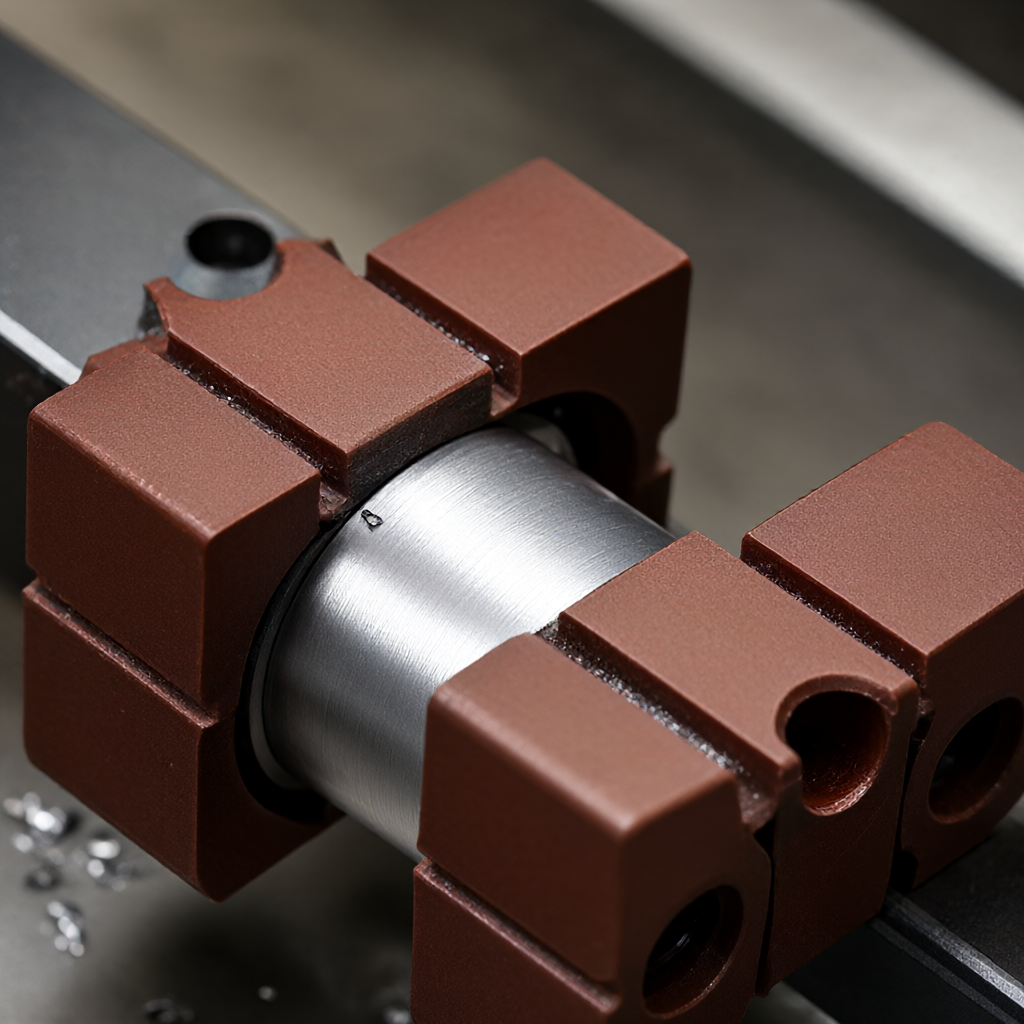
De oplossing is om over te stappen van ‘op maat gemaakte harde beperkingen’ naar ‘modulaire zachte beperkingen’. Door de introductie van verstelbare steunvlakken en snelwisselinterfaces kan dezelfde basis worden aangepast aan verschillende werkstukcontouren. Dit vermindert niet alleen de inventarisdruk van de armaturen, maar stelt technici ter plaatse ook in staat om het procestraject snel aan te passen op basis van de DFM-aanbevelingen op de tekening.
Vergelijking van de kernvoordelen van nulpuntpositioneringssystemen en modulaire armaturen
De huidige reguliere flexibele oplossingen zijn onderverdeeld in nulpuntpositioneringssystemen en snelwisselmoduleborden. Het nulpuntsysteem bereikt positionering via een pneumatisch of mechanisch zelfremmend mechanisme, en de herhaalbare positioneringsnauwkeurigheid wordt doorgaans binnen ± 0,005 mm geregeld. Modulair zacht klemmen is gebaseerd op het snijden en trimmen van zachte klauwen om beter aan specifieke contouren te voldoen. Het volgende is een vergelijking van de belangrijkste parameters tussen de twee oplossingen:
| Afmetingen | Nulpuntpositioneringssysteem | Modulaire zachte klauw/snelwisselplaat |
|---|---|---|
| Herhaal positioneringsnauwkeurigheid | ±0,005 mm | ±0,01 mm tot ±0,02 mm |
| Toepasselijke werkstukkenmerken | Complexe ruimtelijke oppervlakken, continue verwerking met meerdere processen | Roterend lichaam, eenvoudige contour, draai- en freescomposiet |
| Omschakeltijd | 1-3 minuten/tijd | 3-5 minuten/tijd (inclusief zacht trimmen van de klauwen) |
| initiële investering | Hoger (vereist speciale snelwisselplaat) | Medium (zachte kaken voor herhaalbaar snijden) |
| Klemstijfheid | Hoog (metaal-op-metaal zelfremmend) | Medium (afhankelijk van de hardheid van het zachte kaakmateriaal) |
Voor onderdelen met meerdere processen (zoals eerst frezen en dan draaien, of 3-zijdige bewerking) is nulpuntpositionering voordeliger omdat het de consistentie van het coördinatensysteem tussen elk proces garandeert zonder dat de randen opnieuw moeten worden gevonden. Bij het bewerken van eenvoudige roterende lichamen is het voordeliger om zachte klauwen op CNC-draaibanken te gebruiken. De snijtoeslag voor zachte klauwen moet 1,5-2 mm bedragen voor herhaaldelijk temperen.
DFM Engineering Essentials voor flexibel armatuurontwerp
Bij het ontwerpen van een flexibele opspanning is het eerst noodzakelijk om de relatie tussen de klemkracht en de snijkracht van het werkstuk te evalueren. Voor dunwandige aluminium onderdelen wordt aanbevolen om procesnokken of verzinkgaten in de DFM-tafel aan te brengen als speciaal positioneringsreferentiepunt om te voorkomen dat u voor centrering rechtstreeks op het buitenste cirkelvormige oppervlak vertrouwt. De vlakheid van het installatieoppervlak van de nulpuntsnelwisselplaat moet binnen een bereik van 0,02 mm/300 mm worden geregeld en er moet een spaanafvoerkanaal worden gereserveerd om te voorkomen dat de ophoping van spanen ervoor zorgt dat het positioneringsoppervlak omhoog gaat.
Wat de tolerantieverdeling betreft, wordt meestal H7/f7 of H7/g6 geselecteerd vanwege de coördinatie tussen de positioneringspen en het positioneringsgat, wat niet alleen de uitwisselbaarheid garandeert, maar ook installatiestress veroorzaakt door te vast aandraaien vermijdt. Als vacuümadsorptie wordt gebruikt als hulpklemming, moet de adsorptiekracht worden ontworpen op 1,5 keer de maximale snijbelasting en moet de afdichting vóór verwerking worden bevestigd door vacuümtesten. Bovendien moet het gewicht van de armatuur zo licht mogelijk zijn om de belasting op de werktuigmachineas of werktafel te verminderen, wat vooral belangrijk is voor 5-assige hogesnelheidsbewerkingen.
Onderhoud van bewerkingsnauwkeurigheid en controle van de oppervlaktekwaliteit
Hoewel flexibele armaturen flexibel zijn, kunnen de geaccumuleerde fouten in multi-link interfaces niet worden genegeerd. Bij massaproductie wordt aanbevolen om elke 20 stuks willekeurig de volledige maat te inspecteren en een coördinatenmeetmachine te gebruiken om de consistentie van de positionering te verifiëren. Als er maatafwijkingen worden geconstateerd, moet voorrang worden gegeven aan het controleren van de slijtage van de nulpuntsnelwisselplaat of de speling van de positioneerpen, in plaats van het blindelings aanpassen van de gereedschapscompensatie.
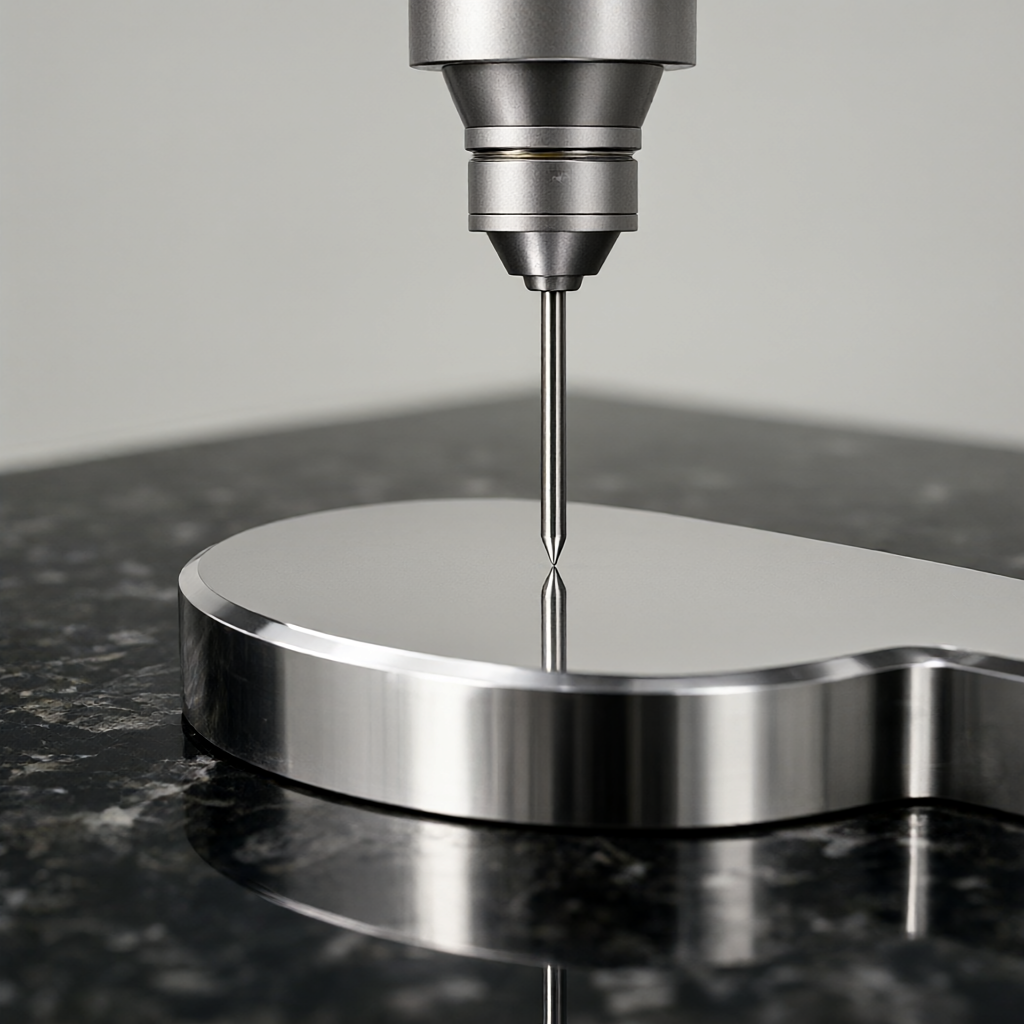
Onder de eis van oppervlakteafwerking Ra0,4 μm kan het vrijkomen van klemspanning microvervorming veroorzaken. Voor hoogglanzende oppervlakteproducten wordt aanbevolen om een spanningsontlastingsproces toe te voegen voordat het wordt afgewerkt, of om polyurethaan afstandhouders te gebruiken bij het klemgedeelte. Ons bedrijf voert volledige inspecties uit vóór batchverzending, inclusief optische metingen en inspectie van de ruwheidsmeter, om ervoor te zorgen dat het uiterlijk vrij is van krassen en defecten en dat de batchconsistentie voldoet aan de acceptatienormen van de klant.
Veelgestelde vragen over techniek
Hoe kunnen de armatuurkosten en de levertijd in evenwicht worden gehouden bij CNC-frezen van meerdere variëteiten en kleine batches?
Prioriteit wordt gegeven aan de universele nulpuntpositioneringsbasis, die door het vervangen van de snelwisselplaat en positioneringscomponenten aan verschillende onderdelen kan worden aangepast. Het voordeel van een korte prototypingcyclus is dat deze kan worden gepland in lijn met projectknooppunten. De leveringsperiode voor massaproductie van 15-25 dagen vereist dat het armatuur over snelle foutopsporingsmogelijkheden beschikt.
Kan de positioneringsnauwkeurigheid van het flexibele armatuur stabiel ±0,01 mm bereiken?
Kan. Door het nulpuntsysteem regelmatig te kalibreren, de slijtagesnelheid van de snelwisselplaat te regelen en de nauwkeurigheid van de werktuigmachine zelf te combineren, kan de totale systeemfout binnen het bereik van ± 0,01 mm worden gecontroleerd. De sleutel is het opzetten van een plaatselijk inspectiesysteem en het monitoren van de slijtage van de positioneringspennen.
Hoe voorkom je beknelling bij het gebruik van flexibele klemmen voor dunwandige onderdelen?
Voeg samendrukbare vulling toe aan het klemoppervlak, of verminder de klemkracht en gebruik meerdere punten met gelijkmatig verdeelde ondersteuning. Tijdens de ontwerpfase adviseerde DFM om proceshulpribben toe te voegen om de weerstand van het werkstuk tegen vervorming te verbeteren.
Hoe werken de staarttop en de flexibele armatuur samen bij het verwerken van kleine asdelen op een centrifugaalmachine?
De centreermachine zelf heeft een hoge stijfheid. Voor onderdelen met een grote korte diameterverhouding kan de staarttop worden weggelaten en alleen worden ondersteund door de voorste gereedschapshouder en flexibele stop. Voor slanke delen moet de staarttop worden uitgerust met een zwevend mechanisme om overmatige vasthouding te voorkomen.
Hoe de stabiliteit van flexibele armaturen in massaproductie verifiëren?
Maak SPC-procescontrolediagrammen om trends in kritische dimensies te monitoren. Wanneer er een gemiddelde afwijking optreedt, wordt er onmiddellijk een armatuurinspectie gestart om de slijtagestatus van de positioneringspennen, snelwisselplaten en zachte klauwen te controleren, en wordt er een volledige herinspectie uitgevoerd volgens de AQL-normen.
Conclusies uit de technische praktijk en suggesties voor acties
Bij het CNC-frezen van meerdere variëteiten en de productie van kleine batches zijn flexibele armaturen de sleutel om de impasse op het gebied van efficiëntie en kosten te doorbreken. De keuze voor nulpuntpositionering of modulaire zachte grijper hangt af van de geometrische complexiteit van het onderdeel en het aantal processen. Door een verfijnd DFM-ontwerp en strikte procesinspectie kan het niet alleen de nauwkeurigheid van ± 0,01 mm garanderen, maar ook een snelle levering van 15-25 dagen bereiken. Het wordt aanbevolen dat u ons de tekeningen en materiaalvereisten (zoals aluminiumlegering 6061, roestvrij staal 304 of technische kunststoffen) stuurt. Onze ingenieurs zullen u dan voorzien van een uitgebreide offerte en processuggesties, inclusief bevestigingsoplossingen en oppervlaktebehandeling (anodiseren, zandstralen, enz.).



