





Tolerantie-instelling voor CNC-bewerking: ± 0,01 mm kernprincipes van praktische bediening
Bij het aanpassen van precisie-CNC-onderdelen is het beheersen van maattoleranties op het niveau van ± 0,01 mm een belangrijke vereiste voor lucht- en ruimtevaart-, medische apparatuur en hoogwaardige automatiseringsapparatuur. Hoe strenger de tolerantie-instelling echter niet is, hoe beter. Het moet uitgebreid worden geëvalueerd op basis van materiaaleigenschappen, procespaden en detectiemethoden. Voor ingenieurs en inkooppersoneel kan het begrijpen van de werkelijke beperkingen van een tolerantie van ±0,01 mm effectief communicatiebarrières tussen het ontwerp- en het productie-einde vermijden, de kosten van vallen en opstaan verminderen en de consistentie van massaproductie garanderen. ShowyMetal levert precisie-CNC-bewerkingsdiensten voor 3/4/5-assig frezen, draaifrezen van composiet en andere processen. Het ondersteunt een verscheidenheid aan materialen, zoals aluminium, staal, roestvrij staal en technische kunststoffen, met een nauwkeurigheid tot ±0,01 mm en een oppervlakteafwerking van Ra0,4 μm. Het is ook uitgerust met detectiemogelijkheden op volledige grootte, zoals driedimensionale coördinaten en optische metingen, waardoor betrouwbare oplossingen worden geboden voor tolerantievereisten met hoge precisie.
Sleutelfactoren die van invloed zijn op het realiseren van een tolerantie van ±0,01 mm
Om een tolerantiezone van ±0,01 mm te bereiken, moet eerst worden verduidelijkt dat dit nauwkeurigheidsniveau gewoonlijk overeenkomt met de IT5-IT6-niveaus in ISO 286. Deze nauwkeurigheid is niet alleen afhankelijk van het merk van de werktuigmachine, maar wordt bepaald door "nauwkeurigheid van werktuigmachines + gereedschapscompensatie + materiaaleigenschappen + thermische vervormingscontrole".
- Stijve geleidingsrail voor werktuigmachines: Zeer nauwkeurige meerassige bewerkingscentra moeten stabiele lineaire geleidingen en kogelomloopvoorspanningen hebben, en vereisen doorgaans een positioneringsnauwkeurigheid binnen ± 0,005 mm, die als basis dient voor daaropvolgende verwerking op micronniveau.
- Gereedschapsslijtage en compensatie: Bij het frezen van aluminium of roestvrij staal zal slijtage van de gereedschapskant direct leiden tot maatafwijking. Het is noodzakelijk om de gereedschapsoffsetwaarde dynamisch bij te werken via online gereedschapslengtemeting of regelmatige optische metingen om een consistente bewerkingstolerantie te garanderen.
- Materiaal thermische stabiliteit: Aluminium heeft een hoge lineaire uitzettingscoëfficiënt en de snijwarmte tijdens de verwerking kan gemakkelijk een lichte vervorming van het werkstuk veroorzaken. Het is noodzakelijk om de snijparameters te optimaliseren (de voeding te verminderen, het koelmiddel te verhogen) of afwerking en inspectie uit te voeren in een werkplaats met constante temperatuur (20 ± 1 ℃) om de invloed van thermische drift te elimineren.
- Klemvervormingscontrole: Bij dunwandige onderdelen of slanke assen kan starre klemming na het losmaken gemakkelijk leiden tot elastische vervorming en terugveren. Vacuümzuignappen, zachte klauwen of precisiegereedschap zijn vereist om de klemspanning te minimaliseren.
Procesaanpassing van ±0,01 mm tolerantie op verschillende materialen
Verschillende materialen reageren verschillend op de vorm van de spaan, de snijkracht en de hitte. Procesparameters moeten dienovereenkomstig worden aangepast, anders zal het moeilijk zijn om een stabiele tolerantie van ±0,01 mm te bereiken.
- Aluminiumlegering (zoals 6061-T6, 7075-T6): Goede snijprestaties, maar gemakkelijk aan het mes te plakken. Het wordt aanbevolen om een kleine gereedschapsdiameter (≤3 mm) en hoge snelheid (8000-12.000 tpm) te gebruiken om een scherpe rand te behouden; de afwerkingstoeslag wordt gecontroleerd op 0,05-0,1 mm.
- Roestvrij staal (zoals 303, 316L): Hoge treksterkte, slechte thermische geleidbaarheid, gevoelig voor verharding. Het is noodzakelijk om een gereedschap met een grote spaanhoek te kiezen, de voedingssnelheid te verlagen en de snijvloeistofstroom te vergroten om de warmte af te voeren; vermijd intermitterend snijden en voorkom dat het gereedschap afbrokkelt.
- Titaniumlegering (zoals Ti-6Al-4V): Hoge chemische activiteit, gemakkelijk diffusieslijtage veroorzaken bij snijgereedschappen bij hoge temperaturen. Het is noodzakelijk om de snijsnelheid aanzienlijk te verlagen, hardmetalen of CBN-gereedschappen te gebruiken en de koeling te versterken; er moet meer dan 0,1 mm worden gereserveerd voor nabewerking, draaien/nabewerkingsfrezen.
- Technische kunststoffen (zoals POM, PEEK): Lage hardheid, gevoelig voor bramen. Het is noodzakelijk om afzettingen veroorzaakt door snijden met hoge snelheid te vermijden en scherpe gereedschappen te gebruiken met grote ontlastingshoeken en negatieve spaanhoeken; POM heeft een goede maatvastheid, maar PEEK moet de bewerkingstoeslag strikt controleren om thermische vervorming te voorkomen.
Vergelijking van precisie-CNC-bewerkingstoleranties en conventionele tolerantieoplossingen
| Nauwkeurigheidsniveau | Typische tolerantiezone (mm) | Toepasselijk proces | Detectie betekent | Problemen met batchconsistentie | Toepasselijke scenario's |
|---|---|---|---|---|---|
| Algemene tolerantie | ±0,1 ~ ±0,2 | 3-assig ruwfrezen/algemeen draaien | Remklauw/Micrometer | Laag | Structurele beugel, schaal |
| Hogere tolerantie | ±0,05 | Fijn frezen/afwerking draaien | Schuifmaat/projector | midden | Standaard asonderdelen, tandwieloverbrengingen |
| Meerassige draai- en frees-/centreermachine | Coördinaat (CMM)/Optica | hoog | Luchtvaart structurele onderdelen, medische implantaten |
Het tolerantieschema van ±0,01 mm stelt extreem hoge eisen aan de stabiliteit van de apparatuurstatus, de vaardigheden van de operator en de inspectiefrequentie. Als de ontwerptekeningen geen toleranties specificeren, wordt aanbevolen dat ingenieurs ±0,05 of ±0,02 op de belangrijkste pasvlakken markeren in plaats van blindelings ±0,01 te markeren om de productiekosten en de assemblageprestaties in evenwicht te brengen.
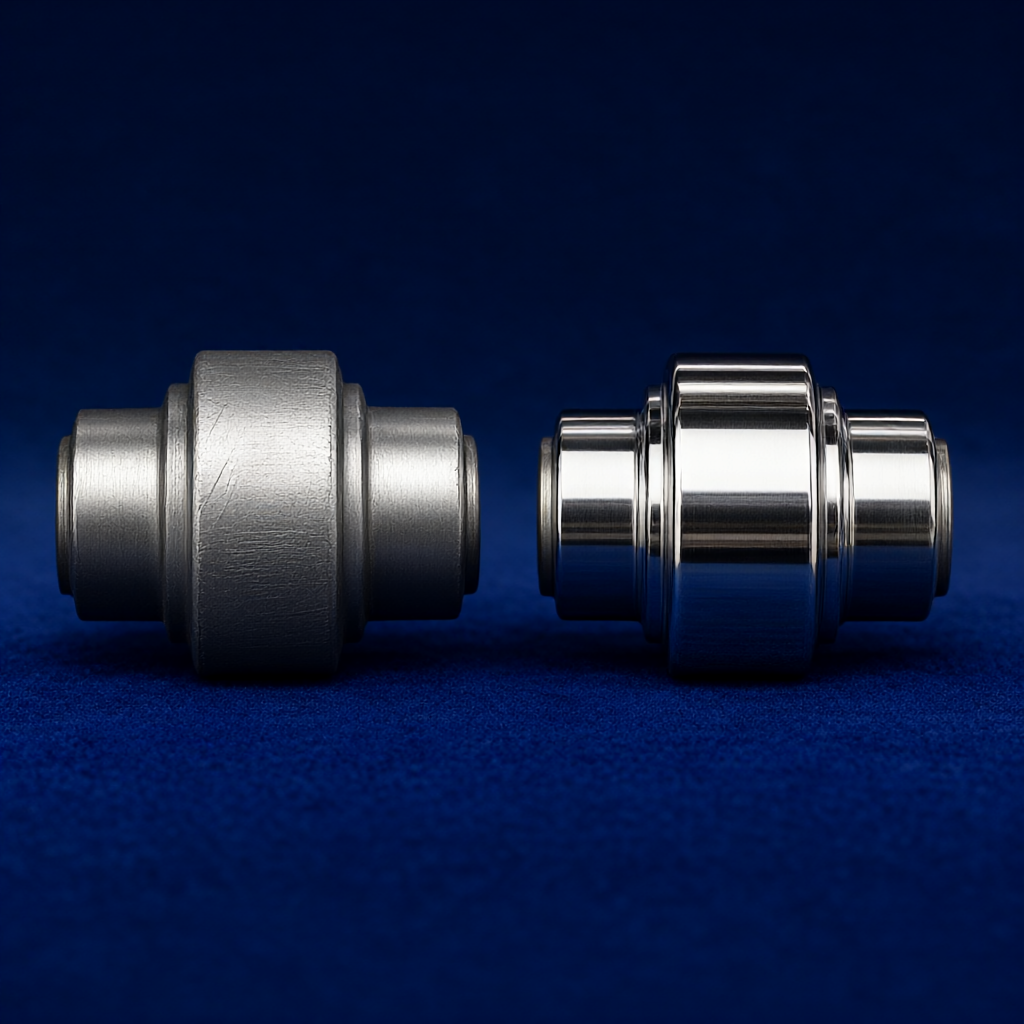
±0,01 mm tolerantie praktische kernpunten en testspecificaties
Om ±0,01 mm in de massaproductiefase te bereiken, moet een gesloten-luscontrole worden ingesteld vanaf het eerste artikel tot aan de volledige inspectie.
- Eerste artikelbevestiging (FAI): Het eerste stuk moet een CMM-inspectie op volledige grootte voltooien en een Cpk-rapport afgeven. De Cpk-waarde moet ≥ 1,33 zijn voordat massaproductie kan worden goedgekeurd om ervoor te zorgen dat de procesmogelijkheden aan de tolerantievereisten voldoen.
- Procesinspectie: Inspecteer willekeurig 1-2 stuks elke 2 uur en gebruik een micrometer of pneumatisch meetinstrument om de kritische gatdiameter/asdiameter te meten; Als de maat van 3 opeenvolgende stukken in één richting afwijkt, stop dan onmiddellijk de machine om te controleren op gereedschapsslijtage of thermische vervorming.
- Volledige verzendingsinspectie: Voer een 100% volledige inspectie uit op sleutelafmetingen van ±0,01 mm, bewaar meetgegevens, zorg voor een consistente grootte van onderdelen in elke batch en verminder de risico's voor montage door de klant.
- Controle van de oppervlakteafwerking: De tolerantie van ±0,01 mm gaat vaak gepaard met de afwerkingseis van Ra0,4 μm of zelfs lager. Precisie-snij-, polijst- of hoonprocessen zijn vereist om rimpelsporen te voorkomen die worden achtergelaten door gereedschapstrillingen en die de oppervlaktekwaliteit aantasten.
Veel voorkomende foutmodi en het vermijden van uiterst nauwkeurige CNC-tolerantie-instellingen
- Gereedschap versnipperen: Komt vooral voor bij het afwerken van roestvrij staal/titaniumlegeringen, wat onmiddellijke maatafwijkingen tot gevolg heeft. Te vermijden: Verlaag de voedingssnelheid, gebruik diamantrijke coatinggereedschappen en gebruik een micrometer om de gereedschapsradius te controleren voordat u nabewerkt.
- Thermische vervorming rebound: Na afwerking wordt het werkstuk gedetecteerd voordat het op tijd is afgekoeld en is het formaat te klein; na afkoelen is het formaat te groot. Vermijden: Plaats het apparaat na voltooiing gedurende ≥30 minuten in een ruimte met constante temperatuur voordat u gaat testen, of gebruik een contactloze lasersonde.
- Resterende klemspanning: Dunwandige delen worden vastgeklemd en vervolgens losgemaakt, waardoor de ovaliteit vervormt. Vermijden: Gebruik driepuntsvacuümadsorptie of aangepast elastisch gereedschap om lokale hoge druk te voorkomen.
Veelgestelde vragen
Hoe kan de consistentie in massaproductie worden gehandhaafd met een CNC-bewerkingstolerantie van ± 0,01 mm?
Het is noodzakelijk om een mechanisme voor het bewaken van de standtijd van het gereedschap in te stellen om de gereedschapscompensatie dynamisch te compenseren op basis van de bladlengte en de mate van slijtage; implementeer 100% volledige inspectie van de belangrijkste afmetingen en verifieer de stabiliteit van de apparatuur door middel van procescapaciteitsanalyse met Cpk≥1,33.
Welke materialen zijn het meest geschikt voor een tolerantie van ±0,01 mm?
Aluminiumlegering (6061/7075) en roestvrij staal 303 hebben een goede snijstabiliteit en een hoge maatconsistentie; titaniumlegering en PEEK moeten de thermische vervorming strikt controleren. Het wordt aanbevolen om voldoende afwerkingsruimte over te laten en te testen in een omgeving met constante temperatuur.
Welke apparatuur is nodig om een tolerantie van ±0,01 mm te detecteren?
Belangrijke afmetingen vereisen het gebruik van een CMM (coördinatenmeetmachine), pneumatisch meetinstrument of uiterst nauwkeurige optische projector; een ruwheidsmeter wordt gebruikt om de Ra-waarde te verifiëren; alle meetinstrumenten vereisen een regelmatige traceerbaarheidskalibratie om ervoor te zorgen dat de meetfout veel kleiner is dan de breedte van de tolerantiezone.
Zal de tolerantiemarkering van ±0,01 mm de productiekosten verhogen?
Ja. Vergeleken met ±0,1 mm wordt de bewerkingstoeslag verlaagd, de snijsnelheid verlaagd en de inspectiefrequentie verhoogd, wat resulteert in een toename van de werkuren van één stuk en de bezetting van de apparatuur. Het wordt aanbevolen om alleen de belangrijkste functionele oppervlakken te markeren en niet-passende oppervlakken te beperken tot ±0,1 mm om de kosten te optimaliseren.
Hoe ondersteunt ShowyMetal het aanpassen van precisietoleranties?
ShowyMetal biedt 3/4/5-assig frezen, draaien en frezen gecombineerde en centrerende bewerkingen, met een nauwkeurigheid tot ±0,01 mm, Ra0,4 μm; uitgerust met CMM en optische meetsystemen, voert het eerste stukbevestiging en 100% volledige verzendingsinspectie uit; het ondersteunt DFM-aanbevelingen en kan de tolerantieverdeling aan de ontwerpkant optimaliseren om batchlevering en consistentie van de uiterlijkkwaliteit binnen 15-25 dagen te garanderen.
tot slot
De tolerantie-instelling van ±0,01 mm is een systematisch project waarin materialen, processen en testen worden geïntegreerd. Bij het markeren van toleranties moeten ingenieurs de thermische stabiliteit van het materiaal, de nauwkeurigheid van de werktuigmachines en de functionele eisen van de assemblage combineren om het blind nastreven van extreme toleranties te voorkomen; Wanneer inkooppersoneel contact maakt met leveranciers, moeten ze de belangrijkste detectiemethoden voor dimensies en procescapaciteitsvereisten verduidelijken om de risico's op batchconsistentie te verminderen. Als uw project nauwkeurige pasvorm, hoogwaardige afwerking of speciaal gevormde oppervlakken omvat, kunt u de tekeningen en materiaallijst naar het technische team van ShowyMetal sturen om DFM-suggesties en haalbaarheidsbeoordelingen van toleranties te verkrijgen om een nauwkeurige implementatie van prototype tot massaproductie te garanderen.



