





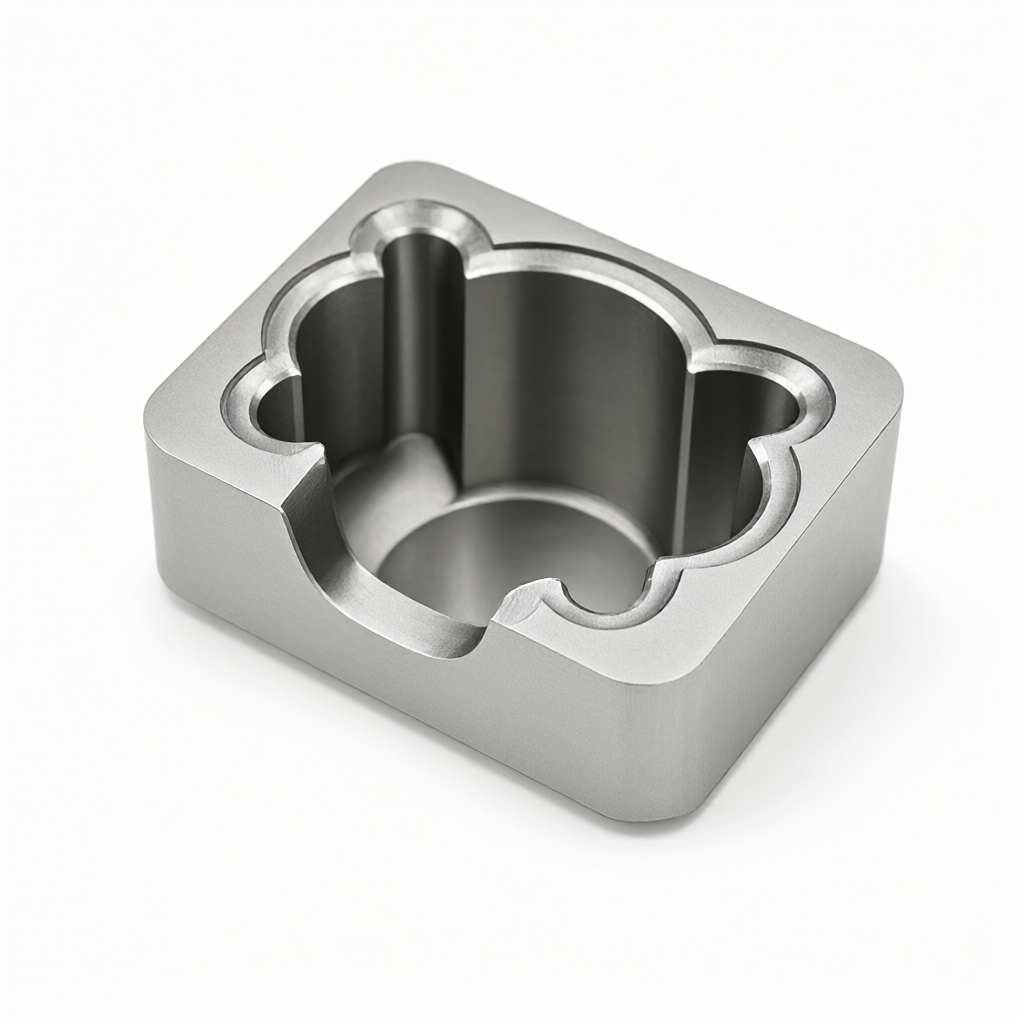
Bij precisie-CNC-freesbewerkingen in diepe holtes zijn slechte spaanafvoer en gereedschapslijtage de twee belangrijkste pijnpunten die de dimensionele stabiliteit en oppervlaktekwaliteit beperken. Wanneer de bewerkingsdiepte groter is dan 50 mm en de gatdiameter kleiner is dan 15 mm, kan de ophoping van spanen gemakkelijk leiden tot secundair snijden en abnormale slijtage van het gereedschap. Dit artikel richt zich opCNC-frezen van diepe caviteitenDe praktische moeilijkheden worden geanalyseerd, de spaanverwijderingsstrategie en de gereedschapscompensatielogica worden geanalyseerd, en er wordt een praktische procesreferentie gegeven voor ingenieurs en inkoop.
Faalmechanisme en spaanverwijderingsstrategie bij diepcaviteitsbewerking
Diepcaviteitsfrezen is een bewerkingsscenario met een hoge aspectverhouding. Wanneer de verhouding tussen gereedschapslengte en diameter groter is dan 6:1, zal de laterale kracht van de spil ervoor zorgen dat het gereedschap hevig gaat trillen, en kunnen de spanen niet soepel in de smalle holte worden afgevoerd, waardoor een "spanenbed" ontstaat.
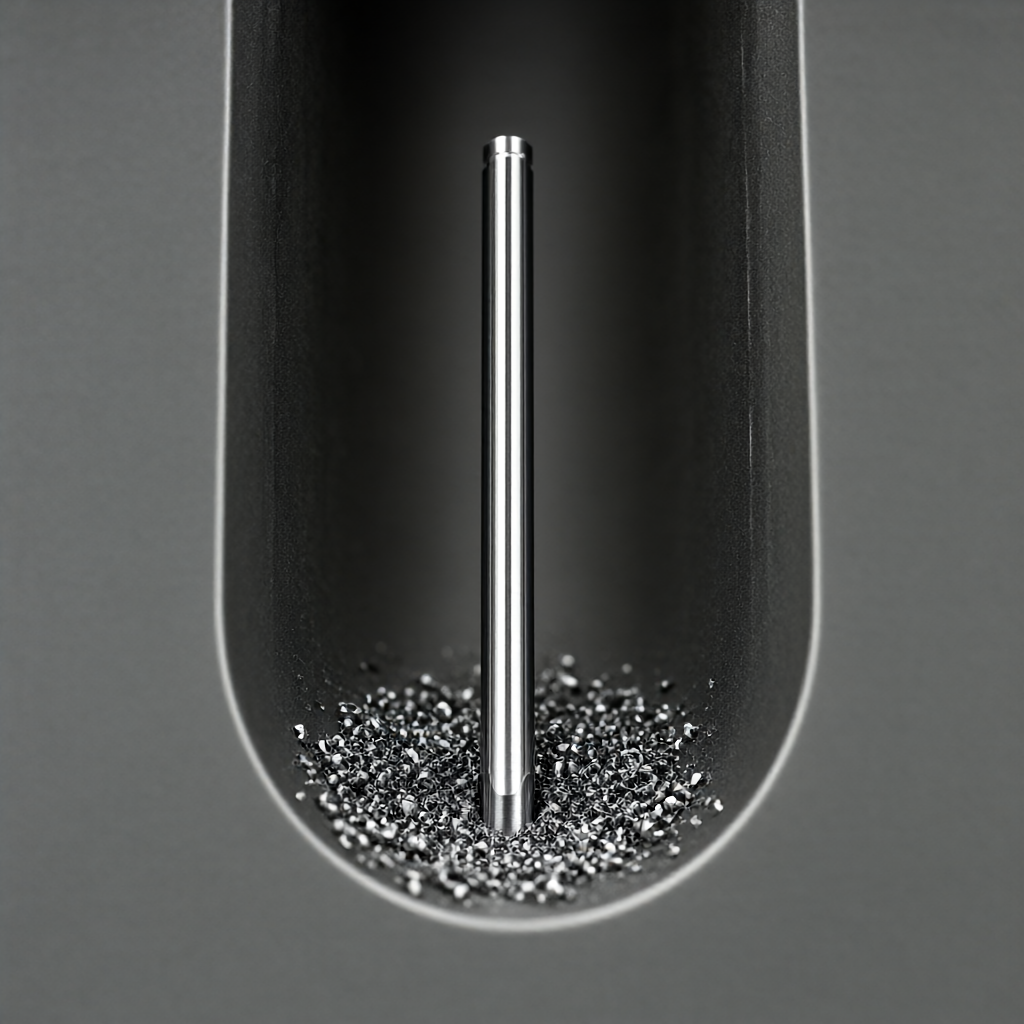
- secundair snijeffect: Niet-ontladen spanen worden weer in het snijgebied getrokken, wat resulteert in uitbrokkeling van het gereedschap, krassen op het werkstukoppervlak en afmetingen die buiten de tolerantie vallen.
- Koeling mislukt: Spaanophoping voorkomt dat snijvloeistof het snijgebied binnendringt, en lokale temperatuurstijging veroorzaakt thermische vervorming van het werkstuk, waardoor de uiteindelijke tolerantie wordt beïnvloed.
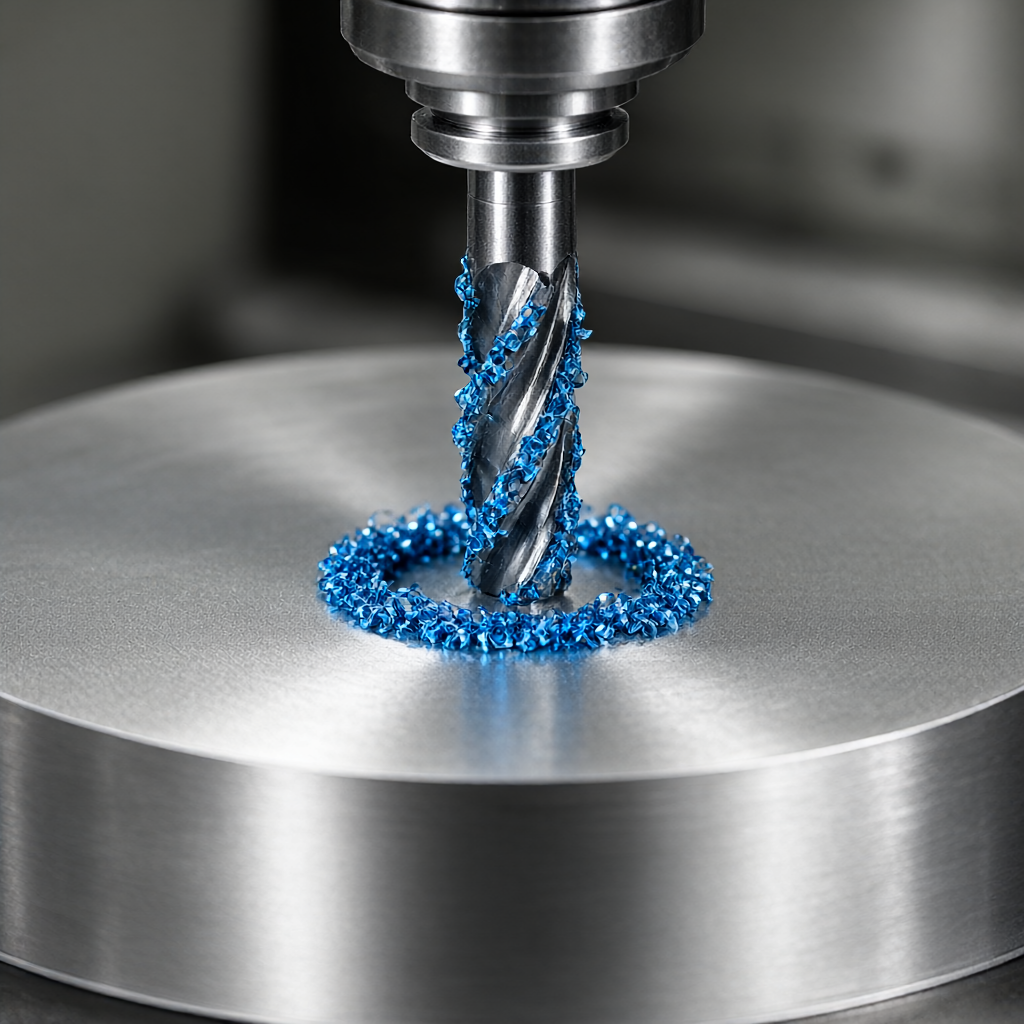
Om de bovengenoemde problemen aan te pakken, moet een actieve spaanverwijderingsstrategie worden ontwikkeld. de voorkeurHogedruk minimale hoeveelheid smering (MQL)ofGeforceerde injectiekoelingVerhoog de snijvloeistofdruk tot 70-100 bar, haast u richting het contactgebied tussen het gereedschap en het werkstuk en gebruik de vloeistofstroomenergie om de spanen uit de holte weg te duwen. Voor gemakkelijk te hechten materialen, zoals aluminium en titanium, moet oliehoudende snijvloeistof worden gebruikt om de spanaanhechting te voorkomen.
Gereedschapscompensatieparameters en voedingsplanning
Gereedschapscompensatie is geen eenvoudige numerieke correctie, maar een dynamisch aanpassingsproces voor scenario's met diepe holtes. In CAM-software moeten de volgende parameters worden geoptimaliseerd:
| Parameteritem | Bewerking van ondiepe caviteiten (diepte<30mm) | Diepe caviteitsverwerking (diepte>50 mm) | Technische basis |
|---|---|---|---|
| Spilsnelheid | 12000-16000 tpm | Verlaag tot 8000-12000 tpm | Verlaag de rotatiesnelheid om de zijdelingse kracht van het gereedschap te verminderen en trillingen te onderdrukken |
| Voer per omwenteling | 0,1-0,15 mm/omw | Verhoogd tot 0,2-0,35 mm/omw | Vergroot de spaandikte, verbeter de gladheid van de spaanafvoer en voorkom "schrapen" |
| Klemmen van gereedschapshouders | Standaard elastische spantang | krimpkous | Verhoog de stijfheid van de gereedschapshouder en elimineer doorbuiging veroorzaakt door lange uitsteeklengtes van het gereedschap |
| Koelmethode | Conventionele sproeikoeling | Hogedruk gerichte injectie (>70 bar) | Geforceerd wegspoelen van vuil uit de holte om secundair snijden te voorkomen |
Bij de planning van het invoerpad moet het traditionele spiraalvormige snijden met gelijke hoogte worden vermeden. Voor bodems met diepe holtes wordt het gebruik aanbevolenGlad padofvisgraatstapstrategie, waardoor het gereedschap de onderste spanen via luchtsnijden (Peck) kan afvoeren voordat er zwaar wordt gesneden. Tegelijkertijd wordt de module "chipverwijderingsoptimalisatie" van de CAM-software ingeschakeld om automatisch de terugtrekactie op de hoeken van de diepe holte te vergroten, zodat er ruimte overblijft voor het afvoeren van vuil.
Effect van materiaaleigenschappen op spaanverwijdering en compensatie
De snijeigenschappen van verschillende technische materialen bepalen direct het succes of falen van de spaanverwijderingsstrategie. Aluminium (zoals 6061-T6) heeft een goede taaiheid en kan gemakkelijk aan het gereedschap worden gehecht om "tumoren" te vormen, dus het moet worden gecombineerd met snijvloeistoffen die chloor of extreme druk-additieven bevatten; titaniumlegering (TC4) heeft een slechte thermische geleidbaarheid en de temperatuur in de snijzone is geconcentreerd, dus de voedingssnelheid moet worden verlaagd en de koeling moet worden versterkt; roestvrij staal (304/316) heeft een hoge sterkte en sterke kleverigheid, en de spanen zijn bandvormig en kunnen gemakkelijk om het gereedschap worden gewikkeld, dus een gereedschap met een grote spaanbreker en hogedrukkoeling moet worden ingeschakeld.
Bij technische kunststoffen (zoals PEEK, PEI) kan smelthechting optreden tijdens het snijden. Het is niet geschikt om hogedrukwaterstralen te gebruiken. In plaats daarvan moet droogsnijden of gemengd spoelen met gas en vloeistof worden gebruikt om zilverstrepen op het plastic oppervlak te voorkomen.
Wat de gereedschapskeuze betreft, wordt de voorkeur gegeven aan diepcaviteitsbewerking.Kleine randradiusBij gereedschappen moet de spaanhoek tussen 20° en 30° liggen om de snijkrachten te verminderen en het krullen van de spaan te bevorderen. Als hardmetalen gereedschappen worden gebruikt, wordt aanbevolen de snijkanten te passiveren (bijvoorbeeld 15-20 μm) om het vermogen van het gereedschap om afbrokkeling bij intermitterend snijden te weerstaan te verbeteren.
Tolerantiecontrole en acceptatienormen voor bewerking van diepe caviteiten
De dimensionele stabiliteit van diepcaviteitsbewerking hangt niet alleen af van de werktuigmachine, maar ook van het gesloten proces. Wanneer de diepte groter is dan 50 mm, moet rekening worden gehouden met het effect van de stijfheid van het gereedschap op de afmeting in de Z-richting. Het wordt aanbevolen om bij het programmeren een marge van 0,05-0,1 mm te reserveren.Semi-nabewerking frezenElimineer stressconcentratie vóór gebruikFijn frezen(Snijdiepte< 0.1mm)达到最终公差。
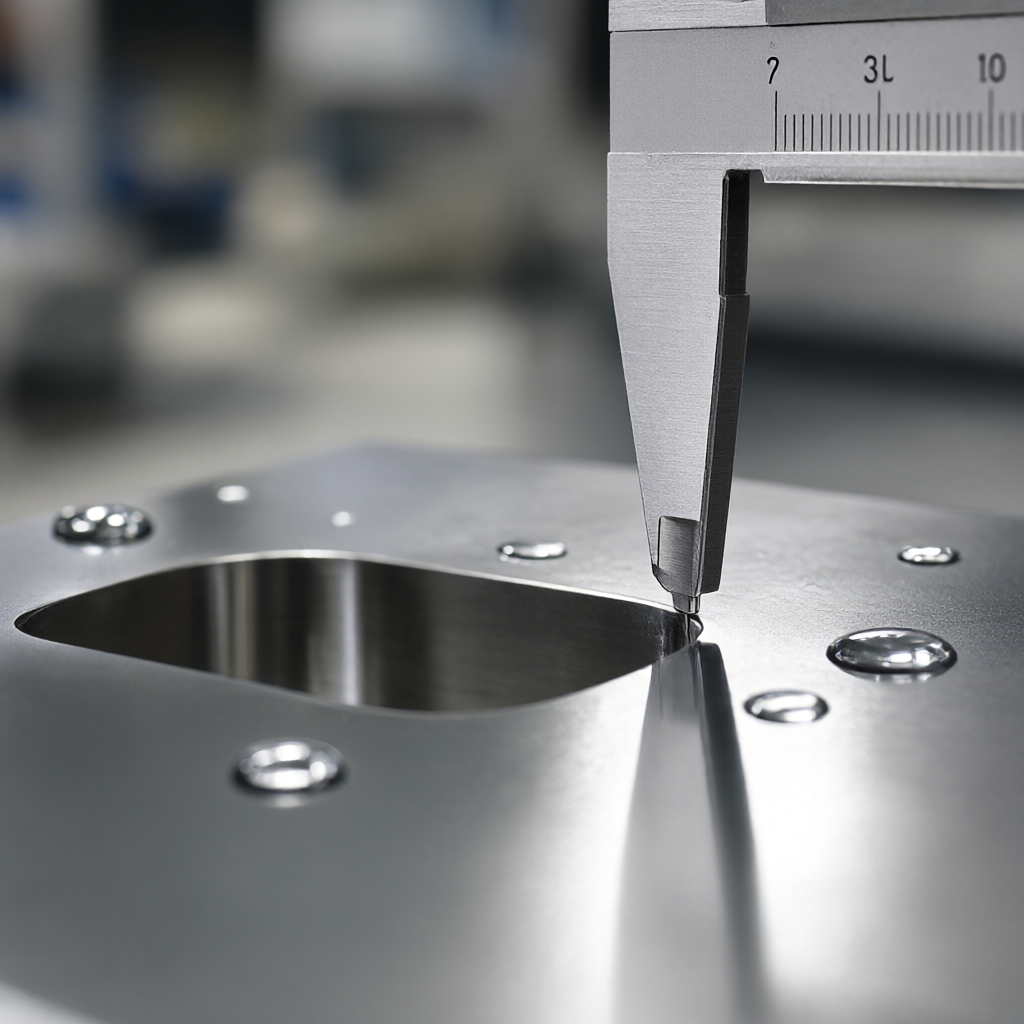
- Dimensionale tolerantie: De diepe holte van een conventionele aluminiumlegering kan ± 0,02 mm bereiken; Het wordt aanbevolen om de diepe holte van titaniumlegering en roestvrij staal te controleren op ± 0,05 mm. Als ±0,01 mm nodig is, moeten aanvullende reparaties aan het bankwerk of slijpnabewerking worden toegepast.
- oppervlakteruwheid: Door de afstemming van voeding en snelheid te optimaliseren, kan het bodemoppervlak na fijn frezen Ra 0,8-1,6 μm bereiken; als Ra 0,4μm vereist is, is een extra fijnslijp- of chemisch polijstproces vereist.
Tijdens acceptatie moet een driedimensionale coördinatenmeetmachine (CMM) worden gebruikt om volledige inspectie uit te voeren van de holtediepte, gatpositie en vlakheid van het bodemoppervlak. Controleer bij blinde gaten of er een "flaring" effect of microscheurtjes aan de onderkant aanwezig zijn. De uiterlijkinspectie moet zich richten op het controleren op krassen op de zijwanden om ervoor te zorgen dat de oppervlakteafwerking voldoet aan de kwaliteitseisen voor het uiterlijk.
Veelgestelde vragen (FAQ)
Hoe voorkom je gereedschapschips tijdens CNC-freesbewerkingen in diepe holtes?
Het is noodzakelijk om grote spaanhoeken en afrondgereedschappen met microranden te gebruiken om het spiltoerental te verlagen en de voeding per omwenteling te verhogen. Gecombineerd met de door warmte krimpbare gereedschapshouder wordt de stijfheid verbeterd om een soepele afvoer van spanen te garanderen en de impact veroorzaakt door secundair snijden te voorkomen.
Wat is de hogedrukkoeldruk die nodig is voor diepe caviteitsbewerking?
Voor holtes met een diepte groter dan 50 mm wordt aanbevolen de snijvloeistofdruk in te stellen in het bereik van 70-100 bar, en het injectiemondstuk moet worden uitgelijnd met de snijrand van het gereedschap, waarbij de vloeistofstroomenergie wordt gebruikt om de spanen met kracht weg te duwen van het verwerkingsgebied.
Wat moet ik doen als het moeilijk is om spanen te verwijderen bij diepcaviteitsbewerking van roestvast staal?
Kies een gereedschap met een grote spaanbreker en een grote spaanhoek, en verlaag de snijsnelheid op passende wijze. Gecombineerd met snijvloeistof met extreme druk-additieven en hogedrukkoeling voorkomt het dat strookvormige spanen zich om de gereedschapshouder wikkelen en zorgt het voor een continue en stabiele verwerking.
Hoe zorg ik voor een nauwkeurigheid van ±0,01 mm op de bodem van een diepe holte?
De nauwkeurigheid van conventioneel CNC-frezen van bodemoppervlakken met diepe holtes ligt meestal rond ± 0,02 mm. Als ±0,01 mm vereist is, is een tweetrapsproces van semi-precisie frezen en fijn frezen vereist. De snedediepte bij fijnfrezen is minder dan 0,05 mm. Er moet rekening worden gehouden met compensatie van gereedschapslijtage en indien nodig moet een fijn slijpproces worden toegevoegd.
Is er snijvloeistof nodig voor het bewerken van diepe holtes in technische kunststoffen?
De meeste technische kunststoffen (zoals PEEK) zijn niet geschikt voor gebruik met hogedrukwaterstralen, wat gemakkelijk kan leiden tot materiaalzwelling of zilveren strepen. Droogsnijden, luchtblazen of lucht-vloeistofmengmethoden worden meestal gebruikt om spanen te verwijderen, en gereedschappen met grote spaanhoeken en hoge gladheid worden geselecteerd.
Conclusie en koppeling met verwerkingsvereisten
CNC-frezen van diepe caviteiten is een belangrijk scenario om de mogelijkheden van precisieproductie te testen. Door middel van een wetenschappelijke strategie voor spaanverwijdering, redelijke gereedschapscompensatie en strikte tolerantie, kan gereedschapsverlies effectief worden verminderd en de batchconsistentie worden verbeterd. ShowyMetal beschikt over 72 CNC-machines (inclusief 3/4/5 assen), die de diepe caviteitsbewerking van aluminium, staal, titanium, technische kunststoffen en andere materialen ondersteunen. De tolerantie kan ±0,01 mm bereiken, de oppervlakteafwerking is Ra0,4 μm en batchbestellingen kunnen snel binnen 15-25 dagen worden geleverd. Als u wordt geconfronteerd met de verwerkingsuitdaging van onderdelen met diepe holtes, dunwandige of hoogglanzende onderdelen, bent u van harte welkom om tekeningen en technische vereisten te verstrekken, en zullen wij u suggesties voor procesoptimalisatie en nauwkeurige offertes geven op basis van DFM-ervaring.



