





Het fysieke mechanisme en procespijnpunten van thermische vervorming van titaniumlegeringen
De elasticiteitsmodulus van titaniumlegeringen (zoals Ti-6Al-4V) bedraagt slechts 50% van die van staal, en de thermische geleidbaarheid ervan is zwak, waardoor het moeilijk wordt om de warmte die wordt gegenereerd door het snijden snel af te voeren. De lokale temperatuurstijging kan oplopen tot meer dan 300°C, waardoor het werkstuk elastisch herstelt (begeeft) of plastisch vervormt. Thermische effecten die bij de conventionele verwerking van aluminiumstaal worden genegeerd, zullen direct maatafwijkingen op titaniumlegeringen veroorzaken. Typische faalwijzen zijn onder meer: vlakheidsafwijking groter dan 0,02 mm, uitzetting van de poriediameter en kromtrekken na spanningsvrijgave. Ingenieurs moeten aandacht besteden aan de overlappende effecten van de "broosheid bij lage temperatuur" van het materiaal zelf en de thermische verwerkingscyclus.
Algemene faalmodusanalyse
- thermische restspanning: Snelle afkoeling leidt tot oppervlakteverharding en interne trekspanning, waardoor gemakkelijk microscheurtjes kunnen ontstaan.
- elastisch herstel: Nadat de snijkracht is opgeheven, veert het werkstuk terug naar het gereedschap, waardoor de groef of het gat te klein wordt.
- Slijtage van gereedschapslijm: Diffusieslijtage treedt op tussen titanium en snijgereedschappen bij hoge temperaturen, waardoor de oppervlakteruwheid verslechtert.
Strategie voor optimalisatie van gereedschapsmateriaal en snijparameters
De eerste verdedigingslinie om vervorming te beheersen is het verminderen van de snijkracht en wrijvingswarmte. Het wordt aanbevolen om een kobalthoudende hardmetalen (K-type) of volhardmetalen frees te gebruiken, waarvan de snijkant is gecoat met TiAlN of AlCrN. De belangrijkste parameters moeten aanzienlijk lager zijn dan die van conventionele metalen: het wordt aanbevolen om de voedingssnelheid te regelen op 0,1-0,2 mm/z, en de snijsnelheid wordt aangepast op 50-100 m/min, afhankelijk van de gereedschapsdiameter. Droog zagen zal de warmteophoping verergeren. Het wordt aanbevolen om hogedruksmering met minimale hoeveelheid (MQL) of volledige natte koeling te gebruiken. De snijvloeistof moet een hoge penetratie hebben en het snijgebied direct bereiken om snel af te koelen.
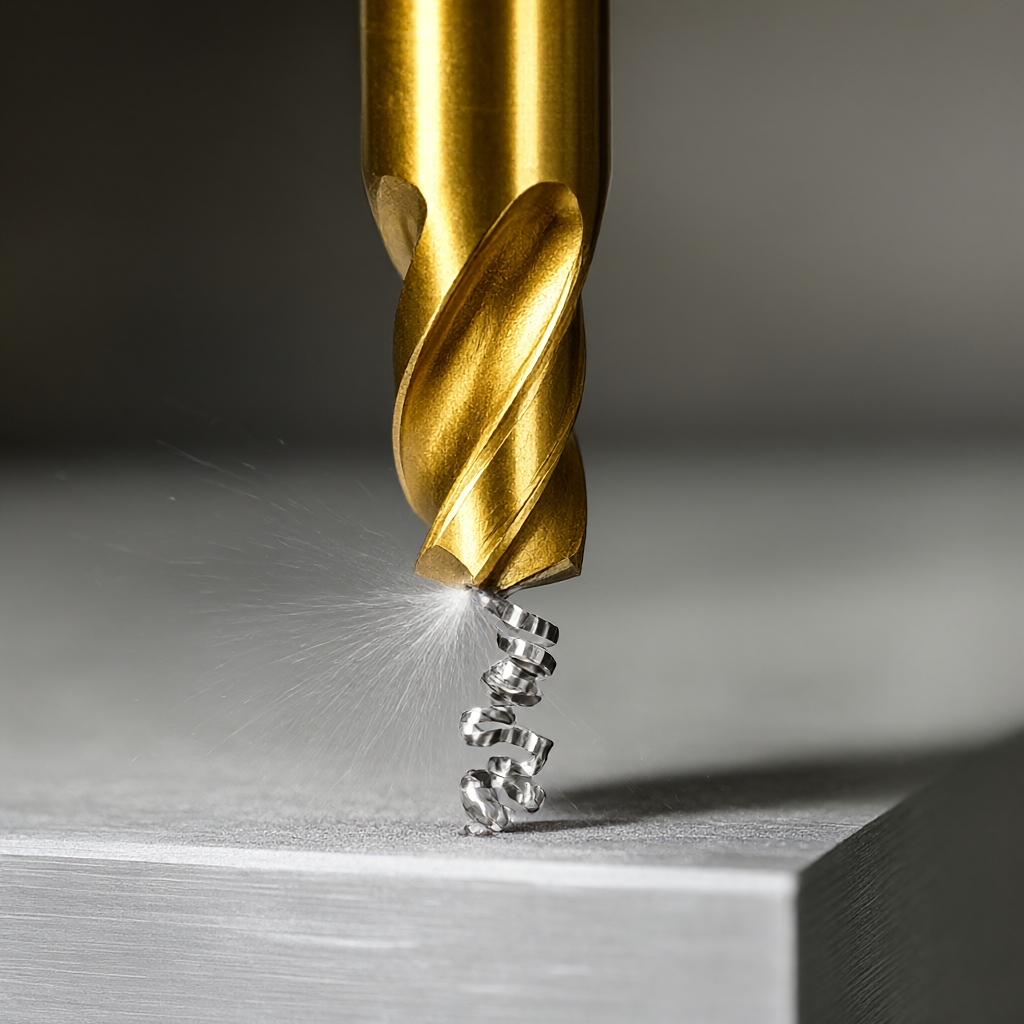
Bij 5-assige bewerking wordt de profileerstrategie van "kleine stapafstand, meerdere gereedschapspaden" toegepast om de zijdelingse gereedschapsaangrijping minder dan 0,3 keer de gereedschapsdiameter te houden, wat de radiale kracht aanzienlijk kan verminderen en vervorming kan onderdrukken. Voor dunwandige constructies moet een dubbelzijdig afwisselend freesproces worden gebruikt om restspanningen in evenwicht te brengen.
Armatuurontwerp en technische praktijk voor thermische compensatie
Flexibel klemmen is de sleutel tot het voorkomen van vervorming. Titaniumlegering heeft een lage hardheid (HRC 32-36) en is gevoelig voor indeuking tijdens mechanisch klemmen. In de techniek wordt aanbevolen om vacuümadsorptie, pneumatische zachte klauwen of speciaal op maat gemaakt gereedschap te gebruiken. Als een mechanische klem wordt gebruikt, moet er een kussentje (zoals een koperen of aluminium pakking) worden toegevoegd om de druk te verspreiden. Belangrijker is de thermische compensatie: na de bewerking moet het werkstuk meer dan 24 uur blijven staan, waarna fijnslijpen of inspectie kan worden uitgevoerd totdat de spanning in evenwicht is en de temperatuur stabiel is, anders kunnen de thermische vervormingsgegevens niet worden getraceerd.
Vergelijking van verschillende oplossingen op het gebied van verwerkingstechnologie
| Procestype | Toepasselijke scenario's | Voordelen | Beperkingen/risicobeheersing |
|---|---|---|---|
| 5-assig gelijktijdig frezen | Complexe gebogen oppervlakken, structurele onderdelen van de lucht- en ruimtevaart | Eenmalige klemming, hoge precisie, vermindering van cumulatieve fouten | Complexe programmering is vereist, en gereedschapsinterferentie vereist simulatieverificatie. |
| CNC draaien (centreermachine) | Slanke schacht en kleine schachtdelen | Goede ondersteuning, kleine vervorming, snel ritme | Alleen bij draailichamen kunnen complexe zijvlakken niet worden bewerkt |
| Draadsnijden (EDM) | Harde titaniumlegering, complexe doorsnede | Geen snijkrachten, geen door hitte beïnvloede zone (HAZ) | Laag rendement, microboogbrandwonden vereisen secundair polijsten |
Voor onderdelen van titaniumlegeringen met complexe vormen en hoge precisie-eisen maakt ShowyMetal meestal gebruik van 5-assig ruw frezen om de speling te verwijderen, werkt samen met een centreermachine of 4-assig fijndraaien voor belangrijke afmetingen, en doorstaat uiteindelijk de drie-coördinateninspectie. Dit hybride procespad brengt efficiëntie en geometrische toleranties effectief in evenwicht.
Effect van oppervlaktebehandeling op maatnauwkeurigheid
De dikte van de geanodiseerde film is gewoonlijk 15-25 μm. Als er geen marge is gereserveerd in het ontwerp, zal de film ervoor zorgen dat de onderdeelgrootte buiten de tolerantie valt. Het wordt aanbevolen om bij het markeren van de tekeningen duidelijk de "afmetingen vóór oxidatie" of "afmetingen na oxidatie" aan te geven. Zandstralen is hetzelfde als galvaniseren, en er moet een procesmarge van 0,05-0,1 mm worden gereserveerd. Bovendien vereist een hoogglanzende oppervlaktebehandeling dat de Ra van het basismateriaal zelf lager is dan 0,8 μm, anders kan de textuur niet worden gereflecteerd, dus de controle van het gereedschapspatroon bij kopfrezen is cruciaal.
Kwaliteitsinspectie en controle van batchconsistentie
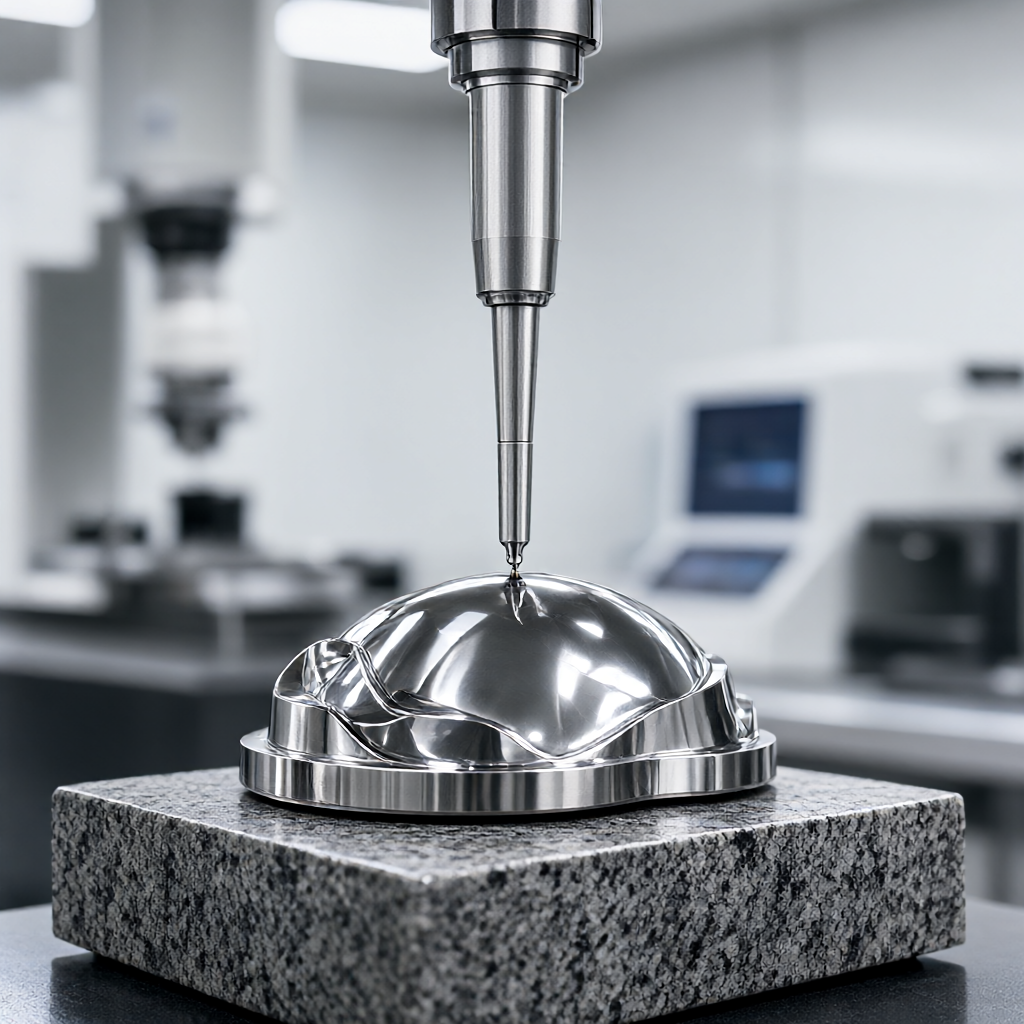
Schommelingen in de materiaalhardheid tussen batches titaniumlegeringen kunnen leiden tot fijnafstemming van de snijparameters. Wanneer ShowyMetal massaproductie implementeert, volgt het strikt het bevestigingsproces van het eerste artikel: het gebruik van een driedimensionale coördinatenmeetmachine (CMM) om de volledige grootte te inspecteren, en het combineren ervan met een ruwheidsmeter om de toestand van het oppervlak te evalueren. Voor thermische vervorming wordt vóór verzending een 100% inspectie uitgevoerd om de traceerbaarheid van de gegevens te garanderen. Voor toepassingen in de lucht- en ruimtevaart wordt elke partij materialen geleverd met een Mill Cert om ervoor te zorgen dat de elementinhoud voldoet aan de ASTM- of AMS-normen.
Veelgestelde vragen (FAQ)
Hoe kan ik een titaniumlegering met warmte behandelen om stress na verwerking te elimineren?
Spanningsarmgloeien (550-650°C gedurende 2 uur) wordt gewoonlijk uitgevoerd vóór het afwerken. Als het echter klaar is, moet het langzaam worden verwarmd door middel van veroudering bij lage temperatuur (350°C) om de restspanning te verminderen en scheuren veroorzaakt door direct afschrikken te voorkomen.
Hoe kan ik het fenomeen "mesgeven" vermijden bij het frezen van titaniumlegeringen?
Het verbeteren van de stijfheid van het systeem (met behulp van integrale gereedschappen), het verlagen van de voedingssnelheid tot 0,05-0,1 mm/z en het gebruik van kleinere zijdelingse aangrijpingen (zoals 0,05 mm) voor meerdere passages tijdens het nabewerken kan het elastische herstel effectief onderdrukken.
Kunnen onderdelen van titaniumlegering direct worden gegalvaniseerd en gegalvaniseerd?
Niet aanbevolen. De passivatiefilm op het titaniumoppervlak is extreem sterk, de hechting bij het plateren is slecht en is gevoelig voor waterstofbrosheid. In plaats daarvan wordt meestal vacuümverdamping (PVD) of anodiseren gebruikt. Als galvaniseren noodzakelijk is, moet eerst het beitsen en het stroomloos vernikkelen worden uitgevoerd.
Waarom kan het merk koelvloeistof van titaniumlegering niet naar believen worden gewijzigd?
Titanium is gevoelig voor chloride en kan gemakkelijk spanningscorrosiescheuren veroorzaken. Er moet een chloorvrije formule worden gebruikt, en de verschillen in de samenstelling van het vet tussen verschillende merken zullen de microscopische kwaliteit van het oppervlak beïnvloeden. Het wordt aanbevolen om de consistentie van de koelvloeistof in dezelfde batch te behouden.
Hoe kan de consistentie tussen 72 apparaten in massaproductie worden gegarandeerd?
Via gestandaardiseerde operationele procedures (SOP) en systemen voor het beheer van de standtijd voert elke machine dezelfde snijparameters en koelstroom uit. Gebruik gegevensfeedback met drie coördinaten om de gereedschapscompensatiewaarde aan te passen om ervoor te zorgen dat de maatverdeling (Cpk) van onderdelen geproduceerd door verschillende machines stabiel is.
Conclusie en samenwerkingsbegeleiding
CNC-frezen van titaniumlegeringen is niet alleen een snijprobleem, maar ook een systematische engineering van thermodynamica en materiaalkunde. Door nauwkeurige controle van de snijwarmte, optimalisatie van de stijfheid van de armatuur en strikte nabewerkingsprocedures kan een uiterst nauwkeurige productie van ±0,01 mm voor verschillende doeleinden worden bereikt. ShowyMetal beschikt over een cluster van 72 CNC-apparatuur, die one-stop-levering ondersteunt, van ontwerp-DFM-suggesties tot uiteindelijke anodisatie. De batchleveringstijd van 15-25 dagen kan voldoen aan de behoeften van de meeste projectknooppunten. Als u hoge eisen stelt aan de gladheid of complexe gebogen oppervlakken voor structurele onderdelen van titaniumlegeringen, bent u van harte welkom om tekeningen of 3D-modellen te verstrekken voor procesevaluatie en offerte.



