





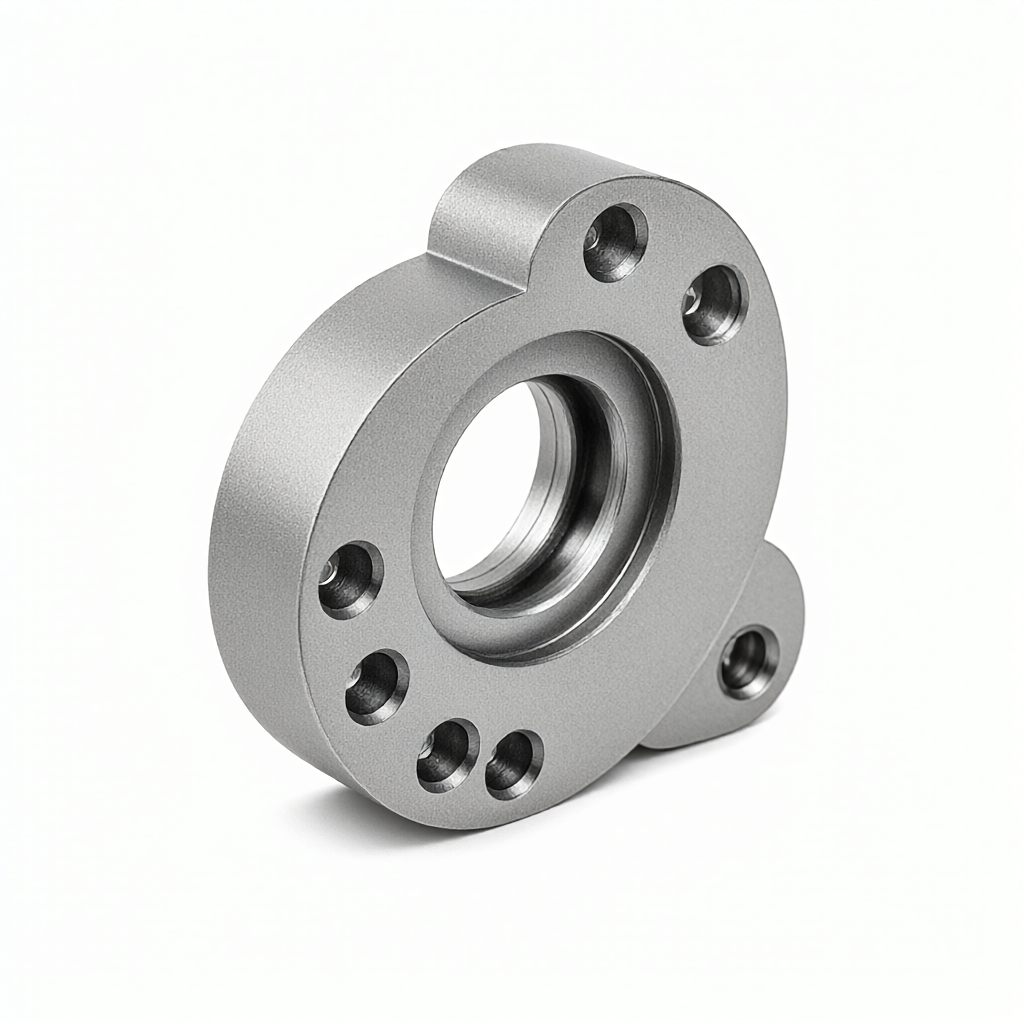
항공우주 부품 가공에서 양극 산화 처리 전 전해 연마(EP)는 밀링, 터닝 또는 드릴링으로 인해 남는 표면 잔물결을 제거하는 핵심 전처리 단계입니다. 알루미늄 합금 구조 부품의 경우 기계적 마감 후에도 Ra 0.8~1.6μm의 미세한 선이 남는 경우가 많습니다. 직접 양극산화처리를 하면 필름층은 고르지 않은 기판으로 인해 밝고 어두운 부분이 고르지 않고 공극 분포가 불규칙하게 나타납니다. 심한 경우 기밀성과 내식성이 영향을 받습니다. 제어된 전해연마를 통해 표면 거칠기를 Ra 0.4μm 미만으로 감소시켜 산화막의 외관 일관성을 크게 향상시킬 수 있습니다. 이 기사에서는 CNC 정밀 기계 가공과 표면 처리 엔지니어링 사례를 결합하여 EP 공정 매개변수 창, 재료 적합성 및 양극 산화 처리를 통한 공동 제어 지점을 분석하여 조달 및 엔지니어가 적용 가능한 경계 및 허용 기준을 평가하는 데 도움을 줍니다.
전기분해 연마를 통한 표면 잔물결 제거를 위한 물리적 메커니즘과 적용 범위
전기 분해 연마의 본질은 "마이크로 절단"입니다 : DC 또는 AC 전기장에서, 금속 마이크로 볼록 포인트는 높은 전류 밀도로 인해 우선적으로 용해되고, 매크로에서 피크 채우기를 달성합니다.Al7075-T6와 같은 일반적인 항공 브랜드의 경우, 기본 재료 Ra ≤ 1.2μm, EP1은 3 분 만에 Ra를 0.3μm로 줄일 수 있으며, 방향성 절단 패턴의 90 % 이상을 제거합니다. 초기 Ra > 2.0 μm, 먼저 320 # 사포 또는 진동 연마 전처리, 그렇지 않으면 EP는 로컬 과용식 구덩이를 생성하기 쉽습니다.스테인레스 스틸 316L도 적용되지만, 전해질 시스템은 다르고 (인산-황산 혼합), 더 높은 전압 (12/15V)을 필요로합니다.Cu-Ni90/10과 같은 구리 합금은 매우 강한 전도성 때문에, 엄격하게 전류 밀도 ≤20A/dm²를 제한해야합니다.
항공 알루미늄 합금의 전해 연마 핵심 공정 매개변수 비교
매개변수 선택은 합금 등급, 부품 기하학적 복잡성 및 후속 산화막 두께와 연결되어야 합니다. 다음은 일반적인 공정 창입니다(ShowyMetal 생산 라인의 실제 측정 데이터 기준).
| 매개변수 | 7075 - T 6 (복합 프레임) | 2024-T4 (스킨/프레임) |
|---|---|---|
| 전해액 | 인산 40ppm 60wt%, 황산 10ppm 20wt% | 인산 50 ± 70 wt%, 크롬산 2 ± 5 wt% |
| 온도 | 60~70°C | 50~60°C |
| 전류밀도 | 40 A/dm ² | 25 A/dm ² |
| 전압 | 8 × 12V | 10~15V |
| 처리 시간 | 60~180초 | 90/240 s |
| 기대 Ra | ≤ 0. 4 μm | 0.5μm 이하 |
알림 : 7075는 수소 흡수가 쉽고 EP 후 즉시 중화되고 체류 시간을 무력화해야합니다.< 60 s;2024 因含铜相,EP 液需定期补充铬酸维持钝化膜,否则表面易发黄。
전해연마와 양극산화시너지무력화과3대 요점
1. 필름 두께는 기판의 평탄도와 일치합니다.
항공 씰에는 8~12μm의 산화막과 AS9102C 클래스 B 이상의 기밀 수준이 필요합니다. 기판 Ra는 ≤ 0.4μm여야 합니다. EP 이후에도 여전히 Ra가 0.6μm보다 큰 경우 주름진 골 부분에서 산화막의 막 두께가 얇아져 미세 균열이 발생하기 쉽습니다. EP 후에 30초 동안 알칼리성 세척(5% NaOH, 40°C)을 추가하여 전해 잔류물을 제거한 후 산세 및 활성화(2% HNO₃)하여 깨끗한 인터페이스를 보장하는 것이 좋습니다.
2. 전압 변동이 막 공극 균일성에 미치는 영향
EP 중에 전원 공급 장치 리플이 5%를 초과하는 경우 미세 영역의 전류 밀도가 고르지 않게 분포되어 국지적인 과다 또는 과소 용해가 발생하여 "피쉬 아이" 결함이 형성됩니다. 정전압 소스 대신 정전류 소스를 선택하고 내부 리플을 제어하십시오.< 1%。对于带深腔结构,需设置辅助阴极棒确保电场均匀。
3. 배치 일관성 제어 전략
72개의 CNC 생산 라인에서, EP 공정은 독립적으로 다중 캐비티 간섭을 피하기 위해 2개의 특수 본체를 설치합니다. 각 배치는 백색 광 간섭계를 사용하여 Ra(10× 증폭, 5점 평균)를 측정하고, Cpk≥1.33을 기록합니다. 전해질은 20개의 배치마다 업데이트되며, Fe/Al 이온 농도를 모니터링하여 불순물의 축적을 방지하고, 연마 효율을 감소시킵니다.

일반적인 실패 모드 및 회피 시나리오
- 부분적 구덩이원인 - 전류 밀도 초과 또는 전해질 의 로컬 과열 ; 회피 - J 를 25 A / dm ² 로 낮추 고 300 rpm 으로 혼합 노 속도 를 증가 시킵니다 .
- 표면에 안개가 끼다.이유 - EP 후 헹굼 이 철저 하 지 않 고 잔류 산 성 안개 산화 ; 회피 - 3 단계 역류 헹굼 (순수 한 물 → 탈 이온 물 → 순수 한 물) , 총 시간 ≥ 2 분 .
- 필름 접착력 불량: 원인 - EP 후 산세 및 활성화가 제때 이루어지지 않아 표면 부동태막이 이를 막음. 회피방법 - 산세척은 자연산화를 방지하기 위해 EP 후 10분 이내에 완료되어야 합니다.
서로 다른 가공공정이 전해연마효과에 미치과차별성 영향
CNC 밀링 (5 축 연결) 후 표면은 대부분 등방성 짧은 패턴, Ra0.8 ± 1.2 μm, EP 응답이 좋습니다; 선반가공 부품의 축 긴 패턴 Ra는 1.5 ± 2.0 μm에 도달 할 수 있으며, 먼저 400 # 벨트 방향 연마 후 EP를 통과해야합니다; 가공 경로 축 클래스 (€ 3 € 10mm)는 불량 배출로 인해 절단 흔적이 발생하기 쉽습니다, 직접 EP를 대체하기 위해 320 # 마이크로미터 연마로 전환하는 것이 좋습니다.< 0.5 mm 内圆角,EP 液渗透性差,应拆分为平面件处理或改用化学抛光。

승인 표준 및 테스트 방법 권장 사항
항공우주 고객은 종종 AMS 2750 또는 Ra ≤ 0.4μm, 눈에 보이는 구멍 없음, EP 이후 색상 차이 없음을 요구하는 기업 사양을 인용합니다. 권장 테스트 조합: ① Ra 및 Rz를 측정하기 위한 백색광 간섭계(ZMap3D), 샘플링 영역 3×3 mm, ≥5 포인트; ② 미세 기공 분포를 확인하기 위한 10× 실체 현미경; ③ 후속 산화막 결합 강도 ≥ 5B를 검증하기 위한 백 그리드 테스트(ASTM D3363). ShowyMetal은 3차원 좌표, 거칠기 측정기 및 광학 측정 장비를 갖추고 있으며 주문 요구 사항에 따라 전체 검사 보고서 및 EP 이후 Ra 분포 맵을 제공할 수 있습니다.

화학적 또는 기계적 연마가 아닌 전해 연마가 필요한 경우
기계적 연마 (진동 / 연마)는 평면 부품에 높은 효율을 가지고 있지만 깊은 중공, 비효율적이고 변형하기 쉽습니다; 화학적 연마 (CP)는 복잡한 형상을 처리 할 수 있지만 Ra 제어 상한은 약 0.5 ± 0.8 μm이며 폐기물 처리 비용은 높습니다; EP는 Ra ≤ 0.4 μm이며 높은 마무리 (시각적 A 등급) 시나리오에서 더 나은 비용 효율성을 필요로합니다.부품이 티타늄 합금 인 경우 EP는 기계 + CP 조합으로 전환해야합니다. 재료, 기하학적 복잡성, 목표 Ra 및 배치 크기에 따라 의사 결정을 통합하는 것이 좋습니다.
전해연마는 모든 항공 알루미늄 합금 등급에 적합합니까?
7050, 7085 등 고강도 계열은 EP가 가능하지만 전류밀도를 10~15% 줄여야 하고 시간도 단축해야 한다. 5086의 높은 마그네슘 함량으로 인해 EP는 마그네슘 염 침전이 발생하기 쉽기 때문에 전해질 온도를 75°C로 높이고 헹굼을 강화해야 합니다. 특정 매개변수는 소규모 실험을 통해 검증해야 합니다.
전기 분해 연마 후 절임 직접 양극 산화를 건너 뛸 수 있습니까?
권장되지 않습니다. EP 표면에는 미세 패시베이션 필름이 존재하며, 직접 산화는 균일하지 않은 필름 두께와 다공성 변동을 초래할 수 있습니다. 표준 공정은 EP → 중간 및 헹굼 → 절임 활성화 (2 % HNO3, 20 ° 30s) → 사전 전기 분해 → 산화이며, 필름 결합과 내식성을 향상시킬 수 있습니다.
양산 시 전해연마액 교체 빈도는 어떻게 결정하나요?
Al / Fe 이온 의 총 농도 ≤ 10 g / L , pH 0 . 5 당 1 . 0 모니터링 을 기반 으로 , 일반 적 으로 7075 배치 는 20 당 25 조각 을 교환 해야 하 며 , 2024 년 에 는 구리 함량 이 빠르 기 때문 에 크롬 을 보충 하 고 15 당 18 조각 의 전도도 를 모니터링 해야 합니다 .
전해 연마가 뜨거운 다이 캐스팅 알루미늄 부품과기공을 제거 할 수 있습니까?
EP는 표면의 미세한 윤곽에만 작용하며, 내부 기공은 진공 다이 캐스팅 또는 열 처리에 의해 제거되어야합니다. 표면에 기공 석출이있는 경우, EP는 개구부를 확장 할 것이며, EP의 타당성을 평가하기 전에 200 ± 240 ° C 고체 솔루션 처리를 통해 권장됩니다.
전해연마 + 아노다이징에 대한 명확한 기술 요구 사항을 공급업체에 제안하는 방법은 무엇입니까?
도면에 표시: ① 목표 Ra ≤ 0.4 μm; ② EP 공정 매개변수(전압, 시간, 전해질 유형); ③ 산화막 두께(예: 10±1μm) 및 밀봉 요구 사항 ④ 테스트 표준(백색광 간섭계 + 100그리드 테스트) ⑤ 배치 일관성 Cpk ≥ 1.33. 공급업체가 제어 계획을 개발할 수 있도록 DFMEA에 EP 관련 위험 항목을 제공합니다.
요약하자면, 전해연마는 항공용 알루미늄 합금의 양극 산화 처리 전 핵심 전처리입니다. Ra 0.4μm 이하의 표면 거칠기를 안정적으로 제어하여 산화막의 외관 일관성과 기능적 신뢰성을 확보하는 것이 핵심가치입니다. 선택할 때 재료 등급, 기하학적 복잡성, 배치 크기 및 허용 기준을 고려해야 합니다. 깊은 공동이나 특수한 모양의 구조를 가진 항공우주 알루미늄 부품이 있는 경우 ShowyMetal 엔지니어링 팀에 2D/3D 도면을 보낼 수 있습니다. DFM 분석을 기반으로 하는 EP 매개변수 창과 전체 프로세스 프로세스 계획을 권장하고, 소규모 배치 프로토타이핑과 15~25일 배치 납품을 지원합니다.



