





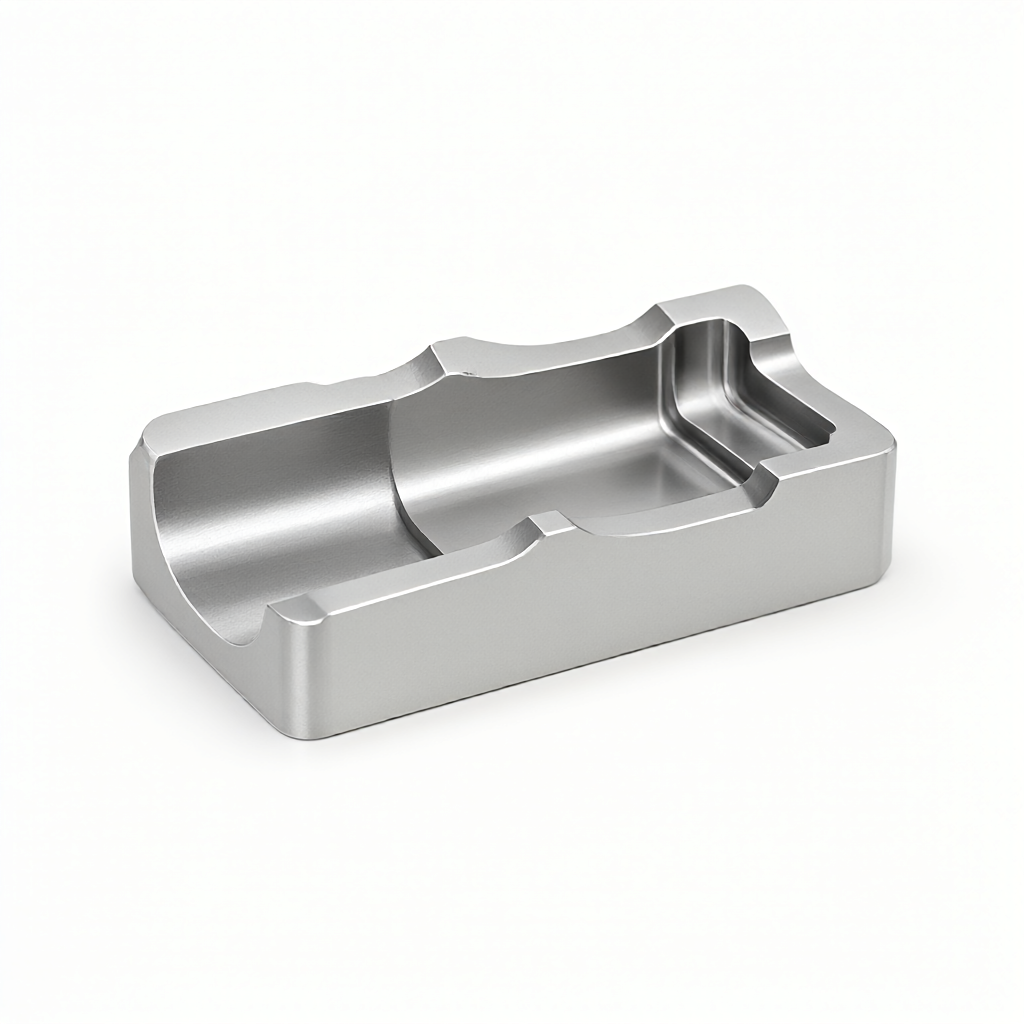
항공 우주 분야에서 씰링 슬롯과 밀링 정확도는 유압 및 공압 시스템과누출 위험을 직접적으로 결정합니다.이 문서에서는 항공 부품의 CNC 가공중 씰링 슬롯과형상 공차와 표면 거칠기가 씰링 성능에 미치과 영향에 대한 심층적 인 분석을 제공하고 공구 선택에서 수락 표준에 이르기까지 포괄적 인 기술 가이드을 제공합니다. 핵심 유체 경로 설계를 담당하과엔지니어의 경우 ± 0.01mm 공차에서 신뢰할 수있는 씰링을 달성하는 방법을 이해하는 것이 설치 고장을 방지하는 과 중요합니다.
항공용 밀봉조의과고장원인 분석
씰 홈 실패는 기하학적 오류와 표면 무결성 문제로 인해 발생하는 경우가 많습니다. 기존의 2축 또는 3축 가공에서는 깊이 대 직경 비율이 1:5보다 큰 좁은 홈을 가공할 때 공구 편향이나 열 변형으로 인해 홈 바닥이 고르지 않게 발생하기 쉽습니다.일반적인 누출 실패 모드
- 가장자리 버: 절단 부위에 작은 섬유가 남아 있어 O-링이나 금속 개스킷의 고정 밀봉을 파괴합니다.
- 슬롯 폭 분산폭 이 너무 크 면 씰 이 과도 하 게 압축 되 고 압축 률 이 40% 를 초과 하 면 장기 적 으로 변형 됩니다 . 너무 좁 으면 미리 조이 는 힘 이 부족 합니다 .
- 표면의 미세한 균열7075-T6와 같은 하드 알루미늄 합금은 고속 밀링에서 냉각이 부족하면 슬롯 벽에 미세 균열이 발생하기 쉽고 순환 압력에서 누출 채널로 확장됩니다.
5축 연동에 의한 슬롯형 정밀도 향상
직선이 아닌 홈, 나선형 홈 또는 복잡한 곡면의 실링 홈을 위해 5축 CNC 머시닝 센터는 정확성을 보장하는 핵심 장비입니다. RTCP(Real-time Tool Point Control) 기능을 통해 절단 영역을 항상 최적의 각도로 유지할 수 있습니다.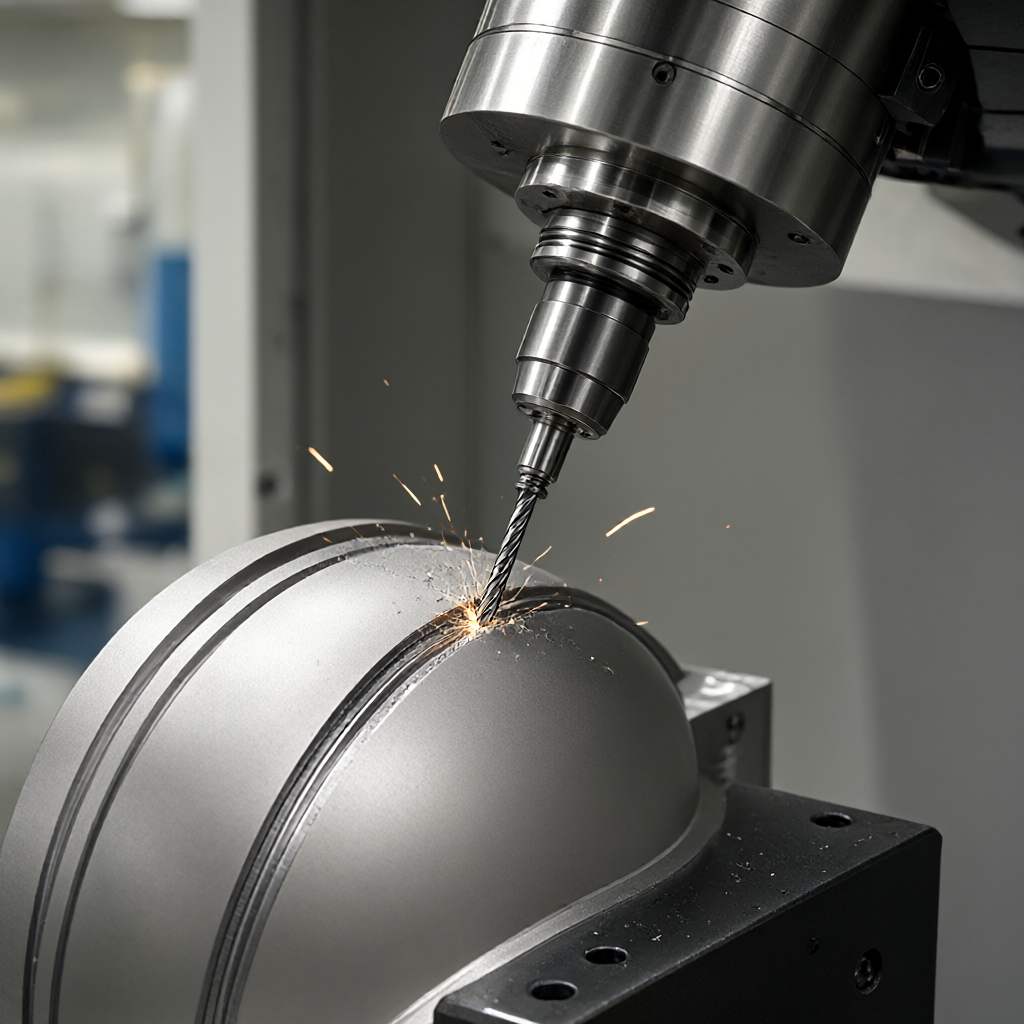
주요 프로세스 매개변수 비교
| 처리 계획 | 일반 표면 거칠 기 (Ra) | 슬롯 폭 공차 (± ) | 적용 가능한 재료 | 한계 |
|---|---|---|---|---|
| 3축 수직 이송 | 1.6- 3.2μm | 0.05 mm | 일반 알루미늄/강철 | 깊은 캐비티의 측벽에는 여러 번의 공구 교체가 필요하며 절단 흔적이 실링에 영향을 줍니다. |
| 쿼드 밀링 | 0.8- 1.6μm | 0.02 mm | 티타늄 합금/스테인리스 | 회전 반경에 제한되어 있으며, 매우 긴 슬롯은 여러 번 접합해야합니다. |
| 5축 동적 틸트 | ≤ 0. 8 μm | 0.01 mm | Inconel/고온 합금 | 높은 정밀도의 ATC 및 칼 라이브러리, 많은 프로그래밍 계산이 필요합니다대 |
데이터에 따르면 인코넬 718 실링 홈의 5축 동시 가공을 사용할 때 공구 축과 공작물 표면의 법선 사이의 각도를 일정하게 유지하면 표면 거칠기가 Ra 3.2에서 Ra 0.8 이내로 감소되어 미세한 돌기에 의한 실링 표면의 교란이 크게 줄어듭니다.
홈 벽 품질에 대한 공구 선택의 직접적인 영향
도구 형상 매개변수는 형상 정확도를 제어하는 첫 번째 수준입니다. 좁은 씰 홈용(폭<2mm),建议使用整体硬质合金立铣刀,刃数3-5刃,螺旋角45°左右。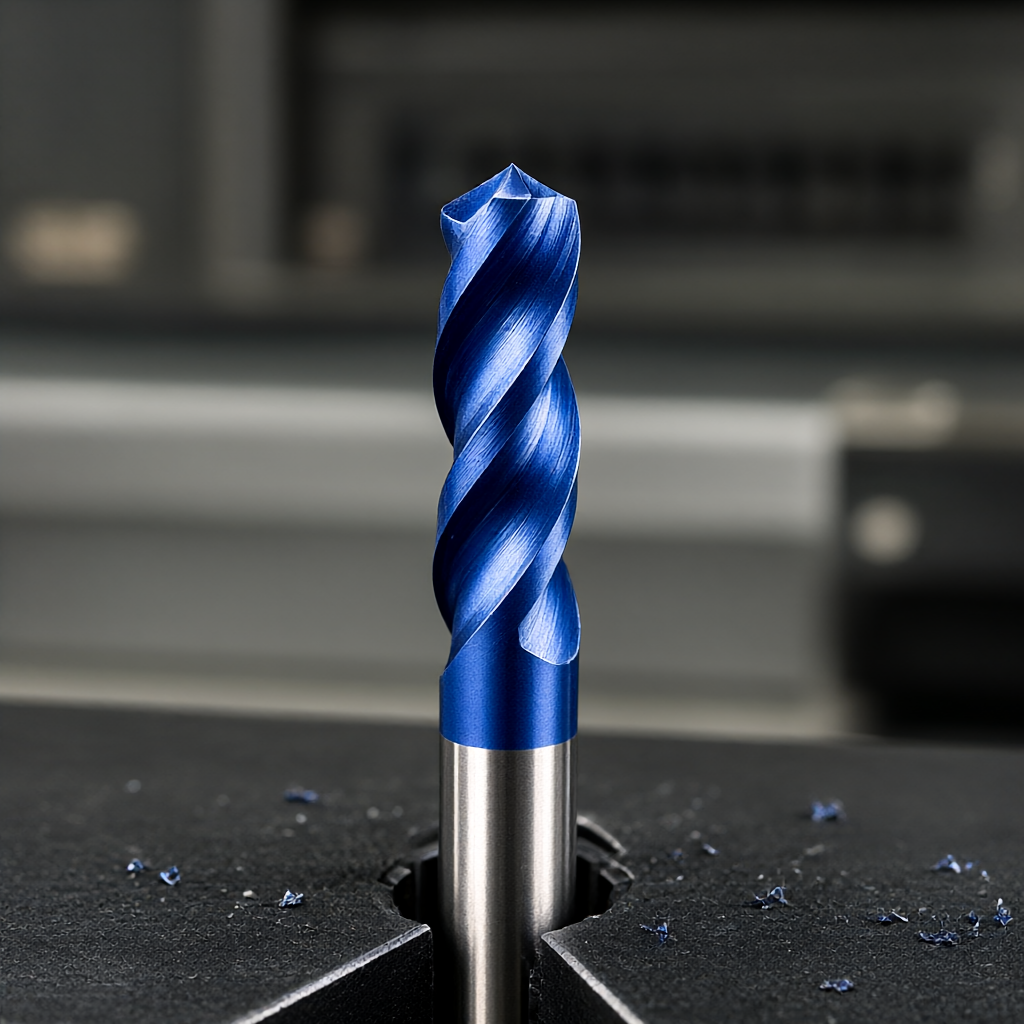
이송 및 절삭 속도 전략
- 고속 알루미늄: 7075-T6의 경우 스핀들 속도는 8000-12000rpm에 도달할 수 있고 이송 속도는 3-5m/min이며 응력 제거를 위해 큰 절입 깊이가 사용됩니다.
- 티타늄 합금 Ti-6Al-4V가공 경화 를 방지 하 기 위해 소 은 절단 깊이 (0 . 2 - 0 . 5 mm / rev) , 낮 은 속도 (5000 - 7000 rpm) 높 은 이송 을 사용 하 여 팁 과부하 를 방지 합니다 .
- 냉각수 관리: 씰 홈의 공간이 좁아 냉각이 부족한 경우가 많습니다. 절삭 영역의 온도를 50°C 미만으로 제어하려면 최소량 윤활(MQL) 또는 고압 내부 냉각 도구를 사용하는 것이 좋습니다.
공차 적층 및 결합 표면 설계 고려 사항
CNC 가공 정확도가 높은 것은 아니며 공차 스택 분석진행 위해 씰 특성과 결합해야합니다.O-링의 경우 ISO 3601-1은 슬롯의 총 폭과 깊이에 대한 명확한 권장 사항을 가지고 있습니다.공차 할당 원칙
±0.01mm의 전체 공차 요구 사항 하에서 공차는 주로 밀봉 기능에 가장 민감한 치수에 할당되어야 합니다. 예를 들어, 홈 깊이 공차는 사전 압축 정도를 제어하고, 홈 너비 공차는 방사형 이동 공간을 제어합니다. 홈 깊이 공차를 ±0.02mm로 설정하면 홈 폭 공차를 ±0.03mm로 완화하여 가공 난이도를 줄일 수 있습니다. 홈 바닥 모서리 반경 R은 ≥0.5mm여야 합니다. 그렇지 않으면 응력 집중 계수 Kt가 크게 증가하고 피로 수명이 단축됩니다.
표면 무결성 및 디버링 공정
정밀 슬롯 밀링 후에도 표면에 0.05-0.1mm과잔류 버 또는 섬유가있을 수 있습니다.이는 "가짜 씰, 진정한 누출"과일반적인 원인입니다.제거 방안 대비
- 기계적 탈구: 홈 모양과 일치하는 이형 줄이나 유석을 사용합니다. 장점은 손상이없음고 단점은 효율이 낮으며 홈 폭의 크기를 쉽게 변경할 수 있다는 것입니다.
- 전기 화학 적 디버 링 (ECC): 전기화학적 용해 원리를 이용하여 금속 부품 내부의 접근하기 어려운 실링 홈 버에 매우 효과적입니다. 원래의 크기를 유지할 수 있으며, 표면에 냉간경화층이 없습니다. 티타늄 합금 및 스테인리스강에 권장됩니다.
- 진동 연삭중요하지 않은 크기과소은 배치 부품에 적합하며 슬롯 벽의 과도한 마모를 방지하기 위해 연마 시간을 엄격하게 무력화해야합니다.
항공 구조 부품의 경우, ECC는 버를 보상 제외할 뿐만 아니라 절단으로 인한과잔류 당기기 응력을 제거하여 밀봉 표면과러스티 및 피로 저항을이 증가합니다.시키기 때문에 우선적으로 권장됩니다.
검사 방법 및 수용 기준
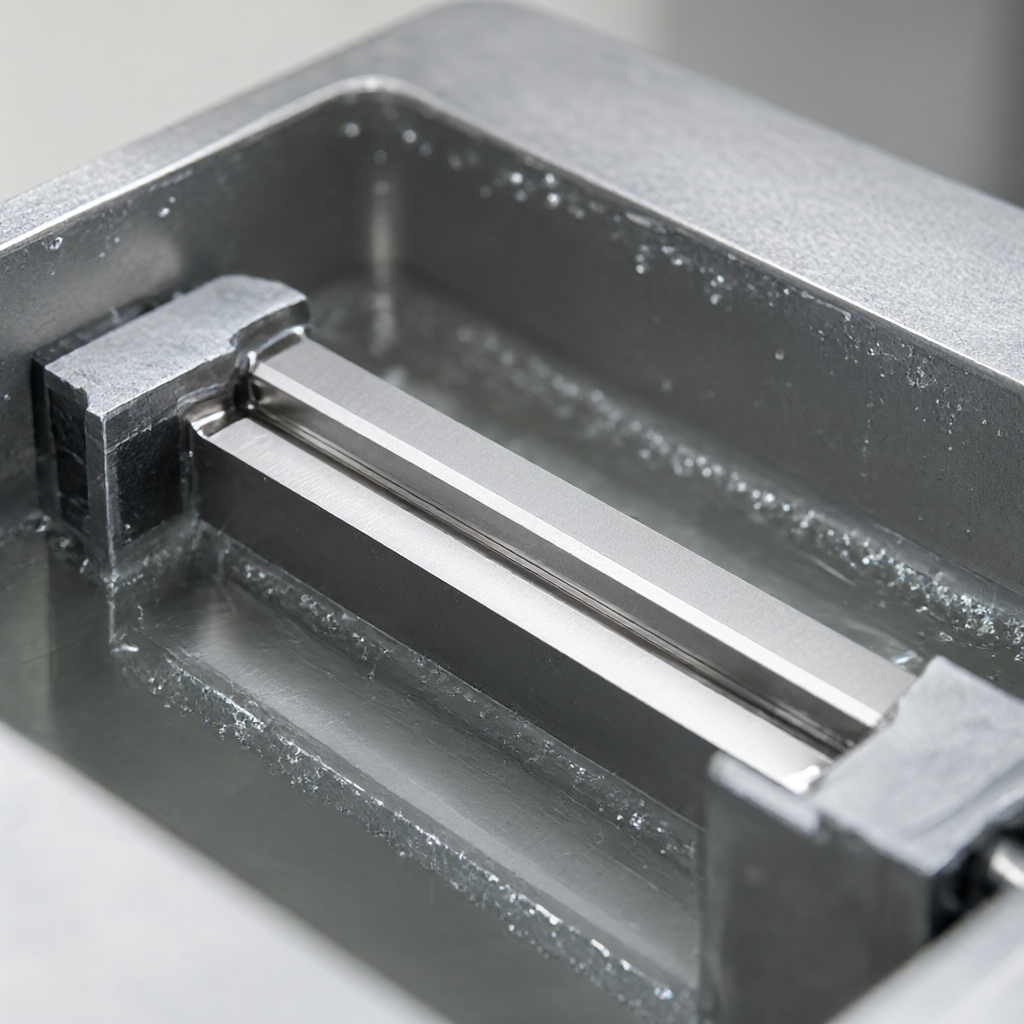
기존 캘리퍼는 실링 홈의 표면 정확도를 감지할 수 없습니다. 다음과 같은 탐지 방법 조합을 사용해야 합니다.핵심 감지 지표
- 좌표 측정 기계 (CMM): 프로브 를 사용 하 여 슬롯 의 측면 을 스캔 하 고 슬롯 의 폭 , 깊이 및 직선 을 평가 합니다 . 프로브 의 직경 은 슬롯 폭 의 1/5 보다 작 아야 하 며 일반 적 으로 0 . 8 mm 또는 더 작 은 바늘 팁 을 선택 합니다 .
- 광학 표면 거칠기 측정기: 홈 바닥과 주요 결합면을 비접촉으로 측정하고 Ra 값 분포를 기록하여 국부적으로 비정상적인 고점이 없는지 확인합니다.
- 누출 감지(압력 테스트)조립하기 상위에, 질소 또는 공기 압력 테스트는 씰이 을 설치합니다.과부품에 대해 진행되며, 작동 압력의 1.5 배, 압력 유지 30 분, 압력 강하는 자격을 갖춘 1 %를 초과하지 않습니다.
FAQ
항공 씰 홈 가공을 위한 최소 너비는 얼마입니까?
공구 강도 와 진동 으로 인해 일반 적 인 CNC 밀링 과 최소 씰 링 슬롯 폭 은 약 0 . 5 mm 입니다 . 좁 은 간격 의 경우 레이저 절단 또는 EDM (Electric Spark Processing) 을 대안 으로 사용 하 는 것 이 좋 습니다 .
7075 알루미늄 씰링 슬롯과Ra 0.4μm를 보장하는 방법은 무엇입니까?
TiAlN 코팅 과 같 은 코팅 된 탄화물 공구 를 사용 하 고 , 작 은 단계 (0 . 1 - 0 . 2 mm) 로 밀링 하 고 , 최종 공정 에서 연마 합니다 . 냉각수 흐름 이 충분 한지 확인 하 고 , 열 변형 으로 인한 치수 이동 을 방지 하 십시오 .
ECC 디버링이 홈 공차에 영향을 미치나요?
ECC는 주로 보호되지 않은 표면(보통<0.02mm)。因此,在加工前需预留此余量,或在去毛刺后进行尺寸复核。
티타늄 합금 씰링 슬롯은 가공 후 열처리가 필요합니까?
일반적으로 필요하지 않습니다. 티타늄 합금은 열에 민감합니다. CNC 가공 후 변형이 큰 경우 응력 제거 어닐링으로 처리할 수 있습니다. 그러나 실링 홈의 크기는 어닐링 후에도 안정적이어야 합니다. 모든 기계 가공을 먼저 완료한 다음 열처리를 수행하고 마지막으로 밀봉 표면을 미세하게 연마하는 것이 좋습니다.
대량 생산중 씰링 슬롯과일관성을 유지하는 방법은 무엇입니까?
핵심 은 공구 수명 관리 입니다 . 공구 마모 모델 을 설정 하 고 가공 당 50 - 100 개 의 공구 를 변경 하 거나 재 연마 합니다 . SPC (Statistical Process Control) 를 사용 하 여 슬롯 폭 과 깊이 의 Cpk 값 을 모니터링 하 고 대상 Cpk ≥ 1 . 33 을 사용 하 여 배치 일관 성 을 보장 합니다 .



