





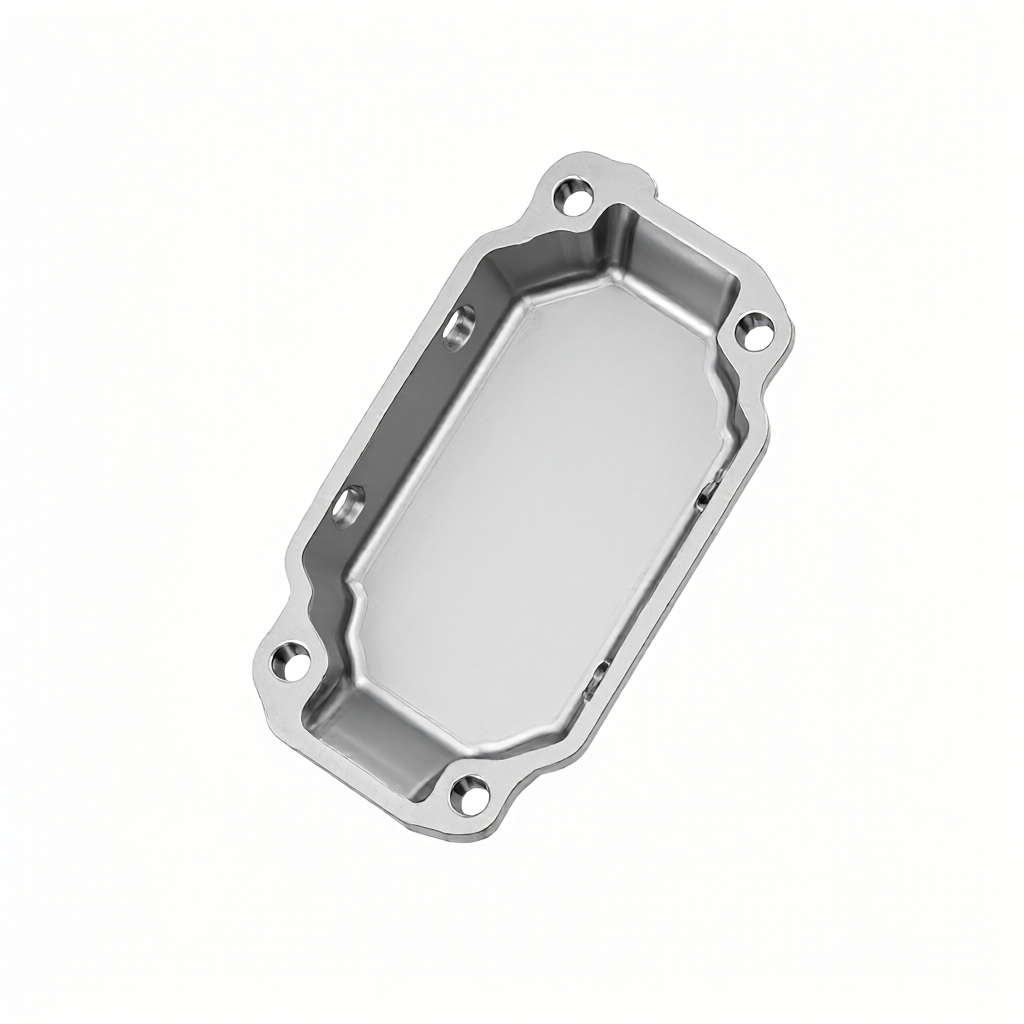
항공용 박벽부품의 CNC가공중 있어서의 진문원인과 억제전략
항공우주 분야에서 알루미늄 합금의 얇은 벽 구조 부품(예: 엔진 카울링, 동체 프레임, 연료 탱크 파티션)은 무게와 강성에 매우 민감하며 벽 두께는 종종 1.5~4mm 범위로 제어됩니다. 이러한 부품은 CNC 밀링 중 공구-부품-고정 장치 시스템의 강성이 부족하여 채터링(진동 표시)이 발생하기 쉽습니다. 이는 주기적인 피트, 표면 굴곡 저하(WR > 6.3μm), 심지어 ±0.05mm 이상의 치수 편차로 나타납니다. 진동 흔적은 공기역학적 표면 품질과 피로 수명에 영향을 미칠 뿐만 아니라 배치 불량률 증가와 재작업 비용 급증으로 이어집니다. 핵심 메커니즘은 절단력의 주기적인 여기가 시스템의 고유 진동수(fn)에 가깝다는 것입니다. 감쇠비 ζ< 0.05 时,振幅发散形成稳定 chatter。抑制路径并非单一“放慢转速”,而需从刀具参数、夹持方案、加工顺序三端协同优化。本文基于 ShowyMetal 72 台 CNC 设备群中 5 轴中心机对航空铝薄壁的量产经验,给出可复现的工程解法,帮助采购方在技术协议中明确验收基准。
클램프 설계 : "점압"에서 "면 부착"까지의 강성 향상 논리
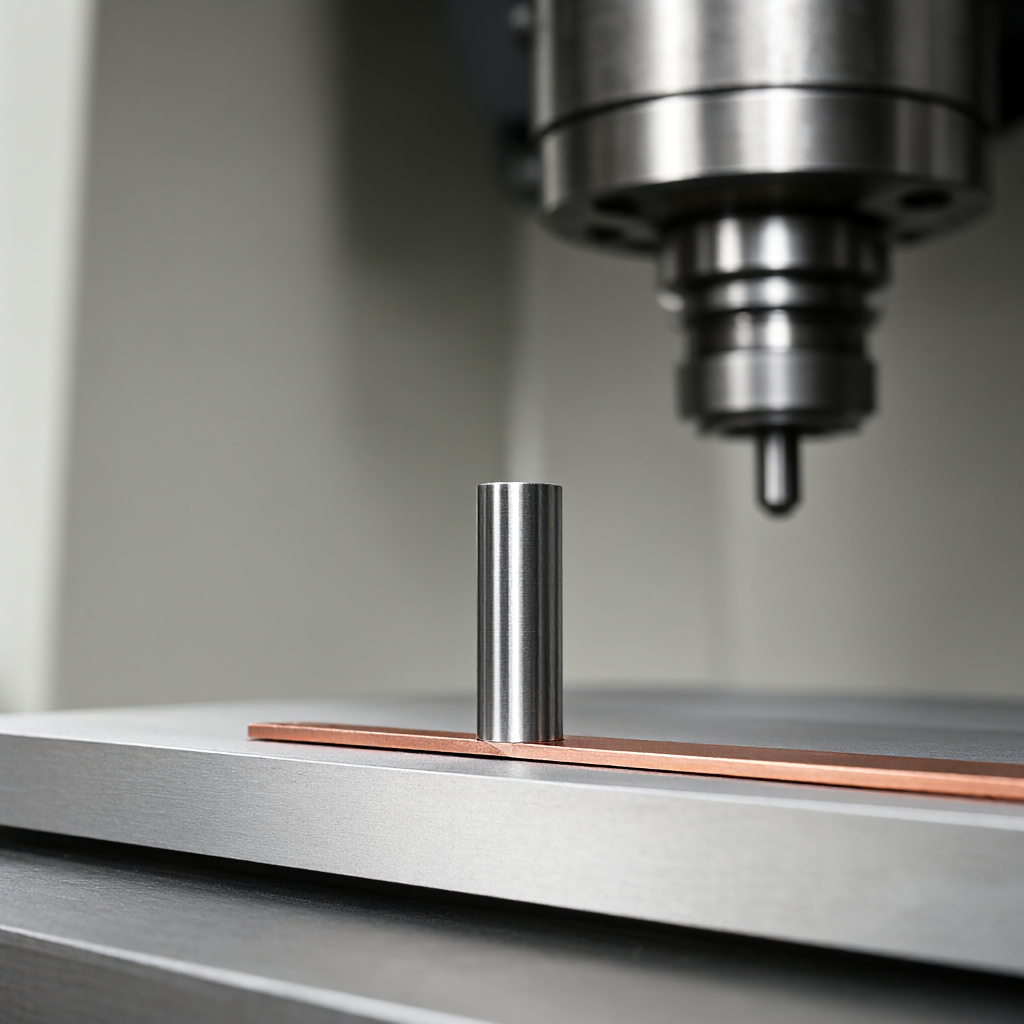
기존 핀 + 스페이서 고정 장치의 한계
대부분의 기계 공장에서는 Ø8×40mm 강철 핀 + 0.1mm 구리 스페이서 조합을 계속 사용하여 3mm 두께의 6061-T6 알루미늄 합금 패널에 2.5kN 하향 힘을 적용합니다. 측정된 FEA 모델은 이 구조의 8kHz 여기에서 핀 루트의 응력 집중 계수가 Kt = 2.8이고 국부 소성 변형이 세 조각으로 축적되어 0.02mm의 가스켓 전위가 발생하여 X-Y 방향의 과도한 평행성을 직접적으로 초래한다는 것을 보여줍니다. 더 숨겨진 문제는 핀-작업물 접촉 표면이 표면-선 대략적인 접촉이고 실제 유효 지지 영역입니다.< 15%,其余区域悬空,刀具高速飞切时薄壁段像“簧片”般颤动。这种夹具仅适用于厚壁(≥8 mm)或低转速(< 3000 rpm)粗加工场景,对航空薄壁精加工(转速 8000–15000 rpm,切深 ae ≤ 0.8 mm)几乎必然触发振纹。
진공 흡착 + 국부지지과 복합방안
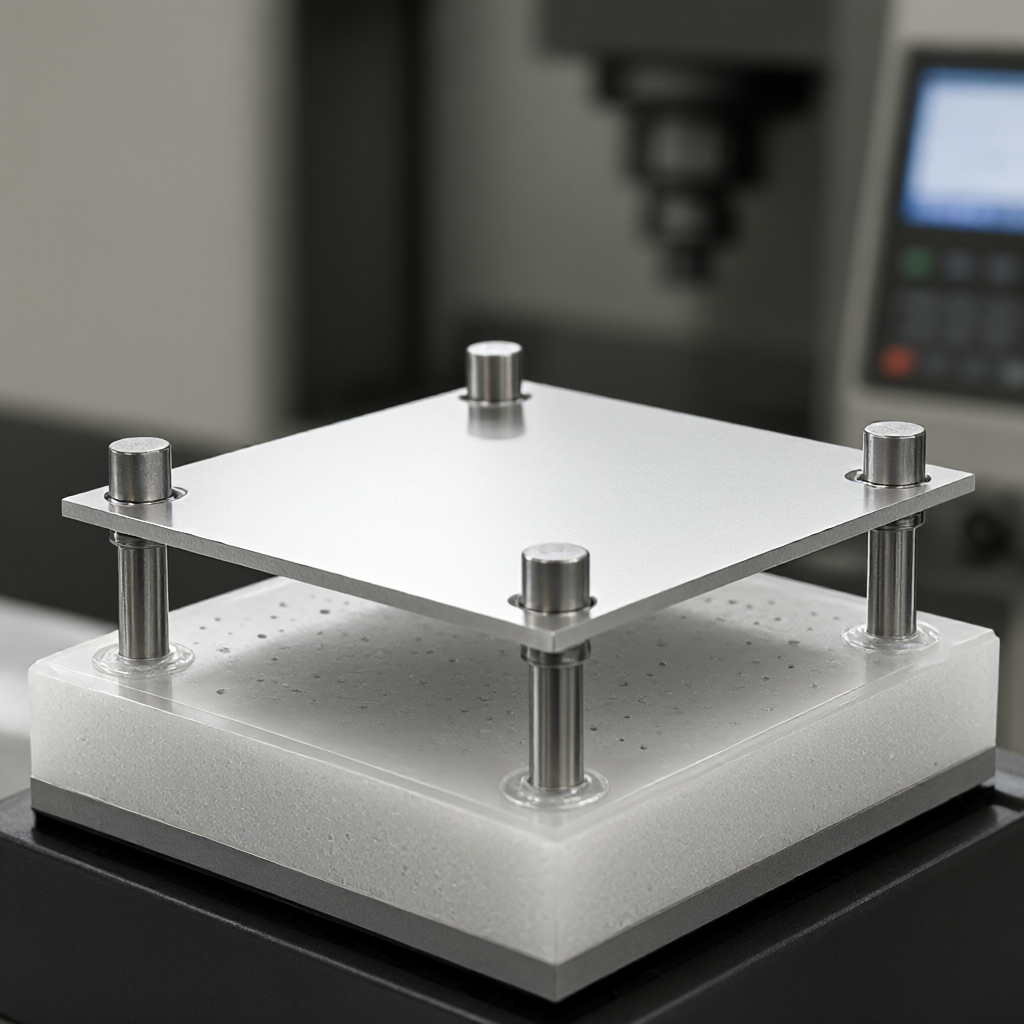
2~4mm 두께의 평판과 같이 벽이 얇은 부품의 경우 "진공 흡착 + 개별 핀" 복합 고정 장치의 사용을 권장합니다. 하단 레이어는 Ø2mm 미세 구멍 배열(구멍 간격 12mm, 적용 범위 8%)이 있는 폴리우레탄 쿠션으로, 0.5mm 두께의 PTFE 격리 층으로 덮여 있으며 전체 패널은 60kPa 음압으로 흡착됩니다. 4-6 Ø5×20mm 탄성 핀(재료 17-7PH)이 네 모서리와 주요 기능 H900 아래에 고정되어 있으며 탄성 계수 일치) 위치 지정 및 뒤틀림 방지 역할만 하며 주요 다운 포스를 견디지 않습니다. 이 구조는 스핀들-툴 전송의 주 주파수 대역(5~8kHz)을 피하면서 시스템 고유 주파수 fn을 3.2kHz에서 9.8kHz로 증가시키고 채터 임계값을 약 40% 증가시킵니다. 측정된 2.8mm 두께의 7075-T7351 격벽은 5축 중앙 기계에서 12000rpm, ae=0.5mm, f=0.12mm/rev로 정밀 밀링되었습니다. 200개 배치에 대해 표면 파상도 WR은 2.1~2.8μm, 평행도는 0.008mm 이하, CPK는 1.33 이상으로 안정적이었습니다. 이 솔루션은 장착 구멍이 여러 개 있고 리브가 조밀한 프레임 부품에 특히 적합합니다. DFM 단계에서 흡착 표면이 후속 조립 접촉 영역을 피하는지 설계자와 확인해야 합니다.
공구매개변수와 절삭전략: 공진영역을 피하기 과양자화방법
진동 억제는 "안정적인 절삭 영역"에서 벗어날 수 없습니다. 0.2mm 헤드 또는 레이저 간섭계를 사용하여 특정 공구-기계 조합의 챗터 주파수 FC를 보정한 다음 안전 속도 창을 푸시합니다.경험적인 공식: nsafe® [fc/40, fc/25]×60rpm, 보정 후 ±10% 대역을 피하십시오. 예를 들어, 5 축 중앙 기계는 10mm 코팅 탄화물 엔드 밀, fc = 7.5kHz, 안전 속도는 약 11250 ± 18000rpm, 10000rpm 미만, 하지만 subharmonic Chatter 영역에 떨어지기 쉽습니다. 이송 f 선택은 충족해야합니다 : f ≥ 0.05 × Dc mm / rev (Dc는 칼 직경), "이빨 수 - 펄스 주파수"공명을 피하기 위해. 구체적으로 2mm 얇은 벽 마무리, 권장 매개 변수 :
- 절삭 공구 : ± 6 ± 8 mm 마이크 로 직경 코팅 밀링 머신 (TiAlN 또는 AlTiN) , 블레이드 수 4 E , 슬롯 유형 벨트 전면 각도 15 °, 선명도 ≤ Ra 0 . 2 μ m
- 회전 속도 n: 10000/14000rpm(FC 보정 결과에 따라 미세 조정)
- 절단 깊이 ae : 0 . 3 ± 0 . 6 mm (마무리 밀링 의 마지막 칼 은 0 . 5 mm 를 초과 하 지 않 습니다)
- 축 절단 깊이 ap: ≤0.8 × Dc, 캔틸레버가 너무 깊지 않도록
- 이송 f : 0 . 08 ± 0 . 15 mm / rev , 치아 당 충분 한 절단 을 보장 하 지만 찢 지 는 않 습니다 .
주요 세부 정보: 벽이 얇은 부품의 미세 밀링을 마지막으로 절단하기 전에 반정삭 밀링에 0.2~0.3mm의 여백을 사용해야 하며, 공구 경로는 절단 부하를 균일하게 유지하기 위해 "동일 높이 + 적응형" 하이브리드 전략을 채택합니다. 절단/후퇴를 위해 호 R ≥ 1.5mm 또는 B-스플라인 전환을 사용하고 순간 충격으로 인한 국부적 진동을 방지하려면 G01 직선 절단을 비활성화하십시오. 냉각 방식은 온도 변화(ΔT > 15°C, 즉 0.01~0.02mm/100mm 스팬의 변형 가능성을 의미함)로 인한 알루미늄 합금 박벽의 뒤틀림을 방지하기 위해 대용량 수냉식 대신 최소량 윤활 MQL(오일 원자화 0.1~0.3L/h)을 사용하는 것이 좋습니다.
가공 순서 및 어닐링 공정: 누적 변형 제어
대부분의 항공기 벽이 얇은 부품은 프레임 용접 후 일체형으로 밀링되거나 슬롯 처리되어 내부 응력 분포가 고르지 않게 됩니다. 권장 순서: 거친 밀링(0.8~1.2mm 여유 남기고) → 응력 완화를 위한 휴식(24시간 동안 자연 숙성 또는 175°C×2h에서 인공 숙성) → 준마무리 밀링(0.2~0.3mm 남기고) → 미세 밀링(최종 0.1~0.15mm). 각 밀링 후에 X-Y-Z 3차원 대각선 길이의 변화가 감지됩니다. ΔL/L > 0.005%인 경우 레스트를 추가하거나 절단 매개변수를 조정해야 합니다. 7075-T7351 강화 알루미늄 합금의 경우 ae는 황삭 밀링 중에 1.0~1.5mm로 완화될 수 있지만 절삭 깊이(예: 리브 루트)의 급격한 변화는 균열 발생으로 이어지는 응력 집중을 피하기 위해 3층으로 절단해야 하며 각 층은 0.5mm입니다. ShowyMetal은 양산에 있어 "입고검사 → 초도품 확인 → 공정검사 → 전체출고검사"의 4대 Gate를 시행하고 있습니다. 첫 번째 물품 단계에서는 3좌표 CMM을 사용하여 키 장착 표면의 위치를 측정해야 합니다. 편차가 ±0.015mm를 초과하면 즉시 중단되고 고정 장치 예압 또는 공구 오프셋을 다시 추적하여 일괄 폐기를 방지합니다.
다양한 고정 솔루션 비교: 적용 가능한 시나리오 및 비용 효율성
| 시나리오 | 적용 가능 한 벽 두께 (mm) | 최대 안전 속도 (rpm) | 일반 적 인 잔물결 강도 WR (μ m) | 단일 고정 장치 상각 원가 (상대) | 배치 일관성 CPK | 일반적인 실패 모드 |
|---|---|---|---|---|---|---|
| 핀 + 개스킷 | ≥ 8 | ≤ 4000 | 4.5 8.0 | 1.0 | 1.0 × 1.2 | 개스킷 정렬 불량 및 위치 결정 드리프트 |
| 진공 흡착 + 탄성 핀 | 2~6 | 10000~15000 | 1.8~3.2 | 3.5 | ≥ 1. 33 | 흡착면 오염, PTFE층 노화 |
| 유연한 핏 진공 + 국소 팽창 | 1.5 × 4 | 12 , 000 / 18 , 000 | 1.2~2.0 | 5.0 | ≥ 1.5 | 공기 팽창 밸브 차단, 밀봉 퇴화 |
참고: 상대 비용은 핀 + 개스킷 1.0을 기준으로 합니다. WR은 12000rpm에서 측정된 정밀 밀링의 평균입니다. CPK는 200개의 대량 생산 데이터를 기반으로 합니다. 유연한 라미네이션 진공 솔루션에는 맞춤형 고정 장치가 필요하고 초기 금형 비용이 높지만 장기적으로 단일 재료 번호에 적합합니다. 프로젝트 주기가 짧고 재료 번호가 혼합된 경우 진공 흡착 + 탄성 핀이 균형점입니다. 구매 결정을 내릴 때 기술 계약에서 허용 임계값으로 WR ≤ 3.0μm 및 평행도 ≤ 0.01mm를 지정하고 3좌표 샘플링 검사 비율(예: 중요 치수의 10% 전체 검사)에 동의하는 것이 좋습니다.
검수기준과 검사수단:진문을 "보이게"
진동은 시각적으로만 판단할 수 없으며 정량화되어야 합니다. 권장 검사 조합:
- 표면 잔물결 WR백색 광 간섭계 또는 레이저 스캔 프로파일 , 샘플링 길 이 10 mm , 샘플링 간격 0 . 01 mm , WRmax 및 WRavg 를 보 고 합니다 . 항공 표준 은 일반 적 으로 WRavg ≤ 3 . 2 μ m (미세 밀링 표면) , 높 은 마무리 어셈블리 표면 ≤ 2 . 0 μ m 를 요구 합니다 .
- 평행 도/평면 도3 좌표 CMM은 최소 9 점을 측정하고 평면을 적합 한 후 최대 편차 값을 측정합니다. 얇은 벽 부품은 고정장치의 변형으로 인해 "드럼"편차가 발생하기 쉽고 평균이 아닌 최대/최소값을보고해야합니다.
- 치수 공차: 키 장착 구멍의 위치는 GD&T(예: Ø0.02 A B C)에 따라 표시되고 CMM으로 완전히 검사됩니다. 중요하지 않은 치수는 공압 측정 장비를 사용하여 온라인으로 모니터링할 수 있으며 CPK ≥ 1.33인 경우에만 해제할 수 있습니다.
- 내부 응력 잔류: 표면 20~50μm 층의 X선 회절(XRD) 측정, 7075 알루미늄 합금 박벽 부품의 잔류 인장 응력 응답< 100 MPa,否则后续服役中可能应力腐蚀开裂。
Showy Metal은 출하 전에 100 % 전체 검사 (높은 조명, 스크래치 없음, 결함 없음) + 주요 치수 100 % 전체 크기 검사 + 잔물결 샘플링 5 %를 수행하고 CMM 테스트 보고서 및 거칠기 데이터를 제공합니다. 구매자는 계약에서 제 3 자 재검토 권리를 합의 할 수 있으며 분쟁의 경우 중재 측 측정을 기준으로합니다.
FAQ
항공 벽이 얇은 부품을 CNC 가공으로 달성할 수 있는 최소 벽 두께는 얼마입니까?
전통적인 3/5 축 밀링은 1.5mm 두께 7075 또는 6061 알루미늄 합금을 안정적으로 처리 할 수 있으며, 진공 흡착 + 유연한 피팅 고정장치를 사용할 때 하한은 1.0mm까지 도달 할 수 있지만 낮은 속도 (≤8000rpm)와 MQL 윤활을 사용해야하며, 변형을 확인하기 위해 3 조각을 시도하는 것이 좋습니다.
도면단계부터 진동자국의 위험성을 예측하고 기술협약서를 작성하는 방법은 무엇입니까?
DFM 스테이지는 모든 벽 두께를 표시합니다.< 4 mm 的特征为“敏感面”,要求供应商提交夹具方案图与 chatter 频率标定报告;技术协议中明确 WR ≤ 3.0 μm、平行度 ≤ 0.01 mm、CPK ≥ 1.33 为验收硬指标,并约定 CMM 报告随货提供。
진공 흡착 고정장치는 깊은 중공 또는 닫힌 구조가있과항공 부품에 적합합니까?
직접적으로 적용할 수 없습니다. 깊은 캐비티 부품에는 "점 압력 + 공기 팽창"의 혼합 솔루션이 필요합니다. 즉, 캐비티 외부 평면의 진공 흡착과 캐비티 내부의 국지적 공기 주머니의 리프팅입니다. 이 솔루션에는 맞춤형 고정 장치가 필요하며 상각 비용이 높습니다. 단일 자재 번호의 연간 사용량이 500개를 초과하는 경우에만 고려하는 것이 좋습니다.
7075-T7351과 6061-T6 얇은 벽 부품 간의 절단 매개변수의 차이점은 무엇입니까?
7075 경도는 더 높습니다 (HRC35 압력 40), 마모 방지 공구는 CBN 또는 PCD 엔드 밀을 사용하는 것이 좋습니다, ae는 0.3 ± 0.5mm로 감소하고, f는 0.06 ± 0.10mm / rev를 취할 수 있습니다; 6061 좋은 인성, 코팅 된 탄화물, ae는 0.5 ± 0.8mm로 완화됩니다.
항공 얇은 벽 부품 200개 배치에 대한 납품 및 검사 주기를 어떻게 계획합니까?
ShowyMetal 대량 배송에는 15~25일의 테스트가 포함됩니다. 첫 번째 물품 확인을 위해 3일, 고정 장치 디버깅을 위해 2일, 무작위 검사 및 재검사를 위해 1일을 예약하는 것이 좋습니다. WR이 허용 오차를 벗어난 경우 재작업 주기는 약 2~3일(재절단 + 재검사)이므로 첫 번째 조각 단계에서 WR ≤ 3.0μm를 허용하면 일괄 재작업을 피할 수 있습니다.
결론 및 실행 제안
항공 얇은 벽의 진동 패턴 처리의 본질은 시스템 엔지니어링입니다 : 고정장치 강성은 상한을 결정하고, 공구 매개 변수는 효율성을 결정하고, 가공 순서는 변형을 결정하고, 테스트 수단은 신뢰성을 결정합니다. 4 개가 부족하고, 배치 일관성은 붕괴해야합니다. 공급 업체로서, Showy Metal은 5 축 중앙 기계, 진공 흡착 + 유연한 고정장치 사용자 정의 능력, 정확도 ± 0.01mm, Ra0.4μm, 배치 15 및 25 일 배달. 당신은 대량 생산을위한 2 × 4mm 두께 7075 또는 6061 항공 부품이있는 경우, 3 차원 모델 (STEP) 및 도면 (PDF)을 보내는 것을 환영합니다, 우리는 24 시간 이내에 DFM 피드백 및 고정 솔루션 스케치를 제공하고, 프로세스를 확인하고, 첫 번째 부품은 대량으로 후속 조치를 취할 수 있습니다.



