





La causa principale degli errori di posizionamento dei fori dell 'asse di perno nella lavorazione CNC di parti aerospaziali
Nella produzione di pezzi di ricambio per aerei, la posizione dei nodi di linea La tolleranza positiva è un indicatore chiave per determinare l'interferenza di assemblaggio, l'uniformità della distribuzione della tensione e la durata della fatica.(come 7075-T6, 2024-T3) o parti in lega ad alta temperatura, spesso richiedono la distribuzione di più fori anteriori o ciechi su superfici complesse, la tolleranza di posizione è solitamente controllata tra Ø 0,1 mm e Ø 0,25 mm, o anche più seriamente se l'errore cumulativo nel processo di lavorazione, è facile portare all 'assemblaggio dell' albero di pressatura locale, causando la concentrazione di stress locale, riducendo la durata della fatica delle parti in alta tensione in circolazione con scarso carico. Comprendere le fonti di errore è il primo passo nello sviluppo di una strategia di controllo.
Collegamento a cinque assi e deformazione del morsetto: il principale meccanismo fisico di sovrariegolazione della posizione
A differenza della tradizionale lavorazione a tre assi, le parti aerospaziali devono essere più di un collegamento a cinque assi per completare l'elaborazione multi-faccia principalmente a causa di tre collegamenti:Quanti errori nella macchina(ad esempio, errore di oscillazione dell 'asse B/C, deformazione del calore del mandrino),Il materiale è trasfigurato(deformazione elastica dei pezzi a parete sottile dovuta alla forza di taglio) eErrore di conversione del benchmark(Molteplici montaggio portano alla deriva dell 'origine del sistema di coordinate) Ad esempio, quando una fila di fori di perno da 20 mm su una scatola sottile in lega di alluminio 7075 viene lavorata, se la forza di montaggio è diseguale, le parti produrranno deformazioni a livello di micron dopo la pressione di rilascio, portando direttamente alla deviazione della posizione relativa tra i fori. Inoltre, l'errore non lineare dell' albero oscillante a cinque assi se non viene calibrato attraverso la barra o l'interferometro laser, amplificherà anche la deviazione di posizionamento nello spazio ruotato.
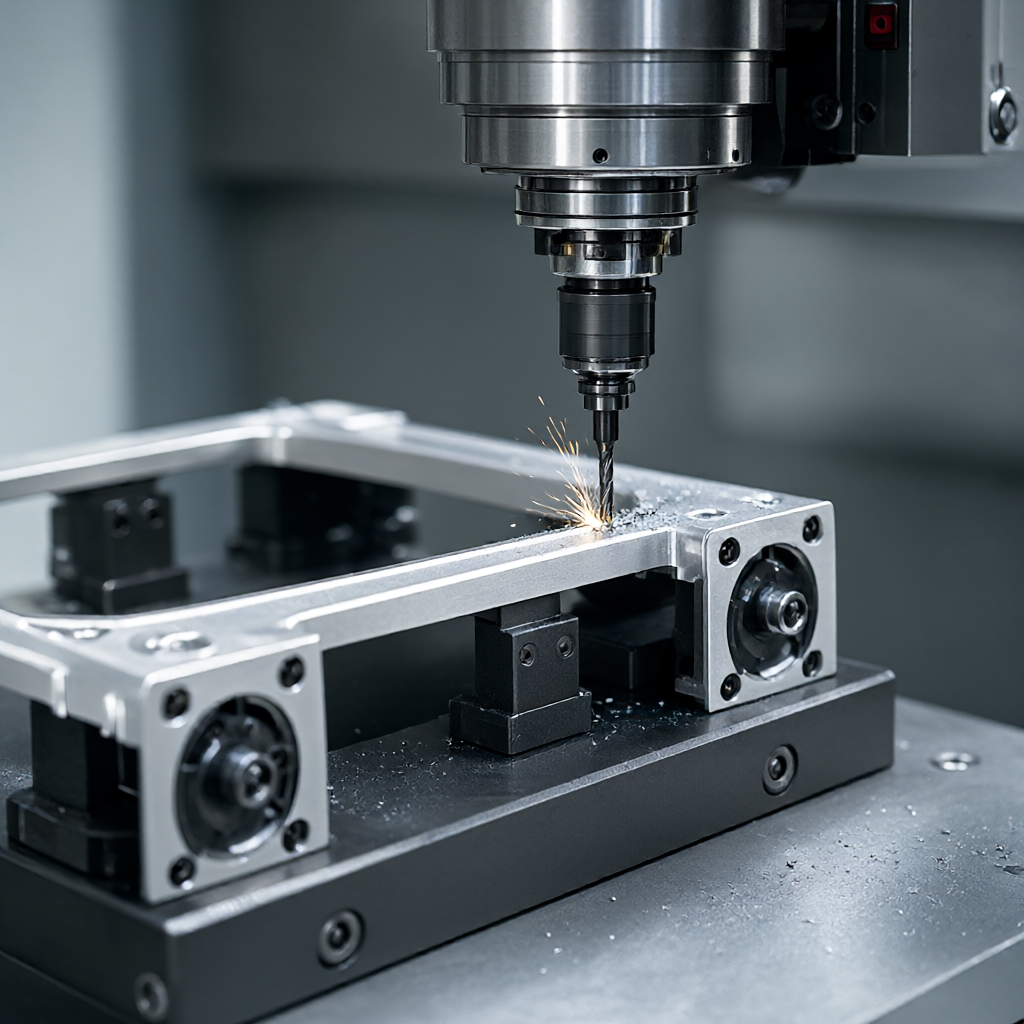
L'influenza della progettazione di morsetti rigidi elevati e del processo di pre-trazione sulla precisione
Per i componenti strutturali aeronautici a pareti sottili, la tradizionale morsa di flatulenza o l'adsorbimento del vuoto sono spesso utilizzati in pratiche di ingegneria poco rigide.Personalizzare i dispositivi flessibili in alluminiooppureCambiare il sistema di posizionamento.Con l'azionamento idraulico, viene introdotto un programma più avanzato per il controllo della forza di serraggio in un campo di distribuzione uniforme.Prolungamento processo: Prima della lavorazione, mediante l'applicazione di forza pre-trazione inversa alle parti attraverso strumenti speciali, per compensare la deformazione di rilascio di stress nel processo di lavorazione, ad esempio, per un tipo di piastra di rinforzo alare nella fresatura dei fori, prima applicare una trazione uniforme di 0,5 - 1,0 MPa al livello del serbatoio, per mantenere il bilanciamento della pressione e poi rilasciare, può ridurre significativamente la deformazione Questo metodo, anche se il processo aumenta, ma può migliorare la stabilità di posizione del 30%-50%.
Confronto multi-programma: analisi dei vantaggi e dei vantaggi del tradizionale collegamento a tre assi, a cinque assi e posizionamento assistito da laser
La capacità di controllare la posizione del foro dell 'asse di perno varia in modo significativo da diversi schemi di lavorazione a confronto delle prestazioni nella produzione in serie di componenti per l'industria aeronautica in tre soluzioni principali:
| Tipologie di programma | Attrezzatura/processo tipico | Caratteristiche delle parti applicate | Posizioni di controllo capacità | Principali limitazioni |
|---|---|---|---|---|
| Tre assi tradizionali più volte rovesciati | fresatrice ad alta velocità a 3 assi + attrezzatura personalizzata | Struttura relativamente semplice, con uscite singole | Grande errore cumulativo (± 0,05 - 0,1 mm) in base al riferimento di inversione manuale | Maggior numero di clip, alto rischio di deformazione, bassa efficienza |
| Cinque assi uniti in un unico carico | 5 assi centro di lavoro di collegamento + posizionamento zero | Molle complesse, fori multipli, pareti sottili | Tutti i fori sono stati completati in un 'unica clip e la coerenza di base è buona (± 0,02 - 0,05 mm) | La precisione geometrica della macchina è molto richiesta, la programmazione è complessa |
| 5 assi + interferenza laser/assistente visivo | Macchina utensile a 5 assi + sistema di posizionamento visivo online | Massima precisione di volo, primo prototipo. | Compensazione in tempo reale di deformazione termica e errore di montaggio (± 0,01 - 0,02 mm) | Investimento elevato di attrezzature, costi di manutenzione elevati e idoneità alla massa deve essere valutata |
Per la produzione di massa, il collegamento a cinque assi con il posizionamento del punto zero è il punto di equilibrio tra prezzo e precisione, mentre il sistema di assistenza visiva online è più adatto per scenari di convalida di prototipi di alto valore e piccoli lotti o di precisione estrema.
Ottimizzazione del percorso utensile e compensazione termica: garanzia di precisione a livello software
Software di programmazione CNC (ad esempio UG NX, PowerMill)strategia multi-asse del coltello.L'applicazione di un 'influenza diretta deve essere data priorità.Taglio a testa.oppure4 assi fissi di tipo BAllo stesso tempo, per evitare un movimento vigoroso dell 'albero di oscillazione durante la lavorazione del sistema di fori chiave, al fine di ridurre l'errore di posizionamento dinamico, è necessario attivare la macchina.Modello di compensazione termicaLe officine aeronautiche solitamente mantengono un test di stabilità costante (20 ± 1 ° C), ma i mandrini delle macchine producono ancora un allungamento termico dopo la lavorazione continua, attraverso procedure di macchine termiche giornaliere (ad esempio l'accelerazione del mandrino a una rotazione al minimo di 15 minuti a 3.000 - 5.000 giri/min) e tabelle di compensazione della deformazione termica nel software che consentono di controllare l'errore termico a livello di micron.Doppio ordine.Politica: fresatura con margini di 0,1 - 0,2 mm, sostituzione della nuova punta durante l'fresatura fine, con un piccolo avanzamento (0,05 - 0,1 mm/rev) e alta velocità di rotazione (in base alla scelta del materiale), per garantire la finitura della parete dei fori e la stabilità dimensionale.
Mezzi di prova e criteri di accettazione: come quantificare gli errori di posizionamento
Il rilevamento della posizione non può dipendere solo dalla pinza, deve essere utilizzatoMacchina di misura a coordinate (CMM)oppureSistema ottico di misurazione a coordinateI criteri di accettazione devono essere chiari punti di riferimento (Datum): di solito la superficie di montaggio principale della parte è il punto di riferimento A, l'asse del foro centrale è il punto di riferimento B/C quando viene rilevato, è necessario misurare le coordinate spaziali dell 'asse di ogni perno, calcolare la sua posizione teorica e la differenza del percorso sagittale della posizione misurata, quindi confrontare il valore massimo con la banda di tolleranza, ad esempio, se il disegno richiede la posizione Ø 0,15, la lunghezza del vettore di deviazione dell' asse dei fori non deve essere superiore a 0,15 mm.Regolazione/RegolazionePer i lotti, si consiglia di eseguire un campionamento a grandezza naturale da AQL 1.0 e conservare i rapporti di ispezione CMM completi e i grafici di tendenza SPC come prova chiave per le revisioni dei clienti delle compagnie aeree.

Per richieste di approfondimento: suggerimenti per una valutazione rapida di disegni e dimensioni di batch
Se siete alla ricerca di un fornitore in grado di lavorare con gli assi di taglio per il settore aerospaziale, è fondamentale valutare la precisione dell 'impianto, il controllo della stabilità termica e la capacità di ispezione ad anello chiuso di ShowyMetal con 72 macchine CNC che coprono centri di lavorazione a 3/4/5 assi e centri di lavorazione per il settore automobilistico che supportano la lavorazione di precisione di materiali quali alluminio, acciaio, acciaio inossidabile e leghe ad alta temperatura con una precisione di ± 15 - 25 giorni e una finitura superficiale di ± 0,01 mm. Per esigenze specifiche di parti aerospaziali, offriamo un servizio one-stop, dalla consulenza DFM alla progettazione di maschere, dalla programmazione a cinque assi all 'ispezione CMM full size, per garantire la coerenza dei lotti Vi invitiamo a inviare i vostri disegni 3D e disegni 2D e vi forniremo soluzioni di processo personalizzate e preventivi accurati in base allo spessore delle pareti, alla qualità del materiale e alle tolleranze di posizione dei pezzi.
Parti dell 'aviazione CNC lavorazione della scarsa posizione del foro dell' albero di perno, quali parti dovrebbero essere controllate prima?
Dovrebbe controllare prioritariamente i dati di taratura dell 'albero di oscillazione della macchina, la deformazione della clip del pezzo e la compensazione dell' allungamento termico dell 'utensile è raccomandata per rimisurare il riferimento grezzo tramite la CMM, escludere l'accumulo delle tolleranze ricevute e quindi analizzare le registrazioni della macchina termica durante l'elaborazione e il percorso dell' utensile è ragionevole.
La lavorazione a 5 assi può eliminare completamente l'errore cumulativo di posizione del sistema di perno?
Non può essere "completamente" eliminato, ma può ridurre significativamente l'errore di conversione di base a 5 assi dovuto a molte morsetti è il vantaggio principale di "una pinza, elaborazione multi-superficie", per mantenere la linea di base uniforme deve ancora essere con il sistema di posizionamento di punto zero di alta precisione e la compensazione termica, al fine di controllare l'errore a livello di micron.
Come si deforma dopo la lavorazione di componenti aerospaziali in lega di alluminio a parete sottile, senza sacrificare le ore di lavoro?
Può essere adottato "pre-stiramento + lavorazione profonda" strategia di pre-trazione uniforme applicata durante la fase di montaggio per compensare lo stress residuo, la finitura riduce ogni taglio profondo a 0,05 - 0,1 mm e rimane statica 24 ore dopo la finitura auto/fresatura per consentire il rilascio completo della pressione L'ispezione di processo di ShowyMetal contiene il collegamento post-test, che può controllare efficacemente la deformazione.
Come si fa a garantire la coerenza di posizione di centinaia di sistemi di perno nella produzione di massa?
È fondamentale che il controllo di processo utilizzi lo stesso batch, utensili calibrati, esegua procedure di motore standardizzate e utilizzi un SPC (Statistical Process Control) per monitorare i valori misurati dei fori critici quando i dati CMM sono soggetti a deriva, interrompa immediatamente la precisione geometrica della macchina o l'usura del dispositivo per evitare la rottamazione in serie.
Quali materiali speciali e finiture speciali sono supportati da ShowyMetal per il settore aerospaziale?
Supporta 7075/2024/6061 lega di alluminio, acciaio inossidabile 316L, acciaio temprato per precipitazione 17 - 4PH e leghe ad alta temperatura come l'ossidazione anodizzata, la sabbiatura, nichelazione chimica, ecc., può essere combinato con il trattamento termico successivo o le esigenze di test non distruttivi per fornire un programma di supporto, per garantire che le parti soddisfino gli standard di assemblaggio aerospaziale.



