





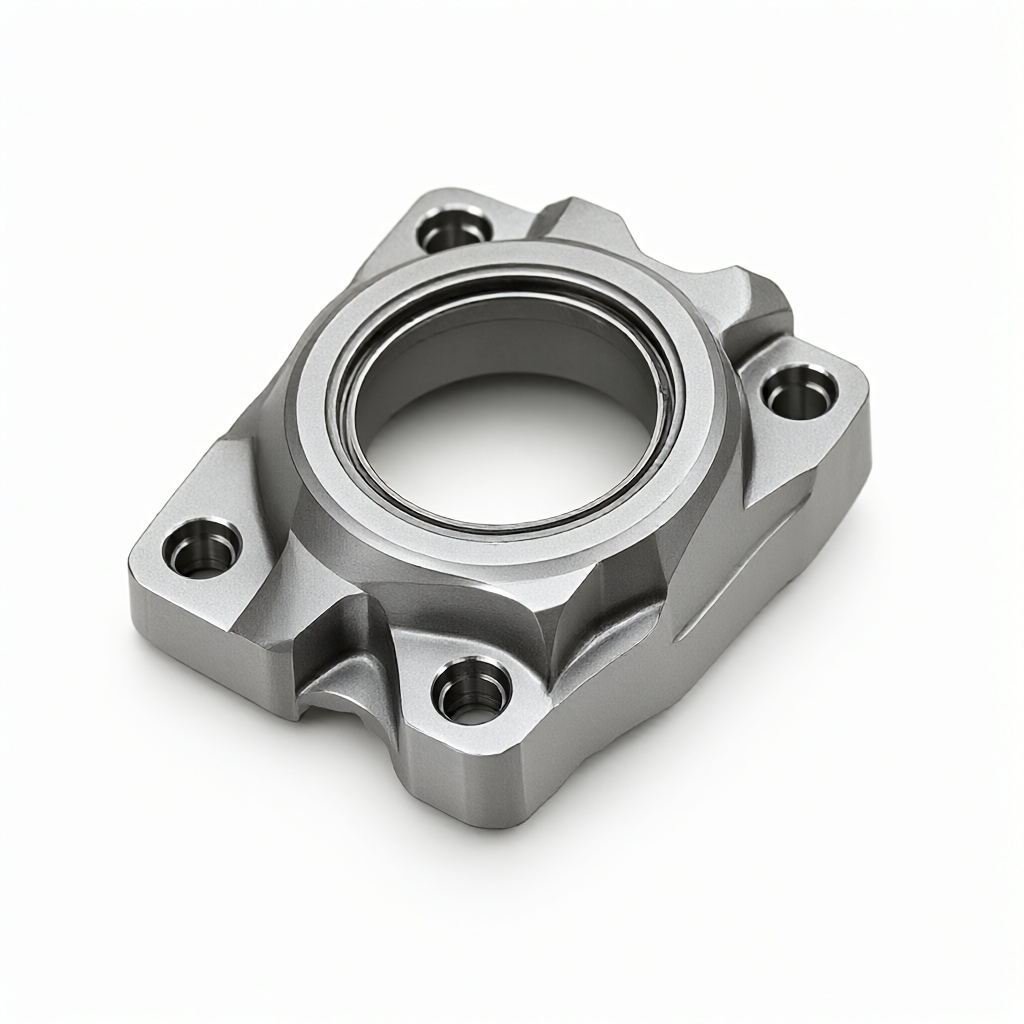
Lavorazione CNC di parti aerospaziali: analisi della differenza tra quantità di campione di piccolo volume e costo di produzione di massa
Nel campo della produzione aeronautica, la struttura di costo della lavorazione CNC delle parti cambia in modo non lineare con il numero di lotti ordinati. I fattori di costo fondamentali (in genere da 1 a 100 unità) sono lo sviluppo dei programmi, la progettazione degli utensili e la verifica del primo pezzo, mentre la produzione su larga scala (oltre 100 unità) per ridurre il costo unitario attraverso la ripartizione dei costi fissi, l'ottimizzazione dei percorsi di lavorazione e l'implementazione di acquisti su larga scala è fondamentale per ingegneri e responsabili degli acquisti per stabilire budget e selezionare i fornitori. Per un produttore come ShowyMetal, che dispone di 72 dispositivi CNC (tra cui centri di lavoro a 3/4/5 assi e componenti di fresatura), fornire i suggerimenti DFM tramite aggancio di progettazione per evitare i rischi di produzione durante la fase di produzione di prova, controllando con precisione il costo dell 'intero ciclo di vita.
Piccole dimensioni e complessità delle fasi di taglio
Il primo compito nella fase di prova è "veloce", ma "veloce" è spesso accompagnato da un alto premio per i componenti di livello aeronautico, il costo di prova non è semplicemente determinato dal materiale, ma è composto dai seguenti costi fissi:
- Programmazione e simulazione certificataLa geometria delle parti aeronautiche è complessa, spesso comporta la scrittura di codice G a 5 assi e il rilevamento delle collisioni, l'analisi di interferenza e il tempo di solito varia da 8 a 40 ore Questa parte del costo del lavoro non può essere efficacemente suddivisa in piccoli lotti.
- Attrezzatura e design non standardPer garantire una precisione di ± 0,01 mm, le morse universali convenzionali potrebbero non soddisfare i requisiti di rigidità o posizionamento e, nel caso di leghe di titanio o ad alta temperatura, la progettazione dell 'apparecchio deve anche considerare la compensazione della deformazione termica.
- Testare e ottimizzare i parametriLa prima lavorazione deve essere sottoposta a prove per verificare i parametri di taglio (velocità, avanzamento, taglio) Se la finitura superficiale richiede Ra0,4 μ m, possono essere necessarie diverse riparazioni, aumentando l'usura dell 'utensile e il tempo di lavoro.
In questa fase, l'acquirente si trova spesso ad affrontare la contraddizione tra "consegna stretta" e "stabilità di processo", se il fornitore non ha esperienza, la prova di successo ma la consistenza di produzione è scarsa, porterà al successivo rischio di rilavorazione più costoso.
meccanismo di riduzione dei costi nella fase di produzione
Quando il volume degli ordini viene aumentato a livello di produzione in serie (ad esempio, per gli ordini in serie con periodo di consegna di 15 - 25 giorni), la struttura dei costi cambia radicalmente grazie ai seguenti meccanismi:
- Ripartizione costi fissi: programmazione, progettazione di maschere, ecc. investimenti una tantum sono divisi tra centinaia o migliaia di parti, il costo di ripartizione per pezzo è drasticamente ridotto.
- Blocco e automazione dei parametri di processo: I parametri convalidati dalla prova di prova vengono solidificati e il lotto successivo non ha bisogno di frequenti prove e tagli con il sistema di carico e scarico automatico, che può ridurre l'intervento manuale e migliorare la stabilità del tempo di battuta (tempo di ciclo).
- Effetto scala su coltelli e materiali·L'acquisto di coltelli e barre in grandi quantità offre uno spazio contrattuale; allo stesso tempo, i metodi di chiusura standardizzati riducono il tempo di cambio tipo (SMED) e migliorano l'utilizzo delle attrezzature.
Ad esempio, per una complessa struttura aeronautica in lega di alluminio, il costo di prova singolo pezzo può essere di ¥ 800, mentre nella produzione di massa di 1000 parti, il costo singolo pezzo può essere ridotto a ¥ 350, che non è solo una riduzione proporzionale, ma anche un risparmio nascosto attraverso il "controllo della coerenza lotto" della riduzione del tasso di rottame.
Analisi comparativa dei parametri chiave
Per comprendere le differenze in modo più intuitivo, la tabella seguente confronta le differenze nelle dimensioni chiave tra la produzione di campioni in piccoli lotti e la produzione di massa in grandi quantità:
| rispetto alla dimensione orizzontale. | Profili di piccole dimensioni (1 - 50 pezzi) | Quantità di massa (oltre 100) |
|---|---|---|
| Il costo principale è maggiore di quello | Programmazione/Attrezzatura> Costi di elaborazione> Materiali | Spese di materiale/costo di lavorazione principalmente, quota di costo fisso< 10% |
| Scegliere l'attrezzatura strategia | Macchina multiuso a 3 assi/5 assi, adattabile in modo flessibile | Macchine speciali o flotte ad alta velocità per la massima efficienza |
| Focus sul controllo dei tempi | Verifica della catena dimensionale per confermare la fattibilità del processo | Controllo CPK> 1,33 per garantire la coerenza del lotto |
| Metodo di prova | 100% Full Size Test (prima conferma del prodotto) | Verifica al 100% su AQL o caratteristiche chiave |
| Trattamento superficie | Piccolo carico, alto rischio di rottura. | Grande cilindro di trattamento, colore coerente. |
Vale la pena notare che la coerenza della superficie è un indicatore chiave delle parti esterne aeronautiche in piccoli lotti, ossidazione anodizzata o placcatura a causa di lotti piccoli, facili da deviazione tonale; e quando la produzione di massa, attraverso una grande quantità dello stesso trattamento cilindro, può garantire meglio la stabilità della qualità esterna di "superfici luminose, nessun graffio".
Effetti delle caratteristiche dei materiali sulla differenza dei costi
La difficoltà di lavorazione dei componenti comunemente usati per l'industria aerospaziale include l'alluminio per aviazione (ad es. 7075), l'acciaio inossidabile (17 - 4PH, 316L), la lega di titanio (Ti-6Al-4V) e le leghe ad alta temperatura direttamente influenzano l'elasticità del costo.
- di alluminioPrestazioni di taglio eccellenti, il costo dell 'elaborazione della prova alla produzione di massa può essere elevato fino al 50%-60%, a causa del grande spazio di ottimizzazione del percorso di processo.
- Il TitanioLa fase di piegatura di campioni richiede il controllo rigoroso dell 'accumulo di trucioli e della deformazione termica, la complessità dell' attrezzatura è elevata quando la produzione di massa, migliorando la modalità di raffreddamento e la gestione della vita dell 'utensile, il costo è relativamente piccolo (circa il 30%-40%), ma il valore della coerenza del lotto è enorme.
- Calore abbastanza altoL'elaborazione è pesante, l'usura dell 'utensile è estremamente elevata, ed è principalmente limitata dai costi dell' utensile e dai tempi di lavorazione, i vantaggi di produzione si riflettono principalmente negli sconti sull 'acquisto dell' utensile e nel risparmio di ore di lavorazione automatizzata.
Per gli ingegneri, se le parti consentono la sostituzione del materiale, valutare un materiale alternativo in fase di prova (ad esempio, sostituire parti di titanio con acciaio ad alta resistenza) può essere un mezzo efficace per ridurre i costi del ciclo di vita completo, ma l'analisi DFM conferma che le prestazioni di resistenza e fatica soddisfano gli standard aerospaziali.
Come ottimizzare la struttura dei costi con i suggerimenti DFM
Una semplice comparazione dei prezzi unitari è unilaterale e una brillante strategia di acquisto interviene nella fase di progettazione, attraverso le raccomandazioni del DFM (Manufacturing Design), per eliminare i costi non validi all 'origine:
- Semplifica alcune caratteristicheValutare se tutte le cavità profonde e gli angoli R interni devono essere lavorati con 5 assi? Se vengono modificati a 4 assi o split, i costi di prova e di produzione di massa degli utensili saranno notevolmente ridotti.
- Ottimizzare le cintureLa superficie non critica della laminazione, che allenta le tolleranze da ± 0,01 mm a ± 0,05 mm, può migliorare l'efficienza di lavorazione di oltre il 20% senza alcun impatto sulla funzione del prodotto finito.
- Processo uniforme delle superfici·Evitare l'uso di una varietà di trattamenti di superficie (ad esempio, entrambi i tipi di trazione e ossidazione anodizzata) per la stessa parte, che non solo aumentano i costi di comunicazione delle prove, ma aumentano anche i tempi di attesa del processo nella produzione di massa, influenzando la capacità di consegna rapida di 15 - 25 giorni.
I fornitori con team di ingegneri specializzati possono indicare questi potenziali punti di ottimizzazione prima della prova, ad esempio, ShowyMetal combina i dati di misurazione a tre coordinate con l'analisi della simulazione per offrire suggerimenti di miglioramento della coerenza dei lotti, assicurando che i difetti di progettazione nella fase di produzione non causino frequenti fermi linea.
Domande frequenti (FAQ)
Quanto dura in genere il ciclo di produzione CNC di pezzi di ricambio?
A seconda della complessità delle parti semplici che ruotano da 3 a 5 giorni, i tempi di realizzazione per strutture complesse a 5 assi possono essere estesi fino a 2 - 3 settimane, per un utilizzo personalizzato.
È vero che 20 (o più) sono troppi?
Sì, 20 pezzi sono ancora nella categoria "produzione di campioni", i costi fissi sono sottovalutati e il prezzo unitario è di solito superiore del 40%-80% rispetto alla produzione di massa di migliaia di pezzi se la progettazione è stereotipata, per quanto possibile unire gli ordini.
Come garantire la coerenza delle superfici prodotte in serie?
La chiave è la gestione della vita dell 'utensile (Tool Life Management) e la standardizzazione del processo di lucidatura utilizzando il campionamento CMM per la rugosità superficiale del valore Ra e la creazione di un campione del limite di aspetto della superficie come base di accettazione.
Qual è il rischio di costo maggiore per la produzione di massa di parti in titanio?
Le fluttuazioni nell 'efficienza di lavorazione dovute all' usura degli utensili che non vengono sostituiti in tempo possono portare a dimensioni di massa troppo basse o a graffi superficiali che suggeriscono il monitoraggio online degli utensili o la sostituzione periodica.
Si può provare il trattamento di massa in fase di prova?
Sì, ma è necessario prestare attenzione alla differenza tra l'effetto di elaborazione superficiale di piccoli lotti e grandi lotti (come lo spessore del film di ossidazione, l'uniformità del colore) quando si utilizza la prototipazione, è consigliabile sincronizzare piccoli lotti di test superficiali per valutare l'aspetto del rischio della produzione di massa.
Conclusioni e raccomandazioni d'azione
L'ottimizzazione dei costi della lavorazione CNC delle parti aeronautiche non consiste nella semplice riduzione del prezzo unitario, ma nella gestione dell 'intero processo attraverso "verifica della prova-polimerizzazione del processo-controllo di massa", che bilancia la precisione, l'aspetto e il ciclo di consegna per l'acquirente, scegliendo di avere capacità di rilevamento di precisione. I fornitori che possono fornire raccomandazioni DFM (ad esempio, tri-coordinate, strumenti di rugosità) per ridurre efficacemente i costi nascosti causati da difetti di progettazione o instabilità di processo raccomandano di tenere a mano disegni e distinta base, contattare il team di ingegneri professionali per la stima dei costi e l'analisi di fattibilità del processo e ottenere un preventivo trasparente per le vostre esigenze specifiche del lotto.



