





Specialità e capacità di lavorazione
Per le esigenze di raffreddamento delle tazze LED, offriamo le seguenti specifiche personalizzate e il supporto di processo per garantire che i componenti soddisfino sia la progettazione termica sia i requisiti di assemblaggio:
- Marchio materialeLega di alluminio 6061 (buona resistenza, adatta alle parti di forza strutturale), 6063 (conduzione elettrica equilibrio termico, adatto per dissipatori di calore puri), 7075 (ad alta resistenza, adatto per staffa pesante); plastica di ingegneria opzionale PVC o ABS per l'isolamento dello strato.
- Dimensioni di portataLa dimensione minima di elaborazione di 1mm x 1mm x 1mm, la corsa massima di lavorazione di 400mm x 300mm x 200mm; spessore tipico della pinna dissipata 0,8 mm-2,0 mm, può essere regolato dai risultati della simulazione termica.
- Precisione tollerabileLa tolleranza fondamentale della superficie di adattamento è ± 0,01 mm, la tolleranza di livello di forma è ≤ 0,02 mm; la coerenza dell 'area di dissipazione del calore è controllata all' interno di ± 1%, per garantire la coerenza termica tra il lotto.
- Trattamento superficieColorazione: ossidazione anodizzata (spessore 8 - 15 μ m), anodo nero/argento, sabbiatura opaca, trama spazzata; ossidazione micro-arco opzionale per migliorare le prestazioni di isolamento e resistenza alla corrosione.
- caratteristiche strutturaliSupporto per pinna polidirezionale, cavatura interporosa, dente interno/esterno filettato (comune tra M2 e M6), foro di posizionamento, struttura filettata; lo spessore della parete può essere fino a 0,5 mm (è necessario rafforzare i nervi).
Applicazioni aziendali e applicazioni tipiche
Il dissipatore di calore in lega di alluminio è ampiamente utilizzato nei seguenti scenari di illuminazione a LED per risolvere i colli di bottiglia termici ad alta densità di potenza:
Illuminazione commerciale e lampione per esterni
Lampadina all 'interno del guscio della testa è incorporata una base di raffreddamento integrata, le pinne irradiano il calore verso l'esterno; la parte posteriore della coppa è equipaggiata con un dissipatore di calore in lega di alluminio, con il raffreddamento a convezione d'aria viene tipicamente utilizzato in una bolla a LED 5W-100W, una lampada da pannello e luce di proiezione.
Luci di auto e moto
Il gruppo di luci nel gruppo LED della staffa di raffreddamento deve sopportare vibrazioni e shock termico; forniamo fresatura CNC per garantire la precisione della filettatura e i requisiti del bilanciamento dinamico si applicano tipicamente ai fari, alle luci posteriori e ai gruppi di luce diurna.
Elettronica di consumo e visione industriale
Cartuccia dell 'obiettivo del proiettore, guscio di dissipazione del calore del flash della fotocamera, la visione della macchina; i requisiti di piano e finitura sono elevati, usiamo un centro di lavorazione a 5 assi per modellare una volta, per evitare errori di posizionamento ripetuti.
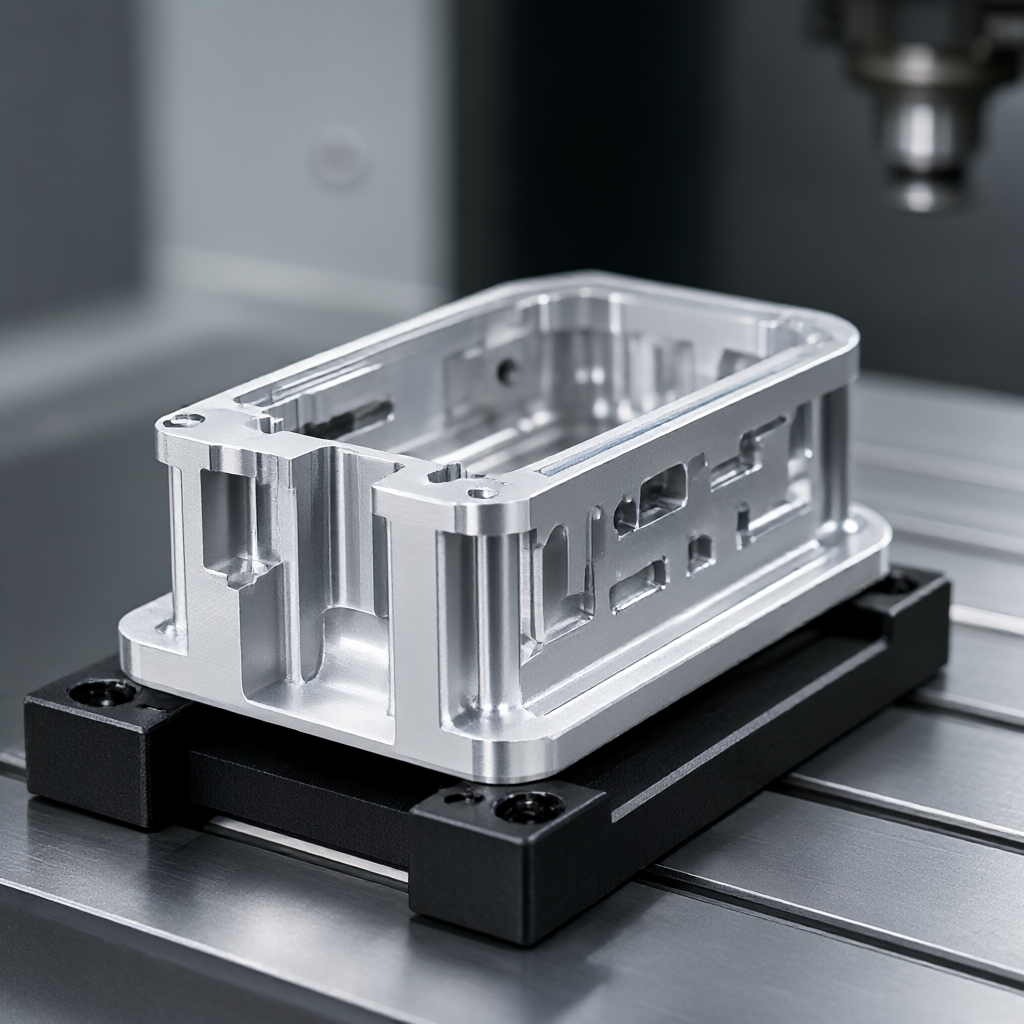
Qualità esterna e coerenza di massa
Le lampade a LED sono spesso utilizzate come prodotti finali per esposizione diretta, l'aspetto delle parti in alluminio dissipante direttamente determina la struttura della nostra macchina differenziata vantaggio è:
- Alta illuminazioneVisibilità chiave rugosità superficiale Ra0.4 μ m, appaiono uniforme lucentezza dopo l'ossidazione anodica, senza buccia d'arancia, nessuna aberrazione cromatica.
- Controllo senza difettiOttimizzare il percorso di fresatura per evitare le cicatrici, levigare il processo di sbavatura per un 'ispezione indipendente, la superficie senza graffi, nessun residuo di olio.
- Coerenza di quantitàDopo il primo pezzo, bloccare la compensazione utensile e la procedura, ogni lotto di coefficiente di impedenza termica di campionamento e spessore della pellicola di ossidazione superficiale, CPK ≥ 1,33, per garantire che migliaia di pezzi sono come uno.
- Gestione indirettaL'aberrazione cromatica tra i lotti di ossidazione anodica Δ E ≤ 1.0 fornisce il servizio di corrispondenza della scheda del colore per i numeri di colore specifici del cliente.
Installazione di processi e attrezzature
Per rispondere alle caratteristiche di dissipazione del calore LED "parete sottile deformata, combinazione complessa con assi multipli e requisiti di superficie elevati", abbiamo configurato 72 gruppi di macchine CNC:
- 3 assi alta velocitàApplicabile a dissipatori di calore piani, struttura semplice delle pinne, alta efficienza e costi eccellenti.
- 4 assi di collegamento: Per il guscio della tazza della lampada con filettatura laterale o fori profilattici, una volta montato per completare la lavorazione a quattro lati.
- 5 centri di lavorazione assiGestire la complessa calotta di raffreddamento della superficie, le pinne multi-angolo, ridurre il numero di clip e migliorare la precisione della posizione.
- Guidare con auto e attenzione.: Per il raffreddamento assiale, con struttura interna, la fresatura completa dell 'auto per ottenere la rotazione e la lavorazione assiale allo stesso tempo.
- Linea post-trattamento: indipendente di ossidazione anodica, pulizia ad ultrasuoni, essiccazione a vuoto, evitare la contaminazione incrociata che porta a cattiva apparenza.
Produttività, tempi di consegna e test di qualità
| Progetto | Coppie/piccoli pezzi | Produzione di massa |
|---|---|---|
| quantità. | 1 oggetto (altro materiale/materiale) | A partire da 100 |
| Periodo di consegna tipico | 5-7 Giorno (con una recensione DFM) | 15-25 del cielo (quantità ed estensione). |
| Verifica mezzi | Tre coordinate (CMM), macchina per la ruvidità, test di nebbia salina | Rilevamento a grandezza naturale, campionamento termico, aspetto AQL 1.0/0.65 |
| Documenti di consegna | Primo rapporto, prove materiali | Rapporto di ispezione completo, registrazione dello spessore del film ossidante, relazione SGS (se necessario) |
Copertura di processo di qualità: Analisi spettrale ricevuta per confermare i gradi di alluminio → Il primo pezzo di tre coordinate per confermare le dimensioni chiave → processo di ispezione dello spessore delle pinne e il sbavatura ogni 4 ore → 100% di controllo dell 'aspetto prima della spedizione, per garantire che nessuna macchia di ossidazione, nessuna suola.
Creazione di flussi e FAQ
Progettare il flusso
- disegni a richiestaInvia un modello 3D (STEP/IGES) o un disegno 2D per specificare il materiale, le tolleranze e i requisiti di lavorazione delle superfici.
- Raccomandazioni DFM: Gli ingegneri valutano l'efficienza termica e la producibilità, consigliano angoli delle pinne, distribuzione dello spessore delle pareti e ottimizzazione dei costi.
- Che conferma.: 5 - 7 giorni campioni di consegna, con un rapporto di prova incluso con i dati misurati termicamente simulati (opzionale).
- Consegna di quantitàI parametri di processo di blocco, 15 - 25 giorni per completare la produzione in serie, l'imballaggio contro i graffi.
Il Faq
Q1: Qual è la tolleranza delle parti di alluminio di raffreddamento LED può fare?
A: La superficie critica di coordinamento (come la sezione della tazza della luce, la filettatura) può raggiungere tolleranze fino a ± 0,01 mm, la superficie non critica è di solito ± 0,05 mm, per garantire il montaggio regolare e l'area di contatto termico stabile.
Q2: Quali sono le opzioni di trattamento superficiale che influenzano la dissipazione del calore?
A: lo spessore del film di ossidazione anodizzato è di 8 - 15 μ m, l'aumento della resistenza termica può essere ignorato; se è necessaria una maggiore isolabilità, l'ossidazione ad arco microopzionale tutti i processi non influiscono sulla conducibilità termica del materiale di base, di solito migliore della resistenza alla corrosione dell 'alluminio nudo.
Q3: Quanto dura la prova di prova? posso usare il progetto di emergenza?
A: Prototype convenzionale 5 - 7 giorni, come il progetto di emergenza, può iniziare il canale di produzione prioritario e la consegna dei pezzi di emergenza è più veloce di 3 - 5 giorni, sono necessari costi prepagati di stampo/strumento.
Q4: Quanto tempo ci vuole per organizzare un evento? 1000 pezzi in più?
A: La produzione di massa può essere effettuata in più di 1000 pezzi in lotti per 15 - 25 giorni, completare il 50% della produzione entro i primi 30 giorni e il seguito delle spedizioni settimanali per ridurre la pressione di inventario.
Q5: Si può fare una foto di Alien?
A: Supportato purché lo spessore minimo della parete sia ≥ 0,5 mm e la deviazione angolare ≤ 5 gradi siano possibili mediante la fresatura a 3/5 assi con un file di simulazione termica proposto (Flux/ANSYS) che ottimizziamo il layout delle pinne per migliorare l'efficienza termica.
ottenere un 'offerta
Invia i tuoi disegni o modelli 3D di bicchieri da luce a LED, il nostro team di ingegneri fornirà le nostre proposte e offerte DFM entro 24 ore per supportare i prezzi della scala, con un aumento del volume e un 'azione immediata per garantire che i nodi del progetto non siano soggetti a ritardi.



