





Tärkeimmät kohdat CNC-työstön ohjauskiskojen suoruuden ja yhdensuuntaisuuden ohjaamiseksi
Tarkkuus-CNC-koneistuksen ohjauskiskoissa suoruus ja yhdensuuntaisuus ovat keskeisiä indikaattoreita, jotka määräävät mekaanisen liikkeen tarkkuuden ja käyttöiän. Automaatiolaitteissa, puolijohdekiekkojen siirtomekanismeissa tai huippuluokan työstökoneiden liukukappaleissa ohjauskiskokokoonpanon geometrinen toleranssi liittyy suoraan laitteen toistuvaan paikannustarkkuuteen. Tämä artikkeli tarjoaa perusteellisen analyysin siitä, kuinka suoruutta voidaan hallita 0,01 mm/1000 mm:n sisällä moniakselisen CNC-jyrsintä-, materiaalivalinta- ja tarkastusprosessien avulla ja varmistaa, että liukusäätimen asennuspinnan yhdensuuntaisuus täyttää tiukat kokoonpanovaatimukset.
Ohjaekiskon geometristen toleranssien tekninen merkitys ja vikatilat
Suoruuspoikkeaman vaikutus liikkeen tarkkuuteen
Ohjauskiskon suoruusvirhe muunnetaan suoraan liukusäätimen liikeradan poikkeamaksi. Kun suoruus ylittää sallitun arvon, kuorma jakautuu epätasaisesti koko ohjauskiskon pituudelle, mikä johtaa paikalliseen jännityskeskittymään ja kiihdytysradan tai liukupinnan kulumiseen. Nopeissa sovelluksissa liiallinen suoruus voi myös aiheuttaa tärinää ja vähentää laitteiden vastenopeutta. Yleensä tarkkuustason ohjauskiskot edellyttävät, että suoruusvirhe jokaisella 1000 mm:n pituudella ei ylitä 0,01-0,02 mm. Tarkka arvo on määritettävä laitelaadun mukaan.
Huonosta yhdensuuntaisuudesta johtuvat kokoonpanohäiriöt
Yhdensuuntaisuusvirhe esiintyy pääasiassa kaksoisohjainkiskon rakenteessa tai liukusäätimen asennuspinnassa. Jos kahden ohjauskiskon vertailutasot eivät ole yhdensuuntaiset tai liukusäätimen pohjapinnan ja vertailutason välillä on kiilavirhe, asennuksen aikana esiintyy liiallista esijännityksen häiriöjännitystä. Tämä ei ainoastaan lisää käyttömomenttia, vaan voi myös johtaa ohjauskiskon varhaiseen rikkoutumiseen. Varsinaisessa tuotannossa yleisiä vikatiloja ovat lämpömuodonmuutosten aiheuttama taipuminen, käsittelyn peruspoikkeaman aiheuttama toleranssin ulkopuolella oleva tasaisuus ja jäännösmuodonmuutos materiaalin sisäisen jännityksen vapautumisen jälkeen.
Materiaalin valinnan ja sisäisen jännityksen vaikutus tarkkuuteen
Ohjainkiskoosien materiaalivalinnalla ei huomioida vain mekaanisia ominaisuuksia, vaan se liittyy myös mittapysyvyyteen. Yleisesti käytettyjä ohjauskiskomateriaaleja ovat nro 45 teräs, GCr15 laakeriteräs ja luja alumiiniseos. Metallin plastisen muodonmuutoskäsittelyn jälkeen mikrorakenteellinen jännitys jää materiaalin sisään. Jos riittävää jännityksenpoistokäsittelyä ei suoriteta käsittelyn jälkeen, nämä sisäiset jännitykset vapautuvat hitaasti myöhemmissä prosesseissa tai pitkäaikaisessa käytössä aiheuttaen työkappaleen taipumisen tai vääntymisen, mikä tuhoaa suoraan suoruuden.
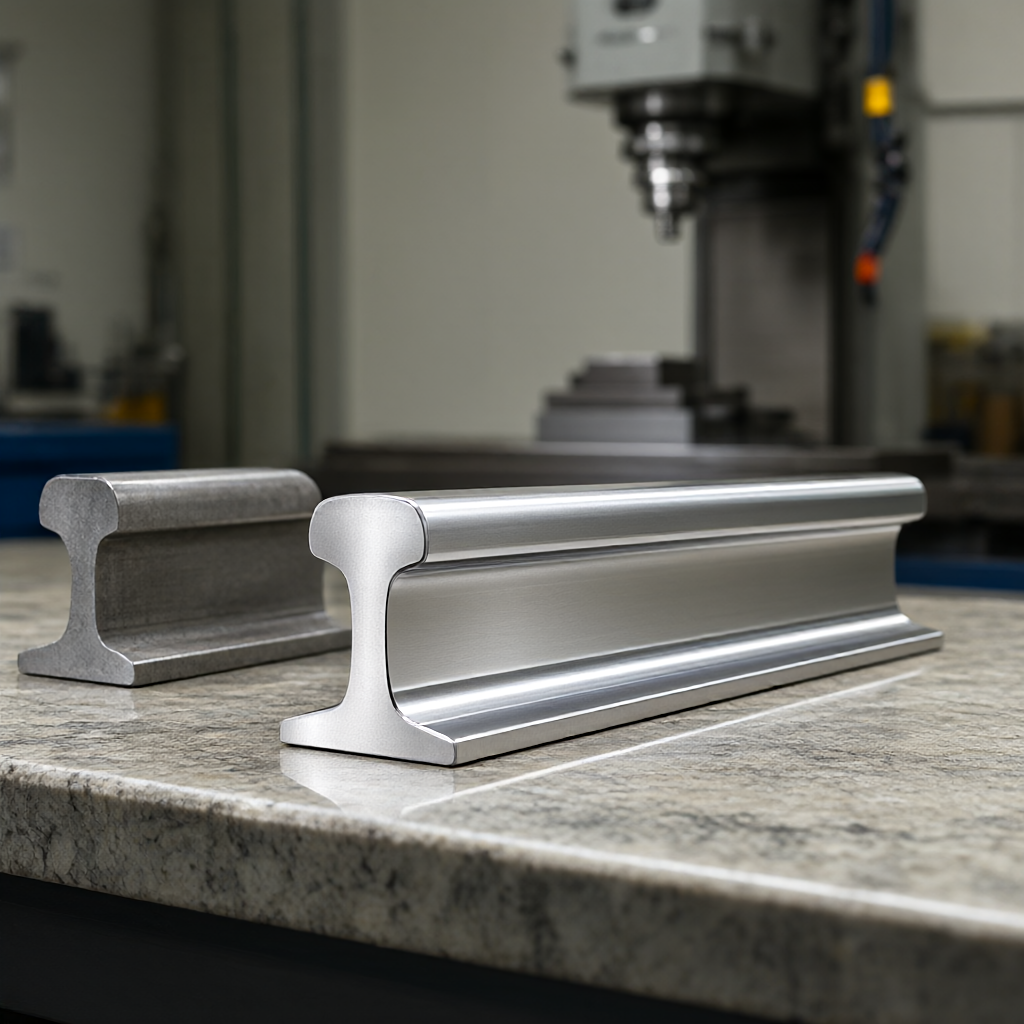
Esimerkkinä alumiiniseoksesta valmistetut ohjauskiskot, vaikka ne ovat kevyitä ja niillä on hyvä lämmönjohtavuus, niiden lämpölaajenemiskerroin on suuri. Jos ympäristön lämpötila vaihtelee jyrkästi jyrsinnän jälkeen, koneistettu pinta saattaa muuttua hieman huonon lämpötilan tasaisuuden vuoksi. Siksi korkean tarkkuuden alumiinijohteiden osalta suositellaan yleensä matalalämpötilakäsittelyä karkean työstön jälkeen sekä viimeistelyä ja lopputarkastusta vakiolämpötilaisessa huoneessa (lämpötilan vaihtelua säädetään ±1 °C:n sisällä) lämpömuodonmuutosten aiheuttamien virheiden kompensoimiseksi.
Moniakselinen CNC-työstöstrategia ja leikkausparametrien optimointi
Ohjainkiskon pinnan suoruuden varmistamiseksi ohjelmointi ja leikkausparametrien asetukset ovat ratkaisevan tärkeitä. 3- tai 5-akselisissa työstökeskuksissa on yleinen käytäntö ottaa käyttöön kolmikerroksinen leikkausstrategia "karkea-puoliviimeistely-hieno". Rouhinta säilyttää 0,2–0,5 mm:n marginaalin ja poistaa pääasiassa suurimman osan materiaalista; puoliviimeistely poistaa suurimman osan marginaalista viimeistelyä valmisteltaessa; viimeistelyssä käytetään pienempää leikkaussyvyyttä (0,1-0,2 mm) ja kohtuullista syöttönopeutta hyvän pinnan viimeistelyn ja mittavakauden saavuttamiseksi.
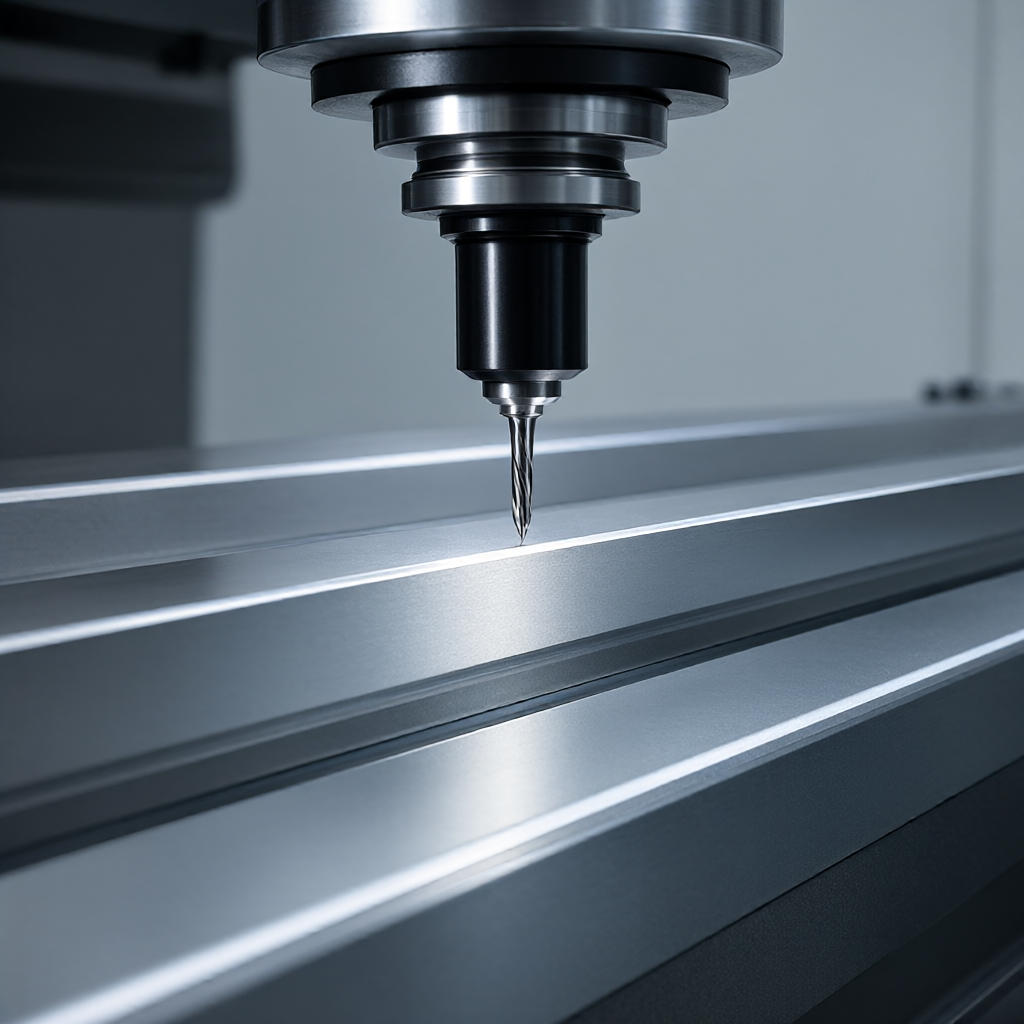
- Työkalun valinta:Viimeistelyvaiheessa on suositeltavaa käyttää umpikovametallijyrsimiä, joiden halkaisija on yleensä 6–10 mm ja joissa on 4–6 hammasta tasaisen leikkaamisen saavuttamiseksi.
- Leikkaussyvyyden hallinta:Viimeistelyn leikkaussyvyyden tulee olla alle 50 % työkalun säteestä, jotta vältetään työkalun taipuman aiheuttamat lineaarisuusvaihtelut.
- Leikkausneste:Riittävä leikkausnesteen jäähdytys auttaa vähentämään lämpömuodonmuutoksia, mutta tarkkuustyöstössä on vältettävä nopeita lämpötilamuutoksia.
Pitkille ohjauskiskon osille on suositeltavaa käyttää monipistetukea tai V-muotoista asemointia puristimen suunnittelussa puristuksen muodonmuutosten vähentämiseksi. 5-akselisissa työstökoneissa jäykkyyttä voidaan optimoida kallistamalla karan kulmaa ja parantamalla koneistetun pinnan tasaisuutta.
Kahden valtavirran käsittelyratkaisun vertaileva analyysi
Eri erä- ja tarkkuusvaatimuksia varten CNC-jyrsintä ja tarkkuushionta ovat kaksi tärkeintä ohjauskiskon muotoiluratkaisua. Seuraavassa taulukossa verrataan eroja näiden kahden prosessin välillä toleranssiominaisuuksien, pinnan laadun, kustannusten ja toimitusajan suhteen, mikä on hankinnan ja insinöörien viitearvoa päätöksiä tehdessään.
| Kontrasti mitat | Viisiakselinen CNC-jyrsintä | Tarkkuushionta |
|---|---|---|
| Mittojen sietokyky | ±0,01 mm - ±0,02 mm | ±0,005–±0,01 mm |
| pinnan karheus | Ra 0,4μm - 0,8μm | Ra 0,1 μm - 0,2 μm |
| Materiaalin sopivuus | Alumiini, teräs, ruostumaton teräs, tekniset muovit | Teräs, ruostumaton teräs, kovametalli |
| Erän joustavuus | Korkea, sopii useiden lajikkeiden pieniin eriin | Matala, sopii suurille määrille yhtä lajiketta |
| kokonaisvaltainen kustannustaipumus | Pienillä ja keskisuurilla erillä on enemmän etuja | Pienemmät kustannukset poistojen jälkeen suurissa määrissä |
Useimpien automaatiolaitteiden rakenneosien osalta CNC-jyrsintä yhdistettynä myöhempään hionta- tai viimeistelyprosessiin voi täyttää vaatimukset ja tarjota suuremman tuotannon joustavuuden. Jos laitteilla on erittäin tiukat suoruusvaatimukset (kuten nanomittakaavan siirtoalusta), on käytettävä erityisiä hiomalaitteita.
Testausmenetelmät ja hyväksymiskriteerit
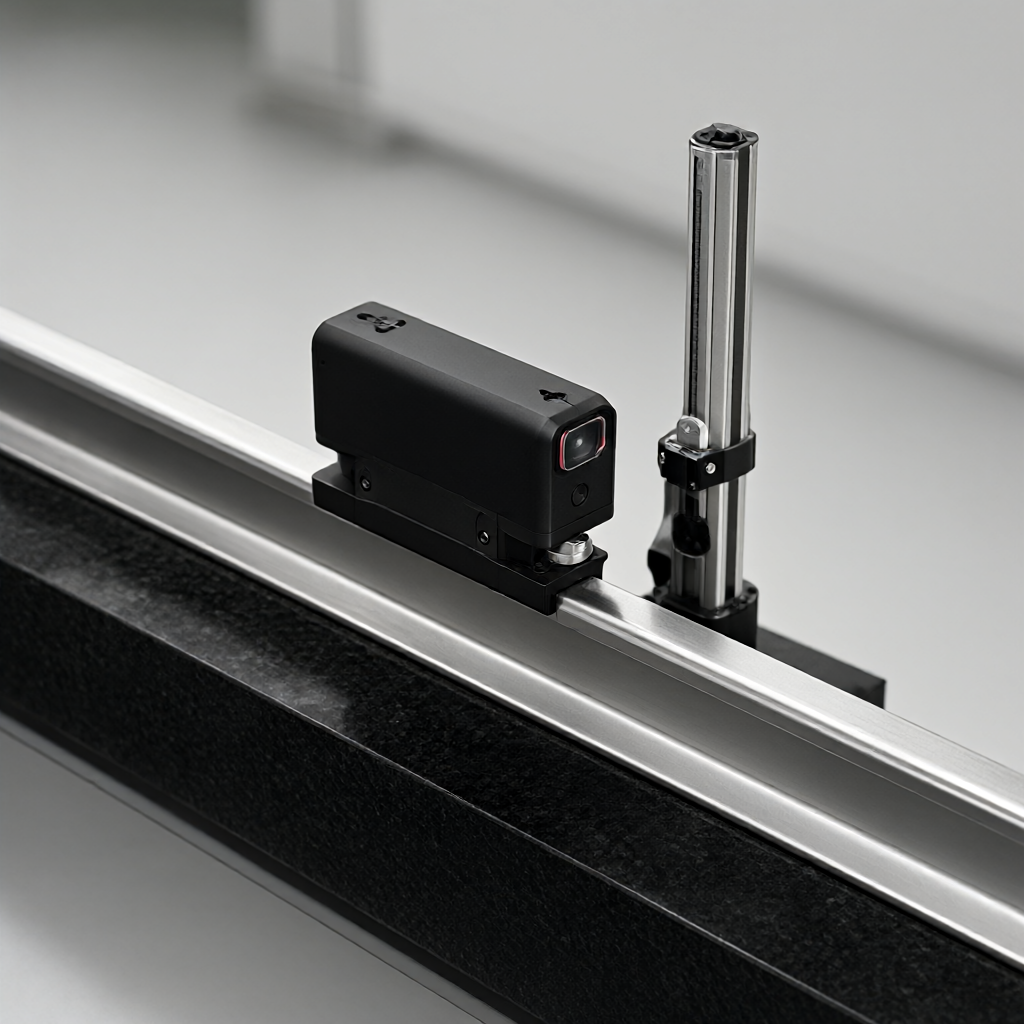
Tarkastus on keskeinen vaihe ohjauskiskojen laadun varmistamisessa. Suoruustestauksessa suuren tarkkuuden ohjauskiskot mitataan yleensä laserinterferometrillä tai ilmaraon tasoa marmorialustalla. Mittauksen aikana tulee ottaa lukemat pisteistä ohjauskiskon koko pituudelta ja piirtää virhekäyrä. Parallelismin tunnistus voi mitata kahden perustason välisen etäisyyden muutoksen korkeusmittarin tai kuvantimen avulla.
Lisäksi ensimmäisen esineen tarkastukseen tulee sisältyä täysimittainen raportti, jossa keskitytään suoruuteen, tasaisuuteen ja kriittisiin läpivientikohtiin. On suositeltavaa suorittaa täydellinen tarkastus ennen lähetystä, erityisesti ulkonäkötarkastus varmistaaksesi, ettei siinä ole naarmuja, purseita tai öljytahroja. Joukkotilauksia varten toimittajilla tulee olla vakaa testausjärjestelmä sen varmistamiseksi, että kunkin tuote-erän tiedot ovat jäljitettävissä.
Usein kysytyt kysymykset (FAQ)
Kuinka ratkaista CNC-koneistettujen alumiiniohjainkiskojen suuren suoruuspoikkeaman ongelma?
Pääasiassa materiaalin sisäisen jännityksen ja lämpömuodonmuutoksen vuoksi. On suositeltavaa pidentää ikääntymisen käsittelyaikaa ennen viimeistelyä ja prosessoida tasaisessa lämpötilassa. Samalla viimeistelyvara on optimoitu puristusmuodonmuutosten välttämiseksi.
Mikä on pienin eräkoko korkean tarkkuuden ohjauskiskojen käsittelyssä?
Tämä riippuu tietystä koosta ja prosessista. Yleensä CNC-työstö tukee vähintään 1 kappaleen tilausta, mutta ohjelmointi- ja kiinnityskustannusten hajauttamiseksi on suositeltavaa, että eräkoko on yli 50 kappaletta toimitusajan ja yksikköhinnan optimoimiseksi.
Miten ohjauskiskon pinnan karheus Ra 0,4μm vaikuttaa käyttöikään?
Pienempi karheus voi vähentää kitkakerrointa ja vähentää kulumisnopeutta. Ra 0,4μm on hienohiontataso, joka voi merkittävästi parantaa liukuohjaimien tai rullaohjaimien sileyttä ja käyttöikää.
Kuinka merkitä suoruustoleranssit piirustuksiin?
Perustaso ja mittauspituus on määriteltävä selvästi. Merkitse esimerkiksi "0,01/1000mm" ja ilmoita, mihin akseliin tai tasoon suoruus kohdistuu. Vältä pelkkien numeeristen arvojen merkitsemistä ilman peruspistettä.
Voiko CNC-jyrsintäprosessissa ohjata erikoismuotoiltuja poikkileikkauksia?
Voi. 4- tai 5-akselisen liitoksen avulla monimutkaisen poikkileikkauksen muotoisia ohjauskiskoja voidaan käsitellä ilman useita muottisarjoja, mikä sopii henkilökohtaisiin räätälöintitarpeisiin.
Päätelmät ja toimintasuositukset
CNC-työstöohjainkiskojen suoruuden ja yhdensuuntaisuuden hallinta edellyttää lähtökohtana kolmea ulottuvuutta: materiaalin stabiilisuus, leikkausparametrien optimointi ja tiukka testaus. Täydellisen testausjärjestelmän ja rikkaan tarkkuuskäsittelykokemuksen omaavan toimittajan valitseminen on avain projektin onnistumiseen. Jos etsit CNC-työstökumppania, jolla on ±0,01 mm:n tarkkuusohjausominaisuudet, tuki useiden materiaalien räätälöintiin ja vakaa toimitus, lähetä piirustuksesi tai näytteesi, niin toimitamme sinulle yksityiskohtaisen DFM-analyysin ja teknisen tarjoussuunnitelman.



