






Alumiiniseoksen ohutseinäiset osat muodostuvat helposti CNC-käsittelyn aikana leikkauslämmön, puristusjännityksen ja materiaalin elastisuuden palautumisen vuoksi, mikä johtaa mittapoikkeamiin tai tasomaisuuden epäonnistumiseen. Alumiinilejeeringistä valmistettujen ohutseinäisten osien muodonmuutosten tarkka hallinta vaatii yhteistä optimointia neljästä ulottuvuudesta: prosessin suunnittelu, työkalun valinta, leikkausparametrit ja kiinnitysmenetelmät. Tarkkuusosille, joiden seinämän paksuus on alle 2 mm, on suositeltavaa käyttää "segmentoitu leikkaus + nopea takaisinveto" -strategiaa ja ohjata leikkausvoimaa yksittäisen työkalun suurimman säteittäisen voiman 30 N sisällä jäännösjännityksen vapautumisen aiheuttaman vääntymisriskin minimoimiseksi. Jos projektiisi liittyy ohutseinäisiä kuoria tai suuria runkorakenteita, voit varmistaa massatuotannon johdonmukaisuuden prosessisuunnittelutiimimme toimittaman DFM-analyysiraportin avulla.
Alumiinilejeeringin ohutseinämäisten osien muodonmuutoksen ydinmekanismi ja vikatila
Alumiinilejeeringeillä (kuten 6061-T6, 7075-T6) on korkea ominaislujuus ja kimmokerroin, mutta ohutseinäisissä rakenteissa (seinämäpaksuus määritellään yleensä alle 2 mm) niiden jäykkyys on erittäin herkkä pienille siirtymille. Muodonmuutos johtuu pääasiassa kolmesta mekanismista:
- Leikkaava lämpövaikutus:Vaikka alumiiniseoksen lämmönjohtavuus on korkea (noin 200-230 W/m·K), nopean jyrsinnän aiheuttama paikallinen lämpötilan nousu aiheuttaa silti mikroskooppisia lämpöjännitysgradientteja, jotka aiheuttavat taipumista leikkuutyökalun suuntaan jäähtymisen jälkeen.
- Jäännösstressin lievitys:Valun tai suulakepuristuksen sisällä on alkuperäisiä jäännösjännityksiä, ja kun materiaalia poistetaan, jännityskenttä jakautuu uudelleen, mikä aiheuttaa makroskooppista muodonmuutosta.
- Puristusmuodonmuutos:Ohutseinäisillä osilla on alhainen taivutusjäykkyys, ja jäykkä puristus aiheuttaa elastista muodonmuutosta ja pomppimista löystymisen jälkeen, mikä johtaa epätasaiseen työstövaraan.
Vikaominaisuudet ilmenevät usein liiallisena tasaisuutena käsittelyn jälkeen (> 0,05 mm/100 mm) tai näppäinliitospintojen koon siirtymänä. Ilmailu- ja puolijohdealusskenaarioissa tämä muodonmuutos johtaa suoraan kokoonpanohäiriöihin tai ilmatiiviyshäiriöön.
Prosessipolun suunnittelu: kerrosleikkaus ja marginaalin ohjaus
Perinteinen "yksi koko sopii kaikille" -strategia johtaa väistämättä muodonmuutokseen ohutseinäisissä osissa. Tehokkaan prosessipolun tulisi noudattaa periaatetta "karkeasta hienoon, pieniin ja nopeisiin askeliin".
Karkea työstövaran varausstrategia
6061 alumiiniosille, joiden seinämän paksuus on 1,5 mm, on suositeltavaa jättää tasainen 0,3-0,5 mm marginaali karkean työstön jälkeen. Liian suuri lisäys johtaa suureen leikkaussyvyyteen ja epätasaiseen jännitykseen viimeistelyn aikana; jos lisäys on liian pieni, se ei pysty kompensoimaan edellisen prosessin muodonmuutosta. Häiriötarkistukset suoritetaan CAM-ohjelmistolla symmetrisen marginaalijakauman varmistamiseksi.
Puoliviimeistely ja lämpötasapainotus
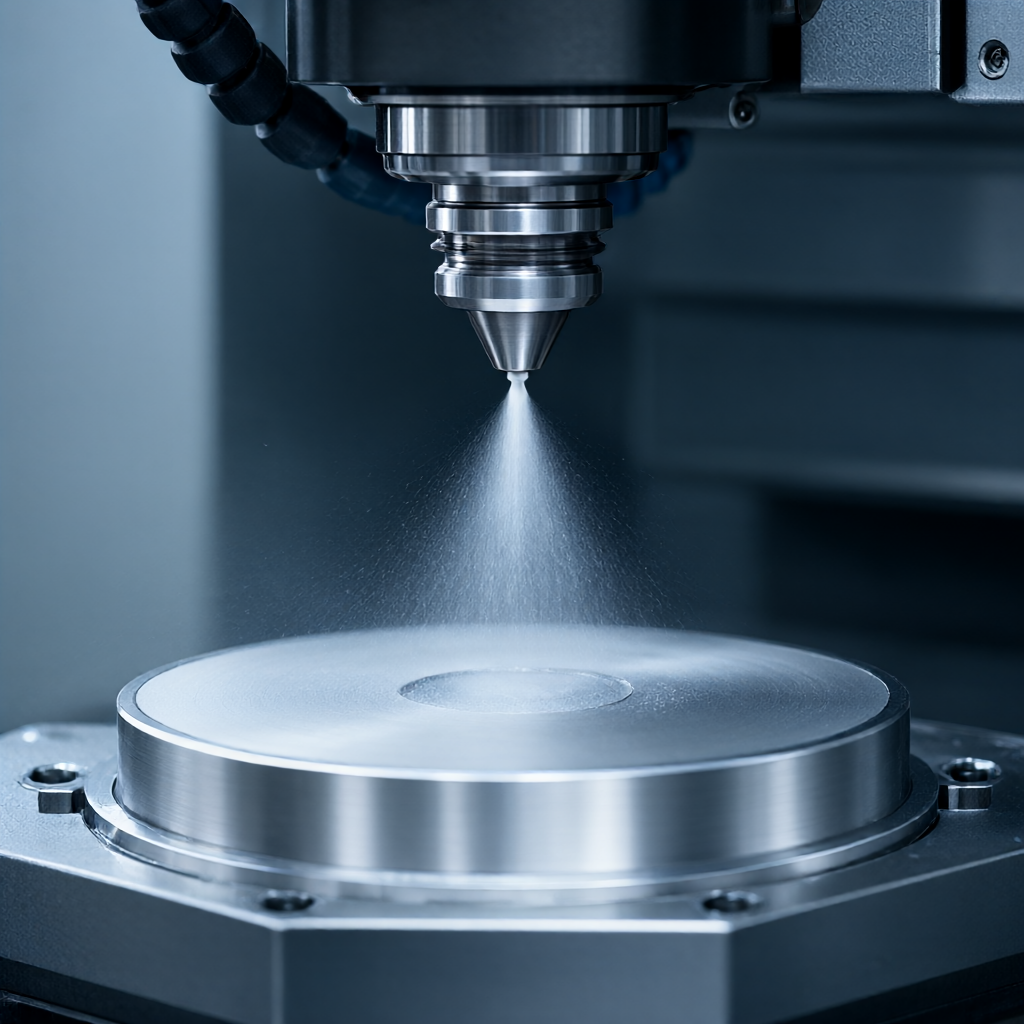
Puoliviimeistelyvaiheessa käytetään suurta nopeutta (8000-12000 rpm) ja pientä syöttöä (0,05-0,1 mm/kierros) vähentämään yksikön leikkausvoimaa. Tällä hetkellä vähimmäisvoitelu (MQL) tai korkeapaineinen vesijäähdytys tulee ottaa käyttöön työkappaleen lämpötilan nousun hallitsemiseksi 10 °C:n sisällä lämpömuodonmuutosten vähentämiseksi.
Vetopolun viimeistely
Viimeistelyssä käytetään kiipeilyjyrsintä, ja työkalun rataväliä säädetään 0,5-1 mm:n väliin päällekkäisyyden varmistamiseksi. Tärkein ominaisuus on vähentää leikkausnopeutta 20 % viimeisten 10 % aikana ja käyttää nopeaa sisäänvetotilaa (G0 tai G38-komento), jotta työkalu ei jää uran pohjalle kuumenemaan.
Työkalun valinta ja parametrien sovitus: vähentää leikkausvaikutusta
Työkalun geometria määrittää suoraan leikkauksen sileyden. Suuret pyöreäkärkiset R- tai teräväkulmaiset työkalut ovat kiellettyjä ohutseinäisten osien työstämiseen, ja suuret kierrekulmaiset päätyjyrsimet ovat suositeltavia.
| Parametrikohde | Suositellut arvot/ominaisuudet | Tekninen perustelu |
|---|---|---|
| Työkalun kierrekulma | 40°-55° (4 terää ja enemmän) | Suuri kierrekulma tarjoaa "leikkausvaikutuksen", mikä vähentää aksiaalivoimia ja vähentää tärinän riskiä. |
| Pinnoitemateriaali | TiAlN tai päällystämätön pikateräs (HSS) | Alumiini on helppo tarttua veitseen, joten kovan pinnoitteen kitkakertoimen on oltava pieni; HSS:llä on hyvä sitkeys ja se kestää halkeilua. |
| Syöttö per terä (fz) | 0,08-0,12 mm/kierros | Jos se on liian pieni, se muodostaa helposti kasaantunutta reunaa; jos se on liian suuri, leikkaussyvyys kasvaa ja johtaa muodonmuutokseen. |
| Nopeus (S) | 10 000-15 000 rpm | Suuri pyörimisnopeus kompensoi pienen leikkaussyvyyden ja säilyttää korkean pinnan laadun (Ra<0.8μm) |
Huomautus: Kovametallityökaluja käytettäessä on varmistettava leikkuureunan terävyys. Tylsät työkalut lisäävät suulakepuristusaluetta ja pahentavat huomattavasti ohutseinäisten osien muodonmuutoksia. Tarkkaile työkalun kulumista säännöllisesti ja vaihda se, jos VB-arvo ylittää 0,1 mm.
Kiinnitys- ja tukitekniikka: minimoi rajoitteen muodonmuutos
Setup on suurin ulkoinen muodonmuutosmuuttuja. Liiallinen jäykkyys on tabu, kohtuullinen joustavuus on avainasemassa.
Tyhjiöadsorptio ja joustavat puristimet
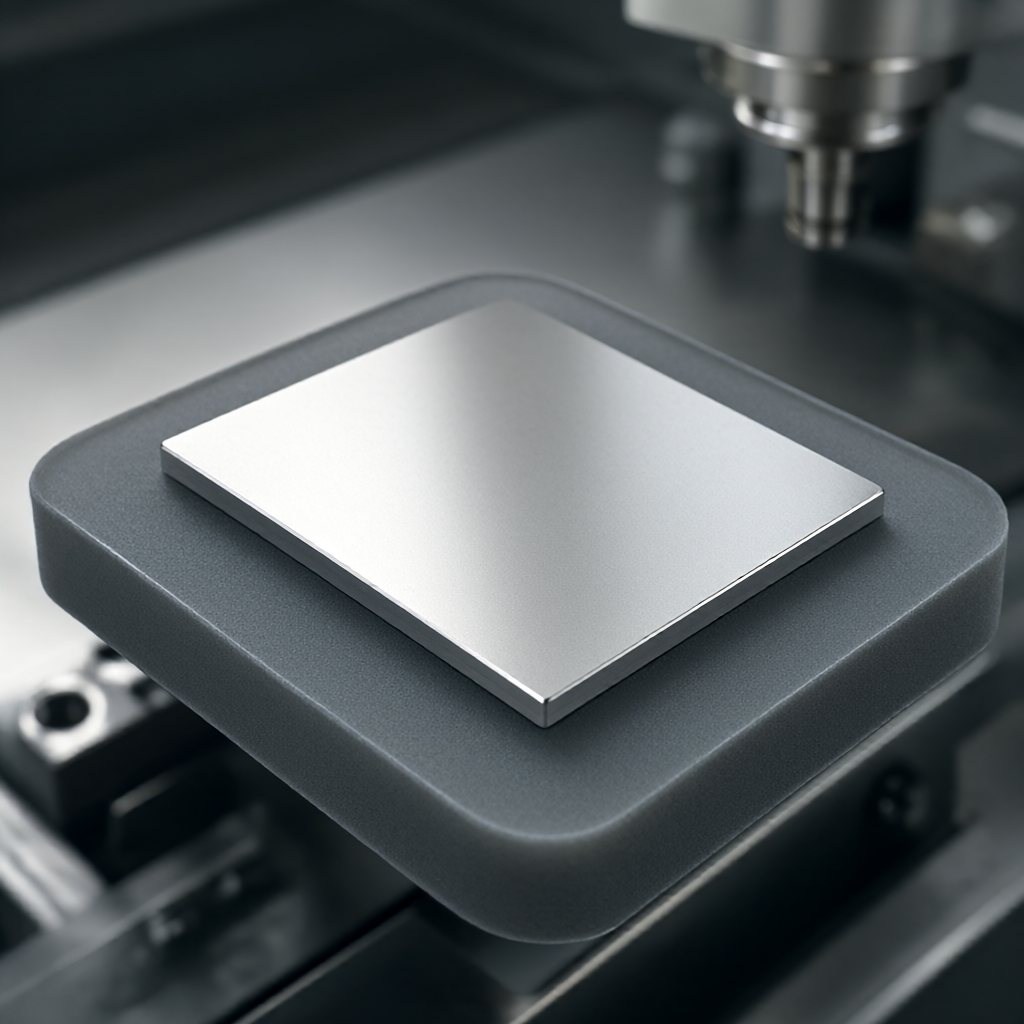
Tasaisille levyille suositellaan tyhjiöadsorptioalustaa. Käytetään sienen tai polyuretaanikalvon kanssa tasaisen tuen saamiseksi ja pistekontaktien painaumien välttämiseksi. Erikoismuotoisille osille on suunniteltu 2-3 mm paksu polyuretaani (kovuus Shore A 40-60) pehmeä vuoraus, joka vaimentaa puristusvoiman.
Prosessireiät ja apukannattimet
Ohutseinäisissä rakenteissa, joissa on pitkät sivut (kuten jäähdyttimen rungot), kohdistusprosessireiät on varattu. Ennen käsittelyä se nostetaan kierteitetyn pilarin läpi ja siihen kohdistetaan pieni esijännitysvoima (<10N),加工中保持支撑点连续。避免将支撑点放在薄壁悬臂端,支撑点应靠近刚性基体。
Jaettu käsittelystrategia
Monimutkaisissa kuorissa on suositeltavaa jakaa osa kahteen puoliseinään, käsitellä ne erikseen ja lopuksi koota ne liimaamalla tai niitamalla. Tällä menetelmällä vältetään täysin valtava muodonmuutosriski kokonaiskäsittelyssä, mutta se lisää kokoonpanoprosessia ja sitä on punnittava tehokkuuteen nähden.
Laaduntarkastus ja muodonmuutosten korjaus suljettu silmukka
Muodonhallinta ei ole kertaluonteinen toimenpide, vaan iteratiivinen prosessi. On luotava suljettu "käsittely-mittaus-kompensointi" -silmukka.
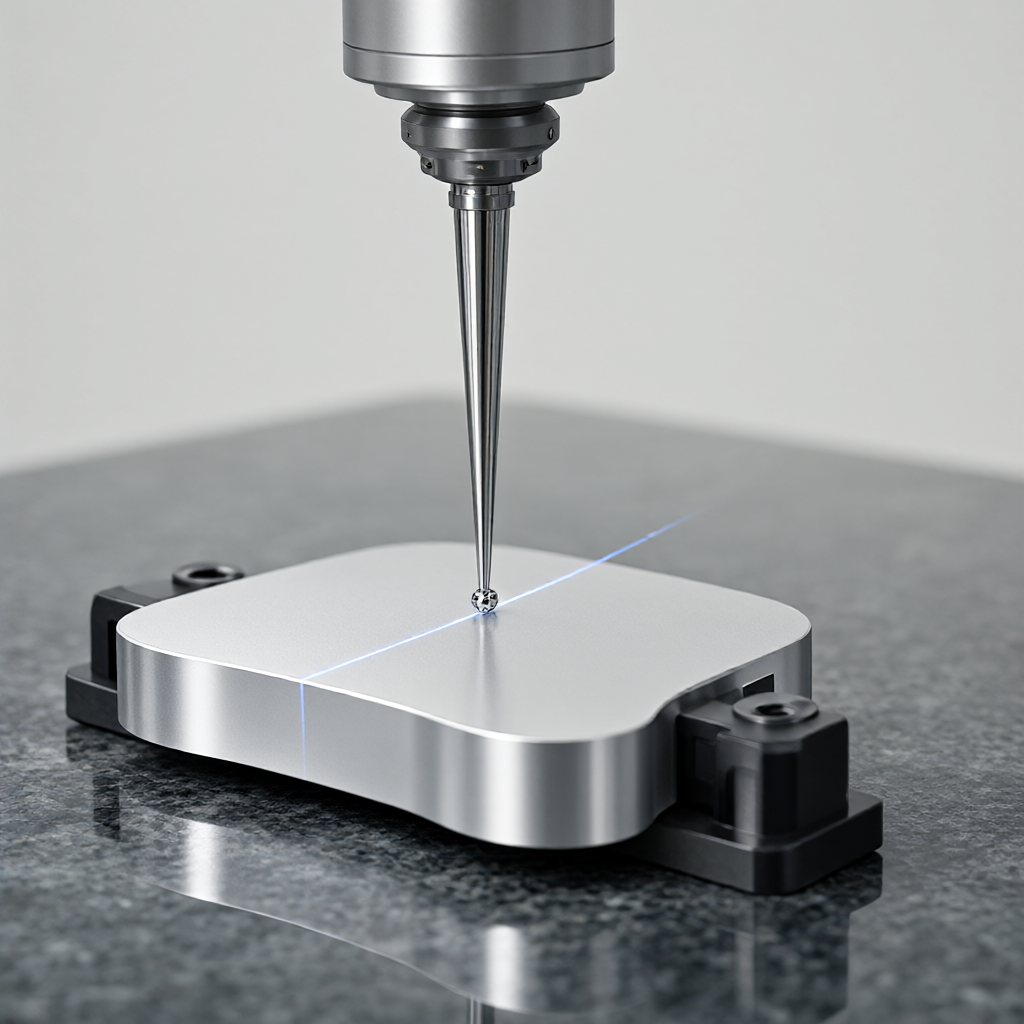
- Koordinaattimittaus (CMM):Yksi kappale tarkastetaan satunnaisesti vuoroa kohden keskittyen tasaisuuden ja avaimenreikien asennon seurantaan. Tiedot syötetään takaisin CAM-ohjelmaan seuraavan kappaleen työkaluradan korjausarvon muuttamiseksi.
- Optinen autokollimaattori:
- Edistyneissä sovelluksissa älykkäitä tappeja käytetään jännityksen valvontaan ja työstökoneiden hälytyksiä reaaliajassa.
Jos havaitaan systemaattinen 0,02 mm:n taipuma leikkurin suunnassa, CAM:n tälle alueelle tulee lisätä leikkaussyvyyden kompensointi 0,02 mm. Tämä "muodonmuutosta edeltävä" korjausmenetelmä voi merkittävästi vähentää romun määrää massatuotannossa.
Alumiiniseoksen ohutseinäisten osien käsittelyyn liittyvien yleisten ongelmien vianmääritys
Miksi alumiiniseoksen ohutseinäiset osat vääntyvät käsittelyn jälkeen?
Tärkeimmät syyt ovat jäännösjännityksen epätasainen vapautuminen ja leikkauslämmön kertyminen. Tarkista, käytetäänkö kerrosleikkausta ja riittääkö jäähdytys. Jos vääntymissuunta on kiinteä, viimeistelypolulle on lisättävä käänteinen kompensointivaraus.
Mitä minun pitäisi tehdä, jos ohutseinäiset osat vääntyvät helposti kiinnitettäessä?
Käytä sen sijaan matalakovia polyuretaanisia pehmeitä puristimia tai tyhjiöimua. Vältä suoraa puristamista jäykällä ruuvipuristimella. Taipuisat holkit on pehmustettava ja kosketuspinnat hajallaan, jotta yksikköpaine laskee alumiinin myötörajan alapuolelle.
Kuinka valita sopiva leikkausneste alumiiniohutseinien käsittelyyn?
Suosittelemme käyttämään täyssynteettistä vesiliukoista leikkausnestettä, jonka pitoisuus on 8-12 % alumiiniseoksen ohutseinämäisten osien käsittelyyn. Synteettisellä nesteellä on hyvä voitelevuus, eikä se ole helppo reagoida alumiinin kanssa muodostaen kuparilietettä, joka tukkii mikrokanavat. Vältä korkeita sulfidipitoisuuksia sisältävien öljyjen käyttöä alumiinipintojen korroosion estämiseksi.
Mikä toleranssi voidaan saavuttaa alumiiniosille, joiden seinämän paksuus on 1 mm?
Tiukan prosessin hallinnassa (esimuodonmuutoskompensaatio + joustava kiristys + nopea jyrsintä) mittatoleranssi voidaan stabiloida arvoon ±0,02 mm ja tasaisuus on 0,05 mm/100 mm. Jos muodonmuutosta edeltävää korjausta ei tehdä, voidaan yleensä varmistaa vain ±0,05 mm.


