






Alumiiniseoslaadun valinnan vaikutus CNC-koneistuksen suorituskykyyn
Tarkkuusalumiiniseoksesta valmistettujen CNC-osien räätälöinnissa materiaaliluokka on keskeinen muuttuja, joka määrittää käsittelyn vaikeuden, hinnan ja lopullisen suorituskyvyn. Jos insinöörit keskittyvät tuotteita valitessaan vain lujuuteen tai kustannuksiin, he usein jättävät huomioimatta työstettävyyden keskeisen vaikutuksen toimitusaikaan ja tuottoon. Ilmailuluokan yleisistä alumiinimateriaaleista 7075-T6:ta käytetään usein rakenneosissa sen suuren lujuuden vuoksi, mutta sen karkaisu- ja karkaisuominaisuuksien ansiosta sillä on korkea leikkauskestävyys ja nopea työkalujen kuluminen. Sitä vastoin 6061-T6:lla on erinomainen leikkausteho ja työstövakaus, ja se on yleinen valinta massatuotantoon, joka tasapainottaa tehokkuuden ja kustannustehokkuuden. 5052-H32:ta käytetään enimmäkseen ulkonäköosiin tai peltiliitososiin sen erinomaisen korroosionkestävyyden ja pinnanmuodostusominaisuuksien ansiosta.
"Leikkaustekijän" ymmärtäminen on tärkeää ostopäätösten kannalta. 6061-alumiiniseoksen suhteellinen leikkausteho on lähellä vertailuarvoa, ja vakaa syöttö voidaan ylläpitää käyttämällä tavallisia kovametalli- tai erikoisterästyökaluja; kun taas 7075 vaatii pienemmän leikkaussyvyyden ja pyörimisnopeuden lämpötilan nousun hallitsemiseksi ja työkappaleen lämpömuodonmuutoksen välttämiseksi. Jos piirustuksessa ei ole määritetty arvosanaa, on suositeltavaa antaa etusija 6061-T6:lle, jotta voidaan vähentää uudelleenkäsittelyn riskiä myöhemmässä käsittelyssä.
Yleisesti käytettyjen alumiiniseoslaatujen ominaisuuksien vertailu
- 6061-T6: Helppo käsitellä, helppo hitsata, hyvä pintapinnoite, sopii useimpiin yleisiin koneiden ja kulutuselektroniikan koteloihin.
- 7075-T6: Sillä on erittäin korkea ominaislujuus ja se sopii ilmailu- ja korkealuokkaisiin mekaanisiin rakenneosiin. Sen korroosionkestävyys on kuitenkin hieman heikko ja valkoista korroosiota esiintyy helposti pinnalle.
- 5052-H32: Hyvä korroosionkestävyys ja erinomainen muovattavuus, sopii ulkolaitteisiin, polttoainesäiliöihin tai pintakiillotusta vaativiin ulkoosiin.
CNC-työstön toleranssin ja pinnan karheuden standardianalyysi
Toleranssiominaisuudet heijastavat suoraan tehtaan prosessinohjaustasoa. Alumiiniseoksen CNC-koneistuksen valinnassa tulee olla selvää, onko piirustuksen toleranssitaso yleistoleranssi (esim. ISO 2768-mK) vai tarkkuustoleranssi. Perinteisen kolmiakselisen jyrsinnän mittatoleranssia säädetään yleensä ±0,1 mm:n sisällä, mutta viiden akselin vivuston sorvaus- ja jyrsintäkomposiittitekniikan käyttö tarkkuuskiinnittimien kanssa voi vakauttaa tärkeimmät mittatoleranssit ±0,01 mm:n sisällä.
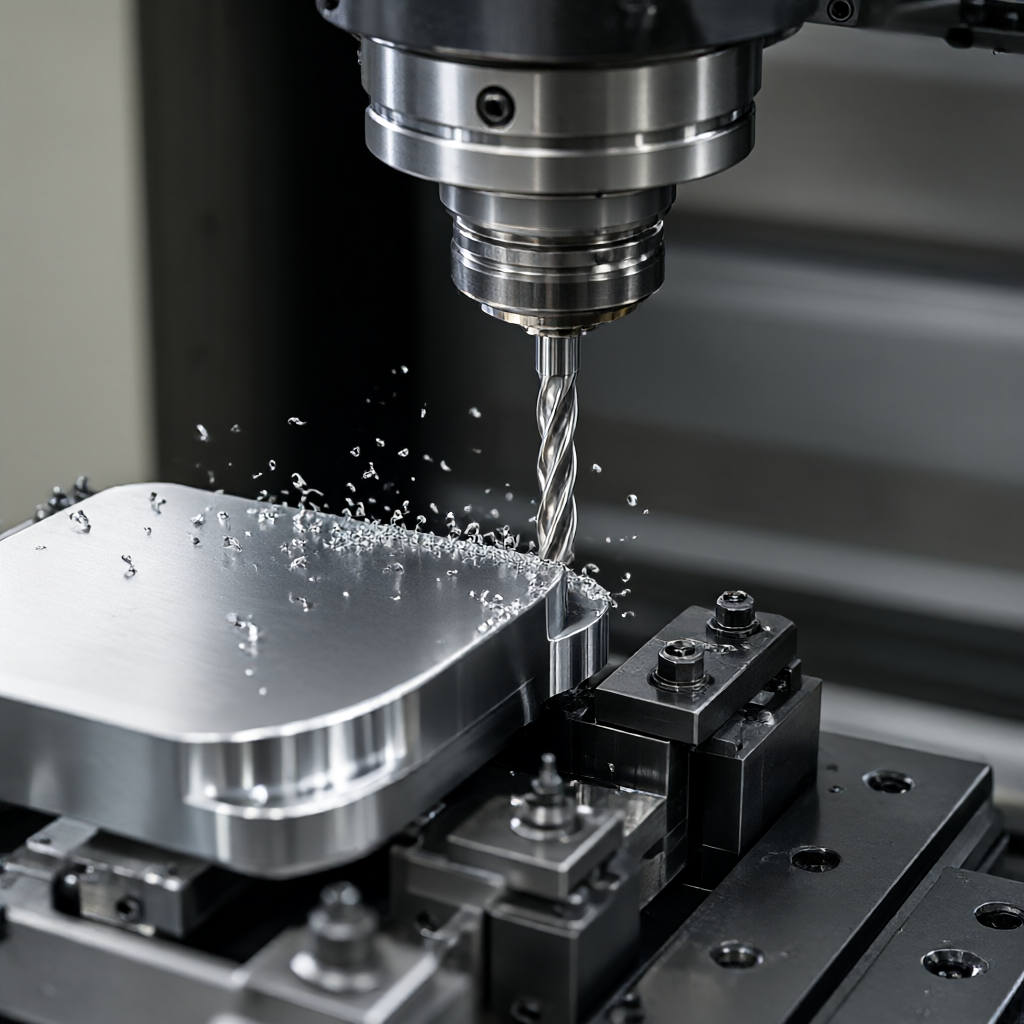
Pinnan karheus (Ra) on ulkonäön ja kokoonpanotoiminnon kaksoisindikaattori. Tavallisten jyrsintäpintojen Ra-arvo on enimmäkseen välillä 0,8-1,6 μm; Jos haluat saavuttaa korkeakiiltoisen pinnan tai peilivaikutelman, sinun on lisättävä jäysteenpoisto-, hionta- tai anodisointikäsittelyjä. Optisten laitteiden tai huippuluokan 3C-tuotteiden ulkonäköpinnalle Ra0,4 μm on tullut yleinen hyväksyntäkynnys, joka edellyttää kohtuullisen kiillotusvaran varaamista koneistusvaiheessa, jotta vältytään syvältä työkalun jäljeltä, joka vaikuttaa myöhempään käsittelyyn.
Toleranssiluokat on sidottu valmistuskustannuksiin
| Toleranssiluokka | Tyypillinen kokoluokka | Käsittelymenetelmä | kustannustekijä |
|---|---|---|---|
| Vakiotoleranssi | ±0,1 mm | 3-akselinen jyrsintä/sorvaus | benchmark |
| Tarkkuustoleranssi | ±0,05 mm | Tarkkuus kiinnikkeiden sijoittelu | 1,3 - 1,5 |
| Korkea tarkkuustoleranssi | ±0,01 mm | Viisiakselinen/sorvaus- ja jyrsintäyhdistelmä + moninkertainen kiinnitys | 2.0 tai uudempi |
Erilaisten pintakäsittelyvaihtoehtojen etujen ja haittojen arviointi
Pintakäsittely ei liity pelkästään ulkonäköön, vaan se vaikuttaa myös alumiiniosien korroosionkestävyyteen ja sitä seuraavaan ruiskukiinnitykseen. Vaihtoehtoja verrattaessa on punnittava prosessin kesto ja erän konsistenssi. Anodisointi on yleisimmin käytetty alumiiniosien pintakarkaisu- ja värjäysprosessi. Vakiokalvon paksuus on 8-12 μm, mikä voi tarjota erinomaiset kulutuskestävyyden ja korroosionesto-ominaisuudet. Hiekkapuhallus voi poistaa koneistusveitsen jälkiä ja antaa mattapintaisen tekstuurin. Sitä käytetään usein välttämättömänä prosessina ennen anodisointia.
Projekteissa, joissa on erityisiä ulkonäkövaatimuksia, peilikiillotus ja kova anodisointi (yli 30 μm) ovat kaksi täysin erilaista tapaa. Peilikiillotus saavuttaa korkean visuaalisen viimeistelyn, mutta on herkkä työkappaleen jäännösjännitykselle ja vaatii matalan lämpötilan vanhenemiskäsittelyä; kova anodisointi parantaa kovuutta paksumman oksidikalvon kautta ja sopii erittäin kitkallisiin olosuhteisiin. Malleja valittaessa prosessiketju tulee kääntää päinvastaiseksi lopullisen käyttöympäristön perusteella (kuten ulkona oleva suolasuihku, käsikitka), jotta vältetään "ylikäsittely", joka johtaa toimitusviiveisiin.
Koneistusprosessin polun ja kiinnityskaavion suunnittelu
Prosessipolun rationaalisuus määrää käsittelyn muodonmuutosten määrän ja laitteiden käytön. Ohutseinäisille alumiiniosille (seinämäpaksuus


