





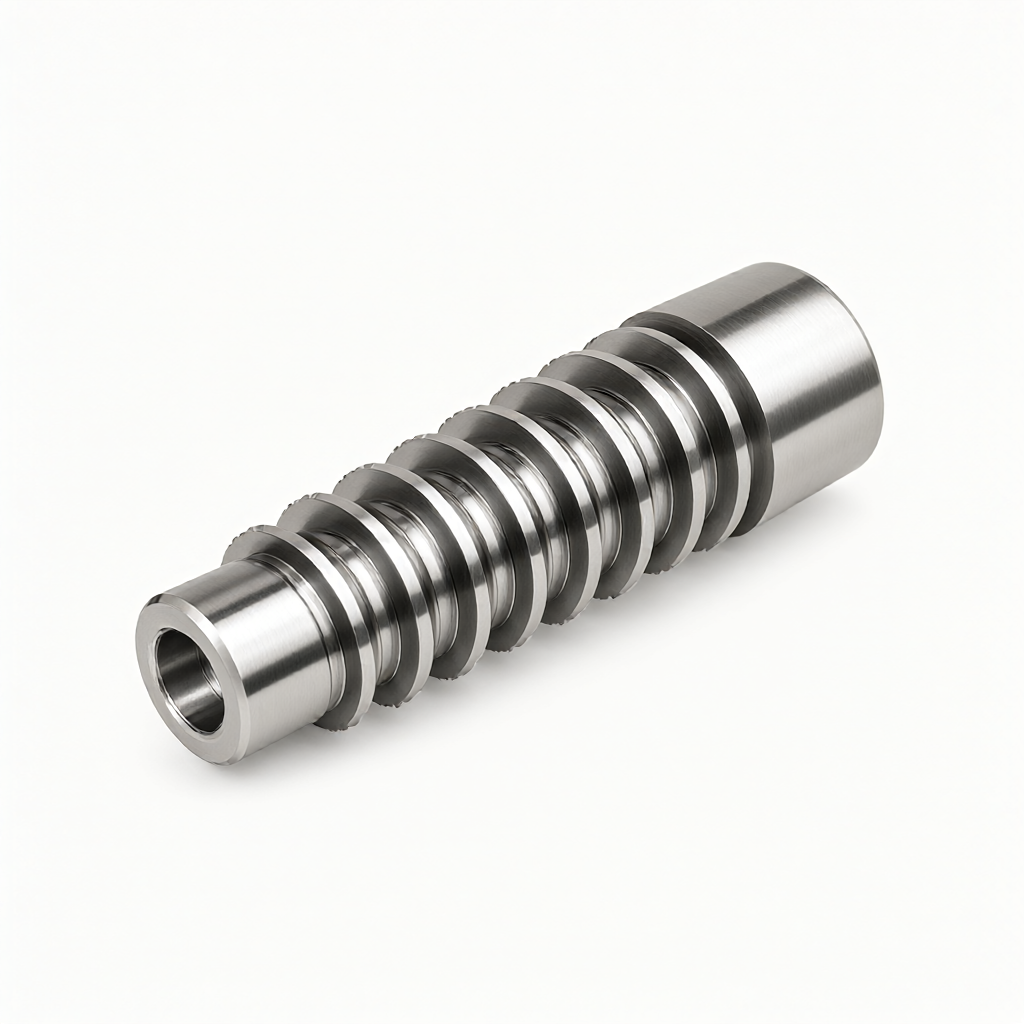
CNC-koneistetut rihlat synkronoiduissa nivelosissa ovat voimansiirtojärjestelmän avainkomponentteja, jotka vaativat erittäin korkeaa hammasprofiilin tarkkuutta ja pinnan laatua. Tällaisiin osiin liittyy yleensä kierteisten, suorien tai kierteisten urien prosessointi, ja niitä löytyy yleisesti autojen vaihteistoista, robottien supistimesta, puolijohdelaitteiden karoista ja huippuluokan tietoliikenteen tukiaseman ohjausmoduuleista. Hankinnan ja insinöörien on malleja valittaessa keskityttävä kumulatiiviseen hammasvälin, hampaiden pinnan karheuden ja lämpökäsittelyn muodonmuutosten hallintaan. ShowyMetal tarjoaa spline-tarkkuusräätälöintipalveluita, jotka perustuvat 3/4/5-akselisiin työstökeskuksiin ja erityisiin CNC-sorveihin. Se tukee alumiinia, terästä, ruostumatonta terästä ja messinkimateriaaleja. Toleranssia voidaan säätää ±0,01 mm:n sisällä ja pinnan viimeistely saavuttaa Ra0,4 μm, mikä varmistaa erätoimituksen johdonmukaisuuden.
Ydinprosessin valinta CNC spline-koneistukseen
Spline on tyypillinen ei-pyöreä pyörivä runko tai aksiaalinen ominaisuus, ja sen prosessointipolku määrittää suoraan verkostoitumisen suorituskyvyn. Massatuotannossa prosessireitin valinta vaikuttaa suoraan kiertoaikaan ja hintaan. Pääprosessit on jaettu kolmeen kategoriaan: jyrsintä, hionta ja viimeistely sekä sorvaus/keskitys yhdistetty työstö, jotka on määritettävä kattavasti uran halkaisijan, hampaiden lukumäärän ja eräkoon perusteella.
- Moniakselinen jyrsintä (3/4/5 akselia): Soveltuu monimutkaisiin poikkileikkauksellisiin uriin tai hammasväliin, joissa on kulmapoikkeama. 5-akselinen vivusto voi välttää työkalun häiriöt ja pitää hampaan sivuseinämät tasaisina. Leikkausparametrit suosittelevat yleensä karan kierroslukua 8000-12000 rpm ja syöttönopeutta 200-500 mm/min, joita voidaan säätää materiaalin kovuuden mukaan.
- CNC-sorvaus/keskityskone: Lyhytakselisilla umpinaisilla tai ontoilla urioilla keskityskone voi suorittaa sylinterimäisen sorvauksen, uran, porauksen ja kierteityksen kerralla. Se sopii kohtauksiin, joissa on suuria eriä ja korkeat samankeskisyysvaatimukset, ja se on tehokkaampi kuin spline-jyrsinkäsittely.
- Hionta ja kiillotus: Toissijaisena viimeistelyprosessina sitä käytetään poistamaan lämpökäsittelyn mikrodeformaatioita ja parantamaan hampaan pinnan viimeistelyä. Lujat teräsosat vaativat yleensä jännityksenpoistokäsittelyn hionnan jälkeen.
Materiaalin valinnan ja lämpökäsittelyn vaikutus tarkkuuteen
Kiilaosien murtumismuodot ovat enimmäkseen hampaan juuren murtumaa tai hampaan pinnan pistekorroosiota, joten materiaalivalinnassa tulee huomioida sekä lujuus että sitkeys. Yleisesti käytettyjä laatuja ovat 4140 ja 4340 teräs (kovuus HRC30-40 karkaisun ja karkaisun jälkeen), 17-7PH ruostumaton teräs (tarkkuustyökalulaatu) ja 7075-T6 alumiiniseos (kevyt vaatimukset).
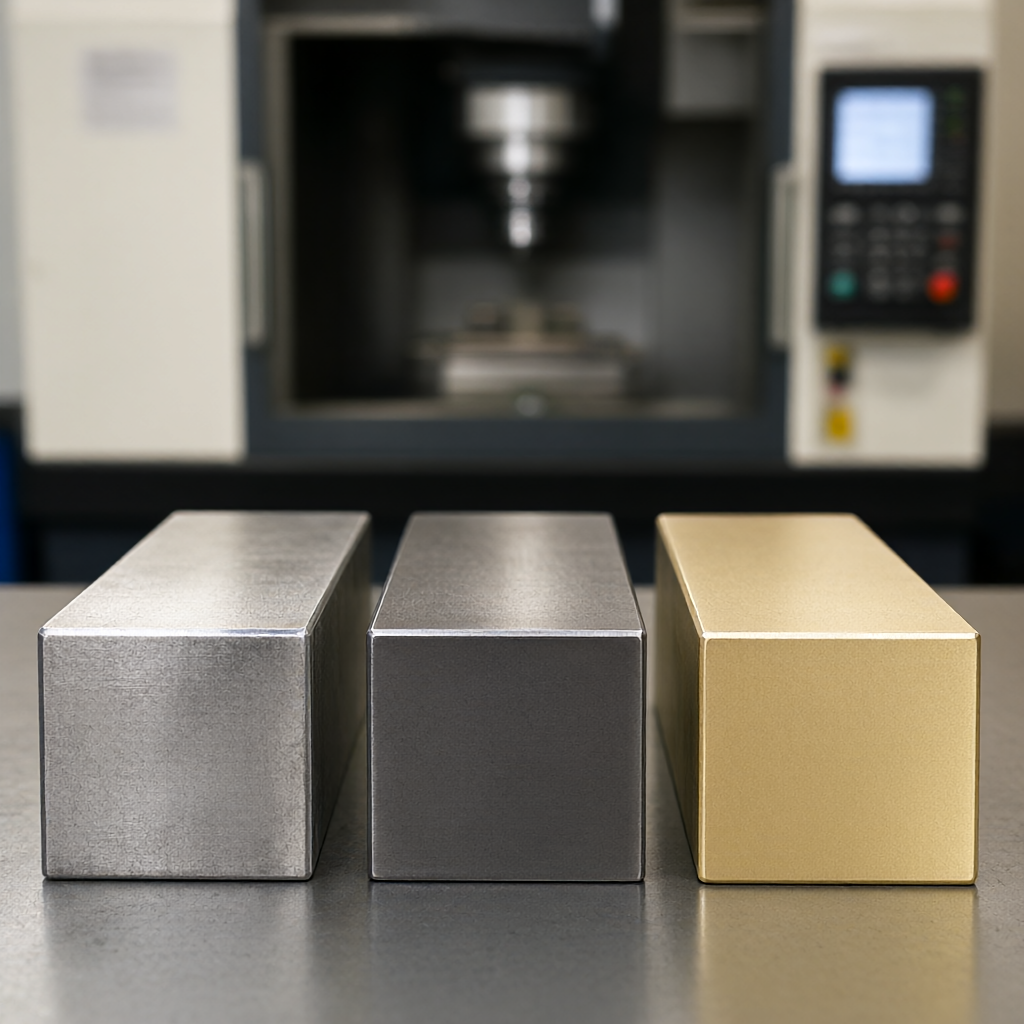
Strategiat lämpökäsittelyn muodonmuutosten välttämiseksi:Ennen CNC-työstöä on varattava 0,05-0,1 mm hiontavara. Jos osan lopullinen lämpökäsittelykovuus ylittää HRC50, on suositeltavaa rouhintajyrsintä/karkea sorvata se ensin ja sitten suorittaa hienohionta lämpökäsittelyn jälkeen. Alumiiniseosurit eivät vaadi lämpökäsittelyä ja ne voidaan viimeistellä suoraan lopulliseen kokoon. On kuitenkin huomattava, että kalvon paksuus anodisoinnin jälkeen (yleensä 10-20 μm) täyttää sisäisen kokovaran ja se on kompensoitava toleranssisuunnittelun aikana.
Hampaiden profiilin tarkkuuden ja pinnan laadun tekniset indikaattorit
Synkronoitujen hammaspyörien kokoonpanovälys ja melutaso riippuvat suoraan hampaan profiilivirheestä. Perinteisten alan standardien mukaan tason 6 tarkkuusurien kumulatiivisen hammasvälivirheen tulisi olla välillä 0,03-0,05 mm. Pintakarheuden Ra-arvo vaikuttaa suoraan kulumiskestävyyteen. On suositeltavaa, että hampaan pinta Ra ≤ 0,8 μm. Jos sitä käytetään nopeaan synkronointiin tai optiseen lähetykseen, sen on saavutettava Ra0,4 μm tai jopa peilitason vaikutus.
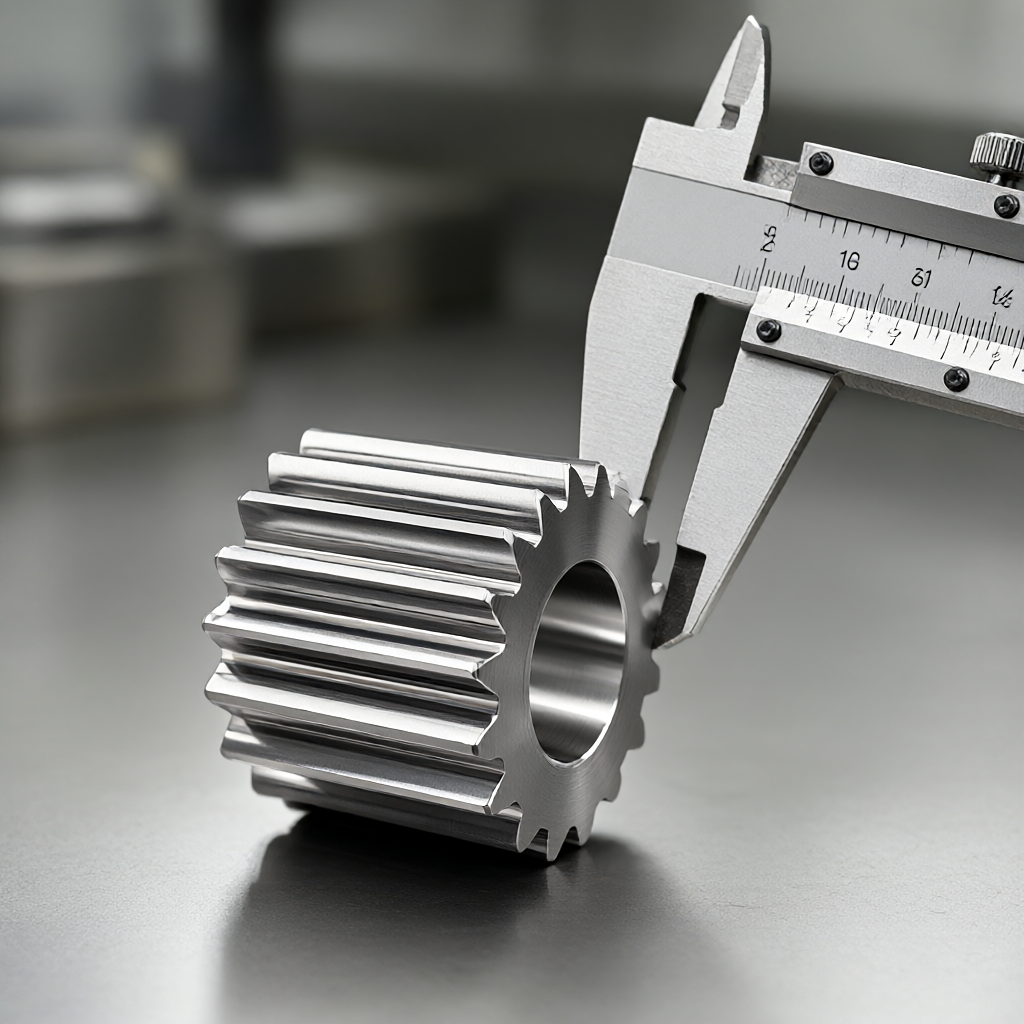
Havainnointimenetelmien osalta kolmiulotteinen koordinaattimittauskone (CMM) on arvovaltaisin menetelmä hampaan profiilin muodon tarkistamiseen, mutta sen tehokkuus on alhainen. Massatuotannossa on suositeltavaa käyttää erityistä spline-tarkastusmittaria (Ring/Gauge) pass-and-stop-mittarin tarkastukseen yhdistettynä satunnaistarkastukseen karheusmittarilla. ShowyMetal suorittaa täyden mittakaavan tarkastuksen ennen toimitusta ja säilyttää CMM-raportit varmistaakseen tietojen jäljitettävyyden.
Seuraavassa on yleisten synkronoijien splainien kattava vertailu kolmesta valtavirran prosessiratkaisusta T&K- ja ostopäätöksiä varten:
| Sovellettavat skenaariot | Tarkkuuden säilyttäminen | Kustannus- ja toimitusominaisuudet | Tärkeimmät rajoitukset | |
|---|---|---|---|---|
| 5-akselinen samanaikainen jyrsintä | Kierteiset urat, monimutkaiset erikoismuotoiset hampaat | Korkea, ei kiristysvirhettä | Pitkä yksikkökäsittelyaika, sopii keskisuurille ja pienille erille | Työkalun rata on monimutkainen ja työkalun kulumista on valvottava |
| Keskisorvauskomposiitti | Lyhytvartiset suorat hampaat, suuria määriä | Erittäin korkea, kertavalu | Korkea hyötysuhde ja lyhyt sykli (15-25 päivää massatuotantoon) | Ainoastaan akselityypeissä sokeareikien rihloja ei voida käsitellä |
| Erikoisuurrejyrsin + tarkkuushionta | Korkean kovuuden teräsosat, erittäin korkea tarkkuus | Se on käsiteltävä kaksi kertaa ja hinta on korkeampi. |
Erän johdonmukaisuus ja laadunvalvontapisteet
Erätoimituksen ydinhaaste on ensimmäisen ja viimeisen erän johdonmukaisuus. Splainien monimutkaisuuden vuoksi CAM-simulaatio on suoritettava ohjelmointivaiheessa, jotta vältetään sirun kerääntyminen, joka vaikuttaa sirun poistoon. Valmistusprosessin aikana on suositeltavaa suorittaa täydellinen CMM-tarkastus 50 kappaleen välein keskittyen hampaiden kärjen leveyden ja hampaiden sivuvälyksen seurantaan. Ulkonäön laadun suhteen uritushampaan pinta on altis veitsen jälkille, ja jälkikäsittelyvaiheessa tarvitaan kiillotus tai sähkökiillotus, jotta varmistetaan, ettei naarmuja tai hapettumia jää. ShowyMetal vähentää tehokkaasti erien välisiä vaihteluita 72 CNC-koneen joustavalla aikataululla yhdistettynä standardoituihin pintakäsittelyprosesseihin.
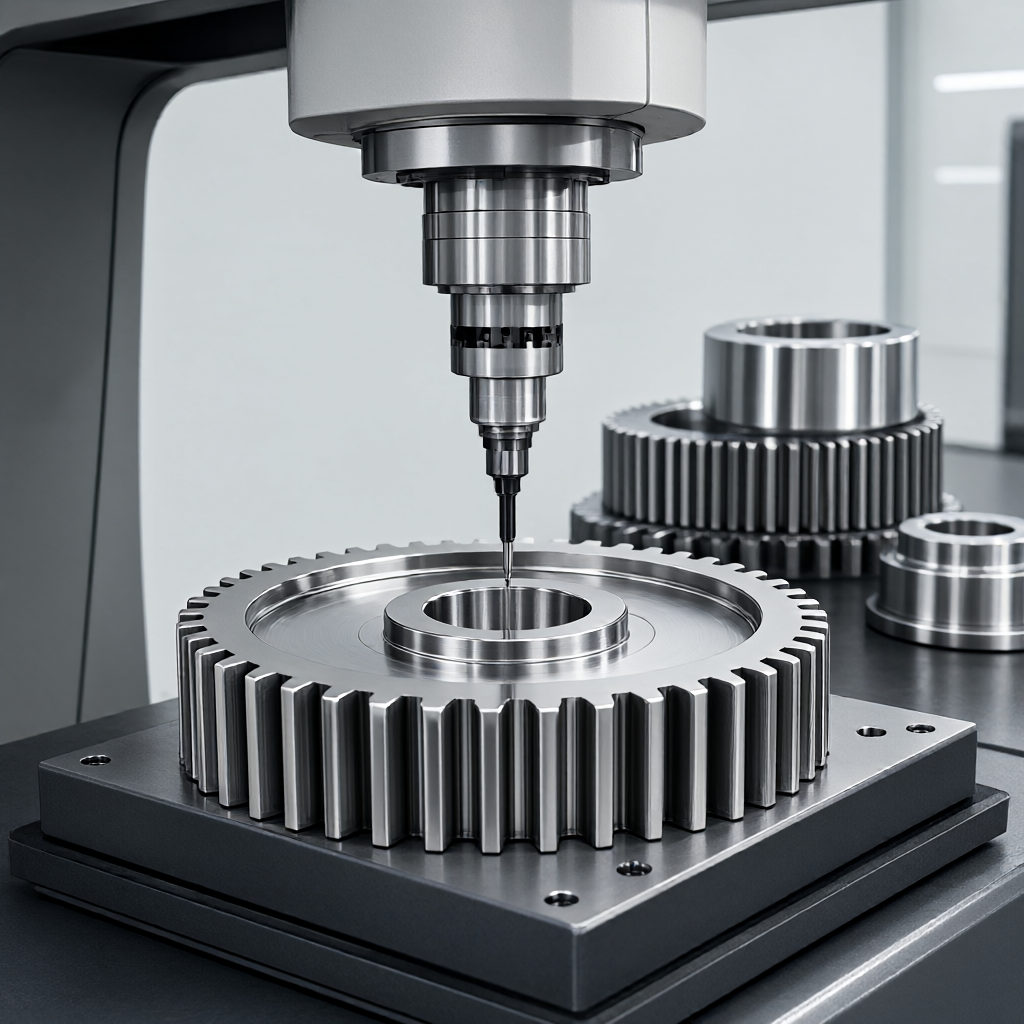
- Peruspisteen valinta: Käytä tasaisesti akselia ja päätypintaa paikannusdaplina välttääksesi useiden peruspisteiden aiheuttamat kumulatiiviset virheet.
- Järjestämätön toleranssi: Kriittiset yhteensopivuuspinnat on merkittävä ISO 2768-mA tai sitä tiukemmalla luokittelulla, ja oletusarvojen käyttö on kielletty.
- Purseenpoistovaatimukset: Hampaiden pään viisteeksi suositellaan C0,3-C0,5 mm, jotta synkronointirengas ei jää koukkuun asennuksen aikana.
Uusissa kehitysprojekteissa voidaan ensin suorittaa pienieräkoetuotanto (5-10 kpl) kokoonpanovälysten ja vääntömomentin välitysominaisuuksien tarkistamiseksi, minkä jälkeen se voidaan siirtää massatuotantoon. Tämä vaiheittainen varmennusmalli voi tehokkaasti vähentää massatuotannon riskejä.
Kuinka määrittää spline-osien vähimmäistilausmäärä?
Riippuu prosessin monimutkaisuudesta. Yksinkertaisten keskikäännössorvattujen osien vähimmäistilausmäärä on yleensä 1 kappale; monimutkaisten 5-akselisten jyrsittyjen osien kohdalla korkeampien työkalukustannusten vuoksi suositellaan, että minimitilausmäärä on 50-100 kappaletta muotin avaus- ja ohjelmointikustannusten levittämiseksi.
Lisääntyykö hampaiden leveys alumiiniseosurien anodisoinnin jälkeen?
Sisällytä. Mainittu 15-25 päivän massatuotantosykli kattaa koko CNC-työstön, lämpökäsittelyn (tarvittaessa), pintakäsittelyn (anodisointi/galvanointi) ja lopullisen täysin tarkastetun pakkauksen.
Johtopäätös ja seuraavat vaiheet
CNC-työstöurien tekninen vaikeus piilee hampaiden profiilin tarkkuuden, pinnan viimeistelyn ja eräkustannusten tasapainottamisessa. Kohtuullisen prosessipolun valinnan (kuten jyrsintäkoneet tai 5-akselinen jyrsintä) ja tiukan lämpökäsittelyn kompensoinnin avulla synkronisten nivelosien luotettavuutta voidaan parantaa merkittävästi. Jos projektiisi liittyy tarkkuusvaihteistokomponentteja, on suositeltavaa lähettää piirustukset, mukaan lukien materiaalin laatu, lämpökäsittelyn kovuus ja keskeiset toleranssivaatimukset, suunnittelutiimimme, ja tarjoamme ilmaisen DFM-analyysin ja tarjouksen.



