





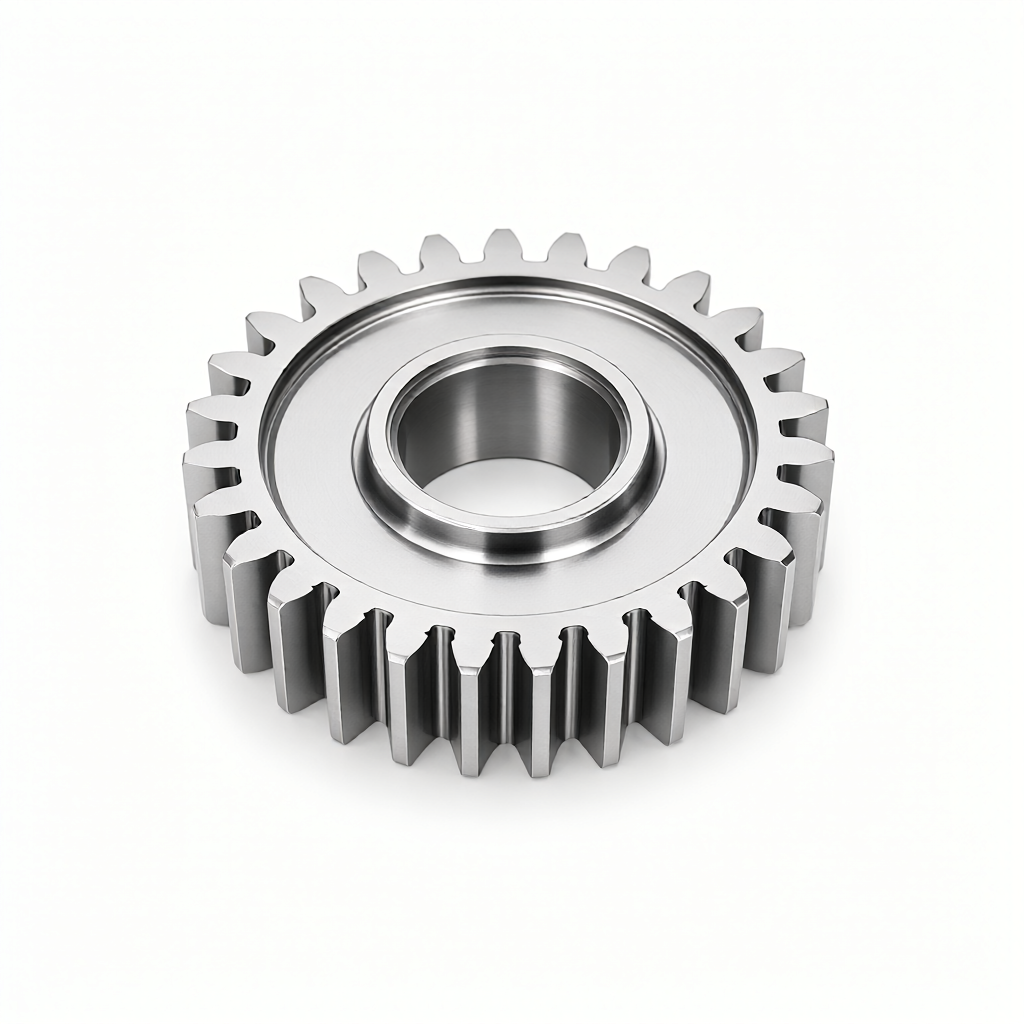
CNC-koneistusvaihteet: ydinprosessiparametrit hampaiden profiilin tarkkuuden säätöön
TarkkuusvaihteistojärjestelmissäCNC-koneistusvaihteetHammasprofiilin tarkkuus määrää suoraan voimansiirron tehokkuuden, melutason ja käyttöiän. Insinööreille hampaiden pinnan yhdenmukaisuuden, nousun kumulatiivisen virheenhallinnan ja pinnan karheuden hallinnan saavuttaminen CNC-sorvaus- ja jyrsintäprosessien avulla on avainasemassa toimittajan kyvyn arvioinnissa. ShowyMetal perustuu 72 CNC-laitteiston klusteriin, ja se tarjoaa täydellisen ratkaisun materiaalin valinnasta hampaiden pinnan viimeistelyyn ja tukee useita perusmateriaaleja, kuten alumiinia, terästä, ruostumatonta terästä ja teknisiä muoveja varmistaakseen mittojen yhdenmukaisuuden massatuotannossa.
Hammasprofiilin tarkkuusluokan ja materiaalin valinnan tekninen perusta
Vaihteen materiaalin valinta ei vaikuta ainoastaan lujuuteen, vaan myös rajoittaa suoraan sen työstettävyyttä ja lopullisen hampaan pinnan laatua. Eri materiaalien leikkaussuorituskyky vaihtelee merkittävästi ja prosessisovitus on suoritettava ISO 1328 -standardin tarkkuusluokituksen yhteydessä (yleensä käytetään luokkaa 5-9).
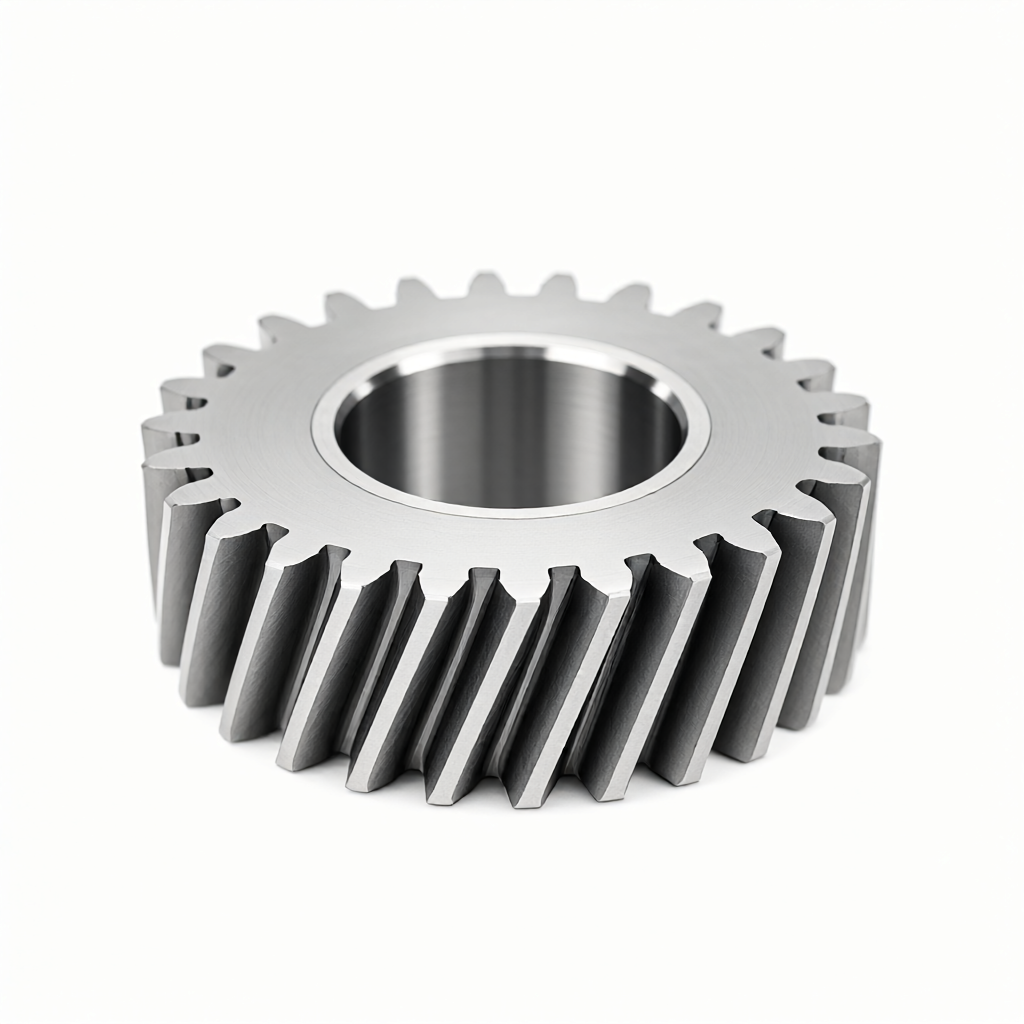
- Alumiiniseokset (kuten 6061-T6, 7075): Korkea leikkausteho, sopii nopeaan eräkäsittelyyn. Vaikeus on, että materiaali on pehmeää ja helposti tarttuvaa veitseen, joten on tarpeen käyttää työkalua, jolla on suuri kallistuskulma ja riittävä jäähdytys. Pinta voi helposti saavuttaa Ra0,4 μm, mikä sopii tarkkuusvähentäjiin, joilla on korkeat ulkonäkövaatimukset.
- Teräs (kuten 4140, 42CrMo): Suuri lujuus ja hyvä sitkeys, mutta erittäin vaikea käsitellä kovettumisen jälkeen. Yleensä käytetään strategiaa "hammaspyörän koneistus ensin, lämpökäsittely myöhemmin" tai "volframikarbidityökalujen jyrsintä". On yleistä, että hampaiden pinnan karheutta säädetään arvolla Ra0,8-1,6 μm.
- Tekniset muovit (kuten POM, PA66): Kevyt, itsevoiteleva, mutta suuri lämpömuodonmuutos. CNC-työstön aikana syöttönopeutta ja leikkaussyvyyttä on valvottava tiukasti, jotta vältetään lämmön kertymisen aiheuttama liiallinen hammasvälivirhe. Soveltuu ei-kantaviin tai kevyen kuorman siirtoskenaarioihin.
ShowyMetalilla on täydet materiaalin räätälöintimahdollisuudet. Se voi tarjota DFM (manufacturability) -ehdotuksia piirustukseen merkittyjen materiaalien laatuun ja lämpökäsittelyn tilaan perustuen, optimoida hammasfileen ja pohjareiän suunnittelua ja vähentää jännityskeskittymän riskiä.
CNC-sorvaus- ja jyrsintäratkaisujen vertailu hammaspyörien käsittelyssä
Erityyppisille hammaspyörille oikean CNC-käsittelypolun valinta on kustannusten ja tarkkuuden hallinnan edellytys. Seuraavassa taulukossa verrataan soveltuvia skenaarioita ja teknisiä eroja tarkkuusvaihteiden valmistuksen kahden pääprosessin välillä:
| Kontrasti mitat | CNC-sorvaus (mukaan lukien muotoilusorvaustyökalut) | 3/4/5-akselinen CNC-jyrsintä (muottijyrsinnällä) |
|---|---|---|
| Soveltuva hammastyyppi | Hammaspyörät, kierrevaihteet (vaatii monipäisen indeksoinnin) | Suorat hammaspyörät, kierrehammaspyörät, kalanruotohammaspyörät, sisäiset vaihteet, planeettavaihteistot |
| Tarkkuus yläraja | Yleensä ISO-tasolle 8-9 asti korkeapisteytysten hampaiden lukumäärä on rajoitettu | 5-akselisella kytkimellä se voi saavuttaa ISO-tason 6-7 ja majoitustila on suurempi. |
| Materiaalirajoitukset | Sorvaustyökalun jäykkyyden rajoittama kova materiaali on altis työkalun romahtamiseen. | Kovametallijyrsimiä voidaan käyttää sopeutumaan koviin materiaaleihin, kuten karkaistuun teräkseen |
| erän tehokkuus | Keskisorvit tai kaksipääsorvit voivat tuottaa eriä nopeasti ja ne soveltuvat yksinkertaisiin ulkoisiin vaihteisiin. | Kiinnitys on monimutkaista, mutta moniakselinen samanaikainen käsittely vähentää prosessia ja sopii monimutkaisiin rakenteisiin. |
| pinnan laatu | Siitä on helppo tehdä veitsijälkiä ja se vaatii hienon hionnan myöhemmässä vaiheessa. | Jatkuvat liikeradat ja parannettu sileys voidaan saavuttaa sivujyrsinnällä tai upotusjyrsinnällä |
Monimutkaisille planeettavaihteille tai kierrevaihteille,5-akselinen samanaikainen jyrsintäon parempi ratkaisu. ShowyMetalin 5-akselinen työstökeskus voi viimeistellä hampaan pinnan ja referenssipinnan käsittelyn yhdellä kiinnityksellä, välttäen toissijaisen kiinnityksen aiheuttamat koaksiaalisuusvirheet ja varmistaen vaihteen vakauden nopeassa käytössä.
Hampaiden profiilin tarkkuuteen vaikuttavien keskeisten prosessiparametrien analyysi
Vaikka käytettäisiin samaa laitetta, pienet poikkeamat parametriasetuksissa voivat aiheuttaa kumulatiivisen hammasvälivirheen (Fpk) tai hampaan profiilin poikkeaman (ff) ylittämään toleranssin. Seuraavat ovat kolme ydinparametria, jotka vaikuttavat CNC-vaihteiden tarkkuuteen:
1. Työkalun kulumisen kompensointi ja dynaaminen kallistuskulman säätö
Hammasleikkaus on jaksoittaista leikkausta, ja työkalun leikkuureuna on alttiina lohkeamiselle. On suositeltavaa käyttää muotojyrsimiä tai jyrsimiä kärjen säteellä ja säätää dynaamisesti kallistuskulmaa eri materiaaleja käsiteltäessä. Esimerkiksi alumiinia käsiteltäessä kallistuskulman on oltava suurempi kuin 15° leikkausvoiman vähentämiseksi; seosterästä käsiteltäessä on kallistuskulmaa laskettava reunan lujuuden parantamiseksi. ShowyMetal toteuttaa 100 % työkalun käyttöiän seurannan massatuotannossa ja korjaa työkalun kulumiskompensaatioarvoja reaaliajassa ensimmäisen artikkelin vahvistuksen ja prosessin tarkastuksen kautta.
2. Jäähdytysmenetelmä ja lämpömuodonmuutosten hallinta
Perinteinen kuivaleikkaus voi aiheuttaa paikallisia lämpötilapiikkejä, jotka aiheuttavat materiaalin faasimuutoksia tai työkalun lämpökulumista. Tarkkuushammaspyörän työstyksessä käytetään usein minimimäärävoitelua (MQL) tai täysvirtausjäähdytystä. Pienissä moduulivaihteissa jäähdytysneste on ruiskutettava suoraan leikkausalueelle lämpövenymisen estämiseksi. Prosessijärjestelmämme tukee räätälöityjä jäähdytysreittejä hampaan pinnan lämpötasapainon varmistamiseksi prosessoinnin aikana, mikä säilyttää ±0,01 mm:n mittatarkkuuden.
3. Pinnan karheuden ja sileyden käsittely
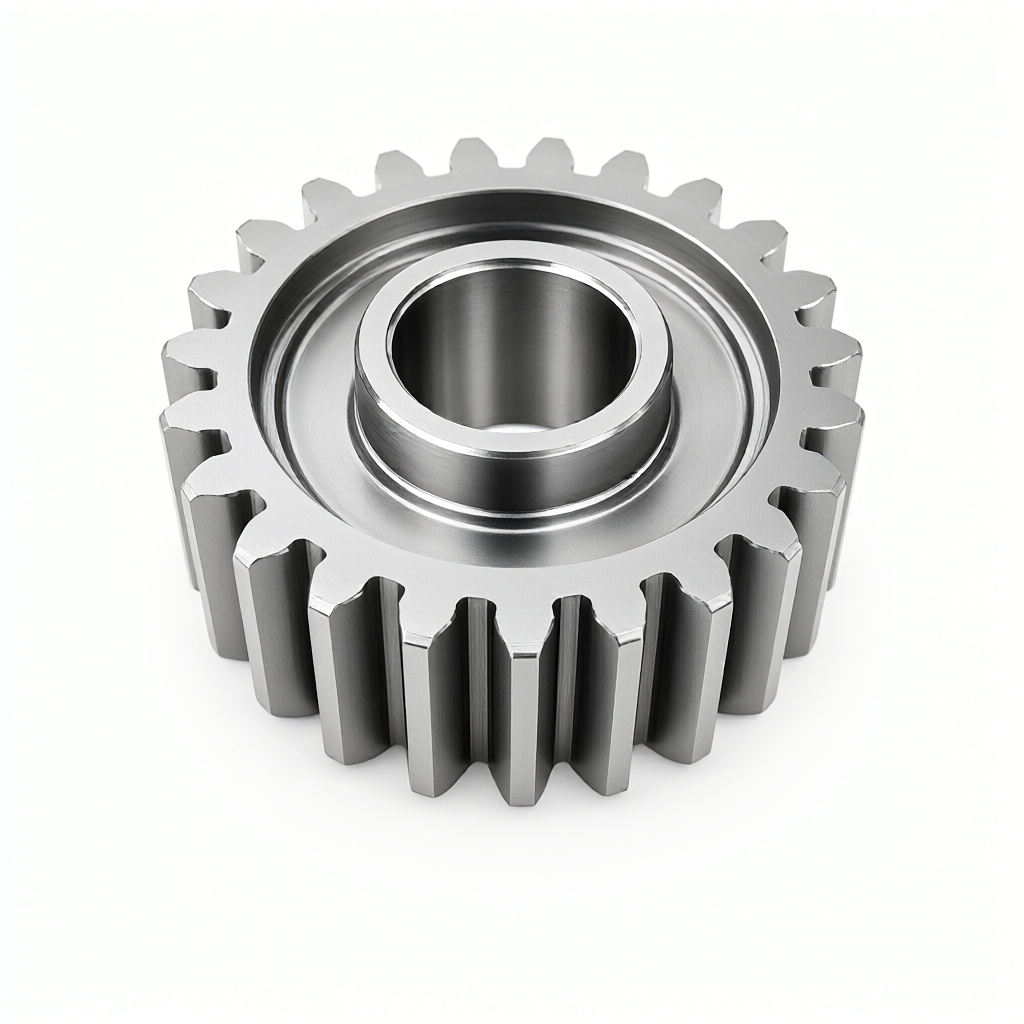
Hampaiden pinnan karheus vaikuttaa suoraan kitkakertoimeen ja hankausmeluun. Suoraan CNC:llä koneistetut pinnat eivät yleensä pysty vastaamaan huippuluokan sovellusten tarpeita ja vaativat jälkikäsittelyä. ShowyMetal tarjoaa pintakäsittelyjä, kuten anodisoinnin, hiekkapuhalluksen ja galvanoinninKorkeakiiltoinen viimeistelyPinnan asperiteettia voidaan edelleen vähentää ja karheutta voidaan vähentää Ra0,4 μm:iin. Tällainen sakeudenvalvonta on avainindikaattori, joka erottaa tavalliset jalostuslaitokset tarkkuusvalmistajista ja varmistaa, että eräosien välissä ei ole naarmuja ja vikoja ja että ulkonäkö ja laatu ovat tasaisia.
Hampaiden muodon tarkkuuden testausmenetelmät ja hyväksymiskriteerit
Ilman testausta ei ole laatua. CNC-vaihteiden hyväksyminen ei voi perustua pelkästään ulkonäköön, vaan sen on perustuttava seuraaviin tarkastusmenetelmiin:
- Hampaan profiilin poikkeaman (ff) tunnistus: Käytä vaihteiston ulostulon tarkistusta tai koordinaattimittauskonetta (CMM). CMM saa hampaan pinnan pistepilven laserskannauksen tai kosketusmittauksen avulla. Teoreettiseen hampaan muotoon verrattuna virhe on yleensä hallittu 0,02 mm:n sisällä.
- Hampaiden nousun kumulatiivinen virhe (Fpk): Käytä hammasvälimittaria mitataksesi hammas hampaalta. Tämä on keskeinen mittari vaihteiston valmistuksen yhtenäisyyden arvioinnissa. Fpk:n tasaisuus massatuotannossa määrää koko koneen melutason.
- Karkeuden (Ra) tunnistus: Käytä karheusmittaria näytteiden ottamiseen hampaan pinnan keskialueelta. Ulkonäköosien osalta koko pinta on tarkastettava; toiminnallisten osien kohdalla keskity nivelalueeseen.
ShowyMetal on varustettu kolmiulotteisilla koordinaatteilla, optisilla mittaus- ja karheusmittareilla, ja se toteuttaa neljä tasoa "saapuvan materiaalin tarkastus → ensimmäinen tuotevahvistus → prosessin tarkastus → täydellinen lähetyksen tarkastus". Täydellinen CMM-testiraportti toimitetaan lähetyksen yhteydessä jäljitettävin tiedoin ja täyttää E-E-A-T-uskottavuusstandardit.
Yleiset vikatilan välttämis- ja DFM-suositukset
Pitkäaikaisen valmistuskokemuksen perusteella seuraavat CNC-vaihteiden yleiset vikatilat ja välttämisstrategiat:
- Hampaiden kärjen halkeilu: Esiintyy enimmäkseen teräksen jalostuksessa. Vältyssuunnitelma: lisää kärjen fileen sädettä terävien reunojen välttämiseksi; vähentää leikkausnopeutta käsittelyn aikana ja parantaa syöttönopeuden tasaisuutta.
- Pinta tarttuva/rakennettu reuna: Esiintyy enimmäkseen alumiiniseoksissa ja teknisissä muoveissa. Ratkaisu: Käytä pinnoitettuja työkaluja, lisää jäähdytysnesteen virtausta ja suurenna viisteen kokoa suositusten mukaisesti DFM-vaiheessa.
- Huono erän konsistenssi: Esiintyy useimmiten valvomattomassa käsittelyssä pitkään. Välttämissuunnitelma: Toteuta säännöllisiä ensikertalaisia näytteenottotarkastuksia. ShowyMetalin massatuotantosykli on 15-25 päivää. Tänä aikana jokaisen tuotteen pintakäsittelyä ja mittapysyvyyttä valvotaan automaattisten lastaus- ja purkujärjestelmien sekä konenäkötarkastuksen avulla.
On suositeltavaa, että piirustuksen suunnitteluvaiheessa avaimen liitäntäpinnan toleranssialue (esim. H7/g6) merkitään selvästi ja hammasprofiilin tarkkuustaso (esim. taso 7 GB/T 1356:ssa) tulee huomioida. Selkeät tekniset vaatimukset auttavat valmistajia reagoimaan nopeasti ja vähentämään viestintäkustannuksia.
FAQ: Usein kysyttyjä kysymyksiä CNC-hammaspyörän työstyksestä
Voiko CNC-työstö korvata perinteisen vaihteiston?
Keskikokoisilla moduuleilla ja pienissä erissä varustetuille hammaspyörille 5-akselinen CNC-jyrsintä on täysin käyttökelpoinen vaihtoehto, erityisesti nopeassa prototyypin iteraatiossa ja monimutkaisissa rakenteissa. Kuitenkin suurille moduuleille ja suurille erille tavallisia suoria hampaita perinteisellä hammaspyörästöllä on silti kustannusetuja. ShowyMetal voi tarjota kustannustehokkaita prosessipolkuehdotuksia moduulisi, materiaalisi ja eräkoon perusteella.
Kuinka parantaa CNC-hammaspyörien pintakäsittelyä Ra0,4μm:iin?
Tämä vaatii yhdistelmän "viimeistely + pintakäsittely". CNC-tarkkuusjyrsintä ohjaa karheutta noin Ra0,8 μm:iin, jota voidaan sitten vähentää edelleen Ra0,4 μm:iin kemiallisella kiillotuksella tai elektrolyyttisellä käsittelyllä tietyillä parametreilla. ShowyMetalilla on anodisointi- ja pinnoitusominaisuudet, ja se pystyy viimeistelemään hampaan pinnan käsittelyn yhdellä kertaa varmistaen naarmuuntumattoman ulkonäön.
Mikä on tyypillinen läpimenoaika 1000 kappaleen massatuotannossa?
Riippuu materiaalin ja rakenteen monimutkaisuudesta. Yksinkertaisille alumiiniseoksisille ulkovaihteille ShowyMetal pystyy toimittamaan massatuotannon 15-25 päivässä 72 yksikön kapasiteetilla. Jos kyseessä on lämpökäsittely tai monimutkaiset kierrevaihteet, toimitusaika siirtyy vastaavasti. Suosittelemme toimittamaan täydelliset piirustukset kysyttäessä, ja annamme tarkan tuotantoaikataulun.
Kuinka varmistaa erävaihteiden koaksiaalisuus?
Koaksiaalisuus riippuu pääasiassa kiinnityspisteen valinnasta. ShowyMetal suosittelee "kaksi tappia toisella puolella" tai "sisäreiän sijoittelu" -kiinnitysmenetelmää, jossa käytetään 5-akselista kytkentää sisemmän reiän, peruspisteen pinnan ja hampaan pinnan käsittelyn suorittamiseen kerralla, eliminoiden lähteestä aiheutuvat toissijaiset kiinnitysvirheet. Ennen toimitusta CMM havaitsee vertailutason loppumisen varmistaakseen, että piirustustoleranssivaatimukset täyttyvät.
Mihin sinun tulee kiinnittää huomiota teknisten muovivaihteiden käsittelyssä?
Materiaalilla on suuri lämpölaajenemiskerroin, joten jäähdytyksen hallintaan on kiinnitettävä huomiota vääntymisen estämiseksi. Ensisijaisena materiaalina on suositeltavaa käyttää POM (polyoksimetyleeniä), jolla on parempi mitanpitävyys. Pienen leikkaussyvyyden ja suuren nopeuden strategia otetaan käyttöön käsittelyn aikana. ShowyMetal tuntee PA66-, POM-, PEEK- ja muiden teknisten muovien leikkausominaisuudet ja pystyy antamaan kohdennettuja työkalu- ja parametrisuosituksia.
Päätelmät ja toimintasuositukset
Tarkkuus-CNC-hammaskoneistus ei ole vain leikkausprosessi, vaan myös materiaalitieteen, työkalutekniikan ja tarkkuustarkastuksen järjestelmällinen suunnittelu. Toimittajaa valittaessa ei pidä tarkastella vain yksikköhintaa, vaan myös kiinnittää huomiota siihenErän johdonmukaisuuden hallintaominaisuudetjaPinnan ulkonäön laatu. ShowyMetalia tukee 72 CNC-laitteiston klusteri, ja se käyttää tiukkaa DFM-tekniikan telakointia ja täyden mittakaavan tarkastusjärjestelmiä auttaakseen asiakkaita välttämään tuotantoriskit ja saavuttamaan sujuvan muutoksen piirustuksista korkealaatuisiin osiin.
Jos kohtaat tarkkuushaasteita tai massatoimituspaineita vaihteistojärjestelmässäsi, tervetuloa lähettämään CAD-piirustuksia ja BOM-arkkeja tekniselle tiimillemme saadaksesi ilmaisen DFM-analyysin ja tarkat tarjoukset.



