





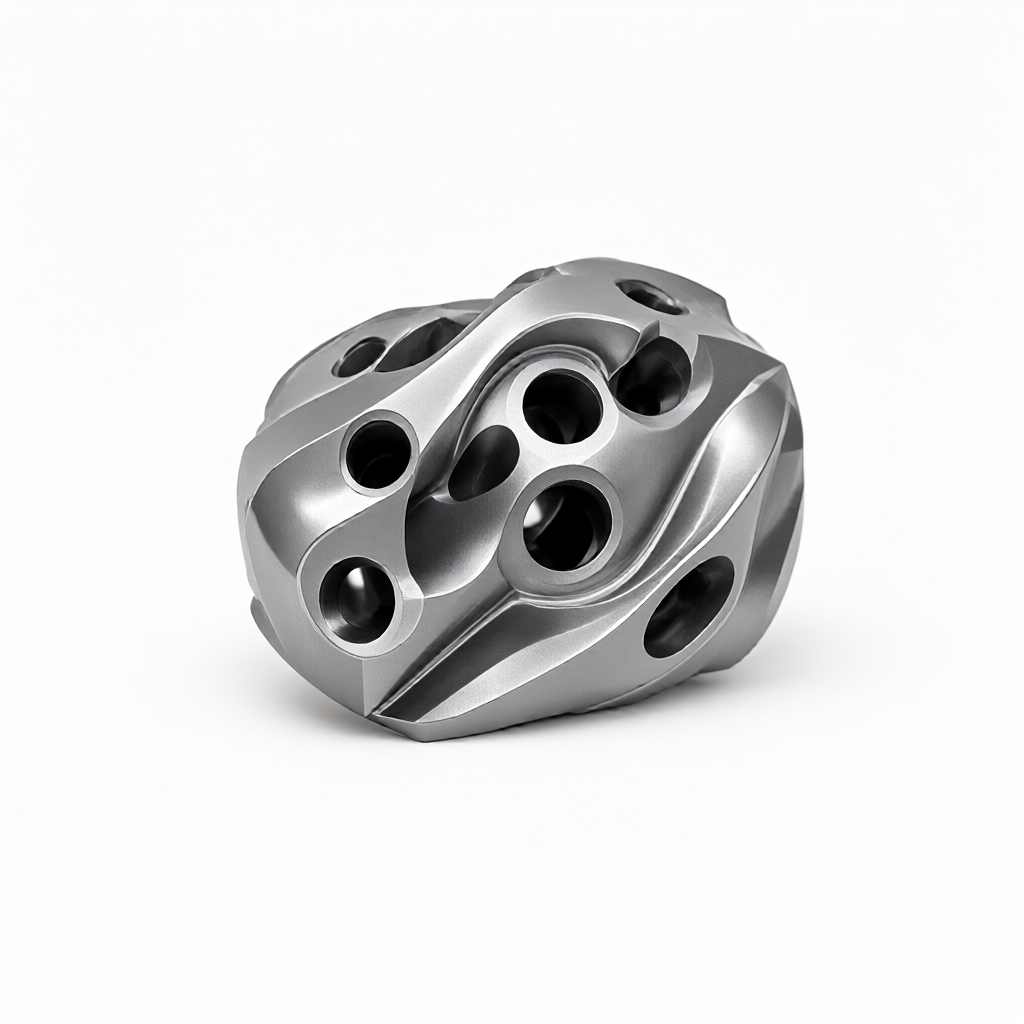
Lähtöpiste viisiakseliseen CNC-työstöön turbokoneiston osia: jäykästä karaan
Turbokoneiden, kuten lentokoneiden siipien, kaasuturbiinien juoksupyörien ja tarkkuuspumppuventtiilien alalla,Viisiakselinen CNC-työstöSe on ydinpolku monimutkaisten pintojen ratkaisemiseen. Monet insinöörit ja ostajat kuitenkin joutuvat väärinkäsityksiin tiedusteluja tehdessään: he katsovat vain koneen viisiakselisia toimintoja ja jättävät huomiotta dynaamisen jäykkyysanalyysin ja karan valinnan syvän vaikutuksen pinnan laatuun. Tässä artikkelissa yhdistyvät ShowyMetalin 72 CNC-laitteiston massatuotannon kokemus, jotta se tarjoaa syvällisen analyysin siitä, kuinka dynaamisen jäykkyyden arvioinnin ja tarkan karan valinnan avulla voidaan varmistaa ±0,01 mm:n mittatarkkuus ja eräyhteensopivuus Ra0,4 μm:n korkeassa viimeistelyvaatimuksessa.
Dynaamisen jäykkyyden haasteet turbokoneistuksen osissa
Turbokoneiden osat on yleensä valmistettu titaaniseoksista (kuten Ti-6Al-4V), korkean lämpötilan seoksista tai tarkkuusruostumattomasta teräksestä. Näillä materiaaleilla on korkea jäykkyys, huono lämmönjohtavuus ja ne ovat alttiita tärinälle leikkaamisen aikana. Perinteiset staattisen jäykkyyden osoittimet (kuten työstökoneiden pöydän jäykkyys) eivät pysty täysin ennustamaan pinnan laatua nopeassa leikkauksessa.
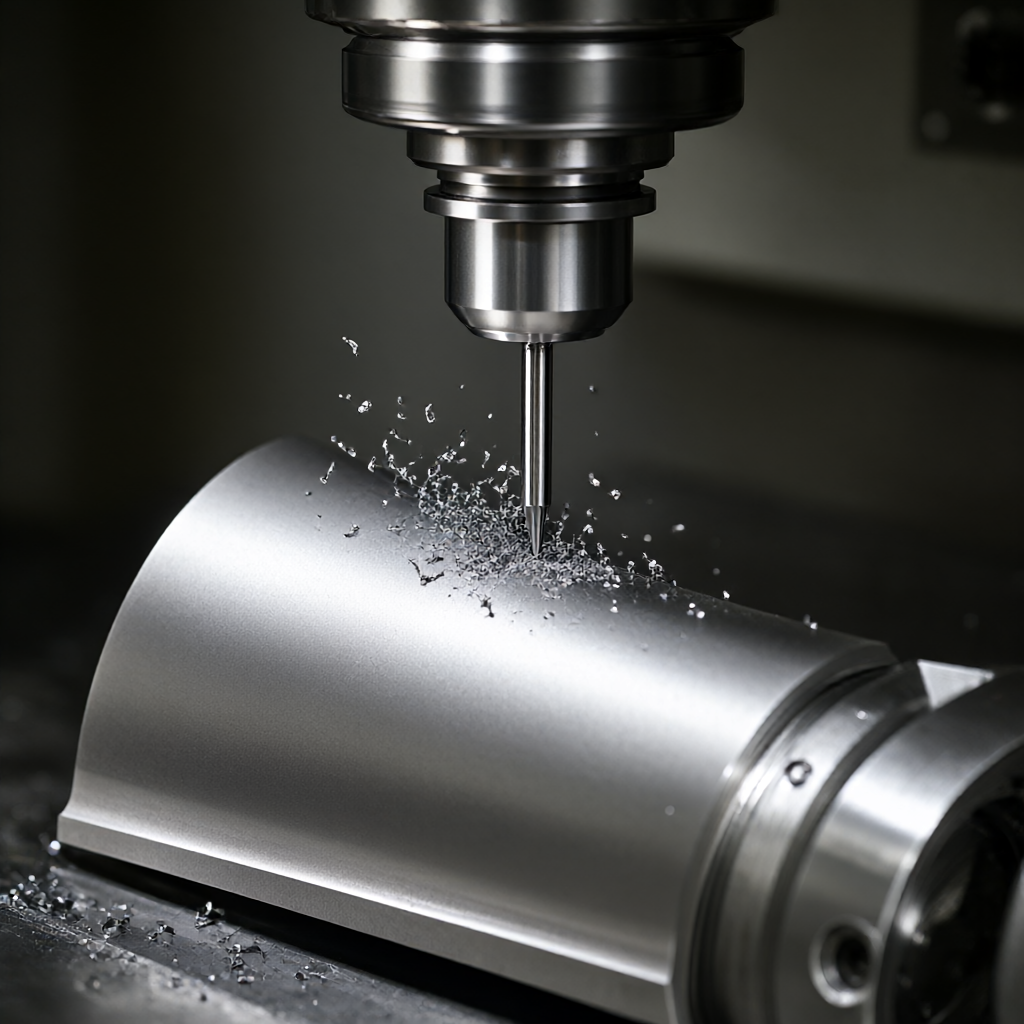
- Dynaaminen modaalianalyysi:Meidän on tunnistettava työstökone-työkappale-työkalu -järjestelmän luonnolliset taajuudet. Jos kara pyörii lähellä tätä taajuutta, tapahtuu resonanssia, mikä aiheuttaa työkalun kuvion syvyyden kasvamisen ja jopa mikrohalkeilun.
- Ohutseinäisten osien muodonmuutos:Turbiinin siivet tai siipipyörät ovat usein erittäin ohuita seinämäpaksuuksia ja leikkausvoimien aiheuttamat ohimenevät muodonmuutokset voivat ylittää ±0,01 mm toleranssialueen. Työstökoneet, joiden dynaaminen jäykkyys on riittämätön, johtavat "työkalun tuotto" -vaikutukseen, mikä johtaa mittapoikkeamaan.
Ostajille on tärkeämpää varmistaa, onko toimittajalla FEM-analyysiin (finite element analysis) perustuvia leikkaussimulaatiokykyjä, kuin pelkkä kysymys "voiko se tehdä?" Tämä määrittää suoraan ensimmäisen tuotteen läpäisynopeuden ja erän vakauden.
Karan valinnan ratkaiseva vaikutus koneistustarkkuuteen
Kara on viisiakselisen työstökoneen sydän, ja sen lämpövenymäominaisuudet ja luonnollinen taajuus määräävät suoraan prosessointirajan. Turbokoneen osien viimeistelyvaiheessa karan valinnassa on keskityttävä seuraaviin parametreihin:
Suurinopeuksisen karan lämpötilan nousun säätö
Suurinopeuksinen leikkaus (karan nopeus > 24 000 RPM) voi tuottaa merkittäviä lämpövaikutuksia. Tavallisten ilma- tai öljyjäähdytteisten karojen lämpöstabilointiaika on jopa 4-6 tuntia, kun taas turbiinipyörän työstö on usein suoritettava lyhyissä erissä. ShowyMetalin käyttämä vakiolämpötilainen öljyjäähdytteinen kara pystyy säätelemään lämpövenymää 5 μm:n sisällä, mikä kompensoi tehokkaasti mittapoikkeaman.
Luonnontaajuuden ja resonanssin välttäminen
Työkappaleen luonnollista taajuutta valittaessa on vältettävä. Jos karan luonnollinen taajuus on liian alhainen (esimerkiksi alle 100 Hz), tärinää syntyy helposti suurilla syöttönopeuksilla. Ohutseinäisissä turbiinin osissa on suositeltavaa käyttää karaa, jonka ominaistaajuus on > 200 Hz, ja erittäin jäykkää työkalunpidinjärjestelmää, jotta varmistetaan liikeradan tasaisuus 3-/5-akselin kytkennän aikana.
Erilaisten karakokoonpanoratkaisujen vertailu ja soveltuvat skenaariot
Turbokoneen osien eräkoon ja tarkkuusvaatimusten mukaan vertailimme kahta yleistä karakokoonpanoratkaisua teknisen valinnan referenssiksi:
| Kontrasti mitat | Nopea sähköinen kara (suorakäyttö) | Mekaaninen kara (hihna-/akselikäyttö) |
|---|---|---|
| Suurin nopeus | 20 000 - 40 000 RPM | yleensä< 12,000 RPM |
| Sovellettava käsittelytyyppi | Halkaisijaltaan pienten onteloiden viimeistely, poraus ja jyrsintä (Ra0,4-0,8μm) | Karkea koneistus, halkaisijaltaan suuri päätypinta, korkea lujuus poisto |
| Lämpöstabiilisuus | Tarve tehdä yhteistyötä vakiolämpötilajärjestelmän kanssa, terminen muodonmuutos on pieni | Lämpömuodonmuutos on suuri ja vaatii jatkuvaa lämpötilaa pitkän aikaa |
| dynaaminen jäykkyys | Korkea, sopii ohutseinäisille osille | Erittäin korkea, sopii karkeaan koneistukseen, jossa on korkeat tärinänkestovaatimukset |
| erän konsistenssi | Korkea, lämpötila vaikuttaa vähän | keskipitkä, tiheä lämpövenymä on kalibroitava |
Tekniset neuvot:Erittäin tarkkojen eräosien, kuten turbiinin juoksupyörien, kohdalla on suositeltavaa käyttää "karkeaviimeistelyerottelu"-strategiaa: käytä mekaanista karaa tai suuritehoista karaa materiaalin nopeaan poistoon ja vaihda sitten nopeaan sähköiseen karaan lopullisessa viimeistelyssä. Tämä strategia säilyttää dynaamisen jäykkyyden edut ja varmistaa samalla pinnan viimeistelyn.
Viiden akselin työkaluratojen optimointi DFM-näkökulmasta
Erinomainen dynaaminen jäykkyys ei tule pelkästään työstökoneesta, vaan myös työkalun ratastrategiasta. Koneistettaessa turbokoneen osia viisiakselisesti ShowyMetalin suunnittelutiimi optimoi seuraavat olosuhteet DFM-tarkistuksen (Design for Manufacturability) avulla:
- Aksiaalinen syöttöraja:Rajoita ohutseinäisillä alueilla työkalun aksiaalista leikkaussyvyyttä välttääksesi paikallisen jännityskeskittymän aiheuttamat muodonmuutokset. Säädä esimerkiksi Z-akselin syöttöaskelta 0,1 mm:n sisällä.
- Karan kääntökulman optimointi:Vältä törmäykset työkalun ja työstökoneen pilarin välillä pitäen samalla karan akselia paremmalla jäykkyydellä (yleensä 30° ja 60° välisellä kääntökulmalla on parempi jäykkyys).
- Tyhjän iskun erotus:Käytä 5-akselista vivustotoimintoa optimoidaksesi tyhjäkäynti, lyhentääksesi leikkaamatta jäänyttä aikaa ja vähentääksesi työstökoneen lämpöpoikkeaman kertymistä pienillä nopeuksilla.
Tarkistamalla työkalun radan ja työstökoneen kinematiikan välinen häiriö simulaatioohjelmistolla, koneistusvirhettä voidaan hallita teoreettisen alueen sisällä. Tällainen esisuunnitteluanalyysi on avain "naarmujen" tai "mittapoikkeamien" välttämiseen massatuotannossa.
Hyväksymiskriteerit: Kuinka määrittää, täyttääkö dynaaminen jäykkyys standardit
Ostajana, kun hän vastaanottaa turbokoneen osia, toimittajaa tulee vaatia tavanomaisen mittaraportin (CMM-raportin) lisäksi toimittamaan seuraavat dynaamiset prosessipohjaiset tarkastustiedot:
- Pinnan karheuden jakautuminen:Älä katso vain Ra:n keskiarvoa, vaan myös Ra:n jakautumisen tasaisuutta terän etureunassa, takareunassa ja jäähdytysreikien ympärillä. Ra0,4 μm:n vaatimus tarkoittaa, että huipun ja laakson välistä eroa on valvottava tiukasti.
- Geometrinen toleranssianalyysi:Keskity juoksupyörän tasaisuuden (Flatness) ja koaksiaalisuuden tarkistamiseen. Riittämätön dynaaminen jäykkyys ilmenee usein reunan vääntymisenä, ja geometrinen toleranssipoikkeama on huomattavasti tavallista suurempi.
- Mikrometallografinen tutkimus:Korkean lämpötilan seososien kohdalla on tarpeen tarkistaa, onko leikkauspinnassa mikrohalkeamia tai muovisia reologisia kerroksia, jotka ovat leikkauslämmön ja dynaamisen tärinän jättämiä jälkiä.
ShowyMetalilla on tarkastusmenetelmiä, kuten koordinaattimittauskoneet, optiset mittaukset ja karheusmittarit, ja se voi laatia ISO 9001 -järjestelmän mukaisia laaturaportteja 100-prosenttisen tarkastuksen tai AQL-standardien mukaisesti, mikä varmistaa, että jokainen toimitettu turbokoneen osa kestää tarkastelun dynaamisen jäykkyyden näkökulmasta.
FAQ
Kuinka tasapainottaa tehokkuus ja dynaaminen jäykkyys koneistettaessa turbiinin osia viisiakselisella CNC:llä?
Yleensä käytetään "karkea-hienoerottelu" -strategiaa. Priorisoi tehokkuus rouhintavaiheessa käyttämällä halkaisijaltaan suuria työkaluja ja alhaisempia nopeuksia; aseta jäykkyys etusijalle viimeistelyvaiheessa, lisää karan nopeutta yli 20 000 rpm:iin ja vähennä leikkaussyvyyttä 0,1-0,2 mm:iin tärinän vaimentamiseksi.
Mitä seurauksia karan lämpövenymisestä on titaaniseoksesta valmistettujen turbiinien siipien koneistuksen aikana?
Terminen venymä voi aiheuttaa Z-akselin mittapoikkeaman, tyypillisesti 10-20 μm. Ilman jatkuvaa lämpötilan säätöä tai kompensointia terän paksuus on toleranssin ulkopuolella tai etureunan paksuus on riittämätön. On suositeltavaa, että toimittajilla on online-lämpövirheen kompensointitoiminto tai vakiolämpötilainen työpajaympäristö.
Kuinka varmistaa ulkonäön tasaisuus (ei naarmuja) turbokoneen osien massatuotannossa?
Avain on työkalunpitimen dynaamisessa tasapainossa (tason G0.25 alapuolella) ja työkalun välyskulman optimoinnissa. ShowyMetal toteuttaa tiukasti ensimmäisen artikkelin vahvistuksen ja prosessin tarkastuksen massatuotannon aikana ja eliminoi vialliset tuotteet 100 % tarkastuksella varmistaakseen korkeakiiltoisen ja naarmuuntumattoman ulkonäön laadun.
Onko mahdollista koneistaa turbiinin napa jyrsintäsorvauksella viisiakselisen jyrsinnän sijaan?
Symmetrisissä pyörän napaosissa sorvaus-jyrsinnässä on korkea hyötysuhde ja hyvä jäykkyys. Monimutkaiset epäsymmetriset teräpinnat vaativat kuitenkin edelleen viisiakselista jyrsintää. ShowyMetalissa on sorvausjyrsintäyhdistelmät ja viisiakseliset työstökeskukset, joilla voidaan valita edullisin prosessireitti kappaleen geometristen ominaisuuksien perusteella.
Mitä parametreja minun tulee antaa piirustusten lisäksi kyselyä tehdessäni?
On suositeltavaa ilmoittaa materiaalilaatu (kuten Inconel 718, Ti-64), erämäärä, tavoitetoleranssi (kuten ±0,01 mm), pinnan karheus (kuten Ra0,4 μm) ja pintakäsittelyvaatimukset (kuten anodisointi). Nämä tiedot auttavat toimittajia arvioimaan nopeasti dynaamisen jäykkyyden riskit ja antamaan tarkat toimituspäivät.
Päätelmä ja kehotus toimia
Turbokoneen osien viisiakselinen CNC-työstö ei ole vain pino työstökoneparametreja, vaan myös dynaamisen jäykkyysanalyysin, karan valinnan ja työkaluradan optimoinnin systemaattista suunnittelua. ShowyMetal luottaa 72 CNC-laitteiston ja rikkaan suunnittelun telakointikokemuksen tarjoamiin klusterietuihin tarjotakseen tarkkoja osia, joilla on korkea viimeistely ja erän yhtenäisyys 15–25 päivän kuluessa toimituksesta.Jos etsit kumppania, joka pystyy ratkaisemaan monimutkaisten kaarevien pintojen ja ohutseinäisten osien muodonmuutosongelmat, lähetä CAD-piirustuksesi ja yksityiskohtaiset tekniset vaatimuksesi, niin insinööritiimimme tarjoaa DFM-ehdotuksia ja tarjouksia dynaamisen jäykkyysarvioinnin perusteella 24 tunnin sisällä.



