





Korkean lämpötilan seostettujen kaasuturbiinien siipien leikkaustila ja ydinvaikeudet
Kuuman pään ydinkomponenttina kaasuturbiinien siivet ovat jo pitkään olleet alttiina ankarille korkean lämpötilan, korkean paineen ja suuren nopeuden käyttöympäristöille, mikä asettaa erittäin korkeat vaatimukset viisiakseliselle CNC-työstölle. Tämän tyyppiset terät käyttävät pääasiassa nikkelipohjaisia korkean lämpötilan seoksia (kuten Inconel 718, Inconel 706) tai titaaniseoksia. Tämän tyyppisellä materiaalilla on tyypilliset "työkarkaisu"-ominaisuudet, korkea kovuus huoneenlämpötilassa ja alhainen lämmönjohtavuus, mikä aiheuttaa lämmön keskittymistä leikkausvyöhykkeelle ja voi helposti aiheuttaa työkalun nopeaa kulumista ja työkappaleen pinnan lämpömuodonmuutoksia. Hankinta- ja tuotekehitysinsinööreille materiaaliominaisuuksien ja prosessoinnin pullonkaulojen ymmärtäminen on edellytys toteuttamiskelpoisten prosessipolkujen muotoilulle, kustannusten hallitsemiselle ja toimituksen varmistamiselle. Massaräätälöintiskenaarioissa materiaalirajoitusten rikkominen prosessin optimoinnilla ja korkean viimeistelyn ja mittatarkkuuden kaksoisstandardien saavuttaminen on ydinkysymys, joka on ratkaistava teknisen telakoinnin yhteydessä.
Nikkelipohjaisten superseosten leikkausominaisuuksien analyysi
Nikkelipohjaisilla superseoksilla on korkea myötöraja ja suuri työkovettuvuuskerroin huoneenlämpötilassa. Esimerkkinä Inconel 718:n vetolujuus voi olla 1100-1200 MPa, ja sen leikkauslämpösuhde on erittäin korkea. CNC-sorvauksen tai jyrsinnän aikana materiaalin huonon lämmönjohtavuuden vuoksi (noin kolmasosa hiiliteräksen lämmönjohtavuudesta) kitkalämpö ei pääse haihtumaan ajoissa ja se keskittyy työkalun kärkeen, mikä lisää työkalun pinnoitteen kemiallista diffuusiokulumista. Lisäksi terän monimutkainen aerodynaaminen profiili (kuten vääntömuodonmuutos) vaatii työkalulta erittäin suurta geometrista tarkkuutta, ja työstöprosessin aikana esiintyvä tärinä (värinä) voi helposti aiheuttaa jäännösjännitystä ohutseinämäiselle alueelle, mikä vaikuttaa terän lopulliseen dynaamiseen tasapainoon. Siksi leikkausparametrien valinta ei voi perustua pelkästään empiirisiin arvoihin, vaan sitä on säädettävä dynaamisesti yhdessä materiaalin mikrorakenteen tilan (kuten liuoskäsittelyn jälkeisen raekoon) kanssa.
Työkalun valinta ja kulumismekanismi
Korkean lämpötilan metalliseosten käsittelyyn käytetään yleensä kovametalli- tai keraamisia työkaluja, ja pinta on päällystettävä komposiittipinnoitteilla, kuten TiAlN, AlTiN tai ZrN kitkakertoimen pienentämiseksi ja lämpöstabiilisuuden parantamiseksi. Kulutustila on enimmäkseen liima-kulumisen ja diffuusiokulumisen yhdistelmä. Massatuotannossa työkalun käyttöiän vaihtelut vaikuttavat suoraan erän tasaisuuteen, ja tiukka työkalun käyttöiän hallintamalli on luotava ja koordinoitava online-pituuden mittausjärjestelmän kanssa reaaliaikaista kompensointia varten.
Viisiakselinen linkitystyöstöpolun optimointistrategia
Useimmat kaasuturbiinien siivet ovat kierrettyjä runkoja, joiden poikkileikkaus vaihtelee. Perinteisellä kolmiakselisella työstyksellä on vaikea välttää "työkalukärkikoneistuksen" ilmiötä, eli työkalu leikkaa profiiliin työkalun kärkipisteessä. Tällä ei ole vain alhainen työstötehokkuus, vaan se myös aiheuttaa helposti pinnan aaltoilua ja työkalun ratajälkiä. Viisiakselisessa CNC-työstössä käytetään kääntöpäätä ja kääntöpöytää paremman tulokulman ylläpitämiseksi työkalun karan ja teräprofiilin välillä, jolloin saavutetaan "sivujyrsintä" tai "viistojyrsintä", mikä parantaa merkittävästi pinnan viimeistelyä. Ratasuunnittelussa "kiipeilyjyrsintä" -strategiaa käytetään yleensä ohjaamaan lastuamisvoiman suunta materiaaliin työkalun taipumisen vähentämiseksi. Ohutseinäisille ominaisuuksille, kuten terien imu- ja poistoraunaille (seinämän paksuus on usein alle 2 mm), tarvitaan monivaiheinen syväohjattu syvyyskerrosrouhinta, jotta vältetään paikallisen leikkausvoiman äkillisten muutosten aiheuttamat muodonmuutokset tai tärinämerkit.
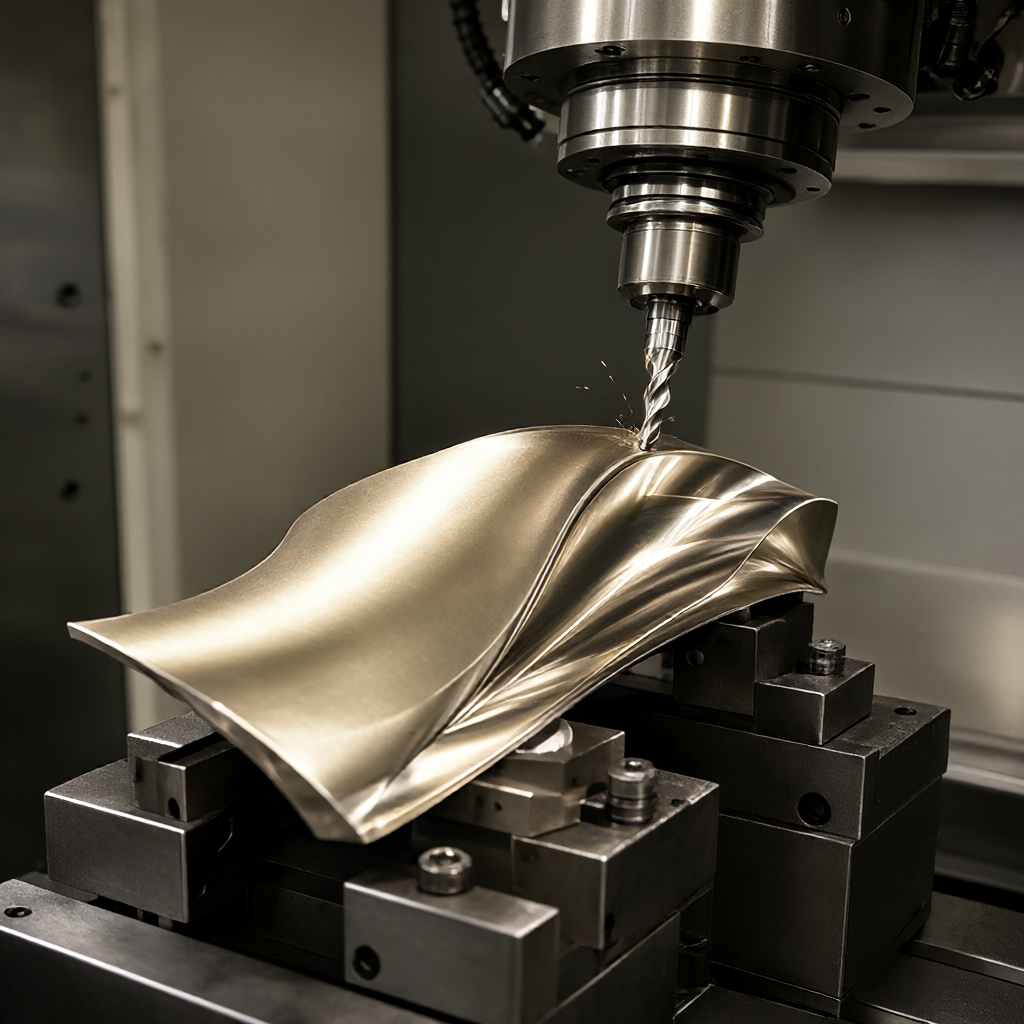
Pyörän ja rullakulman konfiguraatio
Terien etureunaa ja takareunaa käsiteltäessä on ratkaisevan tärkeää säätää leikkurin akselin kääntö- ja sivukaltevuuskulmat oikein. Yleensä suositellaan, että selkänojan kaltevuuskulma asetetaan välille 5° - 15° työkalun ja työkappaleen välisen kosketustilan optimoimiseksi; sivun kaltevuuskulmaa säädetään dynaamisesti terän jänteen pituuden ja vääntökulman mukaan, jotta työkalulla on riittävä tuki ohutseinämäisellä alueella ja työkalun tuotto pienenee. Yrityksille, kuten ShowyMetal, jossa on 5-akselinen koneistus, CAM-ohjelmiston edistynyt simulointitoiminto voi suorittaa häiriötarkistuksia etukäteen välttääkseen työkalujen ja työkalujen väliset törmäykset.
Leikkausparametrien vertailu: jyrsinnän ja sorvauksen prosessierot
Vaikka terän päärunko on yleensä jyrsitty viisiakselisesti, jotkin napa-, taso- tai holkkialueet voidaan käsitellä CNC-sorvaus- tai keskityskoneilla. Eri prosessointimenetelmät vastaavat täysin erilaisia parametrivalintoja. Seuraavassa taulukossa verrataan kahden pääratkaisun prosessiominaisuuksia, kun käsitellään korkean lämpötilan seosteräkomponentteja:
| Kontrasti mitat | Viiden akselin samanaikainen jyrsintä | CNC-sorvaus (mukaan lukien keskityskone) |
|---|---|---|
| Soveltuvat osat | Terien imu- ja poistoreunat, profiilit, juuritapit | Napa, akselin liitososa, ei-vääntörakenne |
| leikkausnopeus | 100 - 200 m/min (kovametallityökalu) | 150–300 m/min (CBN-työkalu) |
| Syöttönopeus | 0,05 - 0,2 mm/kierros | 0,08 - 0,3 mm/kierros |
| Työkaluakselin ohjaus | Dynaaminen kallistus, ylläpitä sivujyrsintä | Kiinteä aksiaalinen tai radiaalinen |
| pinnan karheus | Ra 0,8 - 1,6 μm (hieno jyrsintä) | Ra 0,4 - 0,8 μm (viimeistely) |
| Vahva joustavuus, pystyy käsittelemään monimutkaisia muotoja; korkea hinta, monimutkainen ohjelmointi | Erittäin tehokas, sopii pyöriviin kappaleisiin; muodon rajoittamia, vääntöominaisuuksia ei voida käsitellä |
Taulukon tiedoista näkyy, että viisiakselisella jyrsinnällä on etuja muodonhallinnassa ja se sopii erityisesti ohutseinäisille ja kierretyille teriille; kun taas sorvaus toimii paremmin materiaalin poistonopeudessa ja sopii ei-profiilialueelle terän etupäässä. Varsinaisessa tuotannossa käytetään usein "sorvaus- ja jyrsintäkomposiitti"-prosessia. Suurin osa ylimääräisestä poistetaan ensin sorvaamalla, minkä jälkeen profiilia jalostetaan viisiakselisella jyrsinnällä, jotta saavutetaan tasapaino tehokkuuden ja tarkkuuden välillä.
Työkalujen kulumisen valvonta- ja online-tunnistustekniikka
Korkean lämpötilan metalliseosten leikkausprosessin aikana työkalujen kuluminen on peruuttamaton kertymisprosessi. Erän johdonmukaisuuden varmistamiseksi on otettava käyttöön online-tunnistusmekanismi. Perinteisten koettimien lisäksi karan tehonvalvontamenetelmiä käytetään usein nykyisessä suunnittelukäytännössä työkalun kulumisen ennustamiseen analysoimalla reaaliaikaisesti leikkuutehon nousutrendiä. Kun teho ylittää vakaasti asetetun kynnysarvon (esimerkiksi 110 % vakioarvosta), järjestelmä hälyttää automaattisesti ja pakottaa työkalun vaihdon. Samanaikaisesti vaaditaan tiukka täysikokoinen tarkastus terän käsittelyn jälkeen. Tarkkuus-CNC-räätälöijille, kuten ShowyMetal, on vakiona koordinaattimittauskone (CMM) ja optinen mittauslaitteisto. CMM:ää käytetään teräpinnan pintaeron ja tapin koon havaitsemiseen, kun taas karheusmittaria käytetään arvioimaan, saavuttaako pinnan viimeistely Ra 0,8 μm tai parempi. Testaustiedot on säilytettävä prosessikapasiteetin (Cpk) analyysiä varten, jotta voidaan varmistaa erästä toiseen stabiilisuus.
Stressin lievitys ja lopulliset hyväksymiskriteerit
Leikkausprosessi aiheuttaa jäännösvetolujuuden terän sisään, ja korkean lämpötilan metalliseokset ovat erittäin herkkiä tälle, mikä voi helposti johtaa alhaisen syklin väsymishalkeamiin myöhemmissä huolloissa. Siksi, kun viisiakselinen CNC-työstö on valmis, sille on suoritettava jännityksenpoistolämpökäsittely (yleensä pitkäaikainen lämmönsäilytys keskilämpötila-alueella) sisäisen jännityksen vapauttamiseksi. Hyväksymisprosessissa tarkastellaan paitsi piirustusten kokoa myös pinnan laatua. ShowyMetal korostaa ulkonäön laatua massatuotannossa, joka ei vaadi naarmuja, ei saumoja teräpinnassa ja korkeaa sileyttä. Tämä tarkoittaa, että rouhinnasta viimeistelyyn leikkausparametreja on valvottava tiukasti jokaisessa vaiheessa työkalun tarttumisen välttämiseksi. Teknologian hankinnan osalta se, pystyykö toimittaja toimittamaan täydellisen tarkastusraportin, joka sisältää koon, karheuden ja jännityksenpoistosertifikaatin, on keskeinen perusta arvioitaessa sen prosessivalmiuksia. Valitsemalla valmistaja, jolla on kypsät tunnistus- ja korjausominaisuudet, voidaan merkittävästi vähentää projektin riskejä.
Kuinka esittää toimittajille tehokkaat käsittelyvaatimukset?
K: Mitä tietoja minun on annettava piirustusten lisäksi kaasuturbiinien siipien käsittelyä varten?
Vastaus: Täydellisen CAD-mallin ja 2D-piirustusten lisäksi on suositeltavaa ilmoittaa tietyt materiaaliluokat ja lämpökäsittelytila (kuten kiinteän liuoksen vanheneminen) sekä avainosien laatuvaatimukset (kuten vikojen havaitsemisstandardit). Ohutseinäisillä alueilla on parasta merkitä tärinämerkin riskialueet, jotka vaativat lisävalvontaa.
Mikä vaikutus eri kovuustiloilla on käsittelyyn?
K: Pitääkö leikkausparametreja säätää merkittävästi, jos materiaalin kovuus on erilainen?
Vastaus: Kyllä. Korkean lämpötilan metalliseosten leikkauskestävyys vaihtelee suuresti pehmeän ja kuuman tilan välillä. Tavallisesti toimittajat suosittelevat vastaavaa leikkausnesteen pitoisuutta ja pyörimisnopeutta materiaalilaadun perusteella. Koville materiaaleille on suositeltavaa käyttää CBN-keraamisia työkaluja, kun taas pehmeissä materiaaleissa käytetään usein päällystettyä kovametallia ja syöttönopeutta on pienennettävä vastaavasti.
Kuinka varmistaa eräterien dynaaminen tasapainotuskyky?
K: Kuinka varmistaa dynaamisen tasapainon johdonmukaisuus, kun teriä valmistetaan erissä?
Vastaus: Dynaaminen tasapaino riippuu pääasiassa terämassan jakautumisen tasaisuudesta. Tämä edellyttää, että toimittajat valvovat tiukasti yhdenmukaisia leikkausvaraa massatuotannon aikana ja suorittavat jännityksenpoiston muodonmuutosten poistamiseksi. Samanaikaisesti on suositeltavaa vaatia toimittajia toimittamaan ensimmäiset artikkeliraportit ja erän tarkastuksen paino/dynaaminen tasapainotiedot sen varmistamiseksi, että Cpk-arvo vastaa standardeja.
Mitkä ovat kustannusten hallintamenetelmät viisiakselisessa koneistuksessa?
K: Viiden akselin koneistuksen kustannukset ovat korkeat, kuinka kustannustehokkuus voidaan optimoida?
Vastaus: Voit vähentää tyhjäkäyntiä optimoimalla työstöpolun ja käyttämällä "sorvausta ja jyrsintä yhdistettynä" korvaamaan osan puhtaasta jyrsintäalueesta työajan lyhentämiseksi. Lisäksi järkevä työkaluvalinta voi vähentää työkalun vaihtotiheyttä. Ostajien tulee tehdä DFM (Design for Manufacturability) -auditoinnit toimittajien kanssa eliminoidakseen rakenteellisia piirteitä, joita on vaikea koneistaa suunnitteluvaiheessa.
Yleisiä syitä huonompaan pintakäsittelyyn?
K: Miksi terien pinnalle ilmaantuu usein aaltoilua tai liiallista karheutta?
Vastaus: Yleisiä syitä ovat: työkalun kuluminen, jota ei vaihdeta ajoissa, karan riittämättömästä jäähdytyksestä johtuva lämpömuodonmuutos ja "kärjen leikkaus", joka johtuu väärän työkalun akselin kallistuskulman käytöstä. On tärkeää pyytää toimittajaa toimittamaan karheusmittarin testiraportti ja selittämään käytetty jäähdytysmenetelmä (kuten minimivoitelu MQL tai korkeapaineinen sisäinen jäähdytys).
Tee yhteenveto
Kaasuturbiinien siipien viisiakselinen CNC-työstö on kattava heijastus materiaalitieteestä, prosessipolusta ja laitteiden ohjauksesta. Avain korkean lämpötilan metalliseoskäsittelyn vaikeuksien murtamiseen on tieteellinen työkaluvalinta, tarkka viisiakselinen reittisuunnittelu ja tiukka prosessin tarkastus. Insinööreille ja ostajille, jotka ovat sitoutuneet parantamaan tuotteiden luotettavuutta, on ratkaisevan tärkeää valita kumppani, jolla on runsaasti kokemusta korkean lämpötilan seosten käsittelystä, täydellinen tarkastusjärjestelmä ja keskittyä ulkonäön yhdenmukaisuuteen. Jos kohtaat haasteen räätälöidä korkean lämpötilan metalliseosteriä, lähetä yksityiskohtaiset piirustukset ja tekniset tiedot, niin tarjoamme ammattimaisia prosessien arviointi- ja tarjouspalveluita.



