





Hydraulisten venttiililohkojen viisiakselisen CNC-työstön ydinvaikeudet ja käsittelysekvenssilogiikka
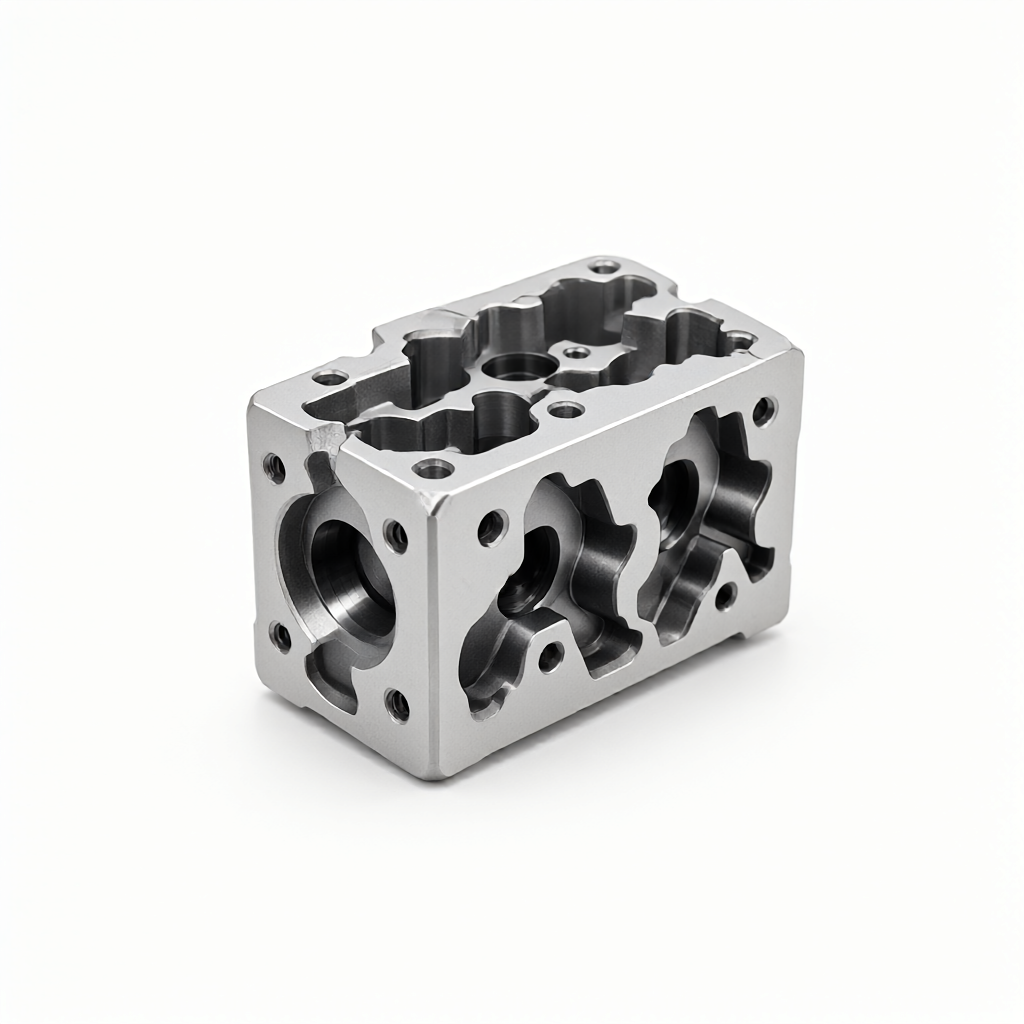
Hydraulisen venttiililohkon viisiakselisessa CNC-työstyksessä sisäontelon monimutkaisen reikäjärjestelmän käsittelyjärjestys määrittää suoraan osan geometrisen toleranssin suorituskyvyn ja pinnan laadun. Hankintainsinöörit jättävät usein huomiotta työkalun häiriöiden tai riittämättömän jäykän tuen riskin, mikä johtaa lopullisen venttiililohkon romutukseen tai vaatii toissijaisia korjauksia. Ydinkysymys on: kuinka suunnitella vakaa, toistettava leikkauspolku, joka täyttää kokoonpanovaatimukset monisuuntaisten, syvien reikien ja poikkireikien rajoitusten alaisena.
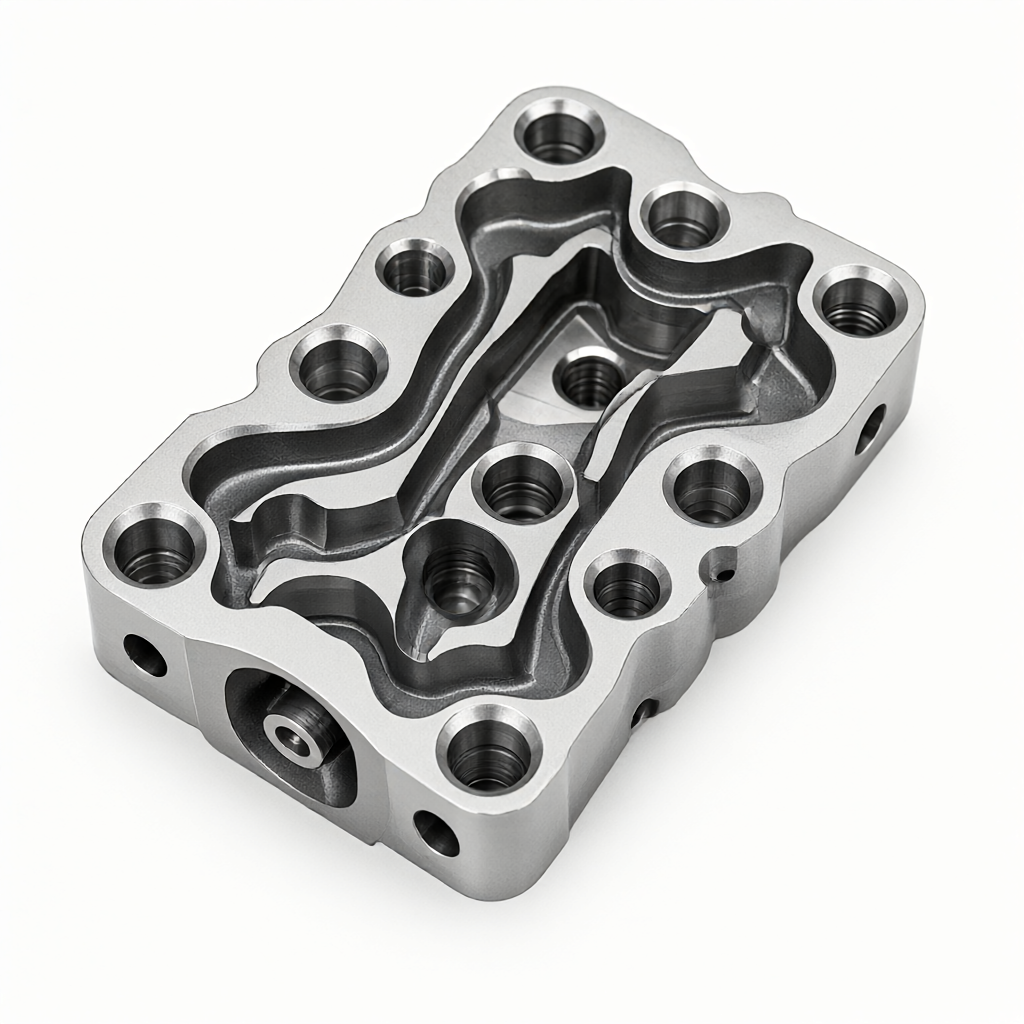
Hydrauliset venttiililohkot valmistetaan yleensä lujasta seosteräksestä (kuten 42CrMo tai 30CrMo) tai ruostumattomasta teräksestä (316L), joiden kovuus on HRC 30-40. Tämän tyyppisellä materiaalilla on suuri leikkausvoima ja huono lämmönpoisto, ja sisäontelorakenne sisältää usein useita vinoja reikiä, poikkireikiä ja sokkoja, jotka eivät ole yhdensuuntaisia pääkoordinaattijärjestelmän kanssa. Jos käsittelyjaksoa ei ole suunniteltu oikein, seuraavat vikatilat ovat alttiita esiintymään:
- Työkalujen häiriö: Takatyökalu törmää koneistettuun pintaan, jolloin työkalu rikkoutuu tai osan pinta naarmuuntuu.
316L ruostumattoman teräksen lämmönjohtavuus on vain 1/3 hiiliteräksestä, ja korkeat lämpötilat leikkausalueella voivat helposti saada työkalun pinnoitteen irti. Viisiakselisessa koneistuksessa toistuvista kulman vaihdoista johtuen iskukuorma työkalun uudelleenleikkauksen yhteydessä on suuri, joten on valittava lyhyt terän pituus-halkaisijasuhde (L/D 0,8), leikkauskulmaa on säädettävä tai työkalun pitimen jatkeen pituutta on lyhennettävä.
Toimittajan suunnitelmaa tarkasteltaessa teknisiltä hankinnoilta tulee vaatia simulaatioraportin kuvakaappauksia ja työkalun jäykkyyslaskentatietoja. Tämä on avaintodistus sen teknisten ominaisuuksien arvioimiseksi, sen sijaan että katsoisi vain piirustuksen kokoa.
Hyväksymiskriteerit ja yleisten vikojen välttäminen
Hydrauliventtiililohkojen hyväksyminen ei ole vain mittatarkastusta, vaan se sisältää myös pinnan laadun ja toimintatestauksen. Yleiset sudenkuopat ja niiden välttäminen ovat seuraavat:
Koko toleranssin ulkopuolella
Ilmiö
: Monipisteisiä joustavia puristimia käytetään puristusvoiman hajottamiseen; prosessointiympäristön lämpötilaa säädetään 20±2 ℃ tai suoritetaan lämpötilan kompensointimittaus.
syy: Leikkausvärinä tai työkalun halkaisu.
: Optimoi syöttösuhde resonanssitaajuuden välttämiseksi; havaitse säännöllisesti työkalun kuluminen ja aseta pakotettujen työkalujen vaihtojen lukumäärä; Varmista riittävä jäähdytysnesteen virtaus (>80 l/min) lämmön poistamiseksi.
Tiivisteen pintavuoto
: Tasaisuus > 0,01 mm, mikä aiheuttaa tiivistysvaurion.
: Laserinterferometriä tai korkean tarkkuuden tasoa käytetään tasaisuuden havaitsemiseen; Vältä uudelleenpuristamista viimeistelyn jälkeen ja käytä erityisiä pehmeitä kynsiä tai tyhjiöimukuppeja lopullisessa käsittelyssä.
FAQ: Usein kysyttyjä kysymyksiä hydrauliventtiililohkojen viisiakselisesta työstyksestä
Mikä on reiän halkaisijan vähimmäisraja hydrauliventtiililohkojen viisiakselisessa CNC-työstössä?
Työkalun jäykkyyden rajoittama perinteinen viisiakselinen jyrsintä voi työstää vakaasti reikiä, joiden halkaisija on vähintään 3 mm. Jos haluat työstää pienempiä reikiä (kuten alle 2 mm), on suositeltavaa käyttää erityistä poraus- ja kierteityskeskusta tai laserporausta tai käyttää ultralyhytreunaista mikrojyrsintä viisiakselisessa työstökoneessa, mutta hinta nousee huomattavasti.
Onko lämpökäsittely tarpeen ennen 42CrMo-teräksisen hydrauliventtiililohkon käsittelyä?
Kyllä. 42CrMo:lla on korkeat vaatimukset lujuuden ja sitkeyden yhteensovittamiselle, ja se on yleensä karkaistava ja karkaistava HRC 28-32 -luokkaan ennen leikkaamista. Lämpökäsittelyä olevilla aihioilla on korkea leikkauskestävyys ja loppuosien huono mittapysyvyys.
Kuinka varmistaa, ovatko toimittajan viisiakseliset koneistusominaisuudet aitoja?
On toimitettava ensimmäinen kolmiulotteinen koordinaattimittausraportti (CMM-tiedot), mitatut pinnan karheusarvot ja työkaluradan simulaation kuvakaappaukset. Lisäksi voit kysyä, onko siinä online-kompensointitoimintoa ja pystyykö se korjaamaan automaattisesti työkalun kulumisen mittapään kautta käsittelyn aikana.
Kuinka varmistaa hydraulisten venttiililohkojen vaihtokelpoisuus massatuotannossa?
Avain on kiinnikkeen johdonmukaisuudessa ja työstökoneen toistettavuudessa. Tavallisten valmistajien tulee käyttää erikoistyökaluja ja valvoa kriittisten mittojen prosessikykyindeksiä (Cpk>1,33) SPC:n (tilastollisen prosessin ohjauksen) avulla varmistaakseen, että erän mittavaihtelut ovat hallinnassa ±0,005 mm:n sisällä.
Onko pintakäsittely mukana käsittelyn jälkeen?
Hydrauliset venttiililohkot eivät yleensä vaadi lisäpintakäsittelyä, mutta sisäiset virtauskanavat on kiillotettava elektrolyyttisesti tai peittattava ja passivoitava kalkin poistamiseksi ja korroosionkestävyyden parantamiseksi. Jos ulkonäkövaatimuksia on, ulkopinta voidaan anodisoida tai ruiskupinnoittaa, mutta pinnoitteen vaikutus mittoihin on huomioitava ja pinnoitteen paksuus on varattava toleranssiin.
Johtopäätös: Teknistä ajattelua piirustuksista massatuotantoon
Hydraulisten venttiililohkojen viisiakselisen CNC-työstön ydinarvo ei ole vain siinä, "voidaanko se käsitellä", vaan myös "voidaanko se toimittaa erissä ennustettavilla kustannuksilla ja vakaalla laadulla". Prosessointijärjestyksen suunnittelu, materiaalien sovitus, simulointivarmennus ja prosessin ohjaus muodostavat yhdessä teknisen suljetun silmukan tarkkuusvalmistukseen. Hankinta- ja T&K-insinööreille sellaisen kumppanin valitseminen, jolla on täydellinen prosessiketju ja testauskyky, on pidemmällä aikavälillä arvokkaampaa kuin pelkkä hintojen vertailu. Jos sinulla on monimutkainen hydrauliventtiililohko tai vastaavia tarkkuusrakenneosia, olet tervetullut toimittamaan piirustuksia prosessin toteutettavuuden arviointia ja nopeaa tarjousta varten.



