





Grafiitti CNC-käsittely: prosessilogiikka ja tehdasvalintapisteet johtavien osien sähköpurkauskoneistukseen
Tarkkuusjohtavien osien valmistuksessa grafiitin CNC-työstö on keskeinen esiprosessi materiaaliaihioiden ja sähköpurkauskoneistuksen (EDM) työkappaleiden liittämisessä. Monet insinöörit keskittyvät lopullisten purkausosien tarkkuuteen, mutta jättävät huomioimatta grafiitin perusmateriaalin työstöikkunan - grafiitilla on alhainen kovuus, se on helppo hakea, siinä on paljon pölyä ja se on anisotrooppista. Jos CNC-leikkausparametrit tai kiinnitysmenetelmä ovat väärät, se johtaa suoraan pinnan mikrohalkeamiin, mittojen ajautumiseen ja jopa purkausreiän poikkeamiin. Materiaaliominaisuuksista alkaen tässä artikkelissa analysoidaan 3- ja 5-akselisen grafiitin jyrsinnän prosessiparametreja, kiinnitysstrategioita ja yleisiä vikatiloja, jotka auttavat teknisiä hankintoja ja T&K-henkilöstöä arvioimaan toimittajien teknistä toteutettavuutta ja määrittämään, pystyvätkö he stabiilisti prosessoimaan korkeagrafiittisia aihioita johtaviksi substraateiksi, jotka täyttävät EDM-vaatimukset.
Grafiittimateriaalin ominaisuuksien vaikutusmekanismi CNC-työstöön
Grafiitti ei ole yhtenäinen isotrooppinen materiaali. Synteettisen grafiitin (kuten isostaattisen grafiitin) tiheys on yleensä 1,70-1,85 g/cm³, ominaisvastus noin 15-25 μΩ·m ja lämmönjohtavuus jopa yli 200 W/m·K. Tämä matalan kovuuden (Mohsin kovuus 3-4) ja korkean haurauden rakenne määrittää, että sen leikkausmekanismi eroaa metallin leikkausmekanismista:
- Hakkeja leikkaamisen sijaan: Grafiitti murtuu pääasiassa jyrsinnän aikana, jolloin muodostuu suuri määrä kuitumaista roskaa ja pölyä, joka on altis kerääntymään ja tukkeutumaan lastunmurtajassa ja lastunpoistokierteessä.
- lämpöherkkyys: Vaikka grafiitilla on erinomainen lämmönkestävyys, paikallinen kitkalämpö aiheuttaa lämpöjännityksen keskittymistä, laukaisee mikrohalkeamien laajenemisen ja vaikuttaa purkauspinnan tasaisuuteen.
- pölyn vaara: Grafiittipölyn hienous voi saavuttaa mikronitason, jolloin sisäänhengitysriski on suuri, ja työstökoneen ruuvin ja ohjauskiskojen väliin on helppo muodostaa "muta"-kulumista, mikä vähentää paikannustarkkuutta.
Siksi grafiitti-CNC-työkappaleiden käsittelyn keskeinen ristiriita on: on välttämätöntä leikata suurella nopeudella tehokkuuden parantamiseksi, mutta myös leikkaussyvyyden ja syöttötavan ohjaamiseksi reunan halkeamisen estämiseksi; on välttämätöntä jäähdyttää ja voidella täysin sekä estää jäähdytysnesteen tunkeutuminen grafiitin huokosiin ja aiheuttaa myöhempien purkausoikosulkujen vaaraa. Useimmissa tapauksissa kuivaleikkaus tai minimimäärävoitelu (MQL) on parempi kuin runsas leikkausnestemäärä ja vaatii tehokkaan tyhjiöjärjestelmän.
3-akselisten ja 5-akselisten grafiitti CNC-jyrsintäratkaisujen vertailu
EDM-osien rakenteellisen monimutkaisuuden mukaan valitaan 3- tai 5-akselinen samanaikainen käsittely. Seuraavassa taulukossa verrataan kahden ratkaisun etuja ja haittoja grafiittia johtavissa osissa:
| Mitat | 3-akselinen jyrsintä | 5-akselinen samanaikainen jyrsintä |
|---|---|---|
| Soveltuva geometria | Tasomaiset elektrodit, yksinkertaiset vaiheet, suorat reikäryhmät | Erikoismuotoinen kaareva pinta, kalteva poistopinta, monimutkainen virtauskanavan jäähdytysura |
| Kiinnityksen monimutkaisuus | Matala, yksinkertainen puristuslevy tai tyhjiöadsorptio riittää | Keskikokoinen tai korkea, tarvitaan moniasemainen tai hydraulinen kiinnitys, ja vääntömomentin tasapaino otetaan huomioon |
| Tarkkuuden säilyttäminen | Yksipuolinen käsittely on helppo muuttaa muotoaan, joten marginaali on jätettävä. | Useita pintoja voidaan viimeistellä yhdellä kiinnitysoperaatiolla yhtenäisellä viitearvolla ja pienellä lämpömuodonmuutoksella. | Tärkeimmät riskit | Roskien tukkeutuminen, työstökoneiden pölyn saastuminen, kommutointivirhe | Monimutkainen työkaluradan suunnittelu, ylileikkausriski ja työstökoneiden lämpöpoikkeama |
| Tyypillinen leikkaus-/syöttösyvyys | Leikkaussyvyys 0,5-2mm, syöttö 80-150mm/min | Leikkaussyvyys 0,3-1mm, syöttö 50-120mm/min (katselukulma) |
Useimmille sähköpurkaustyöstössä johtaville osille 3-akseli riittää litteiden elektrodien käsittelyyn; mutta jos kyseessä ovat kaltevat pinnat tai syvien onteloiden jäähdytyskanavat, 5-akselinen koaksiaalinen koneistus voi välttää toissijaisen puristuksen aiheuttaman peruspisteen siirtymän. Valinnan tulee perustua vetotoleranssivaatimuksiin eikä sokeasti akselien määrää tavoittelemaan.
Tärkeimmät prosessiparametrit: nopeus, syöttö ja työkalun valinta
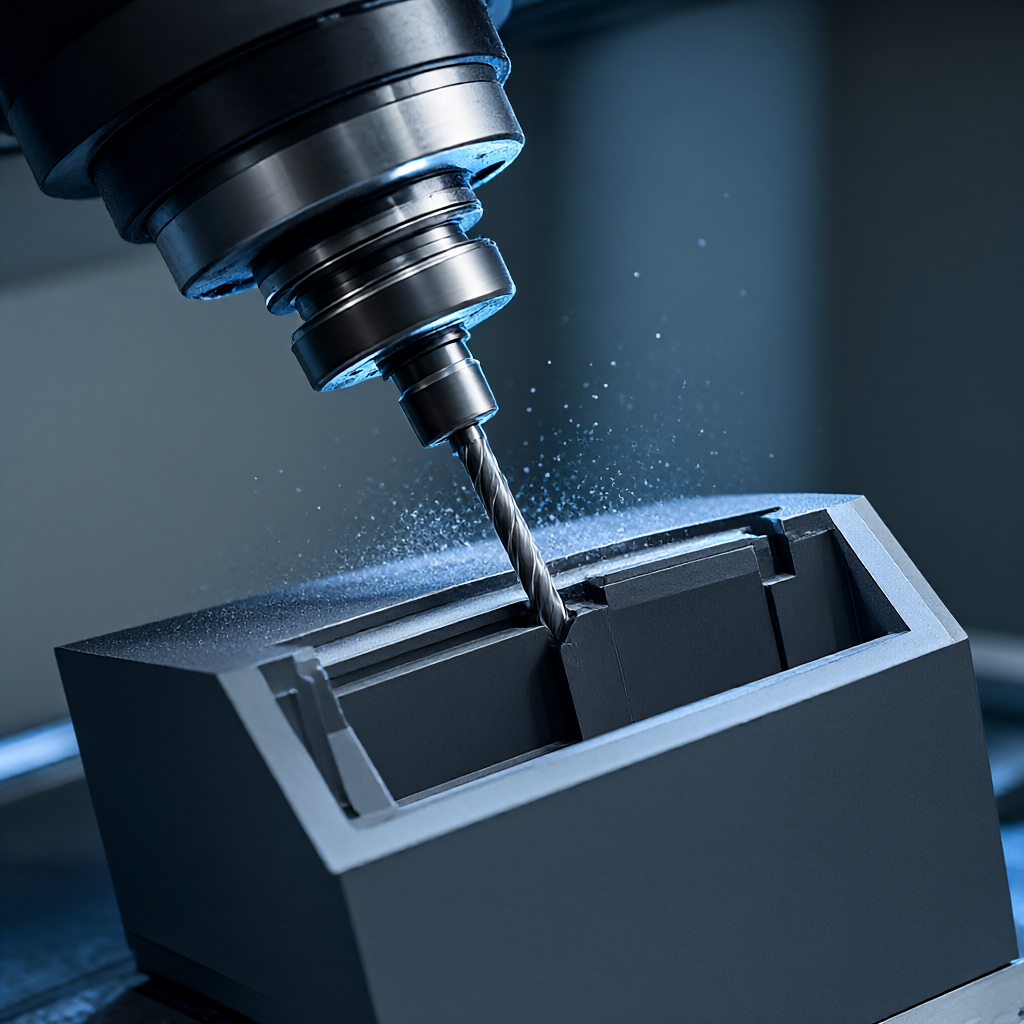
Grafiitin CNC-työstö on erittäin herkkä työkalujen kulumiselle. Grafiitin hankaavien ominaisuuksien vuoksi kovametalliterät ovat erittäin herkkiä mikrohalkeamiselle. Suositellut strategiat ovat seuraavat:
Leikkausparametrien vertailuarvo
- Karan nopeus: Suositeltu 10 000-18 000 rpm. Suuri pyörimisnopeus voi vähentää yksikön leikkausvoimaa ja vähentää reunan halkeamista.
- Syöttö per hammas: Säädetty 0,05-0,15 mm/hammas. Vältä suuria syötteitä välttääksesi jyvien liiallisen repeytymisen.
- leikkaussyvyys: Perinteinen jyrsintä 0,5-2 mm; tarkkuusjyrsintä 0,2-0,5 mm. Karkeajyrsinnässä on jätettävä yli 0,5 mm:n viimeistelyvara.
- Työkalun materiaali: PVD-pinnoitettua karbidia (kuten TiAlN) tai CVD-timanttipinnoitetta suositellaan (vain ei-rautapitoisille alustoille, grafiitin käsittely vaatii erikoispinnoitteen diffuusion estämiseksi). Useimmissa tapauksissa päällystämätön kovametalli kestää pidempään grafiitin työstyksessä, koska grafiitti ei tartu työkaluun.
Kiinnitys ja stressinpoisto
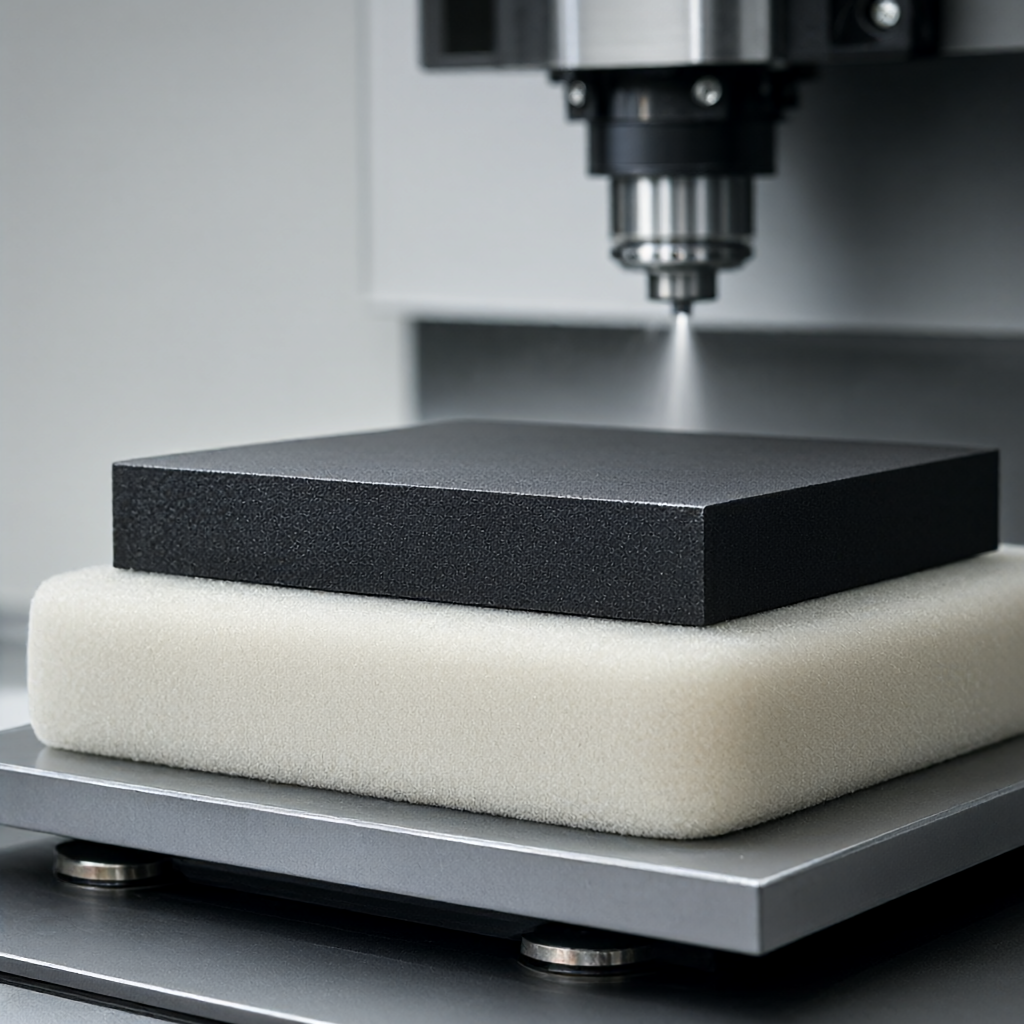
Grafiitilla on alhainen kimmokerroin (noin 70-90 GPa) ja se on altis plastisille muodonmuutoksille. On suositeltavaa käyttää pehmeää polyuretaanityynyä tyhjiöimulla tai kevyillä puristimilla jännityksen keskittymisen välttämiseksi. Ennen käsittelyä se on jätettävä seisomaan 24 tunniksi kuljetusrasituksen poistamiseksi. Ensimmäisen kappaleen täytyy käydä läpi "jyrsintä-mittaus-säätö-jyrsintä" suljetun silmukan kompensoimaan puristusmuodonmuutoksia.
Yleisiä ongelmia ja vikojen välttämistä: pöly, lämpömuodonmuutos ja purkauspinnan laatu
Varsinaisessa tuotannossa kolme ongelmaa johtavat useimmiten erän romutukseen:
- Pöly tukkii sirun: Grafiittilastut ovat kuitujen muodossa ja taipumus kietoutua leikkuureunan ympärille. Vastatoimenpiteet: Käytä lyhyitä lastunteriä (2-3 reunaa), lisää lastun puhallusilman painetta (0,3-0,5 bar) ja puhdista karan kartioreikä säännöllisesti.
- Lämpömuodonmuutos johtaa mittapoikkeamiin: Vaikka grafiitti johtaa lämpöä hyvin, paikallinen leikkauslämpö aiheuttaa silti välittömän laajenemisen. Vastatoimenpiteet: Ota käyttöön "nokkimissyvyys + tyhjäkäyntijäähdytys" -strategia välttääksesi jatkuvan pitkän iskun leikkauksen; tarkkaile työstökoneen ympäristön lämpötilaa.
- Mikrohalkeamia purkauspinnalla: Työstössä jäljellä oleva jäännösvetolujuus aiheuttaa halkeamien laajenemista EDM-purkauksen aikana, mikä aiheuttaa elektrodin epätasaisen palamisen. Vastatoimenpiteet: Hienojyrsinnän jälkeen on suositeltavaa suorittaa matalan lämpötilan jännityksenpoistohehkutus (materiaalilaadusta riippuen, yleensä 200-400°C ilmajäähdytys) tai märkähionnalla ja kiillotuksella poistaa työstökarkaistu kerros pinnalta.
Hyväksymiskriteerit: Kuinka arvioida, täyttävätkö grafiitti-CNC-koneistetut osat purkausvaatimukset
Hankinta- tai teknisen tiimin tulee keskittyä seuraaviin kvantitatiivisiin indikaattoreihin hyväksyessään hyväksynnän sen sijaan, että katsoisi vain ulkoasua:
- Mittojen tarkkuus: Avainten sijoittelureikien/pintojen toleranssi on yleensä säädettävä ±0,02-0,05 mm:iin, ja purkausraon (raon) asiaankuuluvien mittojen yksipuolinen marginaali on varattava 0,1-0,3 mm:iin (riippuen EDM-parametreista).
- pinnan karheus: Poistotyöpinnan Ra vaaditaan yleensä olevan ≤ 3,2 μm, jotta vältetään veitsen jäännösjäljet, jotka vaikuttavat poiston tasaisuuteen; ei-työpinnoille ei ole tiukkoja vaatimuksia.
- Tasaisuus / yhdensuuntaisuus: Suuripintaisten elektrodien tasaisuus on ≤0,05 mm/m, mikä estää työkappaletta ja elektrodia vetäytymästä sisään synkronisesti EDM:n aikana.
- pölyjäämiä: Käsittelyn jälkeen ultraäänipuhdistus tai korkeapaineilmapuhallus vaaditaan sen varmistamiseksi, että onteloon tai kierteitettyyn reikään ei jää grafiittijauhetta, muuten se aiheuttaa oikosulun purkamisen aikana.
Toimittajan tulee pystyä toimittamaan ensimmäinen täysikokoinen tarkastusraportti (CMM-koordinaattitiedot) ja sopia koon vaihtelusta erän sisällä (Cpk ≥ 1,33).
Usein kysyttyjä kysymyksiä grafiitin CNC-työstyksestä
Onko tarpeen käyttää erityisiä työstökoneita grafiitin käsittelyyn?
Ei pakollinen, mutta se on varustettava tehokkaalla pölynpoistojärjestelmällä. Jos tavallisessa CNC:ssä ei ole erityistä grafiitin imuria (alipaine ≥15 kPa), pitkäaikainen käyttö nopeuttaa ruuvin ja ohjauskiskojen kulumista ja paikannustarkkuus heikkenee. Tehtaat, joissa on puhtausvalvonta tai erilliset grafiitin tuotantolinjat, ovat luotettavampia.
Tarvitseeko purkauspinta grafiitti-CNC-käsittelyn jälkeen lisäkiillotusta?
Yleensä ei vaadita. Grafiitilla itsessään on itsevoitelevia ominaisuuksia ja korkea grafitoitumisnopeus. CNC-tarkkuusjyrsinnän jälkeen Ra≤3,2μm täyttää useimmat EDM-vaatimukset. Jos elektrodia käytetään suuren virrantiheyden purkamiseen, se voidaan jalostaa timanttilapsilla, mutta tämä lisää kustannuksia ja prosessia.
Kuinka estää grafiittipölyn pääsy CNC-työstökoneiden sisälle?
Avain on suljetussa leikkausalueella ja keskitetyssä ulkoisessa pölynpoistossa. Leikkausalueen on oltava täysin suljettu suojaksi, lastunpoistoaukko on liitetty itsenäiseen pölynkerääjään (suodatinmateriaalin on oltava antistaattinen) ja lastun puhallusilmareitti on kierrätettävä ja suodatettava. Kysy toimittajalta, onko sillä integroitu ratkaisu "kuivalikkaus + voimakas puhallus + keskuspölynpoisto".
Mikä on pienin piirteen koko grafiitin CNC-työstössä?
Riippuu työkalun halkaisijasta ja työstökoneen jäykkyydestä. 0,5–1,0 mm:n tasapohjaisella veitsellä voidaan käsitellä piirteitä, joiden minimireiän halkaisija on noin 1,5 mm ja uran vähimmäisleveys 0,8 mm. Hienommissa rakenteissa on suositeltavaa käyttää EDM:ää suoraan aihion käsittelyyn CNC-esityöstön sijaan.
Kuinka pitkä on tavanomainen läpimenoaika grafiittielektrodien massatuotannossa?
Riippuu rakenteen monimutkaisuudesta ja materiaalin tiheydestä. Yksinkertaisten tasomaisten elektrodien massatuotantosykliä (100-500 kappaletta) voidaan yleensä ohjata 15-25 päivässä, mukaan lukien jännityksenpoisto ja puhdistus, mikäli materiaaleja on valmistettu riittävästi. Monimutkaisten 5-akselisten erikoismuotoisten osien toimitusaikaa on pidennettävä 3-5 päivällä työkaluradan tarkastuksen ja ensimmäisen kappaleen koeleikkauksen osalta.
Päätelmät ja toimintasuositukset
Grafiitin CNC-työstö on purkausosien laadun kulmakivi. Kun valitset toimittajaa, keskity siihen, onko sillä oma pölynpoistojärjestelmä grafiitille, ensiluokkaiset täysikokoiset tarkastusominaisuudet ja erän sakeuden valvontatiedot. Jos sinulla on ongelmia johtavien grafiittiosien ulottuvuuden tai purkauspinnan halkeamien kanssa, on suositeltavaa lähettää piirustukset ja toleranssivaatimukset ammattimaisille prosessoreille saadaksesi DFM-palautteen (Design for Manufacturability) ja tarkat tarjoukset, jotka perustuvat heidän laiteominaisuuksiinsa yritys- ja virhekustannusten välttämiseksi.



